La mise en conserve est efficace car le produit est scellé, chauffé, refroidi et contrôlé au cours d'un processus unique et maîtrisé. Si une seule étape est négligée, la boîte n'est plus qu'un simple récipient métallique contenant des aliments. En revanche, si le processus est correctement réalisé, le produit se conserve à température ambiante sans réfrigération.
La logique de base est simple :
Préparer les aliments. Remplir la boîte. Retirer l'air. Fermer hermétiquement. Stériliser à la chaleur. Laisser refroidir. Contrôler la qualité. Emballer.
Voilà, en termes simples, le processus de mise en conserve industrielle.
1. Ce que fait réellement la mise en conserve industrielle
La mise en conserve ne consiste pas seulement à cuire des aliments dans une boîte de conserve.
Le véritable objectif est de créer un système alimentaire hermétique qui résiste à l'altération. Le traitement thermique élimine ou contrôle les micro-organismes. Le contenant métallique scellé empêche toute nouvelle contamination après transformation. C'est cette combinaison de chaleur et de scellage hermétique qui explique pourquoi. conserves alimentaires Laisser reposer à température ambiante pendant des mois, voire des années.
Pour les conserves à faible acidité, les exigences de contrôle sont plus strictes. La FDA définit les conserves à faible acidité comme des aliments dont le pH final à l'équilibre est supérieur à 4,6 et l'activité de l'eau supérieure à 0,85, à quelques exceptions près pour les produits à base de tomates. Ces produits nécessitent un procédé thermique validé, car un traitement incorrect peut favoriser la croissance de micro-organismes thermorésistants.source)
C’est pourquoi les soupes en conserve, le thon, les haricots, le maïs, la viande et les plats préparés sont traités différemment des produits à forte acidité comme de nombreux fruits ou aliments marinés.
2. Étape 1 : Réception des matières premières
Le processus commence avant la chaîne de mise en conserve.
Les matières premières arrivent à l'usine et sont soumises à un contrôle qualité. Pour les fruits et légumes, ce contrôle porte généralement sur la maturité, la couleur, la taille, l'absence de dommages, de terre, d'insectes et de corps étrangers. Pour la viande et les fruits de mer, les contrôles portent davantage sur la fraîcheur, la préparation, le maintien de la température et le risque de contamination.
Des matières premières de mauvaise qualité ne donneront pas de bons aliments en conserve après stérilisation. La chaleur permet de rendre les aliments propres à la consommation, mais elle ne peut corriger une texture médiocre, un goût rance ou des ingrédients altérés.
La première règle pratique est donc la suivante :
La mise en conserve préserve la qualité. Elle ne crée pas la qualité à partir de rien.
3. Étape 2 : Lavage, tri et calibrage
Après réception, les aliments sont lavés.
Dans la mise en conserve des fruits et légumes, le lavage permet d'éliminer la terre, la poussière, les résidus agricoles et les contaminants de surface. Les usines industrielles utilisent souvent des jets d'eau, des systèmes de trempage, des convoyeurs, des tambours rotatifs ou des systèmes de tamisage. La configuration exacte dépend du produit.
Vient ensuite le tri et le calibrage. L'usine sépare les ingrédients selon leur taille, leur couleur, leur maturité, leur forme et leurs défauts visibles. Cela permet un fonctionnement plus régulier de la chaîne et une meilleure prévisibilité du processus de chauffage.
Pourquoi la taille des aliments est-elle importante ? Parce que la chaleur se propage à des vitesses différentes dans les aliments. Une boîte remplie de morceaux de tailles différentes ne chauffe pas aussi uniformément qu'une boîte remplie de morceaux de taille similaire.
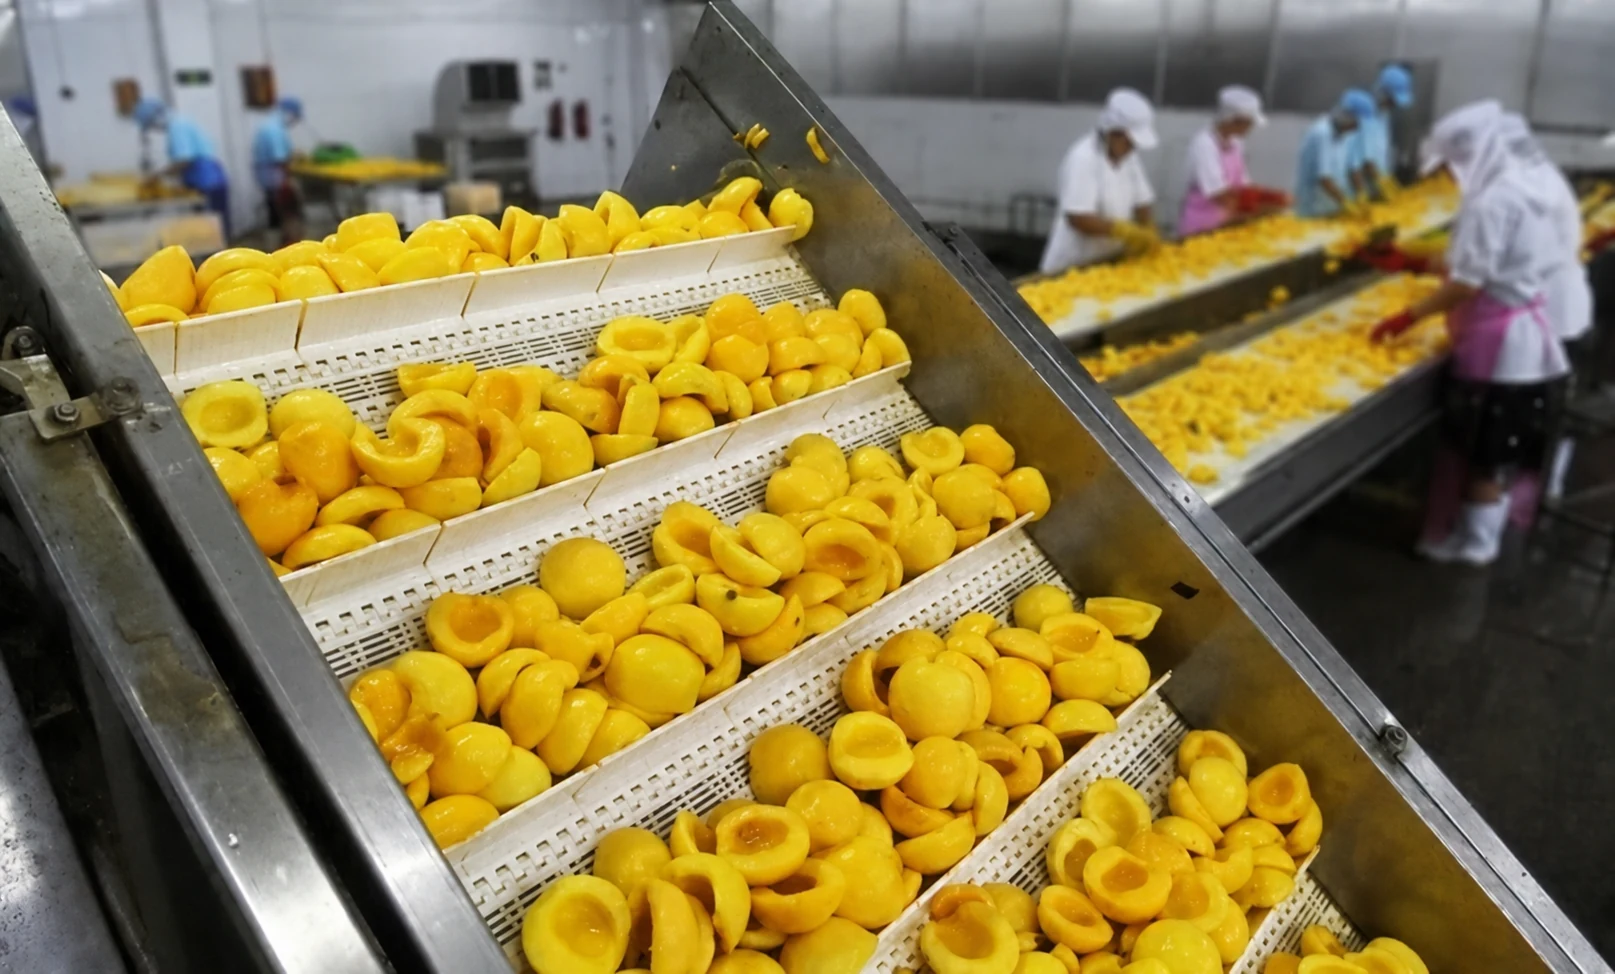
4. Étape 3 : Couper, peler, parer et blanchir
Les aliments sont ensuite préparés pour l'emballage.
Les opérations courantes comprennent :
- peeling
- carottage
- piqûres
- trancher
- couper en dés
- garniture
- désossage
- filetage
- précuisson
- blanchiment
Le blanchiment est une technique courante pour la mise en conserve des fruits et légumes. Il consiste à utiliser de l'eau chaude ou de la vapeur pendant une durée courte et contrôlée. Son but n'est pas seulement d'attendrir les aliments. Le blanchiment permet également de réduire l'activité enzymatique, de diminuer la charge microbienne, de faciliter l'élimination des gaz emprisonnés, d'améliorer le conditionnement et de stabiliser la couleur ou la texture.
Le timing est crucial. Un blanchiment insuffisant peut altérer l'activité enzymatique, tandis qu'un blanchiment excessif peut nuire à la texture, à la couleur et aux nutriments. Cette étape, qui paraît simple en apparence, nécessite des réglages spécifiques au produit.
5. Étape 4 : Préparation des boîtes métalliques
Les boîtes sont vérifiées avant d'être remplies.
Une boîte métallique doit être propre, intacte et compatible avec les aliments. Les produits acides peuvent nécessiter un entretien particulier. boîtes revêtues Pour limiter les réactions entre les aliments et le métal, le corps de la boîte, le fond, le revêtement, la zone de soudure et la surface intérieure sont autant d'éléments importants.
Une boîte cabossée ou défectueuse ne doit pas être introduite dans la chaîne de production. Un petit défaut mécanique peut engendrer ultérieurement un problème d'étanchéité.
La boîte de conserve n'est pas qu'un simple emballage. Elle fait partie intégrante du système de conservation.
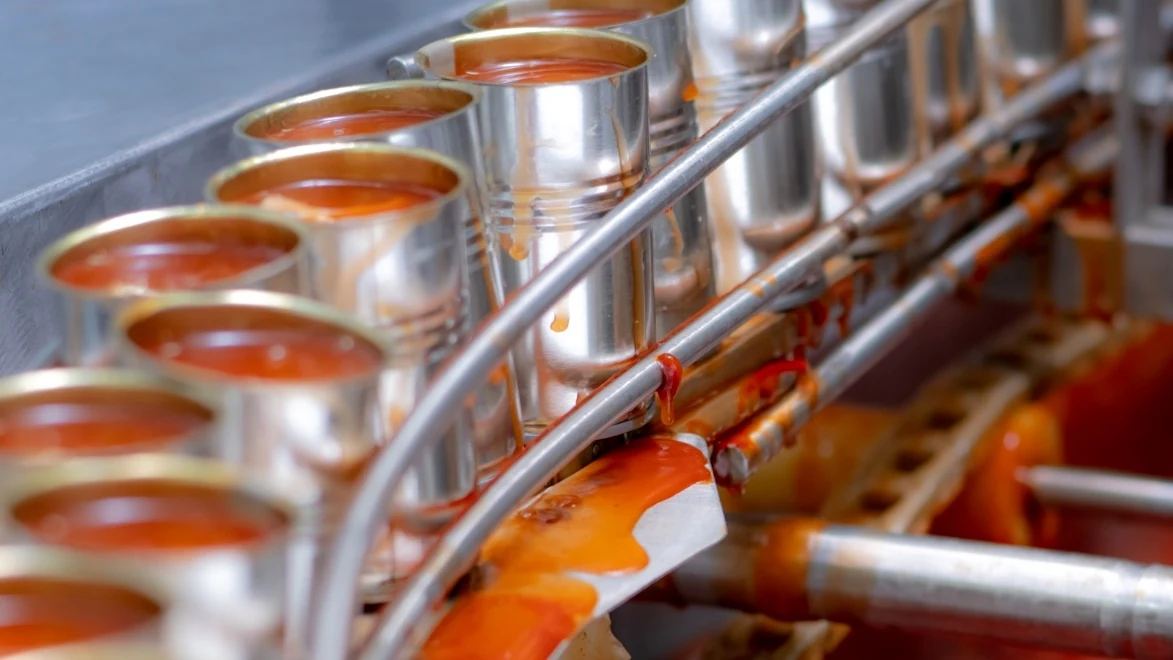
6. Étape 5 : Remplir la boîte
Les aliments préparés sont portionnés dans la boîte.
Cette opération peut être réalisée par des remplisseuses à gravité, à piston, pondérales, sous vide ou par des systèmes de remplissage spécifiques au produit. Les aliments solides et le milieu liquide sont souvent ajoutés séparément.
Le liquide peut être :
- saumure
- sirop
- eau
- huile
- bouillon
- sauce
- jus
Ce liquide n'est pas seulement là pour le goût. Il facilite le transfert de chaleur, remplit les espaces entre les aliments, assure la consistance du produit et peut aider à contrôler le sel, le sucre, l'acidité ou l'arôme.
L'étape de remplissage doit maîtriser le poids net, le poids égoutté, le rapport solide/liquide et l'espace libre. L'espace libre est l'espace vide entre la surface du produit et l'intérieur du couvercle. Un espace libre trop important peut retenir de l'air dans la boîte. Un espace libre trop faible peut entraîner des problèmes de dilatation lors du chauffage.
7. Étape 6 : Vider la boîte
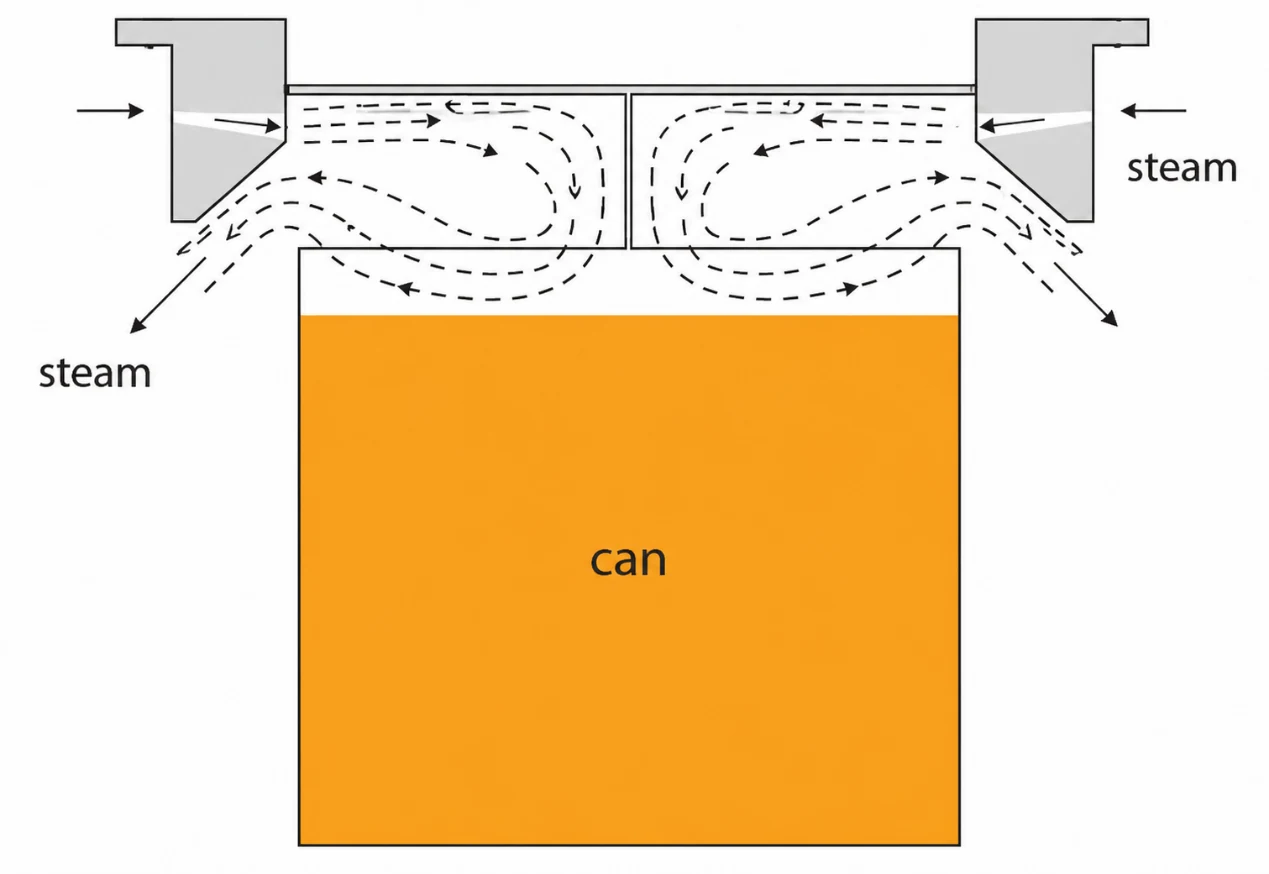
Avant la fermeture, l'air doit être éliminé.
Pourquoi retirer l'air ?
L'oxygène peut provoquer l'oxydation, la décoloration, l'altération du goût, la corrosion interne et des variations de pression lors du chauffage. L'air présent dans la boîte peut également réduire les performances de transfert thermique et accroître les contraintes sur la soudure.
L'évacuation industrielle peut utiliser la vapeur, le remplissage à chaud, le scellage sous vide ou des systèmes de vide mécanique. La méthode dépend du type d'aliment, du contenant et de la conception de la ligne.
Une bonne étape d'évacuation des gaz permet de créer un vide partiel après refroidissement. Elle contribue également à stabiliser le processus thermique ultérieur.
8. Étape 7 : Double couture
La boîte est scellée après vidage.
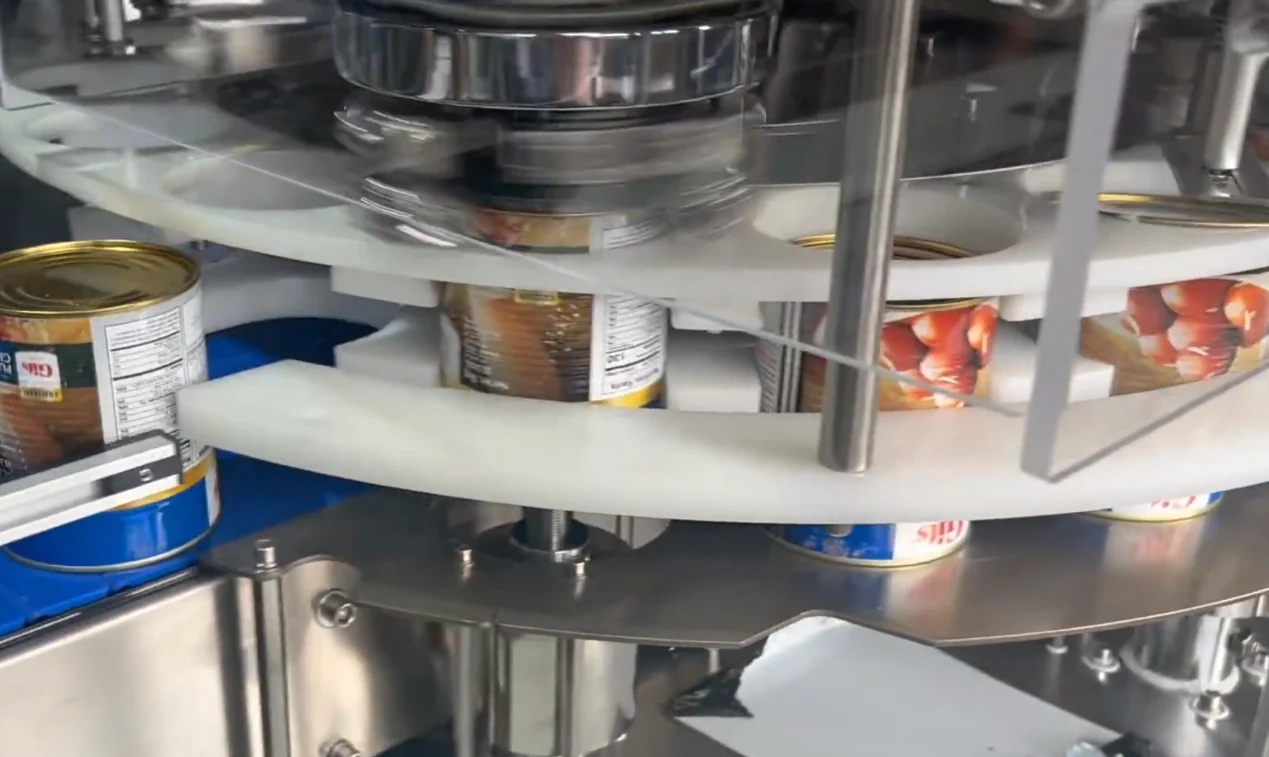
La plupart des boîtes de conserve sont à double sertissage. Le fond et le rebord du corps de la boîte sont roulés mécaniquement ensemble pour former un joint hermétique. L'objectif est simple : empêcher toute contamination microbienne après transformation.
Cette étape est mécanique, mais elle constitue également un point de contrôle de la sécurité alimentaire.
Une soudure défectueuse peut entraîner une fuite. Cette fuite peut provoquer une recontamination. Dans ce cas, le traitement thermique ne protège plus le produit.
En production, la qualité des coutures est généralement contrôlée. Les mesures peuvent porter sur la largeur, le chevauchement, la tension, la profondeur du fraisage, la fixation du corps et du couvercle, ainsi que sur les défauts visuels. La méthode d'inspection précise dépend de l'usine et du niveau de risque associé au produit.
La question n'est pas “ Est-ce que le couvercle a été remis en place ? ”
La question est :
Cette soudure peut-elle résister au chauffage, au refroidissement, au transport et au stockage sans perdre son intégrité hermétique ?
Pour en savoir plus sur le scellage des boîtes de conserve, consultez notre article. guide du processus de double couture.
9. Étape 8 : Traitement thermique en autoclave
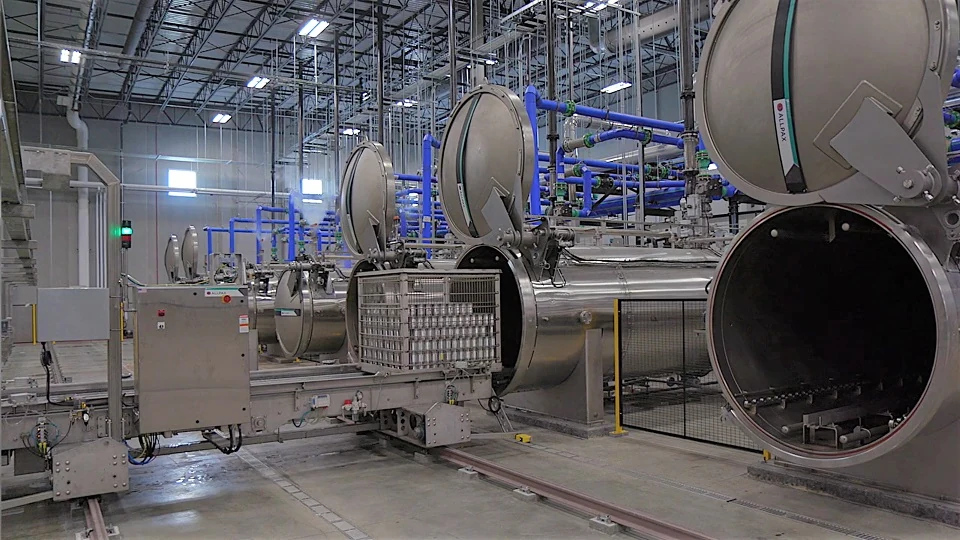
Après la fermeture hermétique, les boîtes sont placées dans un autoclave ou un four de cuisson continue.
C'est ici que le produit subit son traitement thermique programmé. La durée, la température, la pression et les conditions de montée en température sont adaptées à l'aliment et au contenant.
Plusieurs facteurs influent sur le processus :
- pH du produit
- activité aquatique
- taille de la boîte
- poids de remplissage
- espace de tête
- température initiale
- viscosité du produit
- taille des particules
- schéma de chauffage
- micro-organisme cible
- type de cornue
Les produits à forte acidité nécessitent généralement un traitement thermique moins intensif que les produits à faible acidité. Ces derniers requièrent une létalité de traitement plus élevée en raison de la prolifération d'organismes tels que… Clostridium botulinum constituent un problème majeur de sécurité dans les environnements alimentaires scellés et pauvres en oxygène.
C’est pourquoi une affirmation concernant une température et une durée fixes est généralement mauvais signe. Un véritable procédé industriel est validé pour un produit, une recette, une taille de contenant et une configuration d’équipement spécifiques.
Aux États-Unis, pour les conserves à faible acidité réglementées, les transformateurs commerciaux doivent déposer des procédures planifiées pour chaque produit, type de produit, taille et type de contenant, et méthode de transformation.source)
Pour en savoir plus, consultez notre guide de stérilisation des conserves.
10. Étape 9 : Refroidissement
Après traitement thermique, les boîtes sont refroidies.
Le refroidissement doit être maîtrisé. L'objectif est d'arrêter la cuisson, de réduire la pression interne, de préserver la texture et de stabiliser le contenant. Un refroidissement trop lent risque de trop cuire le produit. Utiliser une eau de mauvaise qualité peut engendrer des risques de contamination si la soudure ou l'intégrité du contenant est compromise.
Lorsque la canette refroidit, la vapeur qu'elle contient se condense et un vide partiel se forme. Cela permet à la canette finie de conserver son étanchéité.
Le refroidissement n'est pas une simple formalité. Il fait partie intégrante du processus.
11. Étape 10 : Séchage, codage et inspection
Une fois refroidies, les boîtes sont séchées et inspectées.
Les contrôles habituels comprennent :
- état des coutures
- fuite
- bosses
- gonflement
- niveau de vide
- poids de remplissage
- espace de tête
- précision du codage
- précision de l'étiquetage
- risque de corrosion
- défauts visuels
Chaque boîte ou lot est marqué d'un code de production. Ce code permet la traçabilité en cas de problème de qualité ultérieur. La réglementation américaine exige que les contenants hermétiques d'aliments transformés à faible acidité portent un code d'identification visible en permanence.source)
Il ne s'agit pas de paperasserie inutile. La traçabilité est essentielle lorsque des milliers de boîtes de conserve sont produites en une seule équipe.
12. Étape 11 : Incubation et contrôle de la qualité
Certains produits en conserve font l'objet de tests d'incubation ou de maintien en température avant leur mise sur le marché. Des échantillons peuvent être conservés à une température et pendant une durée déterminées afin de vérifier l'absence de développement microbien, de gonflement, de fuite ou d'autres défauts.
Les tests de qualité peuvent également inclure :
- pH
- niveau de sel
- taux de sucre
- poids égoutté
- poids net
- texture
- couleur
- odeur
- déchirure de couture
- tests microbiologiques
- contrôles sensoriels
Le produit n'est pas terminé lorsqu'il sort de l'autoclave. Il est terminé lorsqu'il satisfait aux critères de mise en service.
13. Étape 12 : Étiquetage, emballage et stockage
Les boîtes de conserve approuvées sont étiquetées, emballées dans des cartons, palettisées et entreposées.
Le lieu de stockage doit être propre et sec. Les boîtes métalliques craignent l'humidité, les manipulations brutales et les variations de température importantes. Un mauvais stockage peut entraîner de la rouille, l'endommagement des étiquettes, des bosses ou la détérioration de l'emballage secondaire.
Une boîte de conserve de bonne qualité nécessite tout de même une manipulation raisonnable.
14. Le processus complet de mise en conserve industrielle
Voici le processus en une phrase :
Réception → lavage → tri → préparation → blanchiment ou précuisson → préparation des conserves → remplissage → ajout de liquide → égouttage → double sertissage → stérilisation → refroidissement → contrôle → codage → étiquetage → emballage → stockage.
C'est le parcours standard pour les aliments en conserves métalliques.
Le procédé varie selon le produit, mais la logique reste la même. Une boîte de pêches, une boîte de haricots et une boîte de thon n'utilisent pas les mêmes paramètres. Elles partagent cependant le même principe d'ingénierie : maîtriser l'aliment, le contenant et le processus de cuisson, puis vérifier le résultat.
15. Note finale
La mise en conserve industrielle n'est pas difficile à comprendre, mais il est facile de la simplifier à l'excès.
La boîte doit être correctement remplie. L'air doit être éliminé. La double soudure doit être étanche. Le traitement en autoclave doit être adapté au produit. Le refroidissement doit être contrôlé. Un contrôle qualité doit détecter les défauts avant que le produit ne quitte l'usine.
C'est ainsi que les aliments sont mis en conserve dans des boîtes métalliques.
Pas par une seule machine.
Par une série d'étapes contrôlées qui doivent toutes fonctionner ensemble.