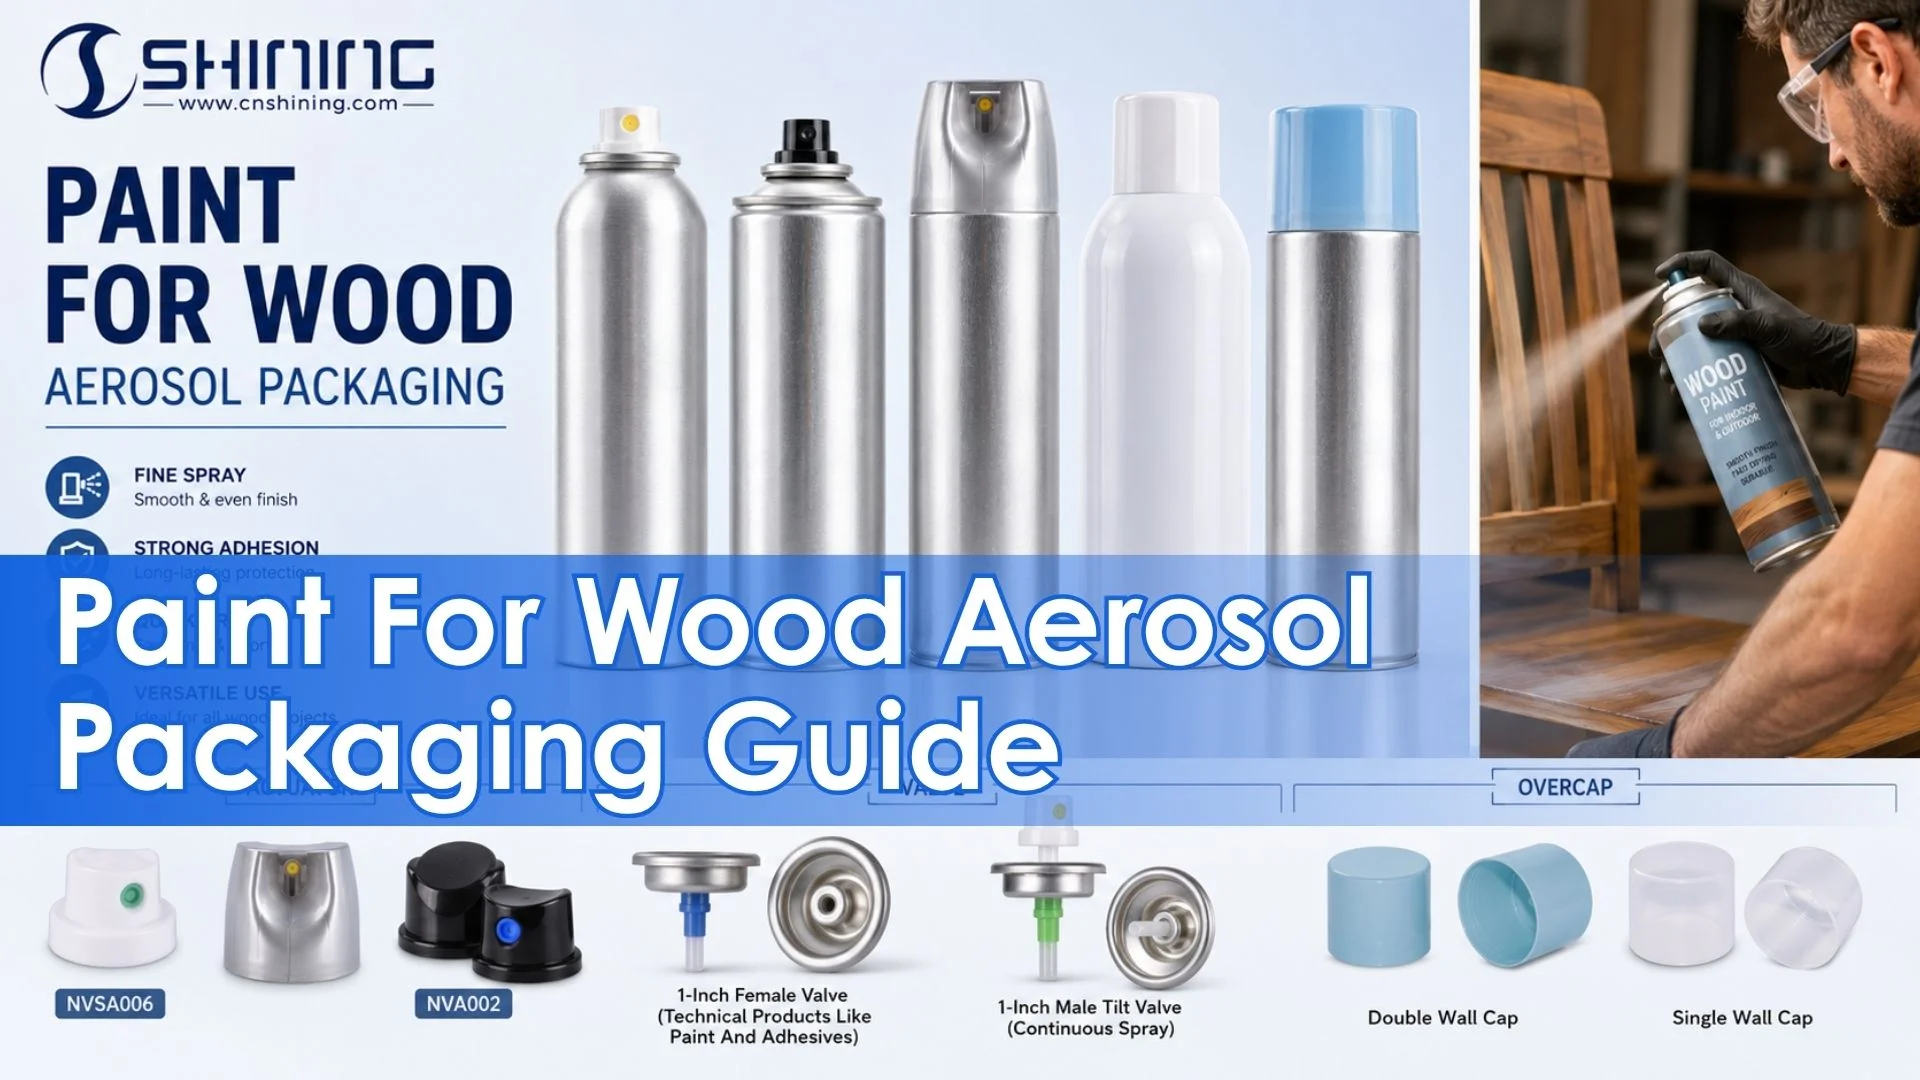
Aerosol-Sprühfarbe für Holz ist ein vorgefülltes, unter Druck stehendes Beschichtungssystem, bestehend aus Farbe, Treibmittel, Ventil, Sprühkopf und Metalldose. Ihr Wert liegt nicht darin, dass sie jede handelsübliche Beschichtung übertrifft. Ihr Wert liegt vielmehr darin, dass sie eine akzeptable Filmbildung mit minimalem Aufwand – kein Anmischen der Farbe, keine Reinigung der Spritzpistole und eine kurze Einarbeitungszeit – vereint.
Bei der Möbelrestaurierung, dekorativen Holzarbeiten und kleineren Reparaturen hängt das Ergebnis von vier miteinander verbundenen Ereignissen ab: Zerstäubung, Flüssigkeitsabscheidung, Trägerverdampfung und Filmhärtung.Die Porosität des Holzes, die Saugfähigkeit der Hirnfasern und die Verträglichkeit von Harz, Lösemittel bzw. Wasser und Treibmittel bestimmen Deckkraft, Glanz, Verlauf, Haftung und Lebensdauer. Die chemische Zusammensetzung der Beschichtung ist wichtig, aber die Verpackung ist Teil der Applikationsausrüstung. Ein schwacher Aktor oder ein unpassendes Ventil können eine ansonsten gute Rezeptur zunichtemachen.
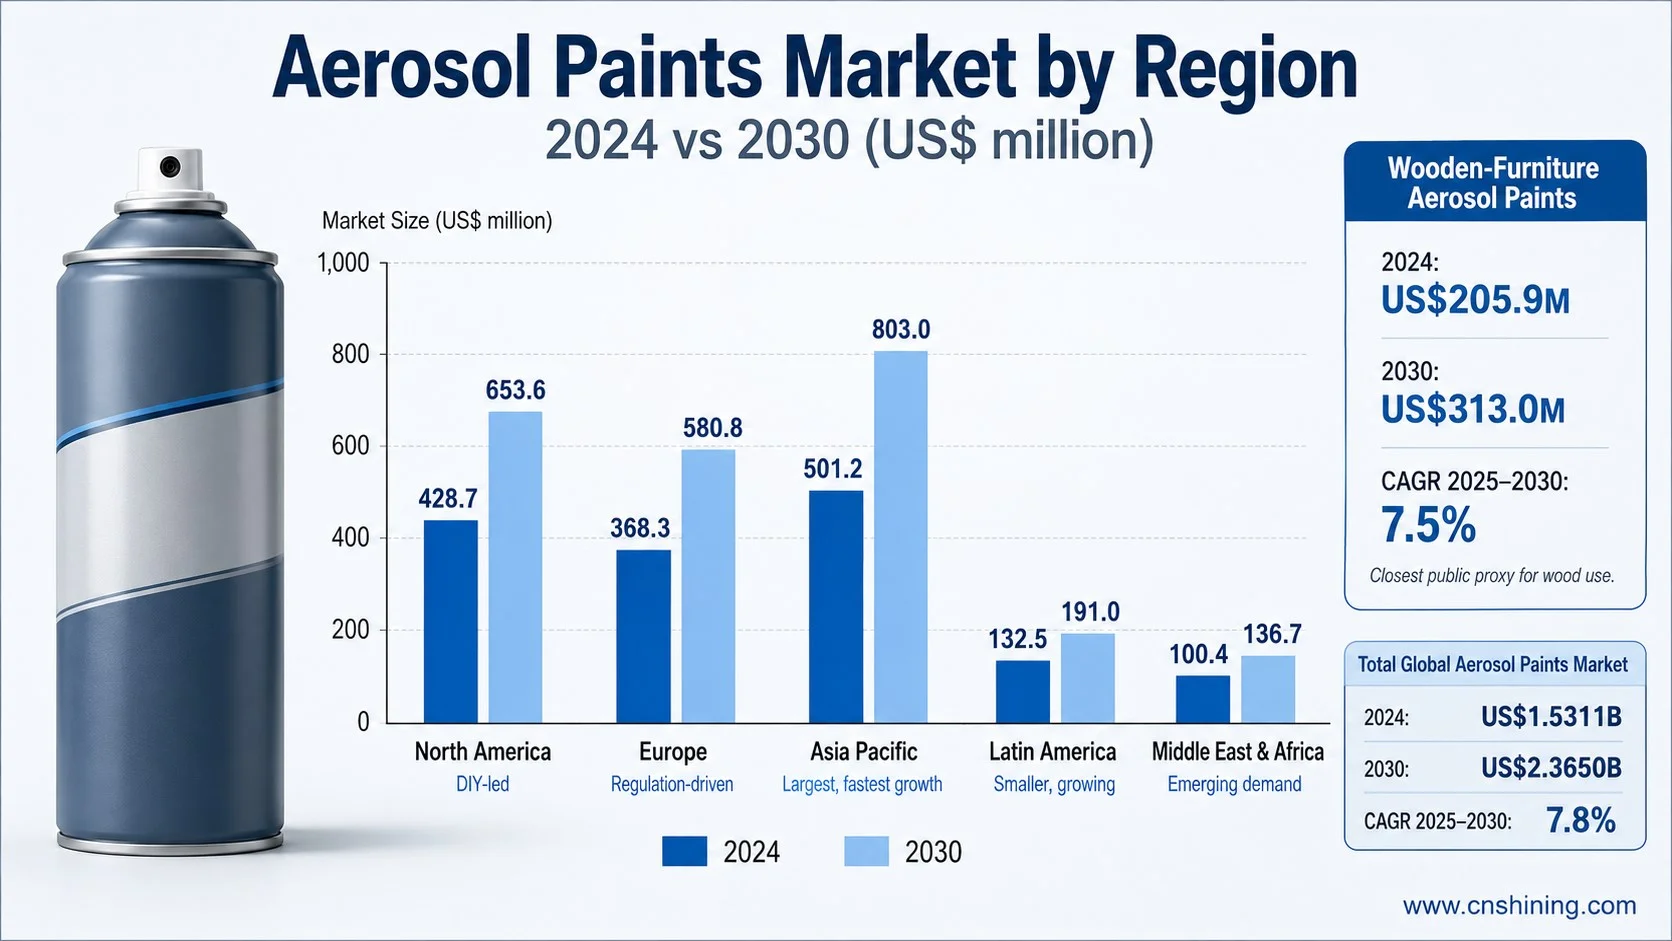
Der globale Markt für Aerosolfarben wurde auf etwa $1,5311 Milliarden im Jahr 2024 und soll voraussichtlich erreichen $2,3650 Milliarden bis 2030, was einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von etwa 2025–2030 entspricht. 7.8%. Der aussagekräftigste öffentliche Indikator für die Holzverwendung ist das Segment der Aerosolfarben für Holzmöbel: $205,9 Millionen im Jahr 2024, ansteigend auf $313,0 Millionen bis 2030, mit einer durchschnittlichen jährlichen Wachstumsrate von etwa 7.5%. Diese Zahlen belegen eine stabile technische Nische, die eher durch Heimwerkerprojekte zur Oberflächenbehandlung, schnelle Reparaturen und die Bequemlichkeit kleinerer Projekte als durch die Nachfrage industrieller Oberflächenbearbeitungslinien gestützt wird.
1. Technische Definition und Anwendungsfälle
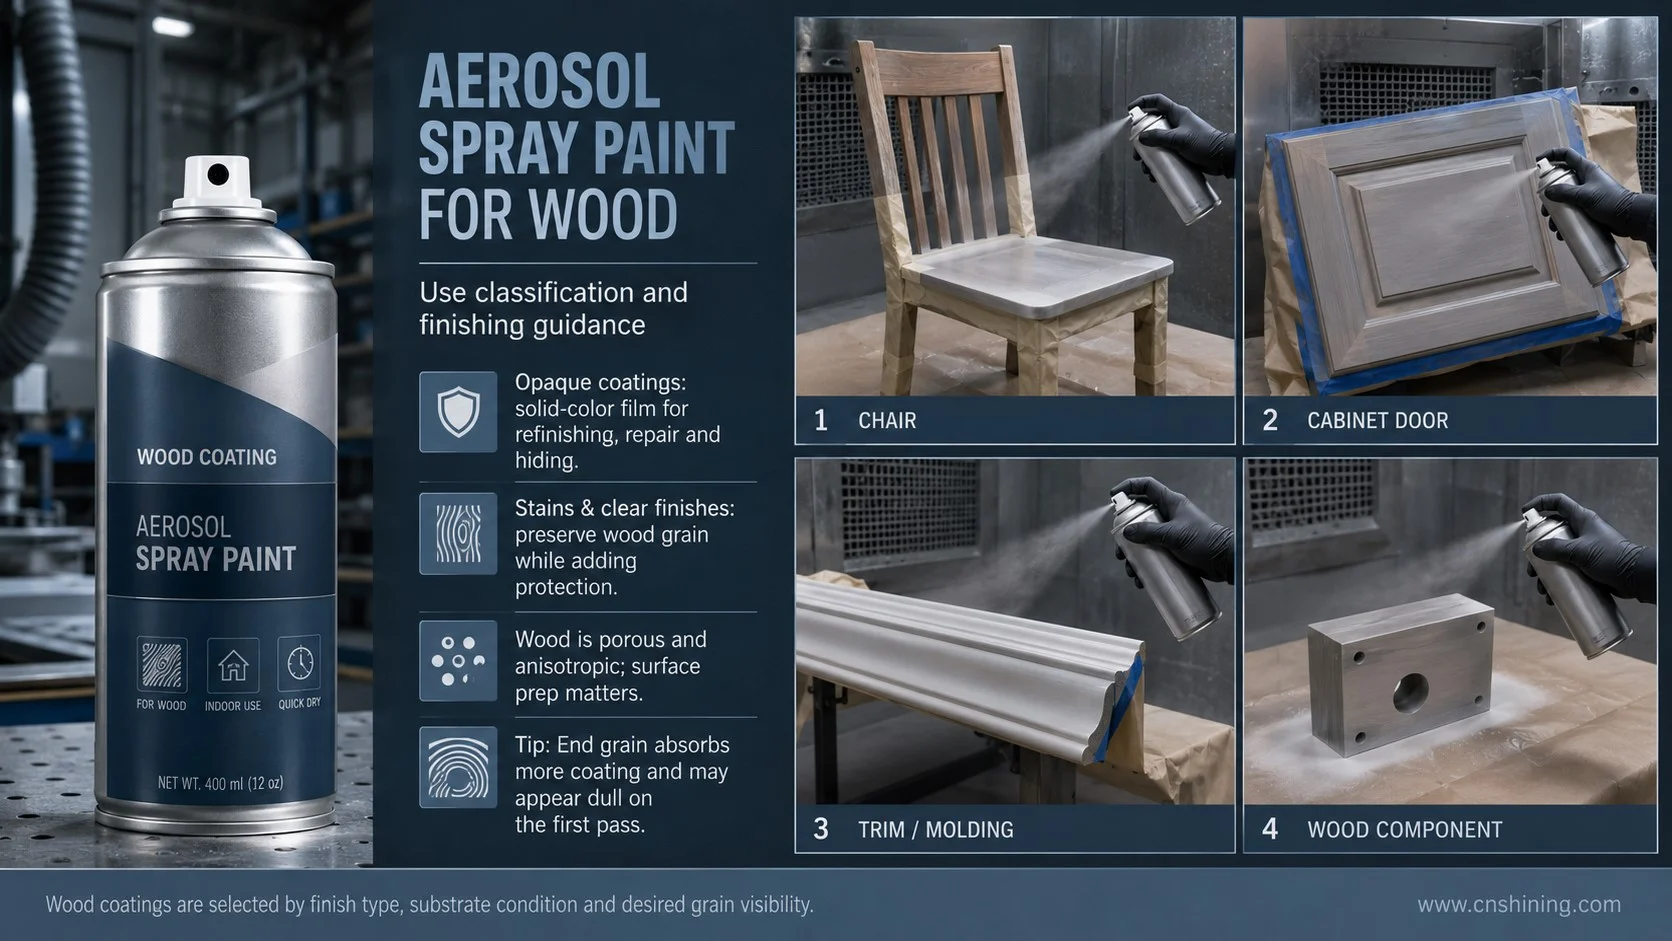
“Aerosol-Sprühfarbe für Holz” bezeichnet üblicherweise eine Anwendungskategorie und keine einzelne chemische Gruppe. Viele im Handel erhältliche Produkte sind Mehrzweckbeschichtungen, die Holz oder Holzmöbel als vorgesehene Untergründe angeben. Dieselbe Verpackung kann auch für Metall, Mauerwerk, Kunststoff oder Dekorationsgegenstände verwendet werden, doch Holz stellt aufgrund seiner porösen und anisotropen Eigenschaften sowie der häufigen Verunreinigungen durch Wachs, Öl, Politur oder ältere Oberflächenbehandlungen ein besonderes Problem dar.
Holz-Sprühfarben lassen sich im Allgemeinen in zwei Funktionsgruppen einteilen:
- Opake Beschichtungen: Pigmentierte Folien, die zum Farbwechsel, Abdecken, Reparieren und zur dekorativen Oberflächenbehandlung verwendet werden.
- Beizen und Klarlacke: Durchdringende oder transparente Systeme, die die Sichtbarkeit der Holzmaserung erhalten und zusätzlichen Oberflächenschutz bieten sollen.
Sprühlacke gehören hauptsächlich zur ersten Gruppe. Sie bilden einen durchgehenden, pigmentierten Film und werden aufgrund ihrer Schnelligkeit, der guten Erreichbarkeit von Ecken, der gleichmäßigen Oberflächenverteilung und der Farbauswahl ausgewählt. Beize hingegen wirkt anders. Sie soll die Oberfläche benetzen oder durchdringen und die optische Struktur des Holzes erhalten. Klare Sprühlacke und -firnisse nehmen eine Zwischenstellung zwischen den beiden Gruppen ein, da sie einen Schutzfilm bilden, ohne den Untergrund zu verdecken.
Eine technische Betrachtung der Chemie von Holzveredelungsmitteln behandelt Farben, Beizen und Klarlacke als separate Systeme, da sich Bindemittelgehalt, Pigmentgehalt, Eindringtiefe und Filmbildungsziele unterscheiden. Diese Unterscheidung ist aus praktischer Sicht sinnvoll: Ein Anwender, der eine deckende Lackierung für Schränke wünscht, sollte die Deckkraft nicht anhand derselben Annahmen beurteilen wie ein Anwender, der eine transparente Beize aufträgt. Siehe dazu die Überblick über Chemie und Mechanismen der Holzveredelung.
2. Funktionsweise des Aerosolsystems
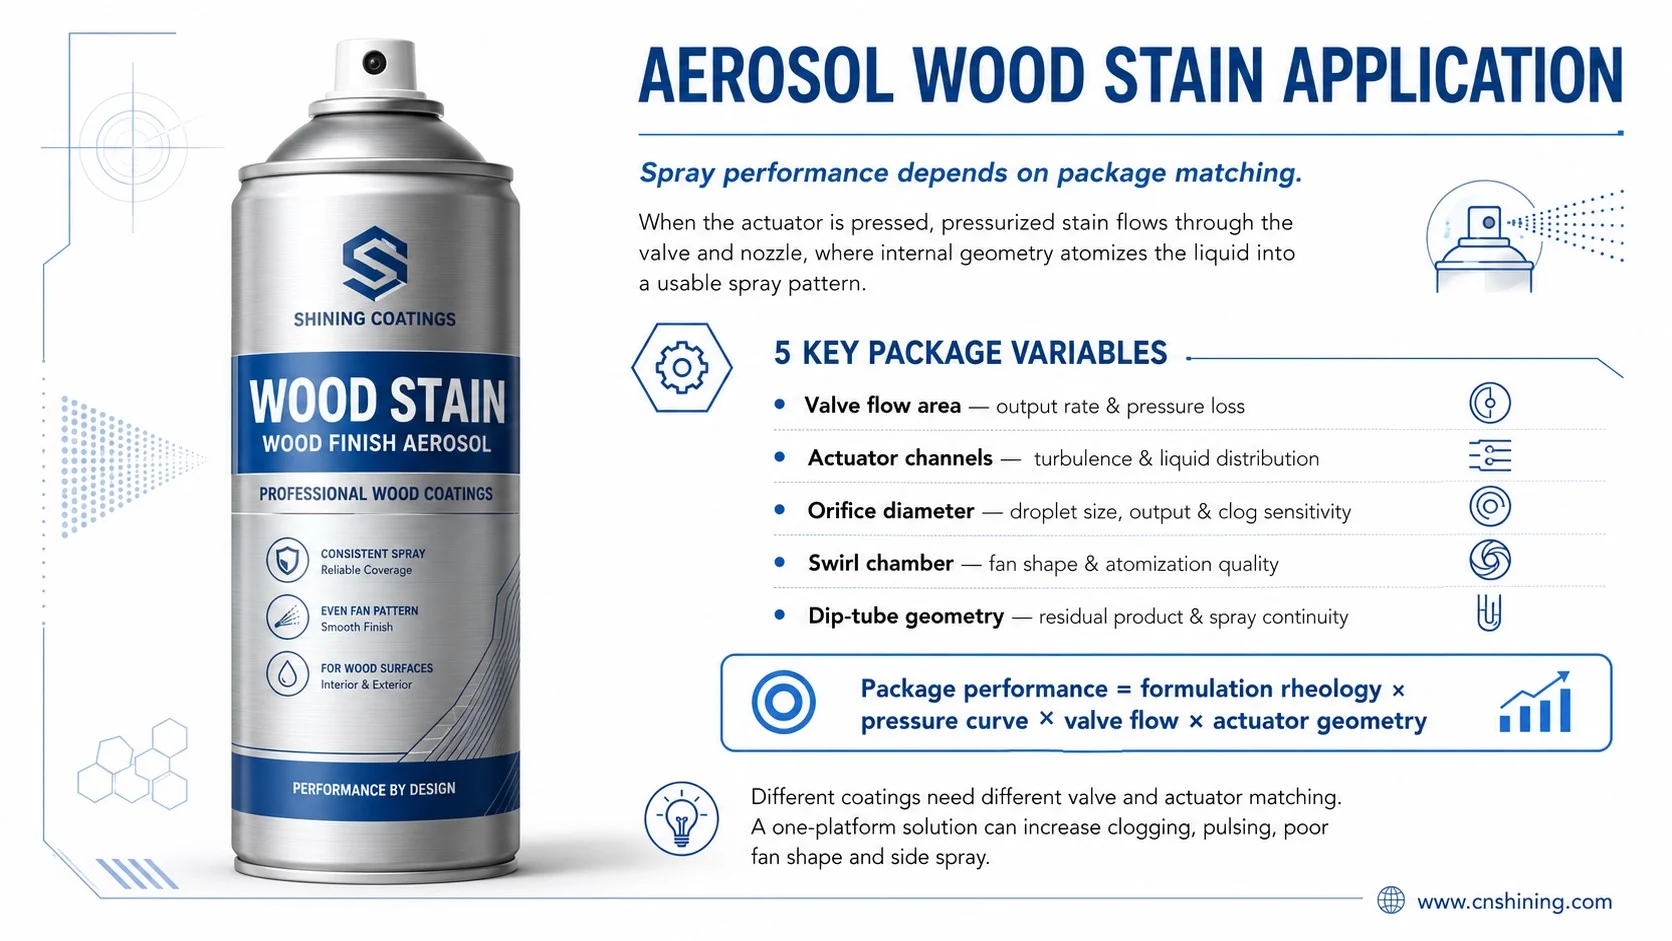
Das Treibmittel hält den Innendruck aufrecht. Beim Betätigen des Aktuators öffnet sich das Ventil, und das unter Druck stehende Produkt strömt durch das Steigrohr, den Ventilschaft und die Aktuatorkanäle. Die Düsen- und Drallgeometrie zerstäubt den Flüssigkeitsstrahl anschließend in Tröpfchen. Dies ist kein einfacher Dosiervorgang. Das System muss eine ausreichende mechanische Zerstäubung erzeugen, um innerhalb eines sehr kurzen Durchflusswegs ein nutzbares Sprühbild zu gewährleisten.
Fünf Paketvariablen haben direkten Einfluss auf die Anwendung:
- Ventildurchflussbereich Regelt Fördermenge und Druckverlust.
- Interne Kanäle des Aktuators Einfluss auf Turbulenzen und Flüssigkeitsverteilung.
- Öffnungsdurchmesser beeinflusst die Tropfengröße, den Ausstoß und die Verstopfungsempfindlichkeit.
- Wirbelkammergeometrie Legt Fächerform und Zerstäubungsqualität fest.
- Tauchrohrgeometrie beeinflusst den Produktrückstand und die Sprühkontinuität.
Niedrigviskose Beize, Standard-Acrylfarbe mit Pigmenten, hochfester Klarlack und Metallic-Effektlack benötigen nicht dasselbe Ventil und denselben Betätigungsarm. Die Verwendung einer einzigen Dosierplattform für alle Formulierungen mag zwar den Einkauf vereinfachen, erhöht aber die Wahrscheinlichkeit von Verstopfungen, Pulsieren, ungleichmäßiger Sprühverteilung und seitlichem Sprühnebel. Patent für mechanischen Zerkleinerungsaktuator bleibt nützlich, weil es den Kernpunkt deutlich macht: Die interne Geometrie des Aktuators verändert, wie der Flüssigkeitsstrom in Tröpfchen zerfällt.
Leistungsfähigkeit des Gehäuses = Rheologie der Formulierung × Druckkurve × Ventildurchfluss × Geometrie des Aktuators
Jeder Parameter ist mit den anderen verknüpft. Eine kleinere Düse kann die Zerstäubung zu Beginn des Sprühvorgangs verbessern, jedoch bei sinkendem Druck oder Ablagerungen instabil werden. Ein Ventil mit höherem Durchfluss kann die Sprühverteilung verbessern, aber bei unerfahrenen Anwendern zu Nachlaufen führen. Die Steuerung der Sprühmenge erfordert daher die Abstimmung des gesamten Systems und ist keine Entscheidung für eine einzelne Komponente.
3. Filmbildung und Wechselwirkung mit Holz
3.1 Physikalische Trocknung und chemische Aushärtung
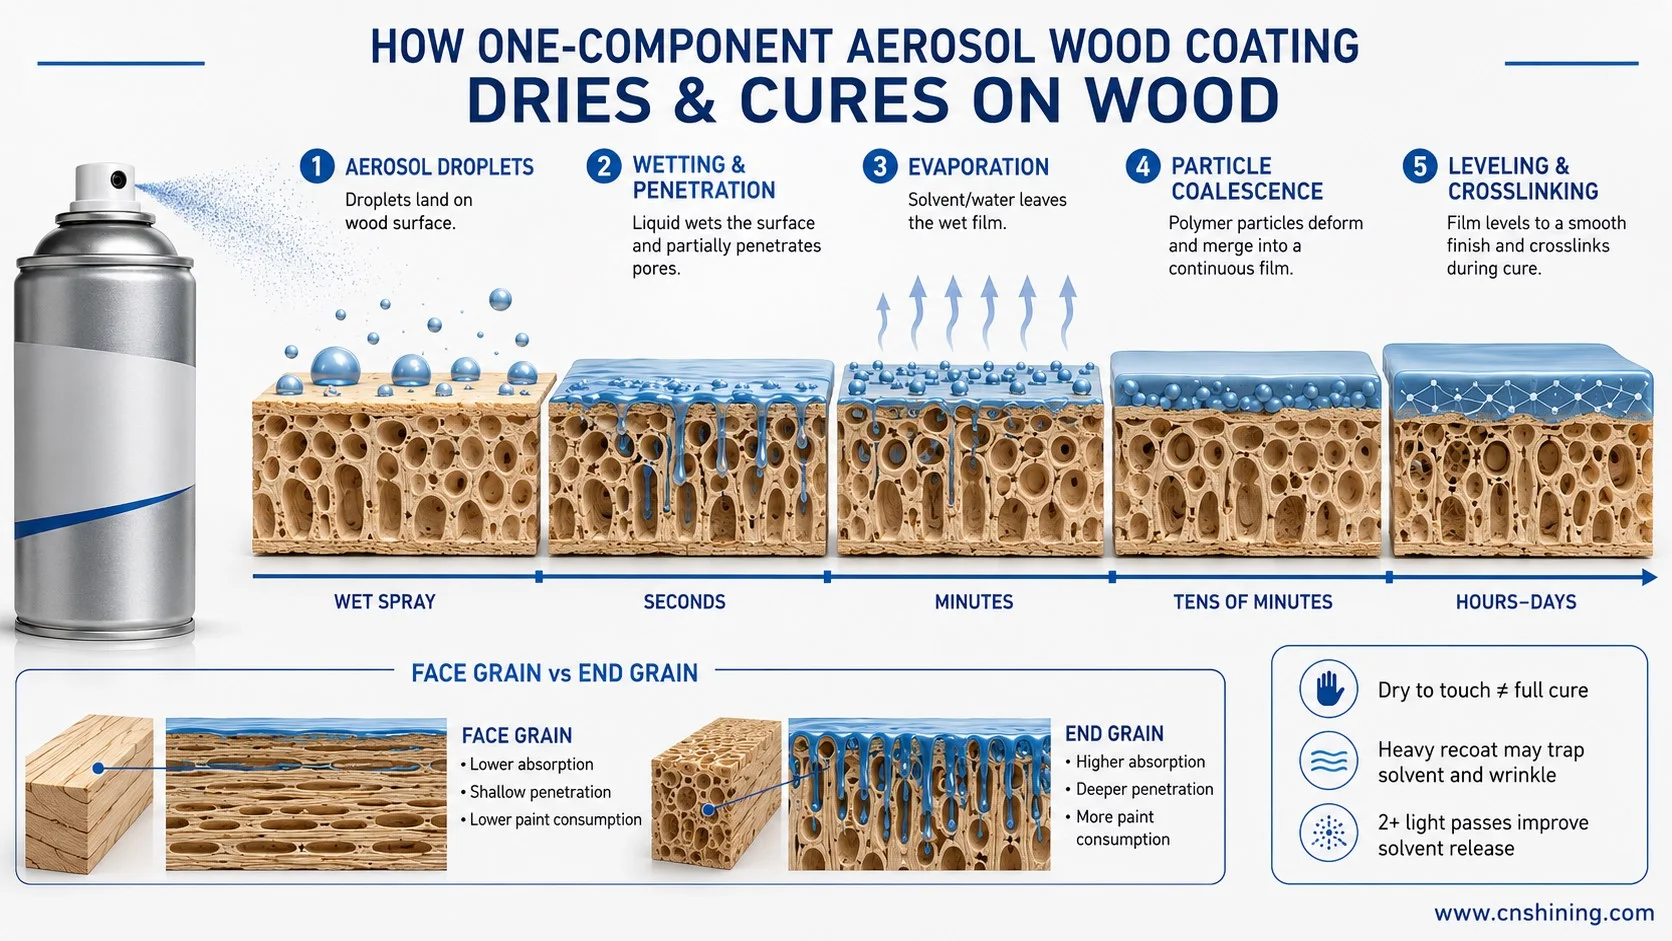
Die meisten Einkomponenten-Sprühfarben härten zunächst durch Verdunstung des Trägerstoffs aus. Lösungsmittel oder Wasser verdunsten aus dem nassen Film, die Viskosität steigt und der Fluss stoppt. Bei wasserbasierten Systemen müssen sich dispergierte Polymerpartikel ebenfalls verformen und zu einem durchgehenden Film verbinden. Alkyd-, Polyurethan-, Amino- oder andere reaktive Systeme können dann durch Oxidation oder Vernetzung weiter aushärten. Härte, Fleckenbeständigkeit und Chemikalienbeständigkeit können sich auch nach dem ersten Anschein von Trockenheit noch weiterentwickeln.
Dies erklärt einen häufigen Feldfehler: Trockenheit im Griff bedeutet noch keine vollständige Aushärtung.. Die oberste Schicht kann bereits fest genug sein, um sie zu handhaben, während die untere Schicht noch Trägermaterial enthält oder die Vernetzung noch nicht abgeschlossen ist. Ein dicker zweiter Anstrich außerhalb des zulässigen Überstreichfensters kann Lösungsmittel einschließen, die erste Schicht aufweichen und zu Faltenbildung, Ablösungen oder einem “Alligatorhaut”-ähnlichen Aussehen führen.
3.2 Kompatibilität mit wasserbasierten Aerosolen
Wasserbasierte Aerosolfarbe wird nicht einfach durch Ersetzen des Lösungsmittels durch Wasser hergestellt. Dimethylether (DME) ist nützlich, da er als Treibmittel dient und mit polaren Systemen kompatibel ist, kann aber auch einige wasserbasierte Harze destabilisieren. Dies kann zu Klebrigkeit, Phaseninstabilität, Aggregation oder geringer Haltbarkeit führen. Die Formulierung muss daher die Harzchemie, das Co-Lösungsmittel, den DME-Gehalt, den Anteil nichtflüchtiger Bestandteile und den Gesamtanteil flüchtiger Bestandteile berücksichtigen.
Der Patent WO2018162801A1 für wasserbasierte Aerosolfarbe ist deshalb relevant, weil es Kompatibilität und Lagerstabilität als zentrales Designproblem behandelt und gleichzeitig einen niedrigeren VOC-Gehalt anstrebt.
3.3 Holzporosität und Durchdringung
Holz ist kein inertes Material. Die Eindringtiefe der Beschichtung variiert je nach Holzart, Maserungsrichtung, Schleifprozess, Feuchtigkeitsgehalt und Bindemitteltyp. Einige Acryldispersionen bleiben relativ nah an der Oberfläche, während Alkydemulsionen und lösemittelbasierte Systeme tiefer eindringen können. Bei der praktischen Anwendung von Sprühdosen ergeben sich dadurch drei wiederkehrende Effekte:
- Kanten und Hirnholz verbrauchen mehr Farbe.
- Der erste Anstrich kann ungleichmäßig aussehen, da die Absorption nicht gleichmäßig erfolgt.
- Unversiegeltes Holz kann den sichtbaren Glanz und die Deckkraft verringern.
Eine korrekte Vorbereitung kann Reinigen, Entwachsen, Schleifen, Versiegeln, Grundieren oder das Isolieren einer alten Beschichtung umfassen. Viele Beanstandungen, die als “mangelhafte Deckkraft” beschrieben werden, werden tatsächlich durch offene Hirnholzflächen, alte Beschichtungsränder, Öl- oder Silikonverunreinigungen oder eine zu hohe Nassfilmdicke verursacht.
4. Marktgröße, regionale Struktur und Segmentsignale
4.1 Datenumfang
Öffentliche Datenbanken erfassen “Holz-Sprühfarbe” selten als eigenständige Kategorie. Die aussagekräftigste öffentliche Kategorie ist die für Holzmöbel verwendete Sprühfarbe. Sie deckt zwar einen wichtigen Anwendungsbereich ab, unterschätzt aber möglicherweise dekorative Holzbauteile, Bastelartikel, Zierleisten, Türen, Sockelleisten, Schränke und andere Anwendungen außerhalb des Möbelbereichs. Um die Verwendung inkompatibler Forschungsmethoden zu vermeiden, basieren die folgenden Abbildungen auf einer einzigen öffentlichen Marktdatenbank für das Basisjahr 2024 und die Prognose für 2030.
| Marktindikator | 2024 | 2030 | CAGR 2025–2030 | Interpretation |
|---|---|---|---|---|
| Globale Aerosolfarben | $1,5311 Milliarden | $2,3650 Milliarden | 7.8% | Breiter Markt für Aerosolfarben |
| Sprühfarben für Holzmöbel | $205,9 Millionen | $313,0 Millionen | 7.5% | Nächste öffentliche Annäherung an die Holznutzung |
Die zugrunde liegenden öffentlichen Daten sind verfügbar in der Ausblick auf den globalen Markt für Aerosolfarben und die Segment der Aerosolfarben für Holzmöbel.
4.2 Regionale Marktstruktur
| Region | Markt 2024 | Anteil 2024 | Markt 2030 | CAGR | Technisches und Kanalsignal |
|---|---|---|---|---|---|
| Nordamerika | $428,7 Millionen | 28.0% | $653,6 Millionen | 7.6% | Starke Nachfrage im DIY-Bereich und ausgereifte Einzelhandelskanäle |
| Europa | $368,3 Millionen | 24.1% | $580,8 Millionen | 8.2% | Höherer Regulierungs- und Nachhaltigkeitsdruck |
| Asien-Pazifik | $501,2 Millionen | 32.7% | $803,0 Millionen | 8.5% | Größte und am schnellsten wachsende Region; China ist ein wichtiger Wachstumstreiber. |
| Lateinamerika | $132,5 Millionen | 8.7% | $191,0 Millionen | 6.5% | Brasilien weist innerhalb der Region ein stärkeres Wachstum auf. |
| Naher Osten und Afrika | $100,4 Millionen | 6.6% | $136,7 Millionen | 5.6% | Kleinere Basis mit positivem Reparatur- und Baubedarf |
Der asiatisch-pazifische Raum ist der größte regionale Markt für öffentliche Dienstleistungen. Nordamerika zeigt das deutlichste DIY-Signal. Europa wird stärker von Produkt-Upgrades, dem VOC-Druck, Recycling-Erwartungen und etablierten Vertriebskanälen geprägt. Lateinamerika sowie der Nahe Osten und Afrika bleiben kleiner, verzeichnen aber ein positives Wachstum.
5. Die 10 besten Marken für Aerosol-Sprühfarben für Holz
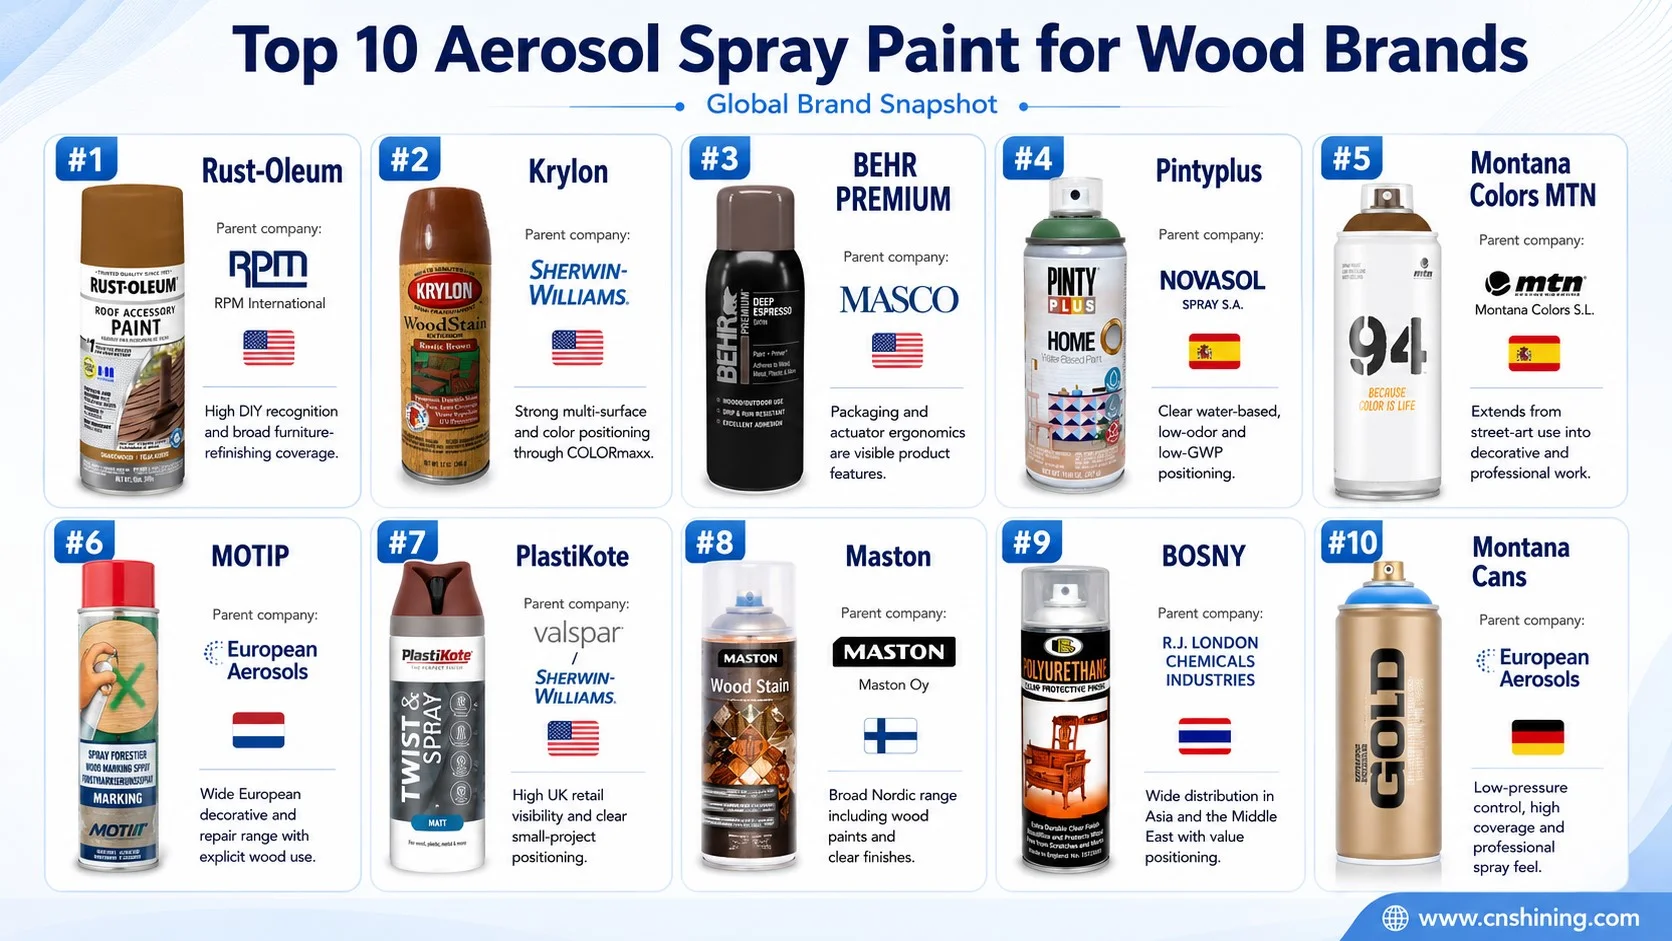
| Marke | Land oder Region | Muttergesellschaft | Übliche Größe | Öffentliches Einzelhandelsmuster | Technischer Marktkommentar |
|---|---|---|---|---|---|
| Rost-Oleum | Vereinigte Staaten | RPM International | 12 oz | etwa $5.99-$6.98 | Hoher Bekanntheitsgrad im DIY-Bereich und breite Abdeckung des Themas Möbelrestaurierung |
| Krylon | Vereinigte Staaten | Sherwin-Williams | 12 oz | ab etwa $4.48 | Starke Positionierung auf verschiedenen Oberflächen und Farben durch COLORmaxx |
| BEHR PREMIUM | Vereinigte Staaten | Masco | 12 oz | etwa $6.98 | Verpackung und Ergonomie der Betätigungselemente sind sichtbare Produktmerkmale. |
| Pintyplus | Spanien | Novasol Spray SA. | 10,9–11,18 oz | etwa $8,99 pro Stück; sechs Dosen etwa $42,70 | Klare, wasserbasierte, geruchsarme und GWP-arme Positionierung |
| Montana Colors MTN | Spanien | Montana Colors SL. | 400 ml | etwa $7.72 | Reicht von der Verwendung im Straßenkunstbereich bis hin zu dekorativen und professionellen Arbeiten. |
| MOTIP | Ursprünglich aus den Niederlanden | Europäische Aerosole | 400–500 ml | etwa $6.12-$7.79 | Breites europäisches Sortiment an Dekorations- und Reparaturartikeln mit expliziter Holzverwendung |
| PlastiKote | US-amerikanische Marke | Valspar / Sherwin-Williams | 400 ml | etwa $10.58-$13.37 | Hohe Sichtbarkeit im britischen Einzelhandel und klare Positionierung für Kleinprojekte |
| Maston | Finnland | Maston Oy | 400 ml | etwa $12,50; britische Proben etwa $4,00-$6,68 | Breites nordisches Sortiment inklusive Holzfarben und Klarlacken |
| BOSNY | Thailand | RJ London Chemicals Industries | 400 ml | etwa $14,67; indische Proben etwa $1,73-$1,99 | Breiter Vertrieb in Asien und im Nahen Osten mit wertorientierter Positionierung |
| Montana Dosen | Deutschland | Europäische Aerosole | 400 ml / 11 oz | etwa $8.99 | Niederdruckkontrolle, hohe Deckkraft und professionelles Sprühgefühl |
Zwei Gruppen lassen sich erkennen. Rust-Oleum, Krylon und BEHR repräsentieren den Massenmarkt für Heimwerker und Renovierungsarbeiten. Montana, MTN, MOTIP, Maston und Pintyplus stehen für professionelle Sprühtechnik, den Einsatz im europäischen Dekorationsbereich oder die Differenzierung im Bereich Nachhaltigkeit. Das größte Potenzial liegt in der Überschneidung dieser beiden Bereiche: einfach genug für Gelegenheitsnutzer, aber gleichzeitig stabil und kontrollierbar genug, um die von erfahrenen Anwendern abgelehnten Mängel zu vermeiden.
6. Leistung im Vergleich zu anderen Anwendungsmethoden
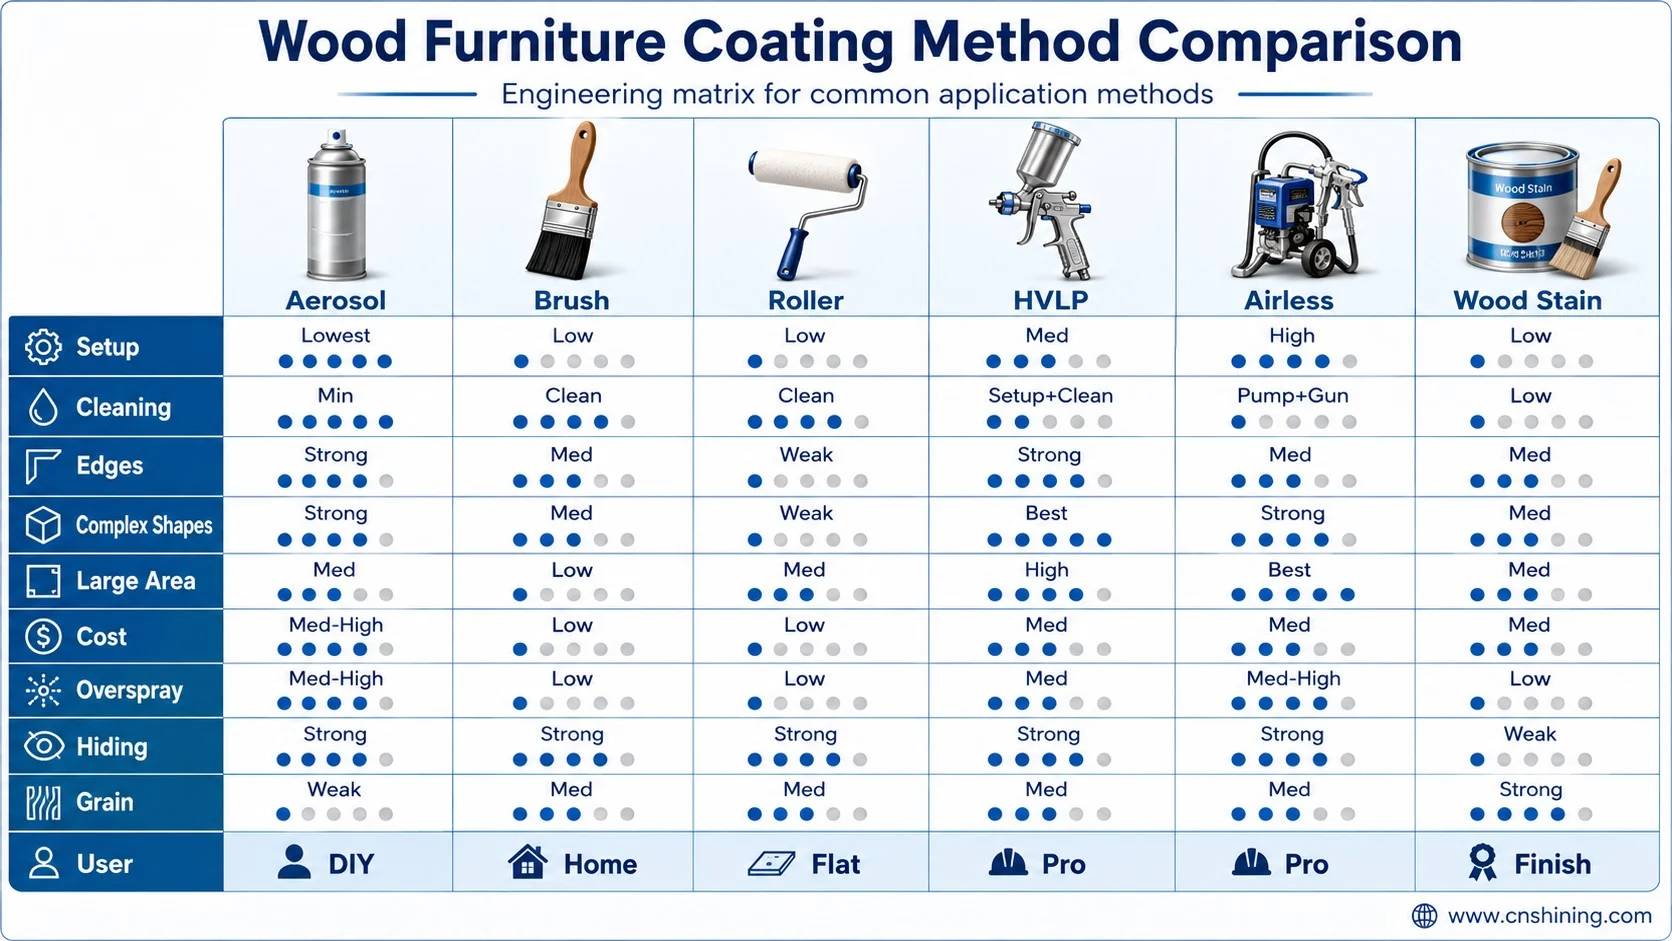
Der folgende Vergleich bezieht sich auf kleine Holzteile, Möbelreparaturen und Heimwerkerarbeiten. Es handelt sich nicht um einen Produktionslinienversuch. Er kombiniert Anwendungslogik, Beschichtungsmechanismus und typische Geräteanforderungen.
| Faktor | Aerosol | Bürste | Rolle | HVLP | Luftlos | Holzbeize |
|---|---|---|---|---|---|---|
| Barriere aufbauen | Niedrigster Preis; sofort einsatzbereit | Niedrig | Niedrig | Medium | Höher | Niedrig |
| Gerätereinigung | Minimal | Bürstenreinigung | Walzenreinigung | Waffeneinrichtung und -reinigung | Pumpen- und Waffenreinigung | Niedrig |
| Kanten und Kleinteile | Stark | Medium | Schwach | Stark | Medium | Medium |
| Komplexe Geometrie | Stark | Medium | Schwach | Sehr stark | Stark | Medium |
| Großflächige Effizienz | Medium | Niedrig | Medium | Hoch | Höchste | Medium |
| Stückbeschichtungskosten | Mittel bis hoch | Niedrig | Niedrig | Medium | Medium | Medium |
| Sprühnebel und Abfall | Mittel bis hoch | Niedrig | Niedrig | Medium | Mittel bis hoch | Niedrig |
| Farbwechsel ausblenden | Stark | Stark | Stark | Stark | Stark | Schwach |
| Getreideretention | Schwach | Medium | Medium | Medium | Medium | Stark |
| Typischer Benutzer | Selbermachen, Reparieren, Kleinserien | Allgemeine Hausarbeiten | Ebene Oberflächen | Fortgeschritten oder professionell | Professional | Maserungsorientierte Oberflächenbehandlung |
Sprühlack ersetzt keine industrielle Lackierkabine. Er ersetzt jedoch Arbeiten, die sonst abgebrochen, mit einem minderwertigen Ergebnis ausgebessert oder aufgrund des unwirtschaftlichen Geräteaufbaus verzögert würden. Daher kann diese Produktkategorie trotz höherer Beschichtungskosten pro Quadratmeter weiter wachsen.
7. Formulierungssysteme und technische Kernbegriffe
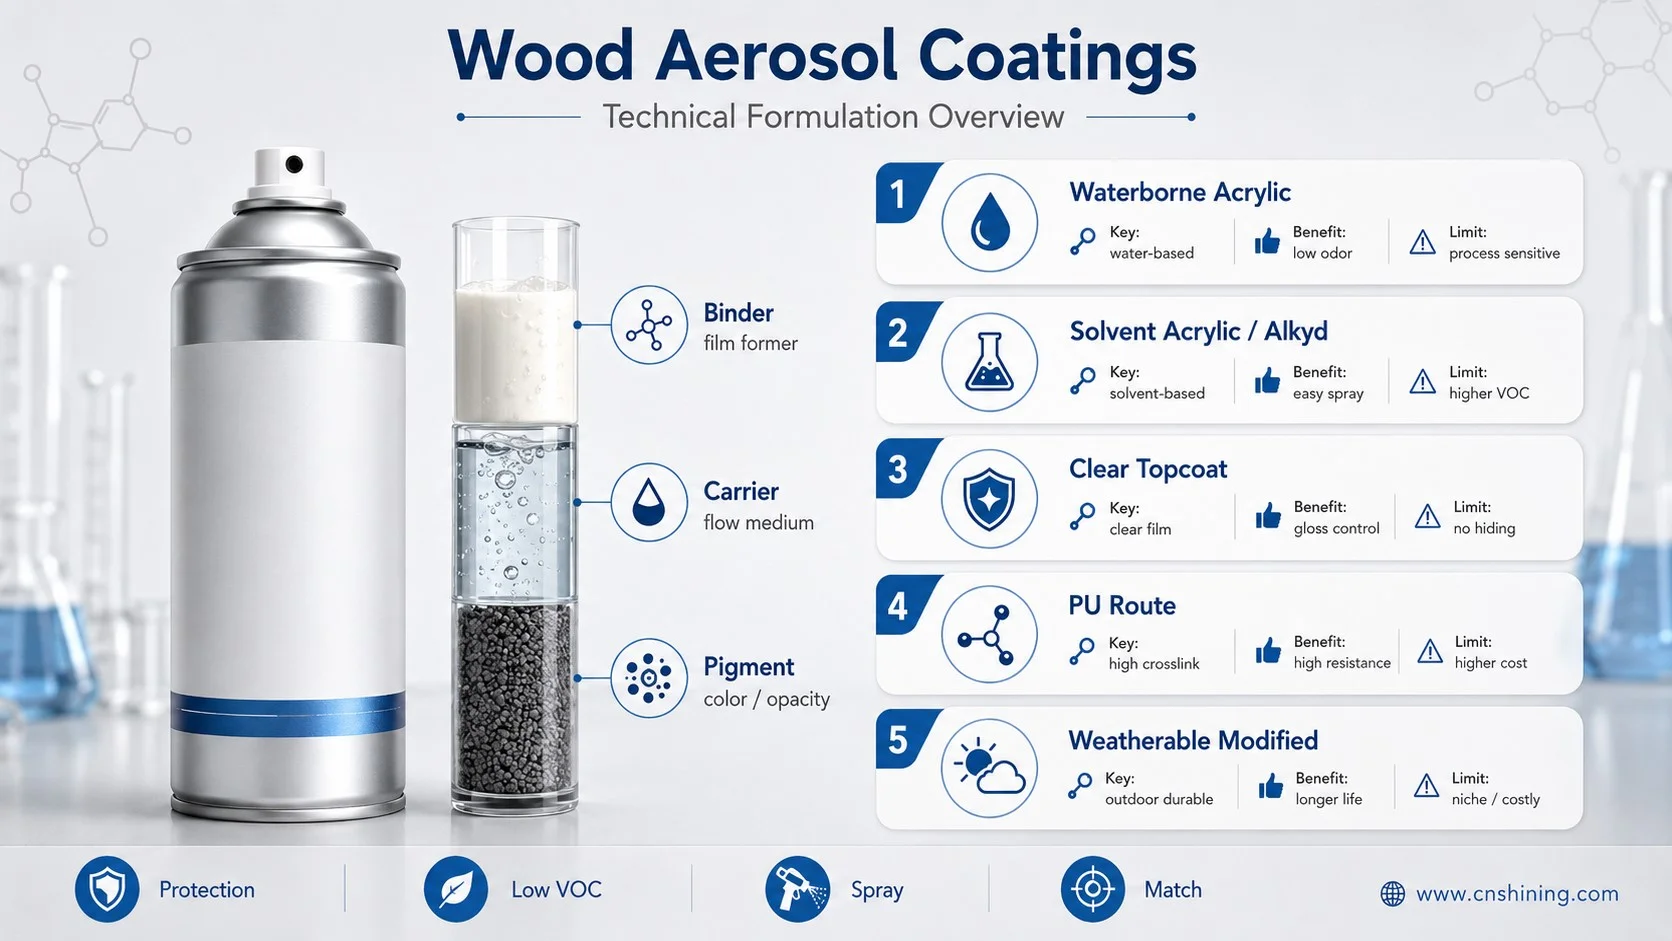
7.1 Hauptformulierungsklassen
| Klasse | Typischer Film-Absolvent | Hauptkomponenten | Filmmechanismus | Vorteile | Einschränkungen |
|---|---|---|---|---|---|
| Wasserbasiertes Acryl-Aerosol | Acryldispersion oder -emulsion | Wasser, Acrylharz, Co-Lösungsmittel, Pigment, Netz- und Verlaufsmittel, DME oder Treibmittel mit niedrigem GWP | Wasserverdunstung und Partikelkoaleszenz; einige Systeme vernetzen sich selbst | Geringerer Geruch, geringeres VOC-Potenzial und bessere Akzeptanz in Innenräumen | Schwierigere Abstimmung von Harz und Treibstoff sowie engeres Temperatur-/Feuchtigkeitsfenster |
| Lösungsmittelbasierte Acryl- oder Alkydharze | Acryl oder Alkyd | Harz, aromatische/esterische/ketonische Lösungsmittel, Pigment, Füllstoff, Verlaufsmittel und Antisedimentiermittel, Treibmittel | Lösungsmittelverdunstung; Alkydharz kann weiterhin oxidativ aushärten | Ausgereiftes Sprühverhalten, Lagerstabilität und breite Anwendungstoleranz | Höherer Geruchs-, VOC- und Entflammbarkeitsdruck |
| Klarlack aus der Sprühdose | Acryl- oder Alkyd-Klarlack | Transparentes Harz, UV-Absorber, Verlaufsmittel, Lösungsmittel und Treibmittel | Bildung eines transparenten Films und Oberflächenschutz | Erhält die Farbe und reguliert den Glanz | Verbirgt keine Substratdefekte |
| Polyurethan-Route | 1K PU oder 2K PU | PU-Harz; einige Produkte enthalten eine separate Härterkammer | Höhere Vernetzungsdichte | Bessere Verschleiß- und Chemikalienbeständigkeit | Höhere Kosten; 2K-Sicherheit und -Konformität sind komplexer |
| Witterungsbedingte geänderte Route | Fluorcarbonmodifiziertes oder anderes hochwitterungsbeständiges Bindemittel | Witterungsbeständiges Harz, Pigment, Träger, Additive und Treibmittel | Verbesserte Farb- und Glanzbeständigkeit im Außenbereich | Längeres Potenzial für äußere Haltbarkeit | Selten im Massenhandel erhältliche Holzsprays und relativ teuer |
7.2 Funktion der einzelnen Komponenten
| Komponente | Technische Funktion | Kommerzielle Folgen |
|---|---|---|
| Bindemittel | Bildet den durchgehenden Film und steuert Haftung, Härte und Haltbarkeit. | Unterscheidet einfache Mehrzweckprodukte von strapazierfähigeren Möbeloberflächen. |
| Lösungsmittel oder Wasser | Steuert Viskosität, Lagerverhalten und Trocknung | Veränderungen von Geruch, VOC, Zerstäubung und regulatorischer Belastung |
| Pigment | Sorgt für Farbe, Deckkraft und dekorative Wirkung | Steuert Farbgenauigkeit, Deckkraft und Wiederkaufsrate |
| Füllstoff | Passt Glanz, Körper und Kosten an | Verändert Haptik, Aussehen und Kostenstruktur |
| Nivellierungszusatz | Verbessert den Durchfluss und die Oberflächenglätte | Reduziert sichtbare Orangenhaut |
| Benetzungs- und Dispergiermittel | Stabilisiert die Pigmentverteilung | Verbessert die Haltbarkeit und Farbkonsistenz |
| Antisedimentations- oder thixotropes Additiv | Verringert Sedimentation und Trennung | Änderungen der Schüttelzeit und der Neustartleistung |
| Entschäumer | Unterdrückt Blasen und Schaumfehler | Verbessert die Filmreinheit |
| Trockner oder Katalysator | Beschleunigt die Oxidation oder Vernetzung | Steuert die Trocknungs-, Überlackierungs- und Aushärtungszeiten. |
| UV-Absorber oder HALS | Verringert Witterungsschäden | Verlängert die Haltbarkeit des Erscheinungsbildes im Außenbereich |
| Treibmittel | Erzeugt Druck und trägt zur Zerstäubung bei | Regelt Sprühgefühl, Entflammbarkeit, VOC-Gehalt und Transportklasse |
| Härter | Erstellt das vernetzte Netzwerk in 2K-Systemen | Unterstützt professionelle Langlebigkeit auf Kosten der Komplexität |
7.3 Arbeitsglossar
| Begriff | Bedeutung | Warum es wichtig ist |
|---|---|---|
| VOC | flüchtige organische Verbindung | Regulierung, Geruch und Wahl der Formulierung |
| MIR | Maximale inkrementelle Reaktivität | Kernmetrik für EPA/CARB-Aerosolbeschichtungen |
| Treibmittel | Druckmedium | Druck, Sprühqualität, Sicherheit und Logistik |
| DME | Dimethylether-Treibmittel und Co-Lösungsmittel | Nützlich in wasserbasierten Systemen, aber empfindlich gegenüber Kompatibilität. |
| Aktor | Knopf oder Auslöser mit Sprühdüse | Steuert direkt das Nutzerverhalten. |
| Ventilschaft | Öffnung und Produktflussweg innerhalb des Ventils | Steuert die Freigabe und die Schnittstelle zum Aktor |
| Tauchrohr | Schlauch, der das Produkt aus der Dose ansaugt | Beeinflusst Produktreste und Sprühausrichtung |
| Fächermuster | Form des ausgestoßenen Sprühnebels | Bestimmt die Eignung für großflächige Paneele oder punktuelle Arbeiten |
| Zerstäubung | Zerfall der Flüssigkeit in Tröpfchen | Steuert das Oberflächenbild und das Transferverhalten |
| Fühlt sich trocken an | Die Oberfläche kann leicht berührt werden. | Bedeutet keine vollständige Heilung. |
| Vollständige Heilung | Der Film erreicht seine beabsichtigten Nutzungseigenschaften | Bestimmt die Kratz- und Chemikalienbeständigkeit |
| Fenster neu beschichten | Zulässiger Zeitraum für einen weiteren Anstrich | Kontrolliert das Haftungs- und Abheberisiko |
| Verbergen der Macht | Fähigkeit, das Substrat zu verbergen | Änderungen passieren die Anzahl und den Wert pro Dose |
| Durchhängen oder Läufe | Abwärtsbewegung eines nassen Films | Häufiger Feldfehler aufgrund übermäßiger Nassdicke |
| Orangenschale | Strukturierte Oberfläche aufgrund mangelhafter Strömung oder Zerstäubung | Verringert die kosmetische Qualität |
| Erröten | Weißlicher Schleier, oft feuchtigkeitsbedingt, bei Klarlacken | Häufiges Risiko bei schnell verdunstenden Klarlacken |
| Verschmelzung | Verschmelzung dispergierter Polymerpartikel | Erforderlich für die Integrität von wasserbasierten Filmen |
| Vernetzung | Bildung eines chemischen Netzwerks | Erhöht die Härte und die chemische Beständigkeit |
| 1K | Einkomponentensystem | Häufigstes Einzelhandelsformat |
| 2K | Zweikomponenten-Reaktivsystem | Höhere Langlebigkeit durch mehr Sicherheitsmerkmale |
| Sprühnebel | Sprühnebel, der das Ziel verfehlt | Abfall-, Reinigungs- und Umweltbelastung |
| Niedriges Treibhauspotenzial | Treibstoffroute mit niedrigem Treibhauspotenzial | Unterstützt Behauptungen über geringere Klimaauswirkungen |
8. Vorschriften, Kennzeichnung und Transport
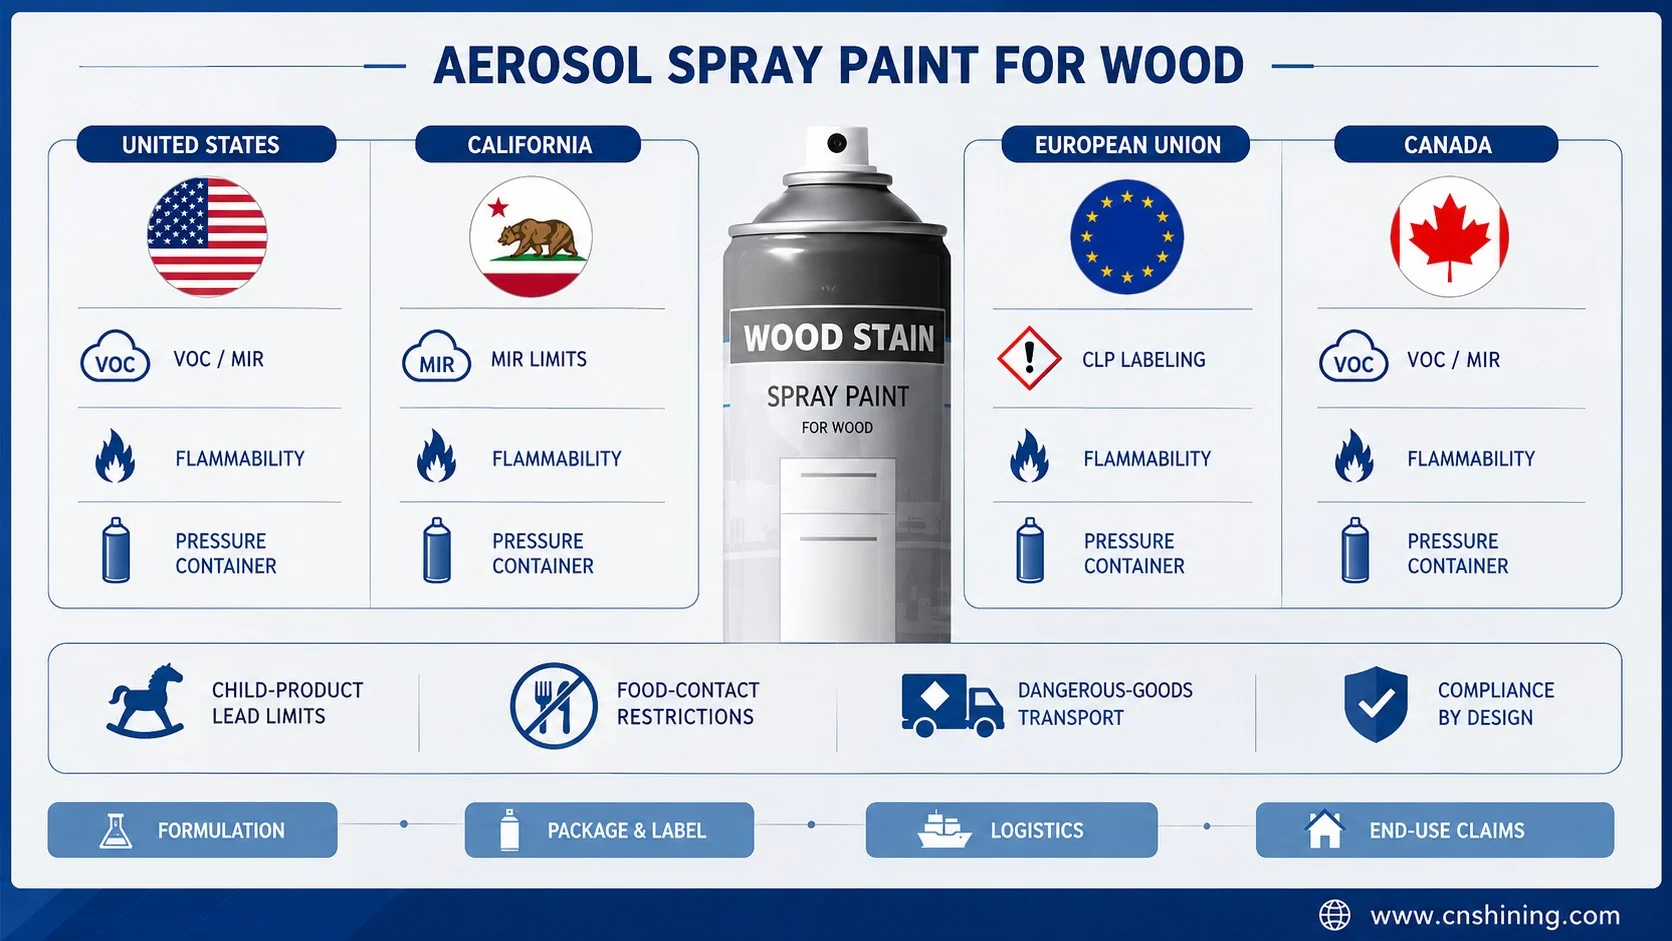
Die Einhaltung der Vorschriften umfasst vier Ebenen: Rezeptur, Verpackung und Etikettierung, Logistik und Verwendungszweck. Ein Produkt kann die allgemeinen Anforderungen an dekorative Farben erfüllen, aber dennoch ungeeignet für Spielzeug, Kindermöbel, Holz für den Lebensmittelkontakt oder einen bestimmten Transportweg sein.
| Markt oder Thema | Regel oder Rahmen | Hauptanforderung | Praktische Auswirkung |
|---|---|---|---|
| VOC/Reaktivität in den Vereinigten Staaten | 40 CFR Teil 59 Unterabschnitt E | Nationale reaktivitätsbasierte Anforderungen an Aerosolbeschichtungen | Bei der Formulierung müssen die Produktkategorie und die Ozonbildungsreaktivität berücksichtigt werden, nicht nur g/L. |
| Aerosolbeschichtungen in Kalifornien | CARB Artikel 3, Abschnitte 94520–94528 | Detaillierte Definitionen der Aerosolkategorien und MIR-Grenzwerte | Kalifornien dient oft als Grundlage für die restriktive Formulierung einer nationalen SKU. |
| Sicherheit von Aerosolbehältern in der EU | 75/324/EWG und 2013/10/EU | Rahmenwerk für Behältersicherheit, Druck und Kennzeichnung | Qualifizierung des Steuerungspakets und erforderliche Warnhinweise |
| EU-Einstufung und Kennzeichnung | CLP-Verordnung 1272/2008 | Gefahrenklassen, Piktogramme, Signalwörter und H/P-Aussagen | Direkte Auswirkungen auf den Beschriftungsraum und mehrsprachige Versionen |
| EU-Dekorfarben-VOC | 2004/42/EG | VOC-Grenzwerte für gelistete Farben und Lacke; offizielle Zusammenfassung schließt Aerosole aus | Die üblichen Grenzwerte für Bauanstriche dürfen nicht mechanisch auf Aerosolprodukte angewendet werden. |
| Kanadische Verbraucherchemikalien | Verordnung über Chemikalien und Behälter für Verbraucher, 2001 | Gefahrenklassifizierung, Kennzeichnung und Behälteranforderungen | Erfordert marktspezifische Gefahrenkommunikation |
| US-Blei in Oberflächenbeschichtungen | 16 CFR Teil 1303 | 90 ppm Bleigrenzwert für betroffene Kinderprodukte und Möbeloberflächenbeschichtungen | Relevant, wenn die Verwendung auf Kindermöbeln oder Spielzeug beansprucht wird. |
| EU-Spielzeugsicherheit | Richtlinie 2009/48/EG und harmonisierte Normen | Spielzeugspezifische chemische und Sicherheitsprüfung | Eine allgemeine Angabe zur dekorativen Beschichtung reicht für die Verwendung mit Spielzeug nicht aus. |
| Lebensmittelkontakt | FDA-Regulierungswege für Lebensmittelkontaktmaterialien | Für jeden Stoff bedarf es einer angemessenen regulatorischen Grundlage und gegebenenfalls einer Migrationsbewertung. | “Trocken” bedeutet nicht automatisch lebensmittelkonform |
| US-Transport | 49 CFR 173.306 | Bedingungen für begrenzte Mengen komprimierter Gase und Aerosole | Kontrolliert die Paket-, Versand- und Speditionsabwicklung. |
| Lufttransport | IATA-Gefahrgutvorschriften | Klassifizierung, Kennzeichnung, Verpackung und Dokumentation | Direkte Beschränkung von Mustern, E-Commerce und Ersatzlieferungen |
| Europäischer Straßenverkehr | ADR / UN 1950 | Gefahrgutklassifizierung und Transportvorschriften | Steuert die Straßenverteilung und die Rückwärtslogistik |
Die US-amerikanische nationale Regelung ist erhältlich bei EPA-Seite zu Aerosolbeschichtungen,während Kalifornien an seinem Verordnung über Aerosolbeschichtungsprodukte.In der EU müssen Verpackung und Etikett anhand folgender Kriterien bewertet werden: Richtlinie für Aerosolspender und die CLP-Verordnung.
Auch für Endverwendungsangaben ist höchste Sorgfalt geboten. Eine handelsübliche Sprühfarbe sollte nicht ohne einen definierten Zulassungsweg und entsprechende Nachweise zur Produktmigration als geeignet für Schneidebretter, Teller oder andere Gegenstände mit direktem Lebensmittelkontakt beschrieben werden. Leitlinien der FDA zu Lebensmittelkontaktmaterialien macht deutlich, dass der Regulierungsstatus von den einzelnen Substanzen und ihrer beabsichtigten Verwendung abhängt.
9. Technologieausrichtung, Patente und Lieferkette
9.1 Geruchsarme und wasserbasierte Vermarktung
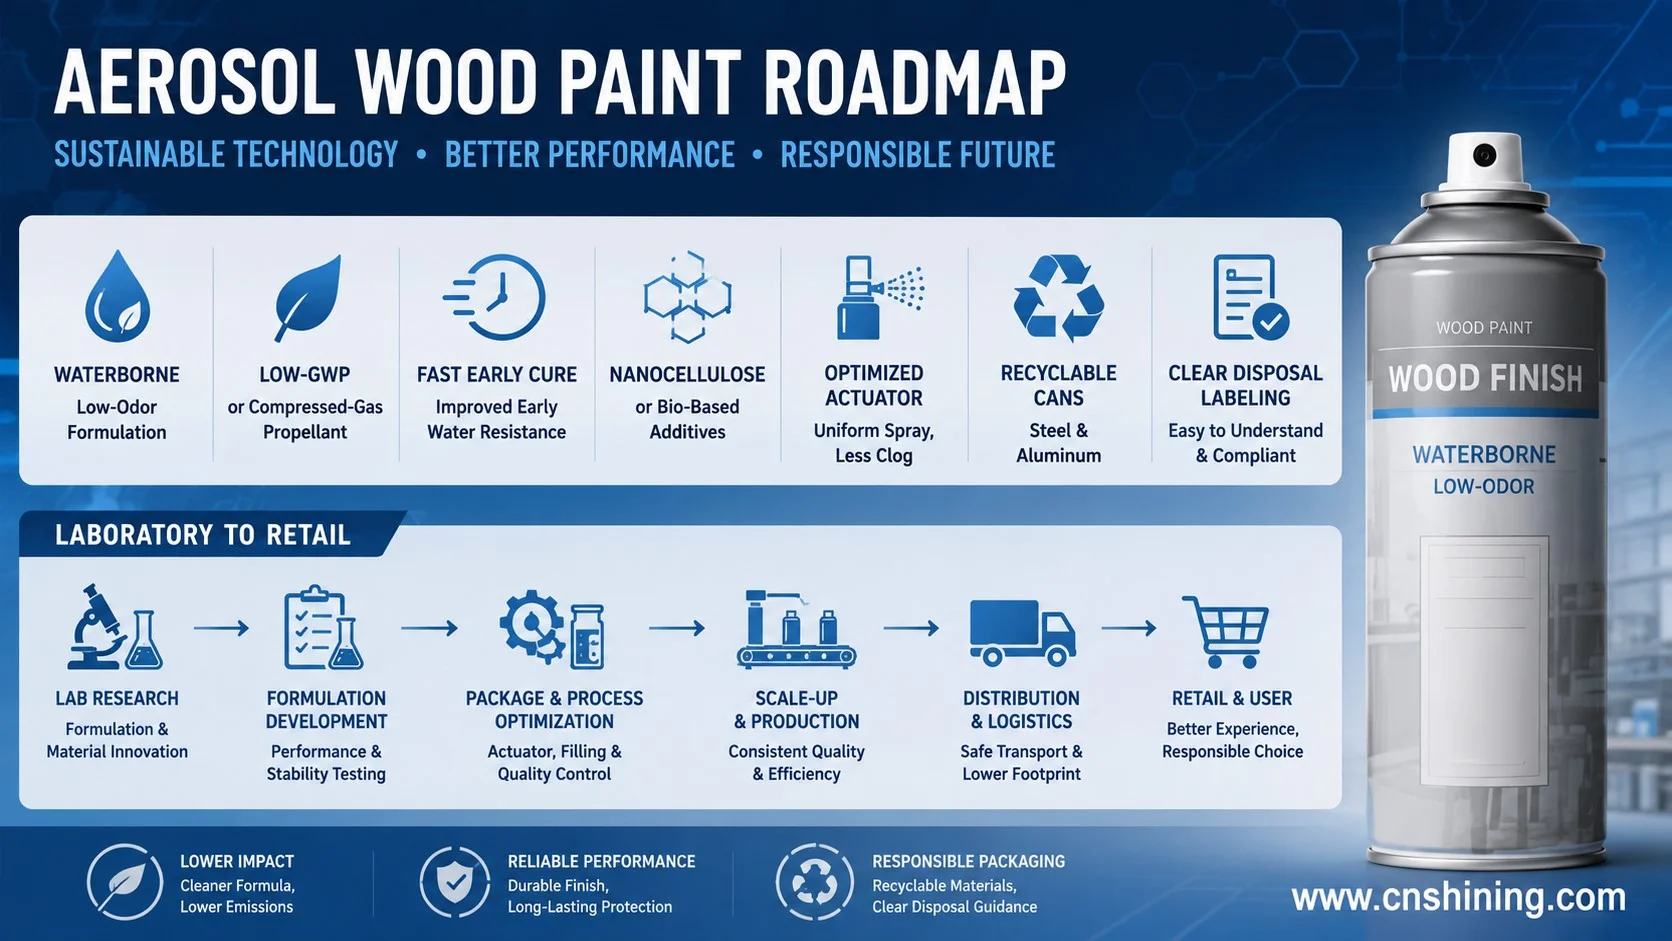
Wasserbasierte Aerosolfarben haben den Sprung von der Konzeptphase in den Handel geschafft. Die entscheidende Frage ist nicht mehr, ob Wasser verwendet werden kann, sondern ob das Produkt über den gesamten Temperatur- und Feuchtigkeitsbereich des Anwenders hinweg Lagerstabilität, Zerstäubung, frühe Wasserbeständigkeit, Blockbeständigkeit und zufriedenstellende Aushärtung gewährleistet.
Selbstvernetzende, wasserbasierte Bindemittel sind attraktiv, da sie die Frühbeständigkeit bei geringerem Lösemittelanteil verbessern können. Bei Holzprojekten im Einzelhandel entscheidet der Anwender oft innerhalb der ersten 30 Minuten, ob die Beschichtung ihre Wirkung entfaltet hat. Die frühe Filmstabilität hat daher direkten Einfluss auf Reklamationen und Rücksendungen, selbst wenn die endgültigen Laborwerte akzeptabel sind.
9.2 Treibstoffänderung
Die Branchenentwicklung umfasst auch Druckgase und Inertgaskonzepte, die die Abhängigkeit von Kohlenwasserstoff-Treibstoffen verringern sollen. Das Eco-Valve-Druckgasverfahren nutzt Gase wie Stickstoff, Druckluft oder Kohlendioxid. Für Holzbeschichtungen ist dieser Ansatz zunächst bei hochwertigen, geruchsarmen Produkten realistischer als als sofortiger Ersatz für jede handelsübliche, hochkonzentrierte Farbe.
9.3 Biobasierte Materialien und Nanocellulose
Die Nanocelluloseforschung deutet auf drei mögliche Funktionen in Beschichtungssystemen hin: Verstärkung, Rheologiekontrolle und Unterstützung der Entwicklung biobasierter Formulierungen. Auch aus Holzabfällen gewonnene Pigmente werden untersucht. Diese Technologien sind technisch relevant, doch die breite Vermarktung von Aerosolen hängt weiterhin von der Dispersionsstabilität, dem Düsendurchfluss, der Sedimentation, der Haltbarkeit und den Kosten ab.
9.4 Recycelbare und kohlenstoffärmere Verpackungen
Stahl- und Aluminium-Aerosoldosen können, sofern sie leer sind und lokal gesammelt werden, in die bestehenden Metallrecyclingkreisläufe aufgenommen werden. Für eine verantwortungsvolle Produktverantwortung sind weiterhin klare Anweisungen für leere und angebrochene Dosen erforderlich. Eine CO₂-ärmere Dosenproduktion und ein höherer Recyclinganteil sind zwar wünschenswert, ersetzen aber weder eine korrekte Entsorgungskennzeichnung noch die Kontrolle von Produktresten.
9.5 Patent- und Forschungssignale
| Quelle | Technischer Punkt | Kommerzielle Auswirkungen |
|---|---|---|
| WO2018162801A1 / EP3592813B1 | Wasserbasierte Aerosolfarbe mit kontrolliertem DME-Gehalt, flüchtigem Anteil und nichtflüchtigem Gehalt | Kompatibilität und Lagerstabilität stellen die eigentlichen Vermarktungshindernisse dar. |
| EP0375010A1 | halogenfreies Treibmittel mit einem Lacksystem mit höherem Feststoffgehalt | Ein höherer Feststoffgehalt kann die Deckkraft pro Dose verbessern, sofern die Sprühfähigkeit erhalten bleibt. |
| US3652018 | Geometrie des mechanischen Zerbrechaktuators | Die Mikrogeometrie beeinflusst die Zerstäubung und Verstopfungsprobleme direkt. |
| WO2007021918A1 | Konzept für integrierten Aktuatorkörper, Auslöser und Düse | Die Aktuatorarchitektur kann die Ergonomie und die Teileintegration verbessern. |
| Nanocellulose- und biobasierte Beschichtungsforschung | Verstärkung, Rheologiemodifikation und Entwicklung erneuerbarer Pigmente | Wahrscheinlich werden sie vor kostengünstigen Massenlinien in differenzierte Produkte einsteigen. |
9.6 Lieferkette und Kostenstruktur
Das vorgelagerte System besteht aus fünf Hauptmodulen: Beschichtungsformulierung, Treibmittel, Metallbehälter, Ventil- und Betätigungselementmontage sowie Abfüllung und Gefahrgutlogistik. Aerosollacke sind verpackungsintensiv. Mit zunehmender Verbreitung wasserbasierter Chemikalien, geringerer Geruchsentwicklung, speziellen Sprühstrahlmustern oder Multimodus-Betätigern steigen in der Regel die relativen Kosten und der Validierungsaufwand für die Verpackung.
| Kostenmodul | Typischer Inhalt | Hauptempfindlichkeit |
|---|---|---|
| Beschichtung | Bindemittel, Pigment, Füllstoff, Zusatzstoffe und Lösungsmittel oder Wasser | Deckkraft, Haltbarkeit und Farbkonsistenz |
| Treibmittel | DME, LPG oder komprimiertes Gas | Druck, Zerstäubung, VOC und Entflammbarkeit |
| Verpackungshardware | Dose, Ventil, Stellantrieb und Überkappe | Verstopfung, Leckage, Ergonomie und Beschwerderate |
| Abfüllung und Qualitätssicherung | Abfüllung, Verpressung, Druck- und Dichtigkeitsprüfungen, Chargensteuerung | Ertrags- und Rückrufrisiko |
| Logistik | Lagerung und Transport gefährlicher Güter | Kosten für grenzüberschreitenden Handel und E-Commerce |
| Nachhaltigkeitsarbeit | Informationen zu kohlenstoffarmen Metallen, Materialoptimierung und Entsorgung | Beweisqualität und Verpackungskosten |
10. Benutzerfehler und Verpackungsverbesserungen
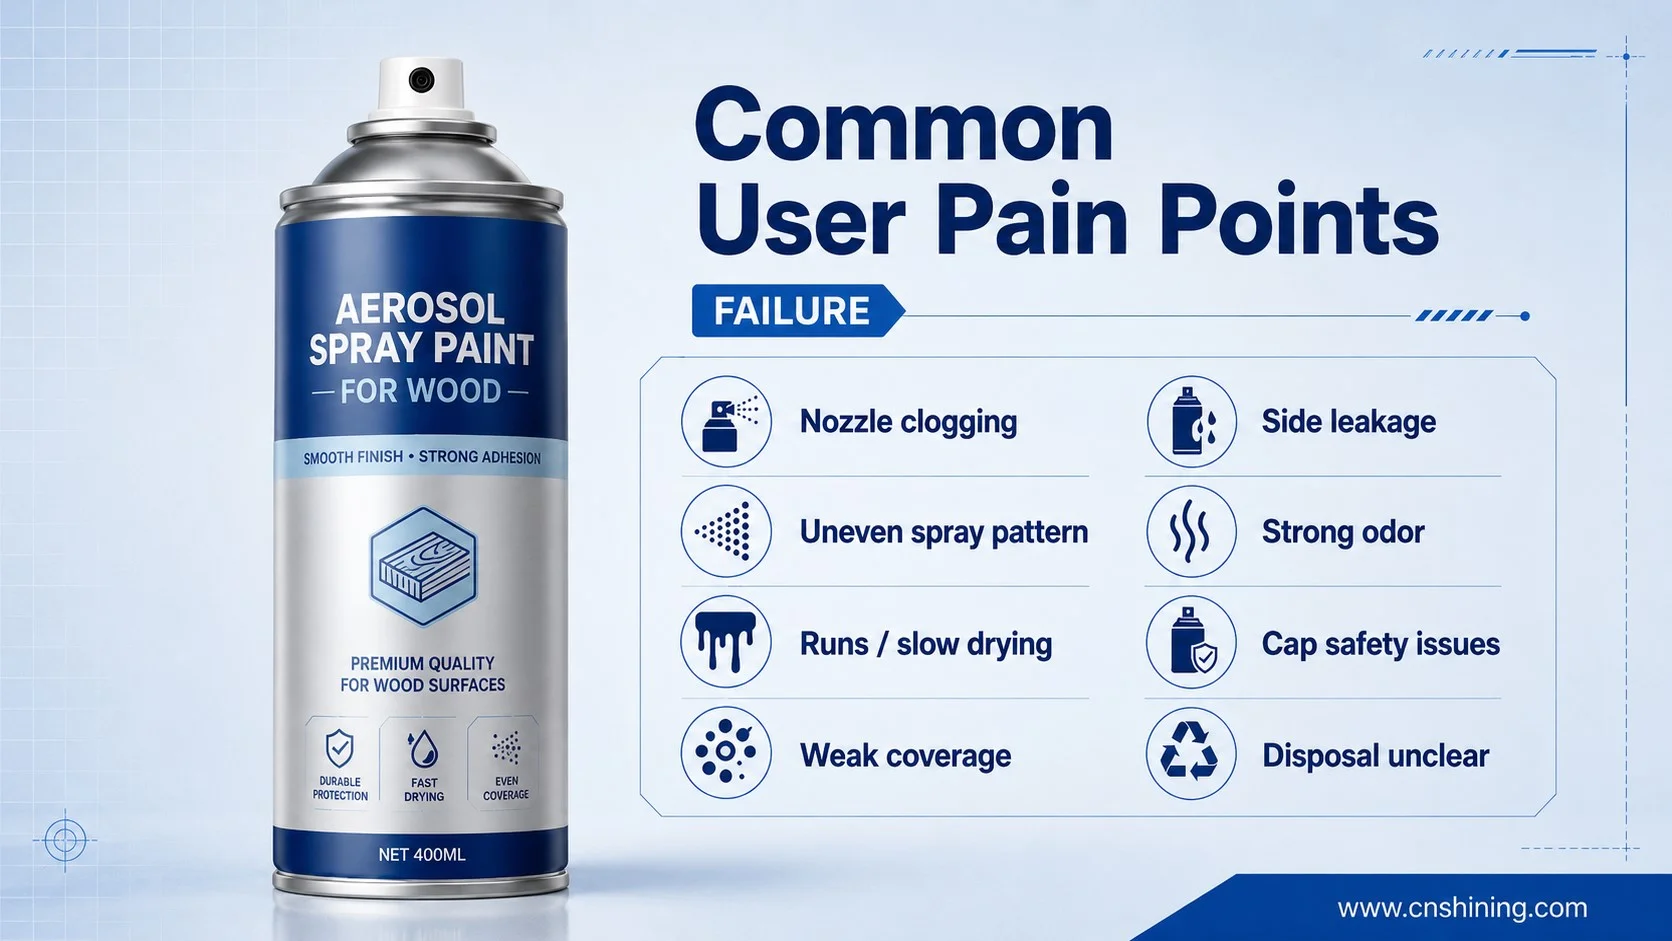
Das Feedback von Nutzern wiederholt dieselben Fehlergruppen: verstopfte Düsen, Funktionsstörungen beim zweiten Gebrauch, instabile Wassermenge, lange oder irreführende Trocknungszeiten, Auslaufen oben, seitliches Sprühen, starker Geruch und mangelhafte Ergonomie der Kappe. Diese Häufigkeit ist bedeutsam. Sie deutet auf plattformweite Probleme hin und nicht nur auf einzelne Farbmängel.
| Versagen | Wahrscheinliche Ursache | Skalierbare technische Reaktion | Durchführbarkeit |
|---|---|---|---|
| Verstopfung des Aktuators | Pigmentagglomeration, getrockneter Rückfluss, kleine Öffnung, Ventil-Formel-Fehlanpassung | Verwenden Sie formulierungsspezifische Aktuatorplattformen; optimieren Sie Düse und Wirbelkammer; zeigen Sie Spülanweisungen an; legen Sie bei ausgewählten Artikeln mit hohem Feststoffgehalt einen Ersatzaktuator bei. | Hoch |
| Instabile Zerstäubung oder driftender Ventilator | Aktorabweichung, Druckabfall oder breite Viskositätstoleranz | Feinnebel-, Fächer- und Hochleistungsplattformen schaffen; Düsenabmessungen präziser steuern | Hoch |
| Langsames Trocknen oder Faltenbildung nach einem dicken Anstrich | Überschüssiger Nassfilm, eingeschlossenes Lösungsmittel oder unklares Überstreichintervall | Drucken Sie die Zeiten für die Oberflächentrocknung, die Überlackierung und die vollständige Aushärtung separat aus; begrenzen Sie die Produktionsmenge leicht für Produkte, die sich an Anfänger richten. | Hoch |
| Seitliches Spritzen oder Auslaufen | Dichtungsinkompatibilität, Crimpabweichungen oder mangelhafte Aktuatormontage | Dichtheitsprüfung und Crimp-SPC verstärken; Dichtung und Innenbeschichtung an die Beständigkeit gegenüber Lösungsmitteln, Wasser und DME anpassen. | Mittel bis hoch |
| Wahrnehmung einer mangelhaften Berichterstattung | Stirnholzabsorption und unrealistische Flächenerwartungen | Die staatlichen Leistungen sind für unbehandeltes Holz, grundiertes Holz und Neuanstriche separat anzugeben; die empfohlene Anzahl der Durchgänge ist anzugeben. | Hoch |
| Starker Geruch | Verfahren mit lösungsmittelreichem Bindemittel und konventionellem Treibstoff | Entwickeln Sie eine geruchsarme Produktlinie unter Verwendung eines kompatiblen wasserbasierten Harzes und eines geruchsärmeren oder emissionsärmeren Dosiersystems. | Medium |
| Schwieriger Verschluss oder unbeabsichtigte Entladung | Die Geometrie der Überkappen schafft kein Gleichgewicht zwischen Zugang und Missbrauchsverhinderung. | Fügen Sie eine deutliche Öffnungskerbe, einen Drehverschluss oder einen mechanisch verriegelbaren Betätigungsmechanismus hinzu. | Hoch |
| Schwache Entsorgungskommunikation | Leere und teilweise gefüllte Dosen werden nicht unterschieden. | Verwenden Sie separate Piktogramme für das Recycling leerer Dosen und die Sonderentsorgung von Dosen, die Produktinhalt enthalten. | Hoch |
Drei Prioritäten, die es wert sind, zuerst umgesetzt zu werden
- Separate Aktuator- und Ventilplattformen nach Rezeptur. Zumindest sollte man nicht davon ausgehen, dass Standard-Pigmentacryl-Produkte mit klarem Finish, wasserbasierte geruchsarme und hochfeste Spezialeffektprodukte die gleiche Dosierausrüstung benötigen.
- Informationen zur Deckung neu schreiben. Geben Sie die erwartete Fläche für unbehandeltes, grundiertes und bereits gestrichenes Holz an. Fügen Sie die empfohlene Anzahl an Lichtdurchgängen, die Trocknungszeit, das Überstreichintervall und die vollständige Aushärtung hinzu.
- Entwickeln Sie eine geruchsarme Premium-Produktlinie, die auf den tatsächlichen Einsatzbedingungen basiert. Für die Reparatur von Möbeln im Innenbereich sind ein geruchsarmes, stabiles Spray mit frühzeitiger Filmbildung und klare Hinweise zur Belüftung erforderlich. Eine Kennzeichnung ohne Nachweis der Verpackung und Aushärtung wird Reklamationen nicht reduzieren.
11. Shining Packaging Komponenten für Holz-Sprühfarbe
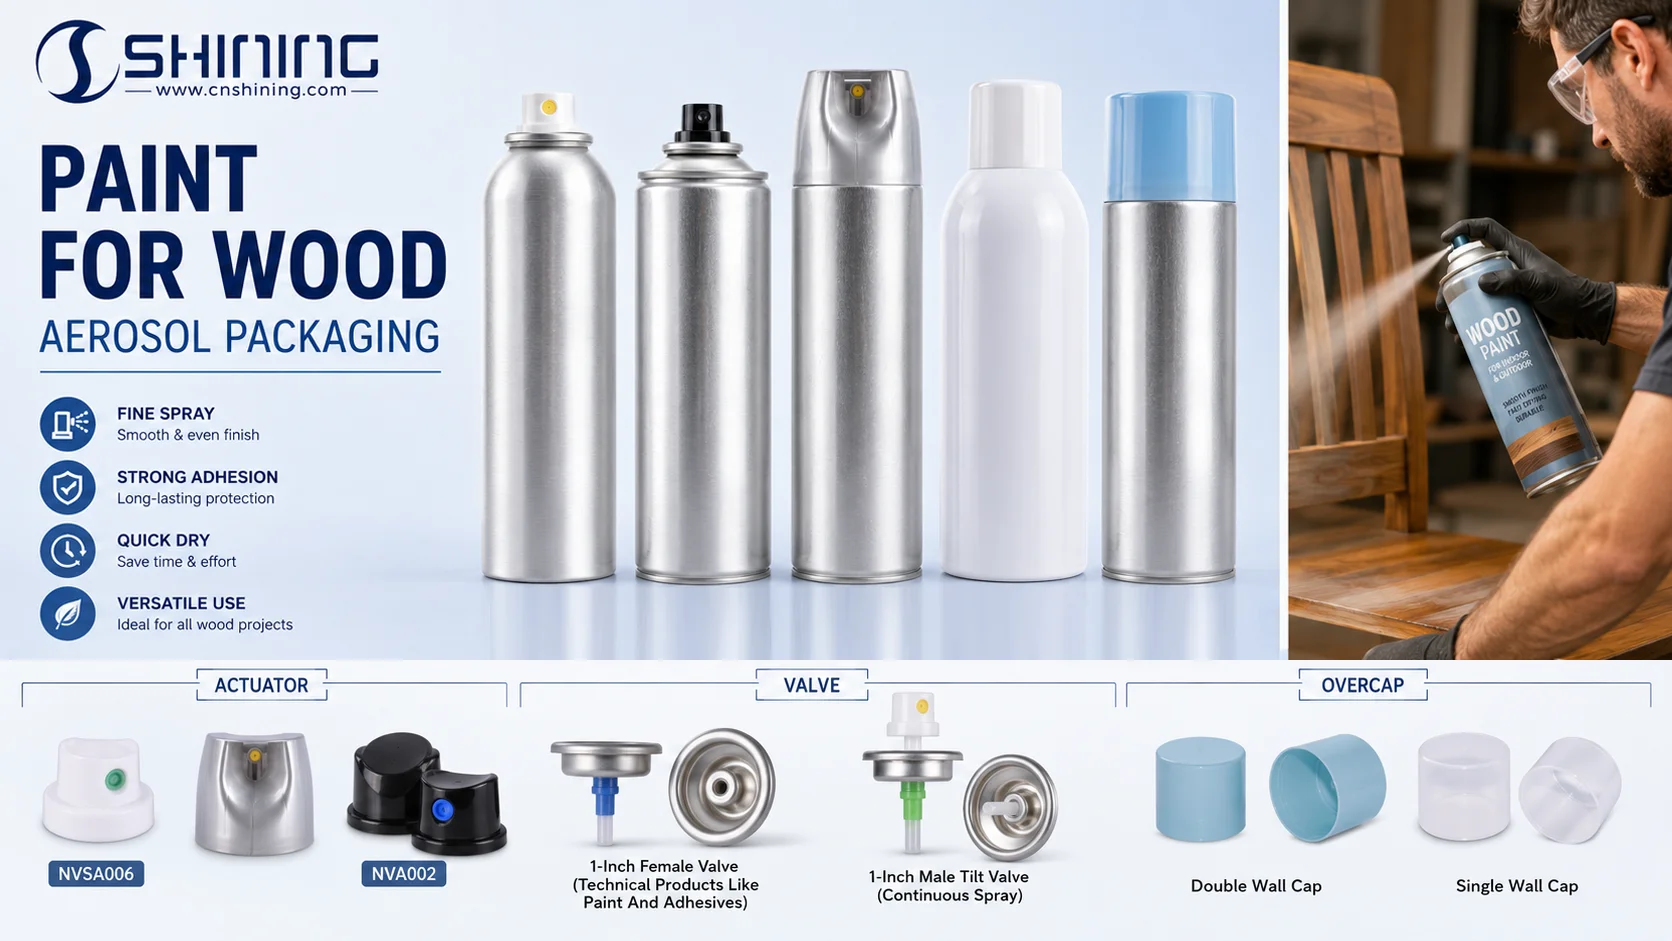
Shining Packaging liefert die drei Hardwaregruppen, die den größten direkten Einfluss auf eine Holz-Sprühfarbenpackung haben: Metall Aerosoldosen, Ventile Und Aktuatoren. Bei dieser Anwendung sollte die Komponentenauswahl mit der Beschichtung und dem Treibstoff beginnen und nicht allein mit dem Aussehen.
Der Dosenkörper und die Innenbeschichtung müssen während der Lagerung Harz, Lösemittel- oder Wasserphase, Pigmentmischung und Treibmittel vertragen. Bei der Ventilauswahl sind Dichtungskompatibilität, Spindeldurchgang, Fördermenge, Steigrohrabmessungen und Bördelfestigkeit zu berücksichtigen. Der Sprühkopf muss auf Viskosität, Feststoffgehalt, gewünschte Tropfengröße und das erforderliche Sprühbild abgestimmt sein. Ein breiter Sprühstrahl eignet sich für Schranktüren und -paneele. Ein kleinerer, runder Sprühstrahl ist für Zierteile, Ausbesserungen und komplexe Bauteile besser geeignet.
Ein praxisorientiertes Qualifizierungsprogramm sollte Folgendes beinhalten:
- Gehäusekompatibilität und Lagerstabilität;
- Crimpabmessungen und Leckageleistung;
- Anfangs- und Endausstoßrate der Dose;
- Fächerbreite, Tröpfchenqualität und Musterwiederholbarkeit;
- Neustart nach Speicherung und Bereinigungsverhalten;
- Restprodukt- und Tauchrohrleistung;
- Betätigungskraft, Kappenabnahme und Risiko einer unbeabsichtigten Entladung.
Ziel ist es nicht, zu behaupten, dass ein bestimmter Aktor oder ein bestimmtes Ventil für jede Holzbeschichtung geeignet ist. Vielmehr geht es darum, eine kontrollierte Komponentenmatrix zu entwickeln und diejenige Kombination auszuwählen, die über den gesamten Viskositäts-, Feststoff- und Druckbereich der jeweiligen Formulierung stabil bleibt.
12. Technische Schlussfolgerung
Aerosol-Sprühfarbe für Holz ist keine mysteriöse Beschichtungsart. Es handelt sich um ein ausgereiftes Verfahren, das die Chemie der Beschichtung in ein standardisiertes, gebrauchsfertiges Applikationssystem umsetzt. Das Produkt erzielt nur dann seine volle Wirkung, wenn drei Faktoren zusammenwirken: Beschichtungsformulierung, Aerosolverpackungstechnik und Holzschnittstellenvorbereitung.
Die Marktdaten deuten auf ein stabiles Wachstum hin, doch die deutlicheren technischen Hinweise liefern wiederholte Ausfälle in der Praxis. Anwender bemerken Verstopfungen, Sprühnebel, ungleichmäßige Ergebnisse, unklare Deckkraft und falsche Erwartungen hinsichtlich der Aushärtung, noch bevor ihnen die kleinen Unterschiede in der Harzbezeichnung auffallen. Ein Produkt, das nach der Lagerung zuverlässig sprüht, separate Angaben zu Trockenheit, Überlackierung und vollständiger Aushärtung macht und realistische Deckkraftangaben für unbehandeltes und grundiertes Holz liefert, löst mehr praktische Probleme als eine größere Farbkarte.
Das praktische Ziel ist klar: geringere Geruchsentwicklung, gleichmäßige Zerstäubung, kontrollierte Ausbringung, kompatible Dichtungen und Innenbeschichtungen, hilfreiche Informationen zur Ergiebigkeit und Entsorgungshinweise, die leere Dosen von Dosen mit Resten unterscheiden. Diese Kombination erhöht die Wahrscheinlichkeit, dass ein Anwender eine Holzrenovierung ohne Nacharbeiten abschließen kann.
13. Häufig gestellte Fragen: Aerosol-Sprühfarbe für Holz
Direktes Auftragen ist zwar möglich, aber nicht immer die zuverlässigste Methode. Unbehandeltes Holz saugt Flüssigkeit ungleichmäßig auf, insbesondere an Hirnholz und geschliffenen Kanten. Das kann Glanz und Deckkraft beeinträchtigen. Reinigen Sie die Oberfläche, entfernen Sie Wachs oder Öl, schleifen Sie sie gleichmäßig an und verwenden Sie eine geeignete Versiegelung oder Grundierung, wenn die Saugfähigkeit hoch ist, der Farbunterschied groß ist oder ein gleichmäßiges Finish gewünscht ist.
Ungleichmäßige Absorption ist die häufigste Ursache. Frühe Wassertropfen dringen in offene Poren ein, anstatt an der Oberfläche zu verbleiben und einen durchgehenden Film zu bilden. Hirnholz, ausgebesserte Stellen und freiliegender Füllstoff können die Absorption anders regulieren als Längsholz. Ein dünner erster Anstrich, ausreichende Ablüftzeit und eine geeignete Grundierung oder Versiegelung führen in der Regel zu einem gleichmäßigeren zweiten Anstrich als ein dicker, nasser Anstrich.
Nach dem Sprühen kann Farbe im Sprühkopf zurückbleiben und in der Nähe der Düse antrocknen. Hohe Pigmentbeladung, Agglomerate, eine kleine Düse, unzureichende Spülung oder eine Fehlpaarung zwischen Ventil und Sprühkopf erhöhen das Risiko. Die Wiederanlaufleistung sollte nach der Lagerung und nicht nur im Dauerbetrieb geprüft werden. Bei einigen Produkten mit hohem Feststoffgehalt kann ein größerer Durchfluss oder ein Ersatzsprühkopf Abhilfe schaffen.
„Berührungstrocken“ bedeutet, dass die Oberfläche leichten Kontakt ohne sichtbare Abfärbungen verträgt. Es bedeutet nicht, dass das Lösungsmittel vollständig verdunstet ist oder dass Oxidation und Vernetzung abgeschlossen sind. Die vollständige Aushärtung ist erreicht, wenn der Film seine angestrebte Härte, Kratzfestigkeit und Chemikalienbeständigkeit erreicht hat. Bei starker Beanspruchung, Stapelung oder Reinigung sollte die vollständige Aushärtung und nicht die Berührungstrockenheit berücksichtigt werden.
Wasserbasierte Produkte können Gerüche und VOC-Emissionen reduzieren, was insbesondere in Innenräumen von Vorteil ist. Die Leistungsfähigkeit hängt jedoch weiterhin von der Harzqualität, der Koaleszenz, der Luftfeuchtigkeit, der Temperatur und der Treibmittelverträglichkeit ab. Ein ungeeignetes wasserbasiertes System kann eine geringe Anfangsbeständigkeit oder Lagerstabilität aufweisen. Für die Anwendung in Innenräumen sind außerdem ausreichende Belüftung, korrekte Kennzeichnung und genügend Aushärtungszeit vor der Wiederinbetriebnahme erforderlich.
Läufer entstehen meist durch zu nassen Film, zu langsame Bewegung oder zu hohe Ausbringungsmenge bei geringem Abstand. Orangenhaut kann durch grobe Zerstäubung, schnelle Verdunstung, ungleichmäßiges Verlaufen oder zu großen Abstand zur Oberfläche verursacht werden. Bewegen Sie die Dose ständig, führen Sie überlappende Sprühvorgänge durch, beachten Sie die Ablüftzeit und verwenden Sie ein Sprühmuster, das auf die Panelgröße und die Viskosität der Beschichtung abgestimmt ist.
Eine allgemeine Aussage zur Haftung der Farbe auf Holz reicht nicht aus. Kindermöbel können je nach Markt und Produktklassifizierung Grenzwerten für Blei und andere Chemikalien unterliegen. Das fertige Produkt benötigt zudem eine angemessene Aushärtung und Gebrauchsanweisung. Die Eignung für Kinder sollte erst dann beachtet werden, wenn die Beschichtung und die Endbearbeitung den geltenden gesetzlichen und Prüfanforderungen entsprechen.
Trockenheit allein reicht nicht aus, um die Lebensmittelkonformität zu gewährleisten. Die rechtliche Eignung hängt von den Inhaltsstoffen der Beschichtung, den vorgesehenen Kontaktbedingungen und gegebenenfalls erforderlichen Migrationsuntersuchungen ab. Standardmäßige dekorative Sprühfarbe ist nicht automatisch für Schneidebretter, Teller, Tassen oder andere Oberflächen mit direktem Lebensmittelkontakt geeignet. Verwenden Sie ausschließlich eine Beschichtung mit einer definierten, lebensmittelrechtlichen Grundlage für den vorgesehenen Anwendungszweck.
Ein Fächerstrahl ist in der Regel effizienter für Schranktüren, Stuhlflächen und große Möbeloberflächen, da er einen breiteren, lackähnlicheren Farbauftrag ermöglicht. Ein runder Strahl bietet bessere Kontrolle bei Zierleisten, Ecken, Schnitzereien und Ausbesserungen. Die Wahl des Strahls muss außerdem zu Ausbringungsmenge, Viskosität, Feststoffgehalt und Druckabfall passen. Die Strahlform sollte vom Anfang bis zum Ende der Dose gleich bleiben.
Beginnen Sie mit der Formulierung hinsichtlich Zusammensetzung, Feststoffen, Viskosität, Treibmittel und gewünschtem Sprühbild. Prüfen Sie die Kompatibilität mit der Dosenauskleidung, die Dichtungsbeständigkeit, die Abmessungen der Verpressung, den Ventildurchfluss, die Größe des Tauchrohrs und die Geometrie der Betätigungsdüse. Validieren Sie anschließend Dichtheit, Ausstoß, Tröpfchenqualität, Lüfterwiederholgenauigkeit, Wiederanlauf nach Lagerung und Produktreste. Die Auswahl von Komponenten allein anhand von Größe oder Aussehen lässt die wichtigsten Fehlerquellen unberücksichtigt.