A lata de alimentos de duas peças É formada por um corpo metálico e uma tampa de lata separada. O corpo inclui a parede lateral e o fundo. É moldado a partir de uma única peça de chapa metálica. A tampa da lata é fixada posteriormente, após o alimento já ter sido colocado dentro.
Isso é diferente de uma lata de três peças. Uma lata de três peças tem uma costura lateral. Uma lata de duas peças não tem. Isso elimina um possível ponto de vazamento e também altera a forma como o corpo da lata é moldado.
Para comparar os dois designs de lata, consulte nosso guia: Lata de 3 peças versus lata de 2 peças: qual é a melhor para conservar alimentos?.
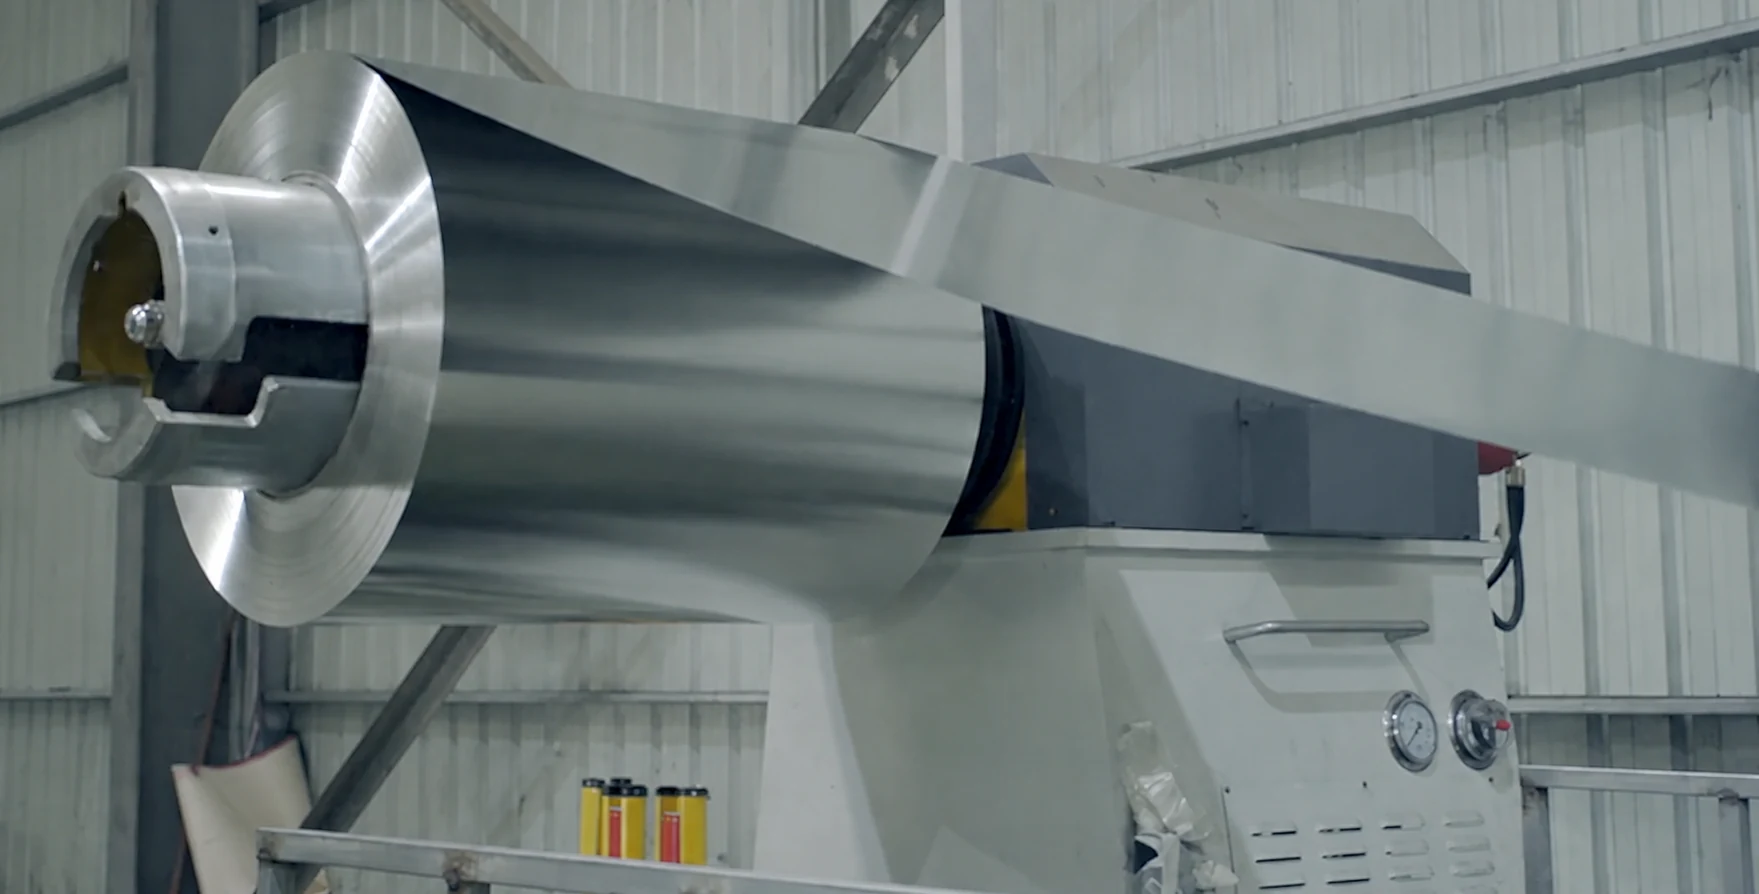
1. Preparação da matéria-prima: Seleção da bobina de metal
O processo começa com bobinas de metal. Os materiais comuns incluem folha de flandres, aço sem estanho e alumínio. Para latas de alimentos, o material deve ser adequado para contato com alimentos e posterior esterilização.
A bobina é selecionada com base em vários requisitos básicos:
- grossura
- têmpera ou dureza
- qualidade da superfície
- desempenho do revestimento
- formando estabilidade
Esses detalhes são importantes porque o metal será trefilado, esticado, flangeado, aparado, revestido, impresso e selado. Se a chapa não for suficientemente estável, problemas surgirão posteriormente durante a conformação ou a selagem.
2. Processo de fabricação de latas de 2 peças
Existem duas principais rotas de fabricação para latas de alimentos de duas peças:
- Latas DR
- latas DWI
DR significa lata estirada. Ela pode ser feita por estiragem simples ou por estiragem e redeserralhamento. Uma lata estirada simples geralmente tem uma espessura menor. Uma lata estirada e redeserrada, frequentemente chamada de lata DRD, pode atingir uma altura maior.
DWI significa "drawn and wall ironed" (esticado e prensado). Nesse processo, o corpo da lata é primeiro esticado em um molde e, em seguida, prensado através de vários anéis. A parede fica mais fina e a lata mais alta.
A escolha depende do formato, altura, capacidade, material, método de revestimento e aplicação final da lata. Para latas menores e recipientes com formatos especiais, o revestimento por imersão direta (DRD) é frequentemente utilizado. Para latas de paredes retas com maior volume, o revestimento por imersão direta (DWI) é uma opção comum.
Para explorar as diferenças entre esses métodos de conformação, leia Diferença entre as viaturas DRD e DWI: Guia Essencial.
2.1 Processo de Fabricação de Latas DR
As latas DR são formadas principalmente por meio de estampagem da chapa metálica no formato desejado para o corpo da lata. O processo é geralmente utilizado para latas rasas ou latas com formatos especiais, onde o alisamento das paredes não é necessário.
Processo de Latas Estiradas Rasas
Preparação da Folha
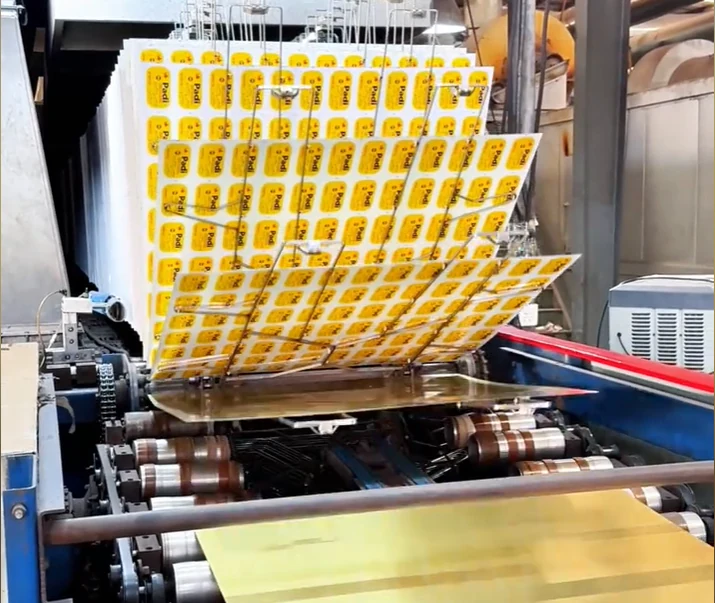
A folha pode ser pré-revestida ou pré-impressa antes da formação.
A bobina é desenrolada, nivelada, aparada, limpa, desengordurada, enxaguada, tratada quimicamente e seca. Após essa preparação, a folha pode passar por revestimento ou impressão.
Para o revestimento, aplica-se pelo menos uma camada na superfície interna e outra na superfície externa. O revestimento é seco e levado ao forno em alta temperatura.
Para a impressão, a tinta é transferida para cada folha. Em seguida, aplica-se um verniz transparente para proteger a superfície impressa. A folha é levada ao forno novamente até que a tinta e o verniz estejam completamente curados. Uma camada de base branca também pode ser usada quando necessário.
A impressão em latas DR exige atenção especial. Durante a impressão, a parede da lata é esticada verticalmente e comprimida na circunferência. Isso pode distorcer a imagem impressa. Para solucionar esse problema, pode ser necessária uma impressão com distorção. A imagem é pré-distorcida na direção oposta para que apareça correta após a impressão.
Em branco
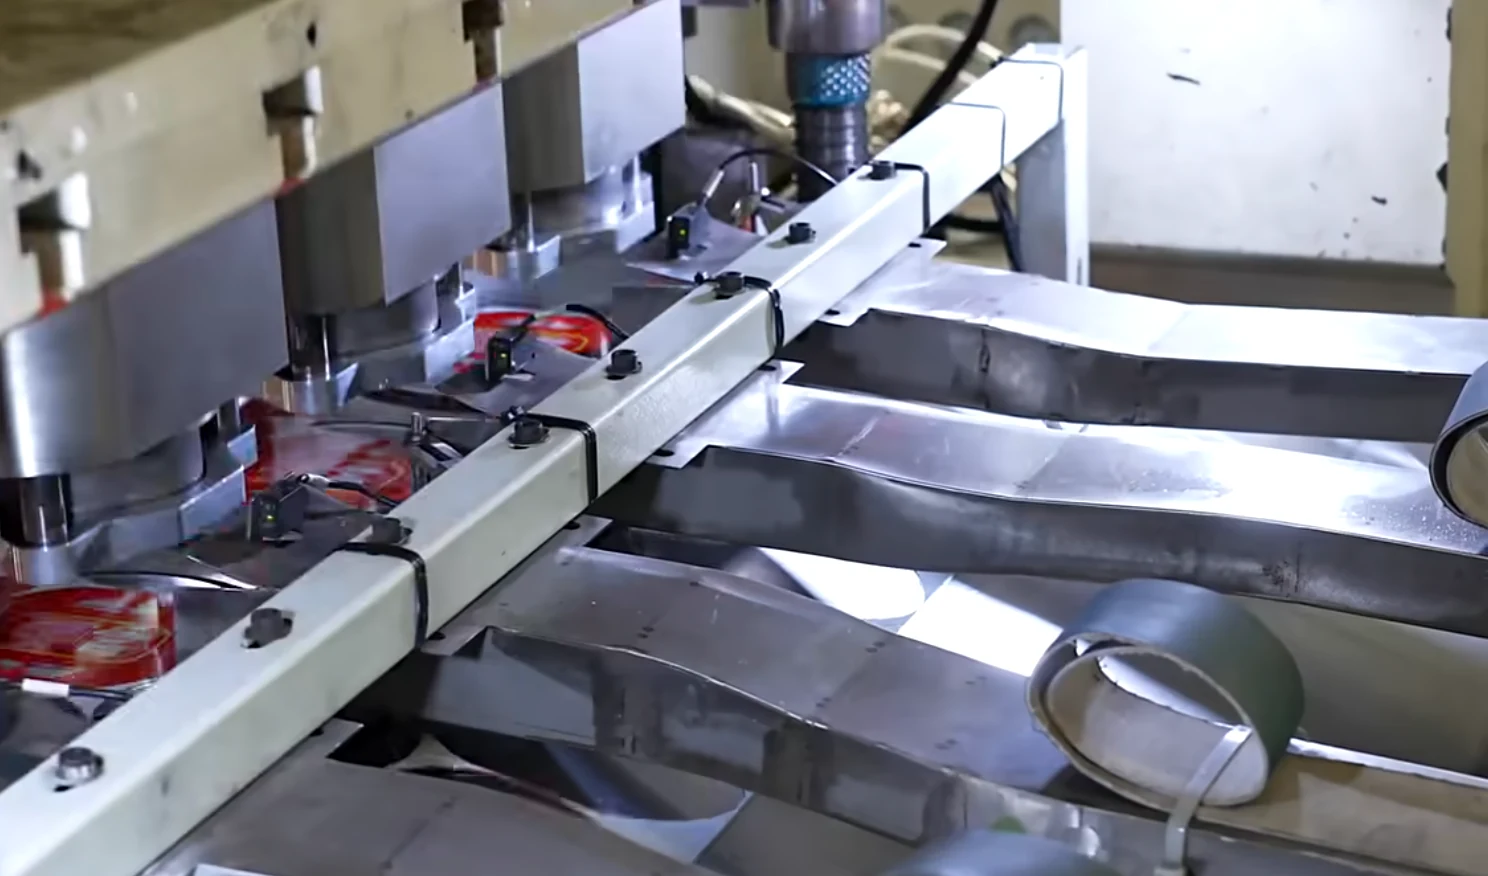
Após a aplicação do revestimento ou da impressão, a folha é posicionada e alimentada na prensa. Posicionamento automático, alimentação servo e transferência robótica podem ser utilizados antes da entrada da folha na matriz.
A prensa corta a folha em discos redondos ou com formatos especiais. Esses discos são as peças iniciais para o desenho.
Desenho
O molde em branco é então transformado no corpo da lata.
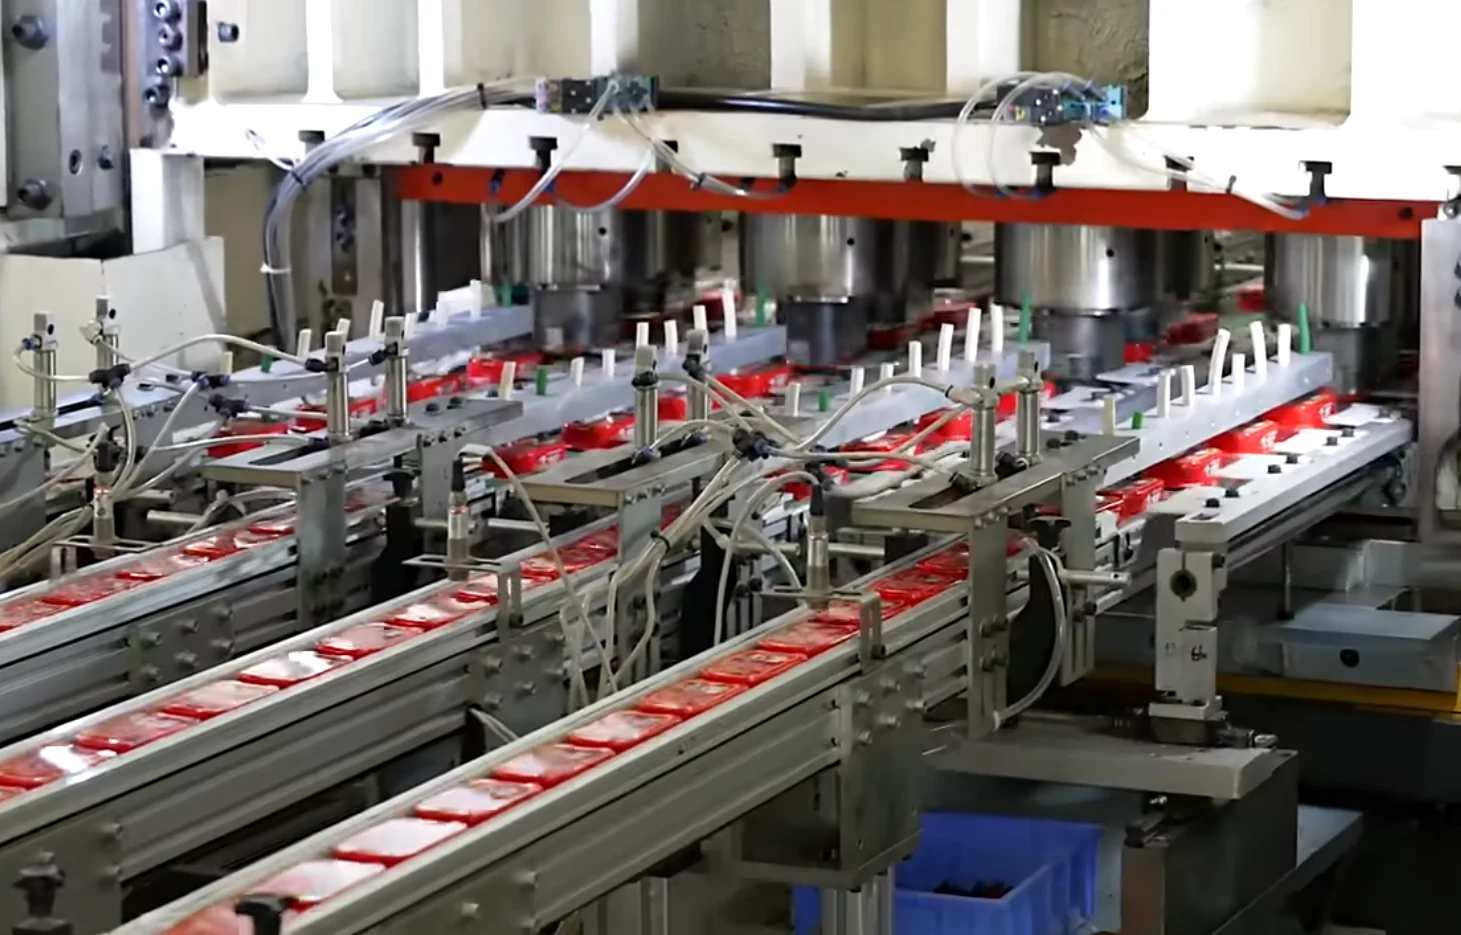
Para uma lata com formato de copo raso, uma única operação de estampagem é suficiente. A etapa principal de conformação geralmente é concluída em uma única matriz composta. O disco é prensado na cavidade da matriz, transformando-se em um corpo raso em formato de copo.
Formação e flangeamento do fundo
Após a moldagem do corpo, o fundo é conformado com um perfil específico. Isso melhora a resistência à pressão e facilita o empilhamento e a esterilização da lata.
A flangeagem também é feita antes da selagem. A borda aberta do corpo da lata é virada para fora, formando um ângulo e uma largura predefinidos. Essa borda flangeada torna-se posteriormente o gancho do corpo durante a dupla costura com a tampa da lata.
Aparar
Após a flangeagem, o excesso de material da borda é aparado. Isso mantém a dimensão da flange estável.
Esta etapa não serve apenas para fins estéticos. Se a dimensão da flange não for controlada, a costura dupla final pode não vedar corretamente.
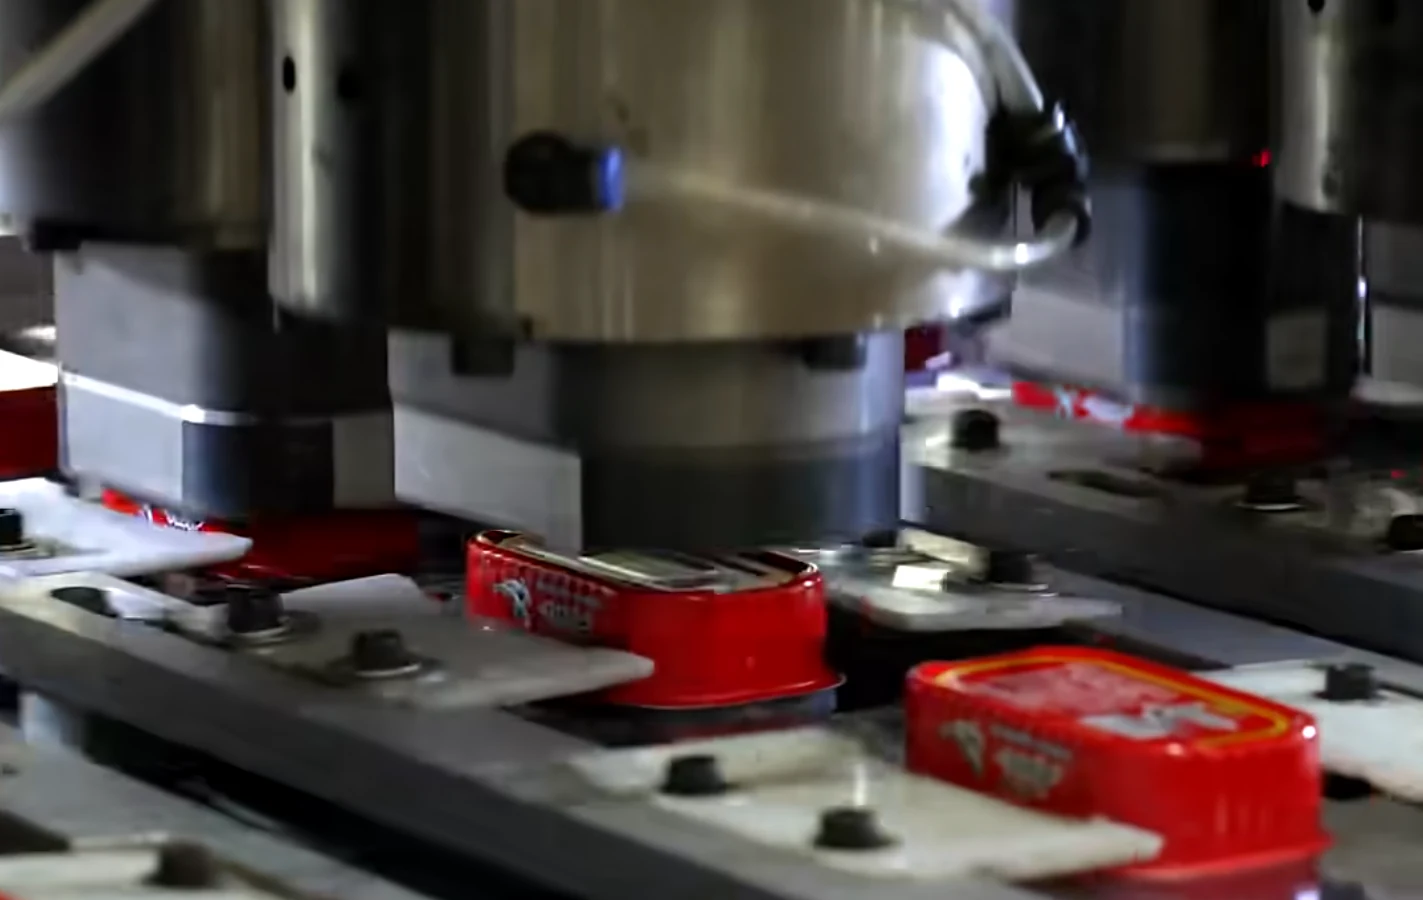
Inspeção
O corpo da lata é inspecionado antes do envase.
Os pontos de inspeção típicos incluem:
- altura pode
- diâmetro da lata
- largura da flange
- arredondamento da boca
- arranhões
- amassados
- defeitos de revestimento
- contaminação
- adesão do revestimento
- cobertura de revestimento
- risco de furo
- qualidade do flange
- pode terminar tamanho
- condição do composto de vedação
- força de pressão
- desempenho de empilhamento
- adequação da esterilização
A questão é simples: a precisão da formação e a integridade do revestimento devem ser verificadas antes que a lata chegue à linha de envase.
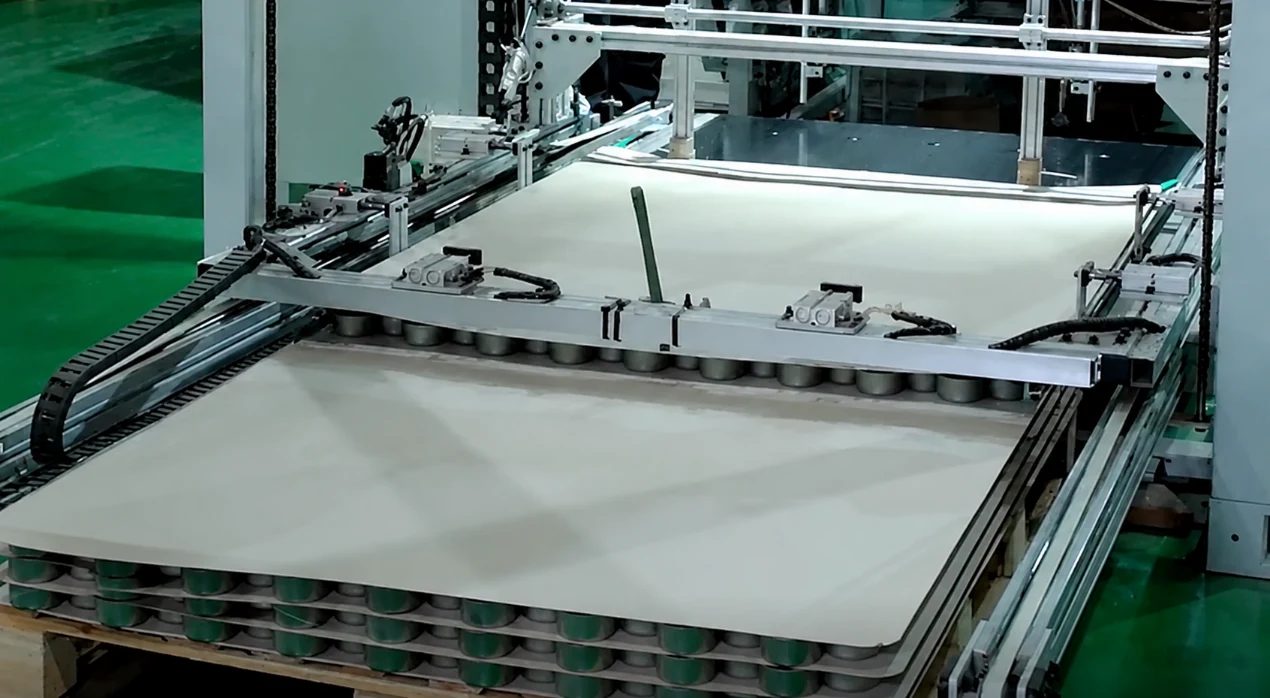
Embalagem
Após a inspeção, os corpos das latas são empilhados, embalados e protegidos contra poeira. As tampas das latas são embaladas separadamente.
Em seguida, ambas as partes são enviadas para a fábrica de envase de alimentos. Após o envase, a tampa da lata é unida ao corpo por meio de uma dupla costura. Essa é a etapa final de selagem.
Processo DRD: Desenhar e Redesenhar
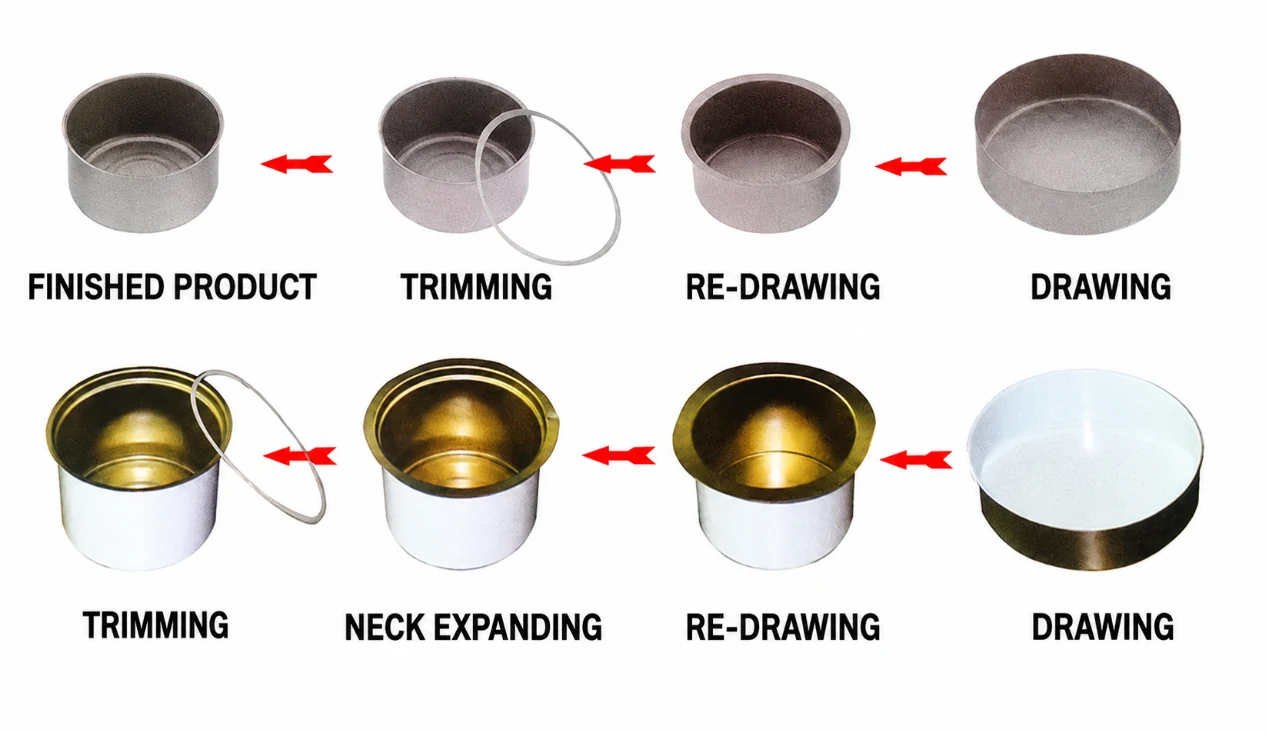
As latas DRD também são amplamente utilizadas para embalagens de alimentos. Elas podem ser feitas de alumínio ou folha de flandres. Em um projeto típico de lata DRD, a relação entre o diâmetro máximo e a altura da lata geralmente é de cerca de 1:1. Isso está intimamente relacionado ao limite de estampagem do material e à estabilidade de conformação necessária durante a produção.
Quando se necessita de uma estrutura mais profunda, uma única trefilação não é suficiente. O metal deve ser moldado em várias etapas.
O processo DRD segue esta sequência:
Preparação da chapa → corte → primeiro desenho → redesenho uma ou mais vezes → conformação do fundo e flangeamento → aparamento → inspeção → embalagem
O corte e a primeira estampagem são geralmente feitos em uma matriz composta. Nessa etapa, o resultado é um corpo intermediário raso em forma de copo.
O corpo intermediário passa então por uma ou mais etapas de redesenho. Cada redesenho reduz o diâmetro e aumenta a altura até que o tamanho desejado para o corpo da lata seja atingido.
Em muitas linhas de produção, o redesenho, a formação do fundo e a flangeagem são realizados em uma prensa multiestação. O corpo da lata se move passo a passo por cada estação.
Há um caso incomum que vale a pena mencionar. Se a relação entre a altura e o diâmetro do molde for maior que 1, a deformação torna-se muito maior. Isso não acontece na maioria das latas de alimentos DRD padrão, mas pode ocorrer em alguns designs especiais. Quando isso acontece, as camadas pré-revestidas ou pré-impressas podem não suportar a tensão de conformação. Nesse caso, o corpo da lata geralmente é moldado primeiro e, em seguida, o revestimento interno completo e a impressão externa são aplicados.
2.2 Processo DWI: Estirado e Passado a Ferro na Parede
As latas para dirigir embriagado são feitas moldando a folha de papel em um formato de copo e, em seguida, afinando a parede através de anéis de prensagem. A parede fica mais fina e o corpo fica mais alto.
Esse processo costuma ser usado quando se precisa de uma lata com paredes retas.
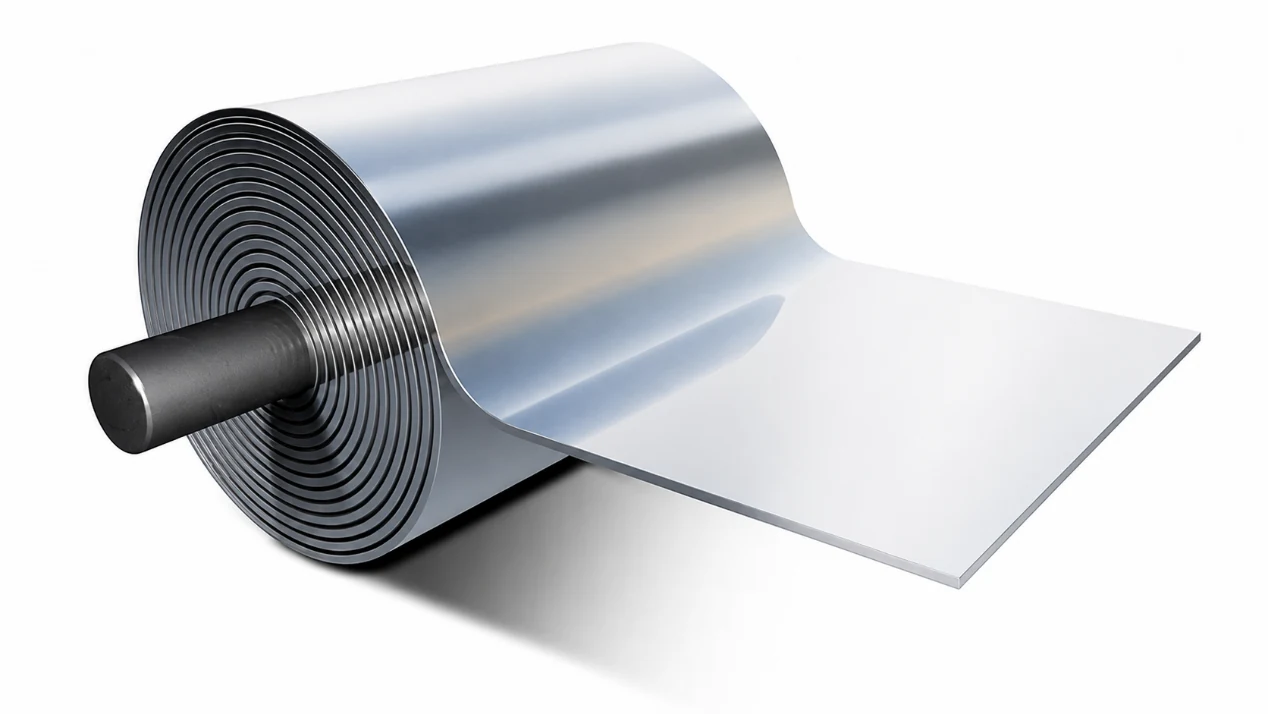
Desenrolamento da bobina
O processo começa com o desenrolamento da bobina. A folha de flandres é um material comum para esse método.
Lubrificação
Aplica-se um lubrificante ao metal. Isso reduz o atrito durante a trefilação e o alisamento. Sem lubrificação suficiente, a superfície do metal pode ser danificada e o processo de conformação torna-se instável.
Esboço e primeiro desenho
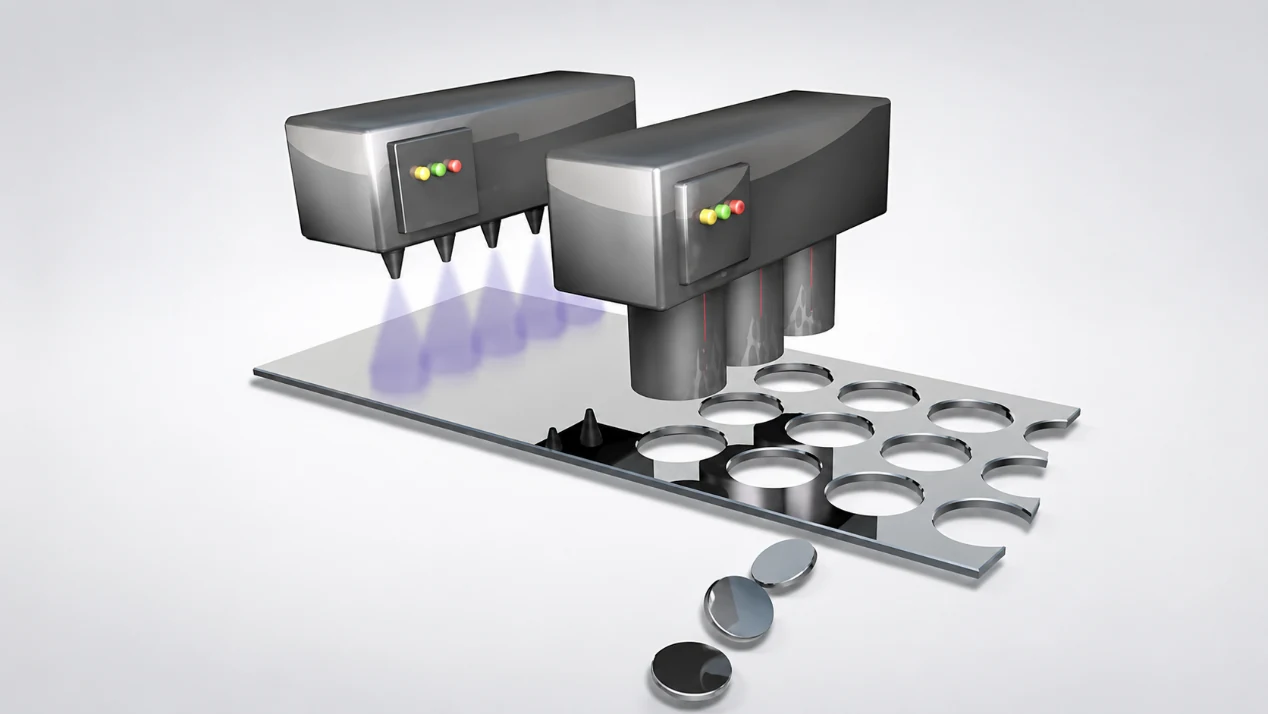
Após a lubrificação, a folha é cortada e alimentada continuamente na prensa.
A prensa forma cavidades rasas em alta velocidade. Essas cavidades são o formato inicial para posterior redesenho e alisamento da superfície.
Redesenho
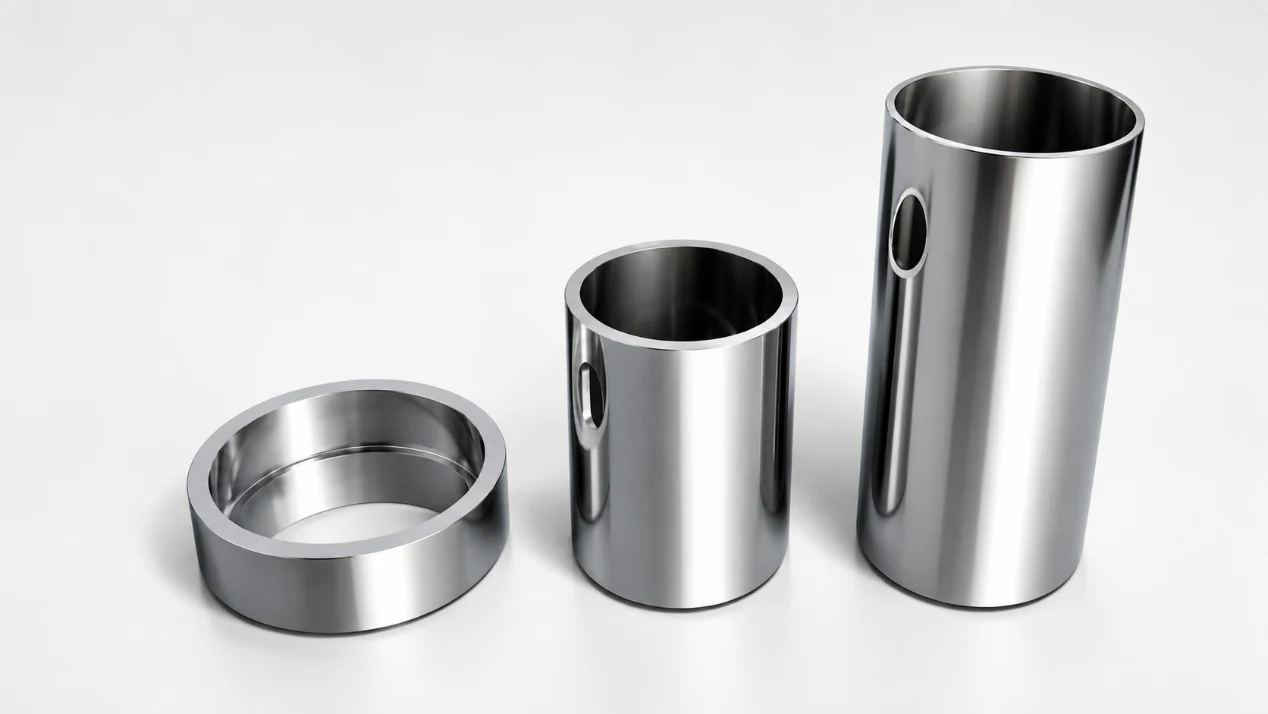
O formato do copo é redesenhado para reduzir seu diâmetro. Isso aproxima o corpo da dimensão do diâmetro interno projetado para a lata final.
Passar roupa na parede
A xícara redesenhada passa então por uma série de anéis de fricção de carboneto de tungstênio.
Cada anel comprime a parede. O diâmetro diminui, a parede fica mais fina e a lata fica mais alta. Essa é a principal diferença entre dirigir sob influência de álcool (DWI) e dirigir sob influência de drogas (DRD).
A espessura da base é praticamente mantida, enquanto a espessura da parede lateral é reduzida. Isso confere à lata altura suficiente sem utilizar mais material do que o necessário.
Formação de fundo
A base é então moldada no perfil desejado. Isso melhora a resistência e a capacidade de suportar pressão.
Aparar
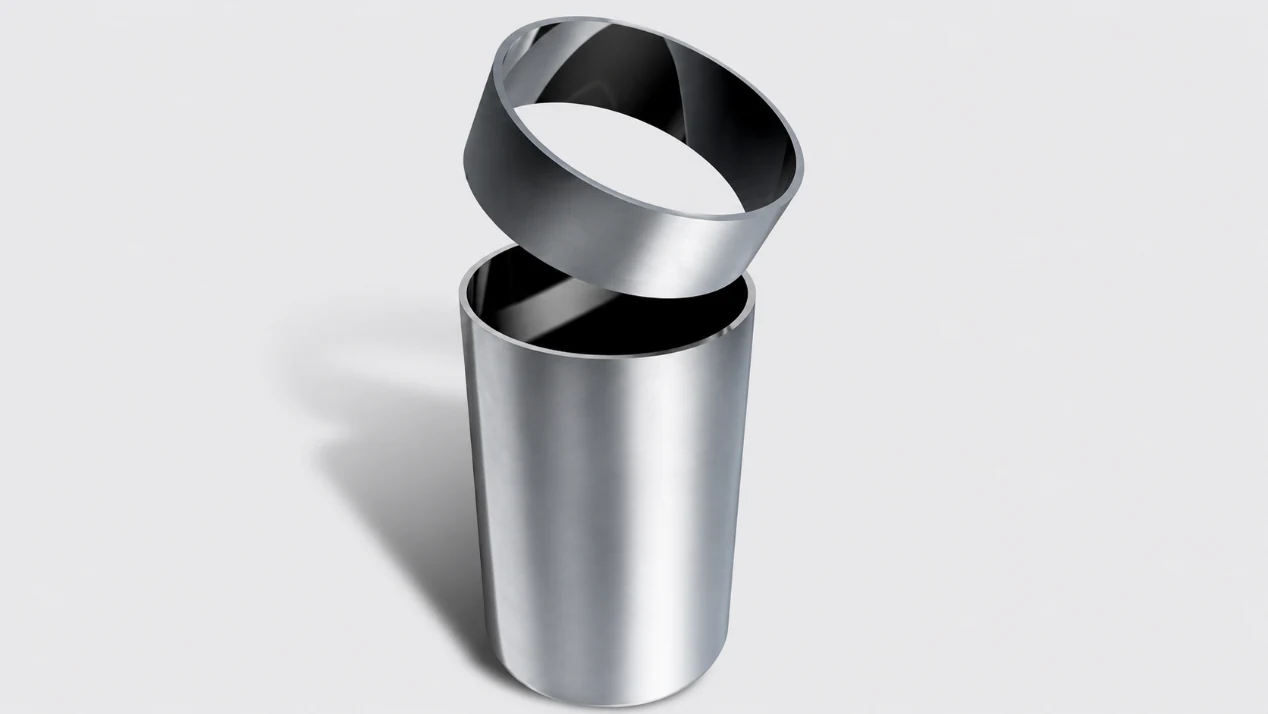
O corpo da lata é cortado na altura especificada. Isso proporciona à extremidade aberta uma borda controlada e uniforme.
Lavagem
Após o corte, os resíduos restantes são reciclados. O corpo da lata é lavado e seco para remover os resíduos de lubrificante.
Esta etapa de limpeza prepara a superfície para revestimento e impressão. Se o lubrificante permanecer na superfície, a adesão do revestimento pode ser afetada.
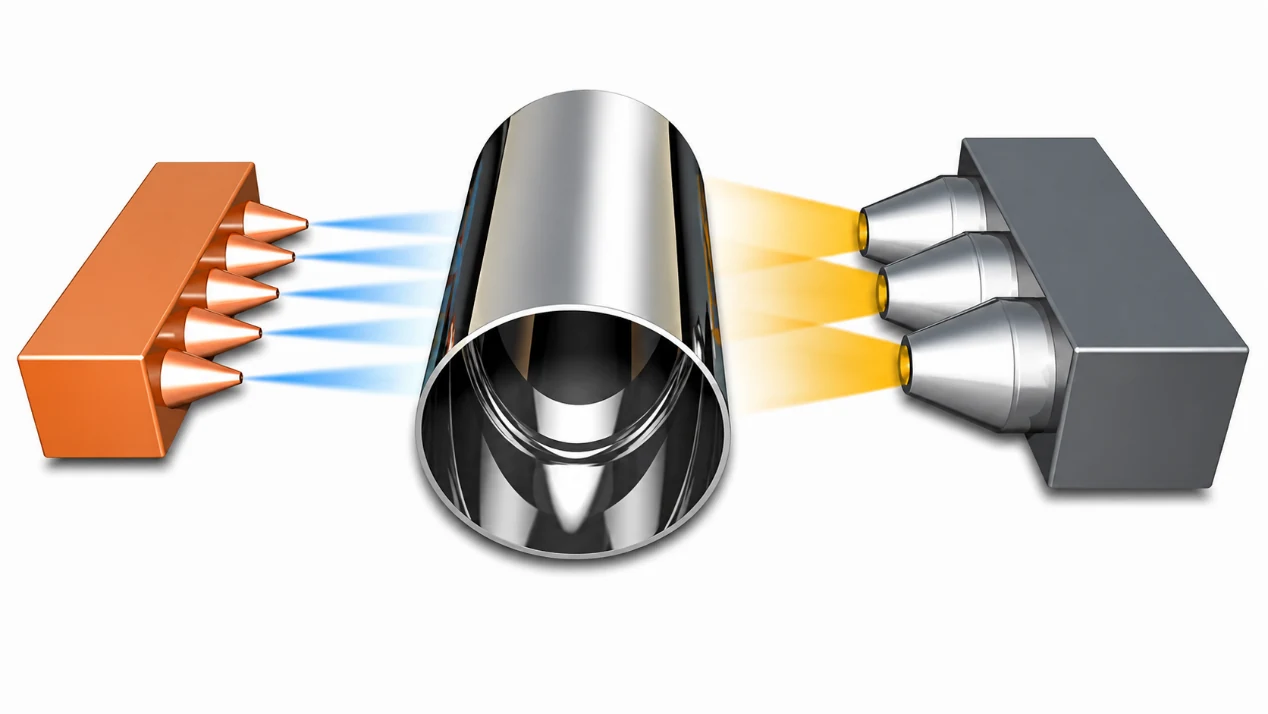
Revestimento e impressão externos
A superfície externa recebe uma camada transparente para protegê-la da corrosão. Em seguida, o corpo da lata é seco em uma estufa.
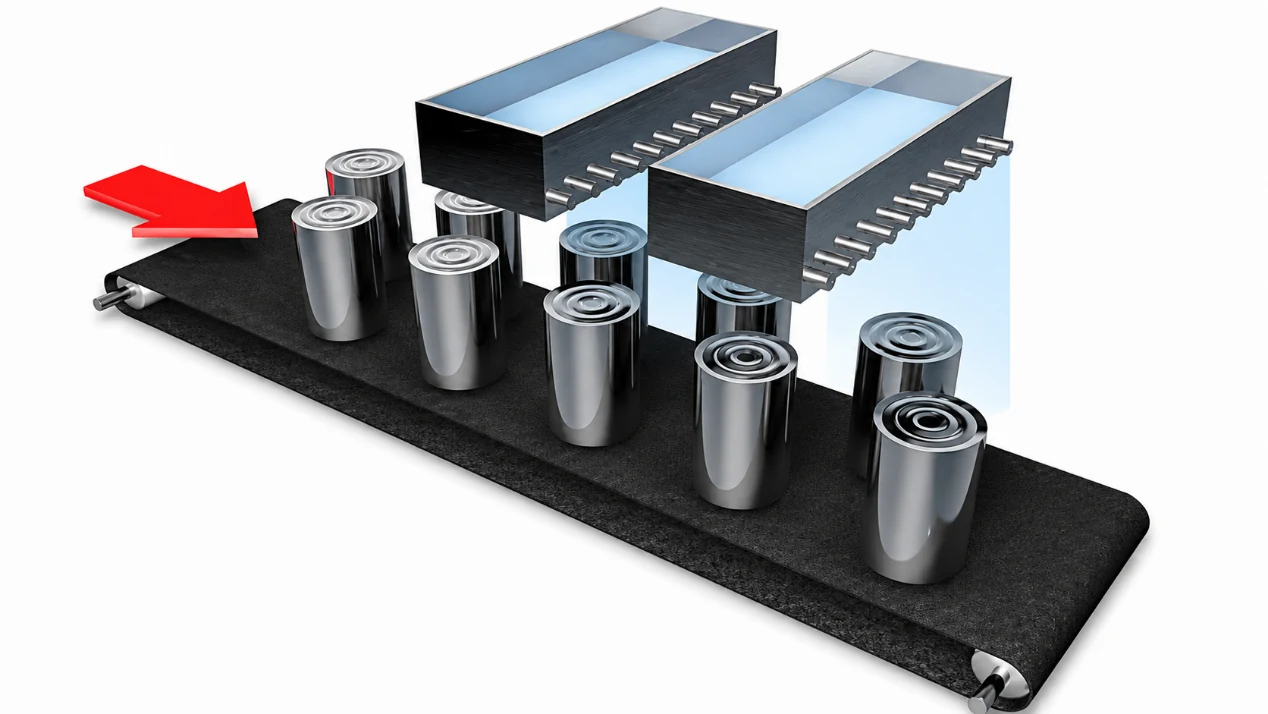
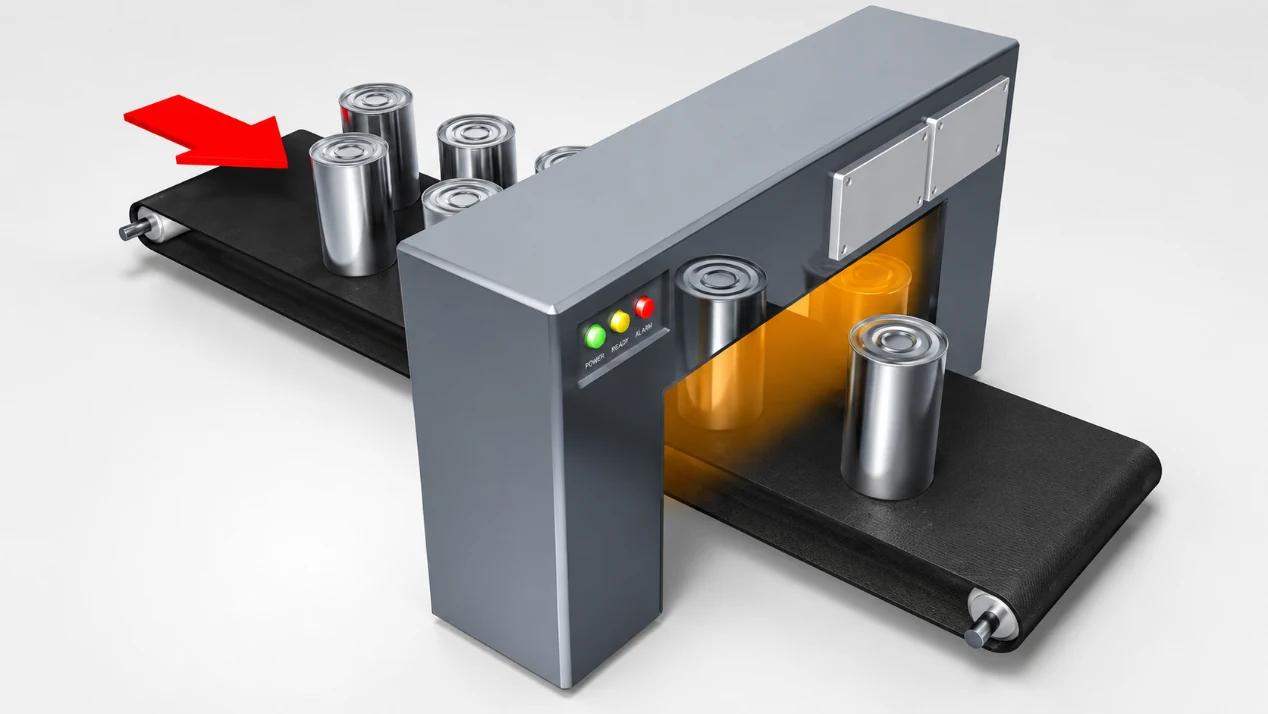
Em seguida, a impressora aplica tinta no corpo da lata. Uma camada de base branca também pode ser usada, dependendo do design.
(Abraços)
A maioria das latas de alimentos de duas peças são latas retas ou com um gargalo muito pequeno. Por isso, o gargalo geralmente é omitido na produção de latas de alimentos de duas peças.
Flangeamento
A borda superior do corpo da lata é flangeada para fora. Isso prepara o corpo para a dupla costura após o enchimento.
A flange deve ser compatível com a extremidade da lata e atender aos requisitos de vedação. Se a flange não for estável, a vedação também não será.
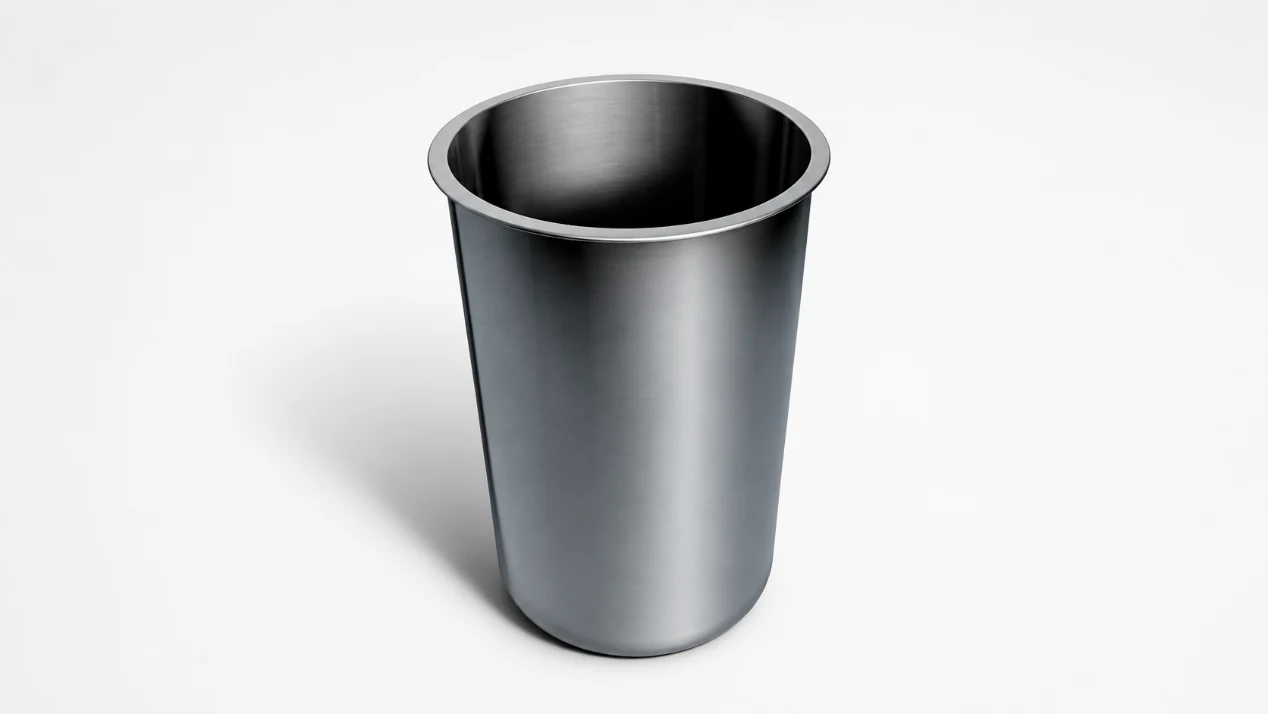
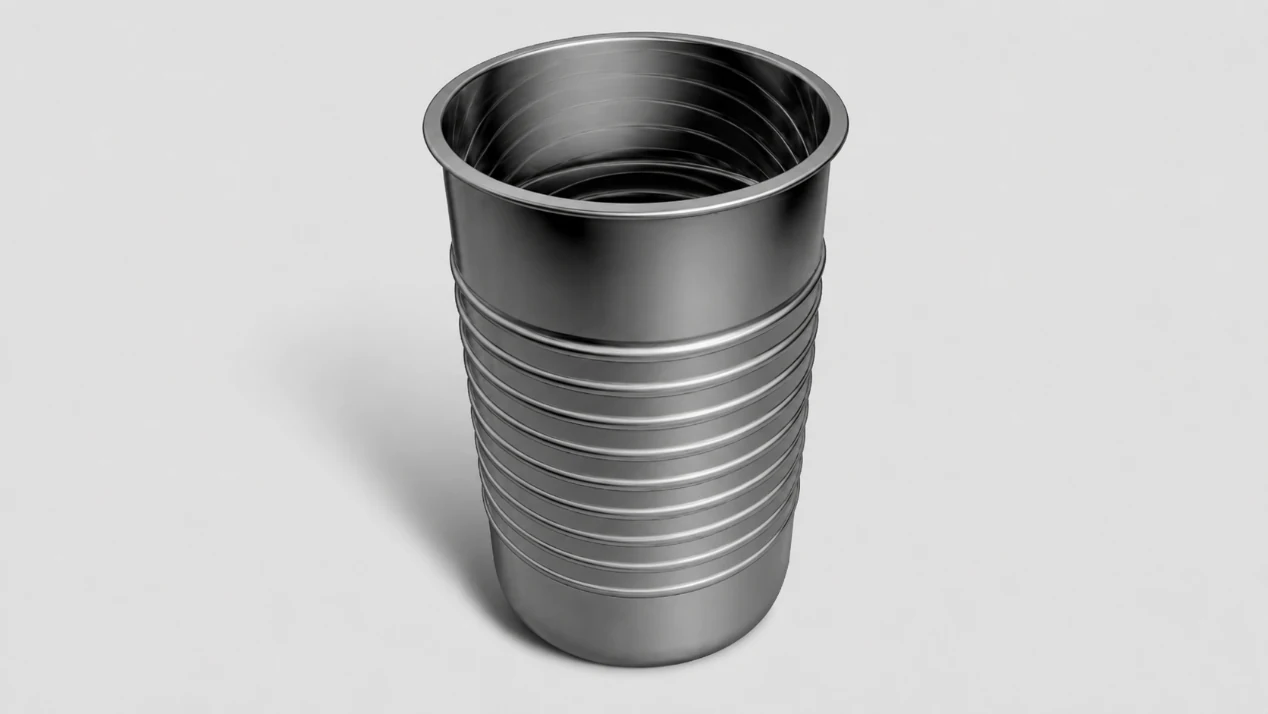
Miçangas
Em seguida, o corpo da lata passa por uma máquina de refilar. Padrões de relevo são formados na parede.
Essas esferas aumentam a resistência da lata e ajudam-na a resistir à deformação durante o manuseio, empilhamento, enchimento e esterilização.
Inspeção
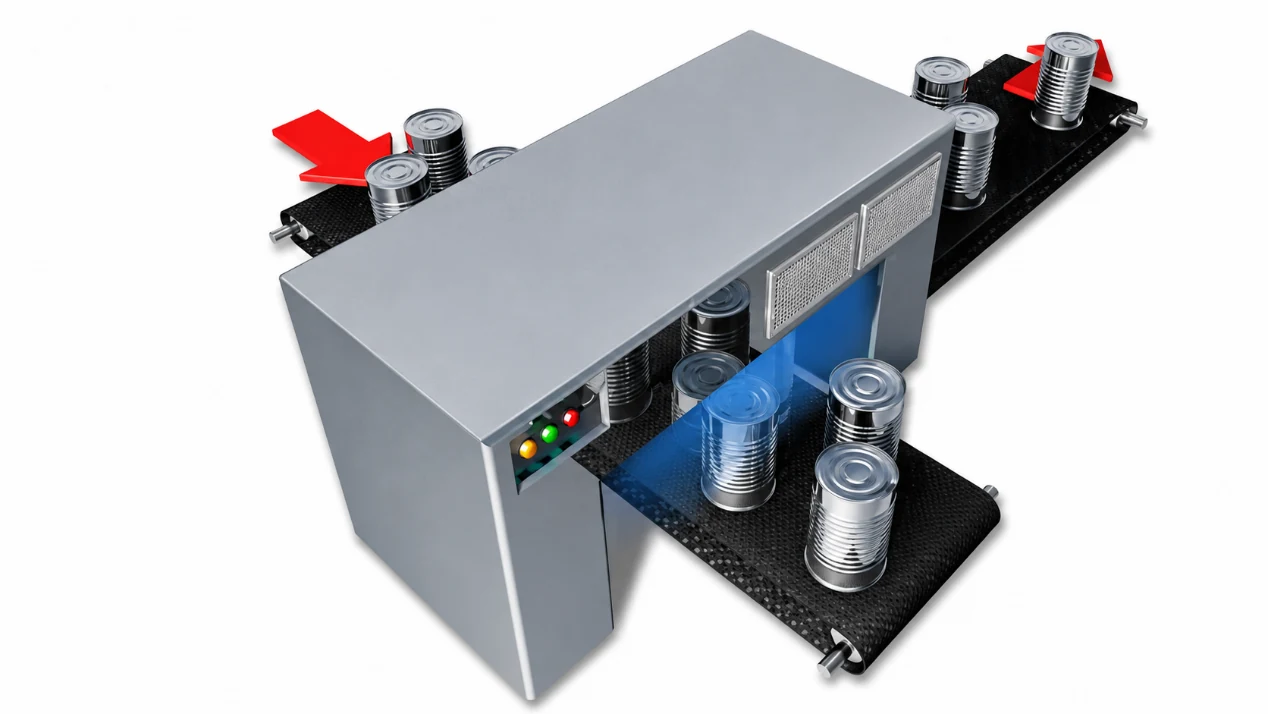
A inspeção ocorre ao longo de toda a linha de produção. Na etapa final, o corpo da lata também é verificado por equipamentos de inspeção óptica. Latas defeituosas são automaticamente rejeitadas.
Essa inspeção ajuda a detectar furos, rachaduras, defeitos de formação e outros problemas que podem afetar a vedação ou a segurança dos alimentos.
Revestimento interno
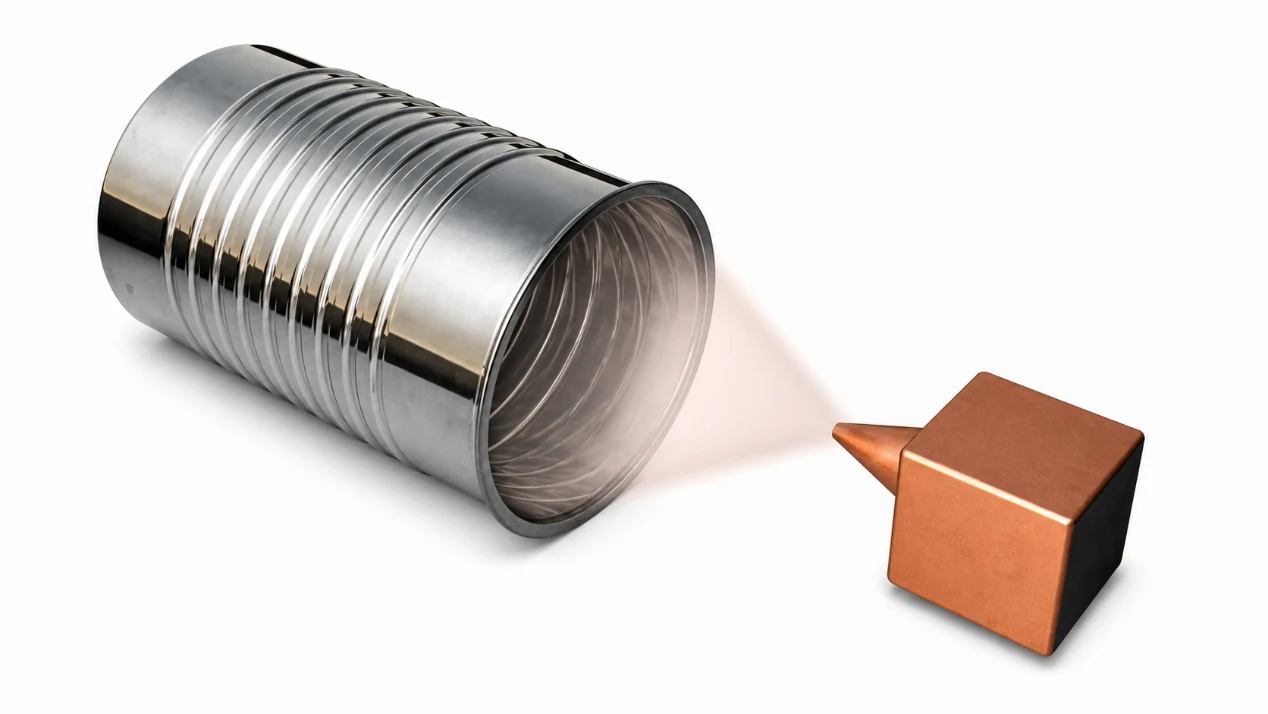
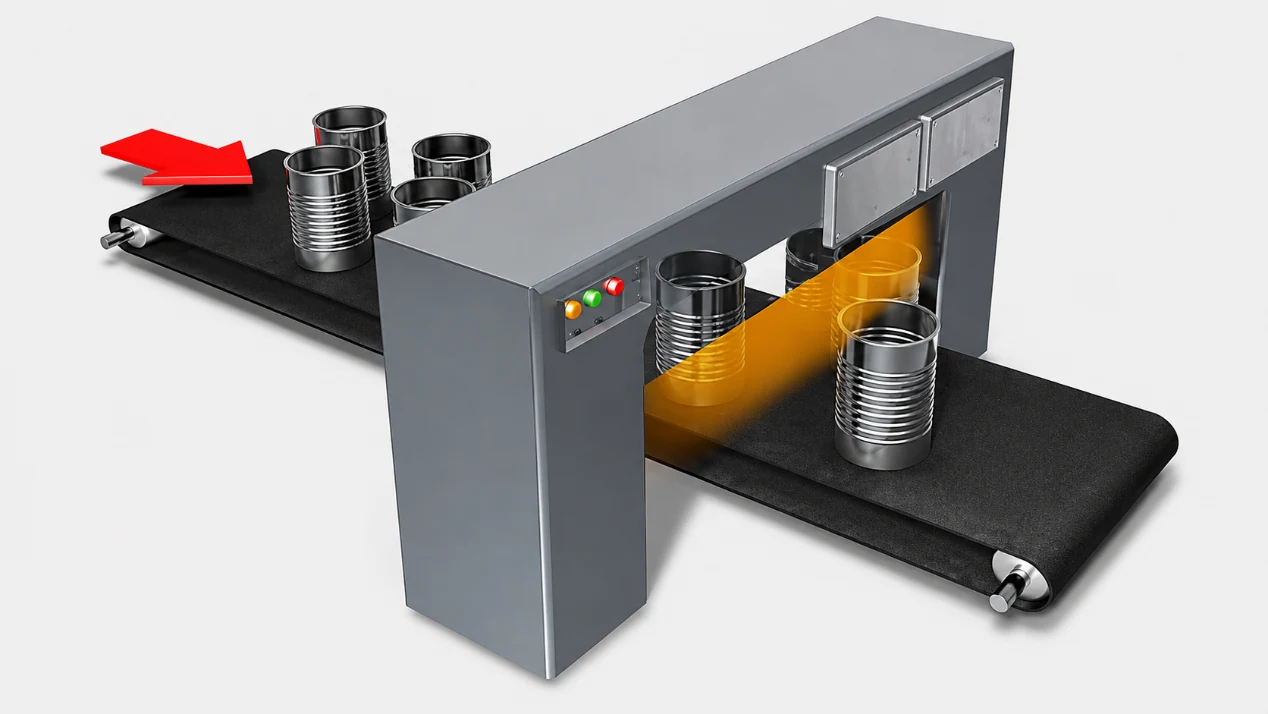
O interior da lata é pulverizado com um revestimento protetor. Em seguida, a lata passa por um forno para secar e curar o revestimento.
Este revestimento interno separa o alimento da superfície metálica e ajuda a proteger a lata durante o armazenamento.
Embalagem
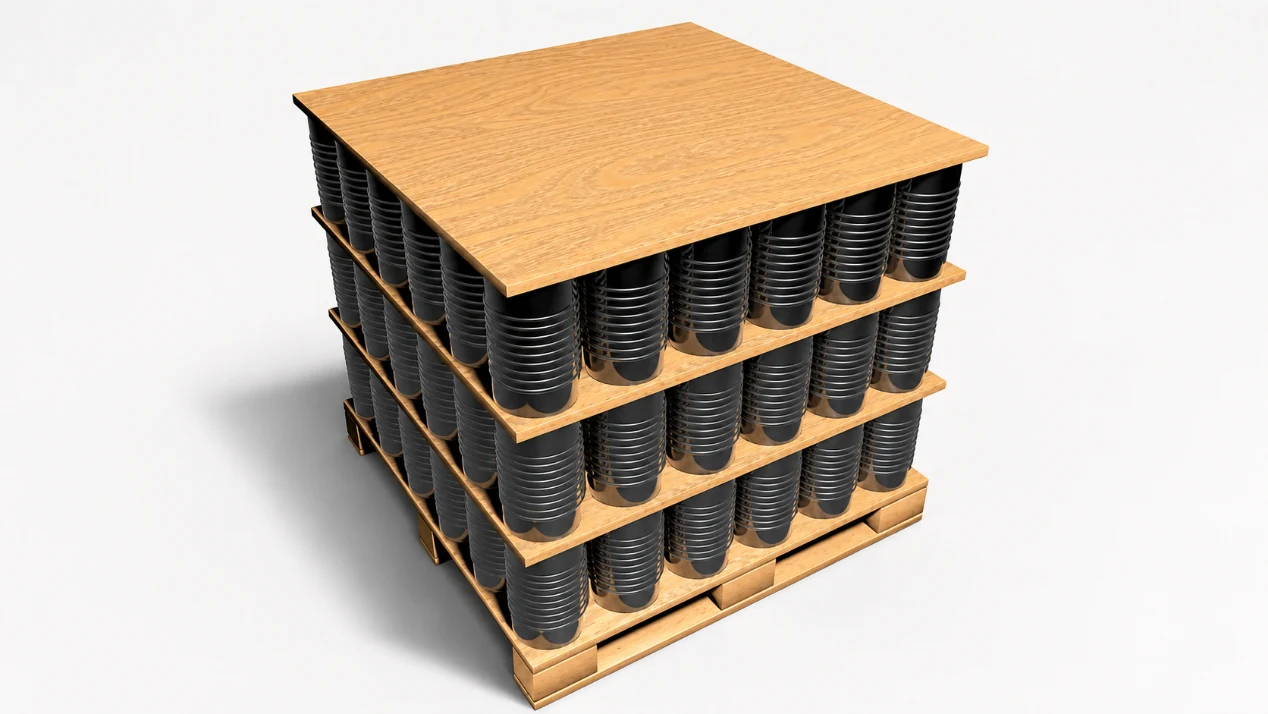
As latas finalizadas são enviadas para armazenamento, paletizadas e transportadas para a fábrica de envase.
Na fábrica de envase, o alimento é colocado dentro da lata. A extremidade da lata é então unida por meio de uma costura dupla. Somente após essa etapa é que o alimento, dividido em duas partes, pode se tornar uma embalagem selada.
3. Conclusão
O processo de fabricação de uma lata de alimentos de duas peças depende do formato, altura, material e requisitos de conformação da lata. Latas com formato raso utilizam um processo de estampagem mais simples. Latas DRD (revestimento por estampagem a frio) dependem de repetidas estampagens para atingir formatos mais profundos. Latas DWI (revestimento por estampagem a frio) utilizam o alisamento da parede para produzir latas mais altas e com paredes mais finas.
Em todos os casos, a chave está na formação controlada, no desempenho estável do revestimento, na flangeagem precisa e na inspeção confiável. Essas etapas determinam se o corpo da lata pode ser selado com segurança após o enchimento.
Para aprender como as latas de três peças são fabricadas, veja Processo de fabricação de latas de alimentos de 3 peças.