A lata de comida de dos piezas Está formada por un cuerpo metálico y una tapa de lata independiente. El cuerpo incluye la pared lateral y la base. Se fabrica a partir de una sola pieza de chapa metálica. La tapa de la lata se añade posteriormente, una vez que se ha llenado el envase con la comida.
Esto es diferente de una lata de tres piezas. Una lata de tres piezas tiene una costura lateral. Una lata de dos piezas no. Esto elimina un posible punto de fuga y también cambia la forma en que se forma el cuerpo.
Para comparar los dos diseños de latas, consulte nuestra guía: Lata de 3 piezas vs. lata de 2 piezas: ¿Cuál es mejor para los alimentos?.
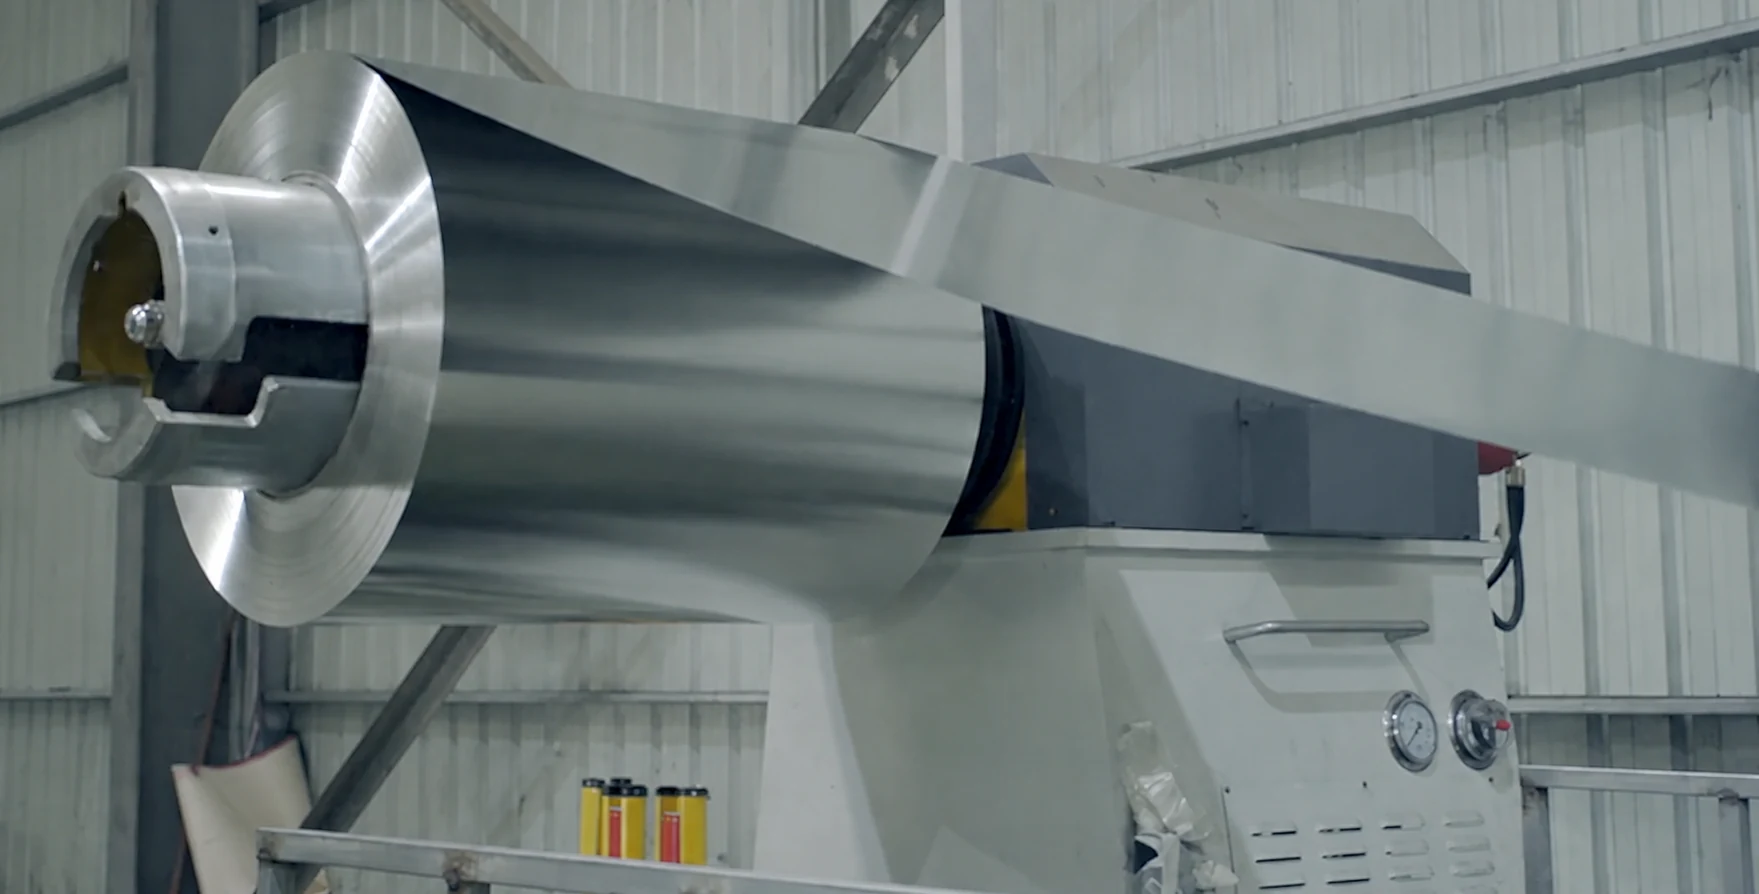
1. Preparación de la materia prima: Selección de la bobina metálica
El proceso comienza con una bobina de metal. Los materiales más comunes son la hojalata, el acero sin estaño y el aluminio. Para las latas de alimentos, el material debe ser apto para el contacto con alimentos y la posterior esterilización.
La bobina se selecciona en función de varios requisitos básicos:
- espesor
- temple o dureza
- calidad de la superficie
- rendimiento del recubrimiento
- formando estabilidad
Estos detalles son importantes porque el metal se someterá a procesos de estirado, rebordeado, recorte, recubrimiento, impresión y sellado. Si la lámina no es lo suficientemente estable, surgirán problemas posteriormente durante el conformado o el sellado.
2. Proceso de fabricación de latas de 2 piezas
Existen dos rutas principales de fabricación para las latas de alimentos de dos piezas:
- latas DR
- latas de DWI
DR significa embutido. Puede fabricarse mediante embutición simple o mediante embutición y reembutición. Un embutido simple suele ser poco profundo. Un embutido de reembutición, a menudo llamado embutido DRD, puede alcanzar una mayor altura.
DWI significa estirado y planchado de pared. En este proceso, el cuerpo de la lata se estira primero dándole forma de copa y luego se plancha a través de varios anillos. La pared se vuelve más delgada y la lata se vuelve más alta.
La elección depende de la forma, altura, capacidad, material, método de recubrimiento y aplicación final de la lata. Para latas pequeñas y envases con formas especiales, se suele utilizar DRD. Para latas de mayor volumen y paredes rectas, DWI es una opción común.
Para explorar las diferencias entre estos métodos de formación, lea Diferencias entre los botes DRD y DWI: Guía clave.
2.1 Proceso de fabricación de latas DR
Las latas DR se forman principalmente estirando la lámina de metal hasta obtener la forma deseada. Este proceso se suele utilizar para latas poco profundas o con formas especiales, donde no se requiere planchado de las paredes.
Proceso de latas de embutición poco profunda
Preparación de la hoja
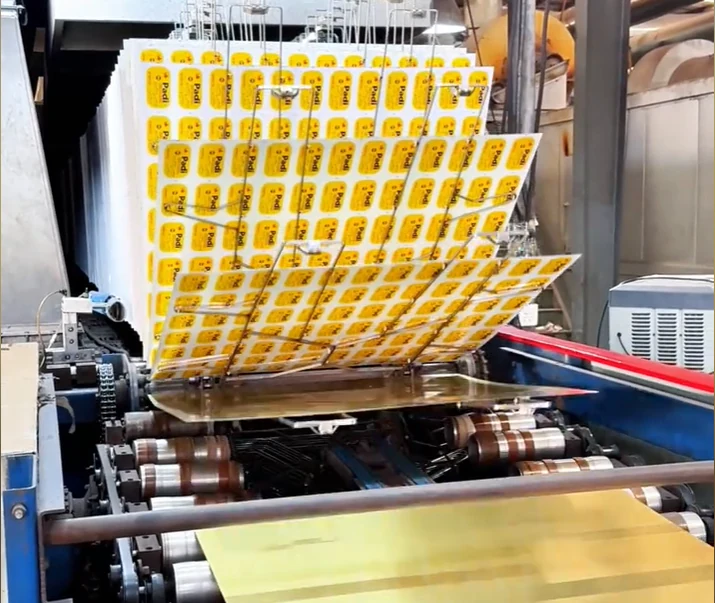
La lámina puede ser recubierta o impresa previamente antes de su conformado.
La bobina se desenrolla, nivela, recorta, limpia, desengrasa, enjuaga, trata químicamente y seca. Tras esta preparación, la lámina puede someterse a recubrimiento o impresión.
Para el recubrimiento, se aplica al menos una capa a la superficie interior y otra a la superficie exterior. El recubrimiento se seca y se hornea a alta temperatura.
Para la impresión, se transfiere tinta a cada hoja. A continuación, se aplica un barniz transparente para proteger la superficie impresa. La hoja se hornea de nuevo hasta que la tinta y el barniz se sequen por completo. Si es necesario, también se puede utilizar una capa base blanca.
La impresión para latas DR requiere especial atención. Durante el proceso de diseño, la pared de la lata se estira verticalmente y se comprime alrededor de la circunferencia. Esto puede distorsionar la imagen impresa. Para solucionarlo, puede ser necesario imprimir con distorsión. La imagen se predistorsiona en la dirección opuesta para que se vea correcta después del moldeado.
En blanco
Tras el recubrimiento o la impresión, la hoja se coloca y se introduce en la prensa. Se pueden utilizar sistemas de posicionamiento automático, alimentación servoaccionada y transferencia robótica antes de que la hoja entre en la matriz.
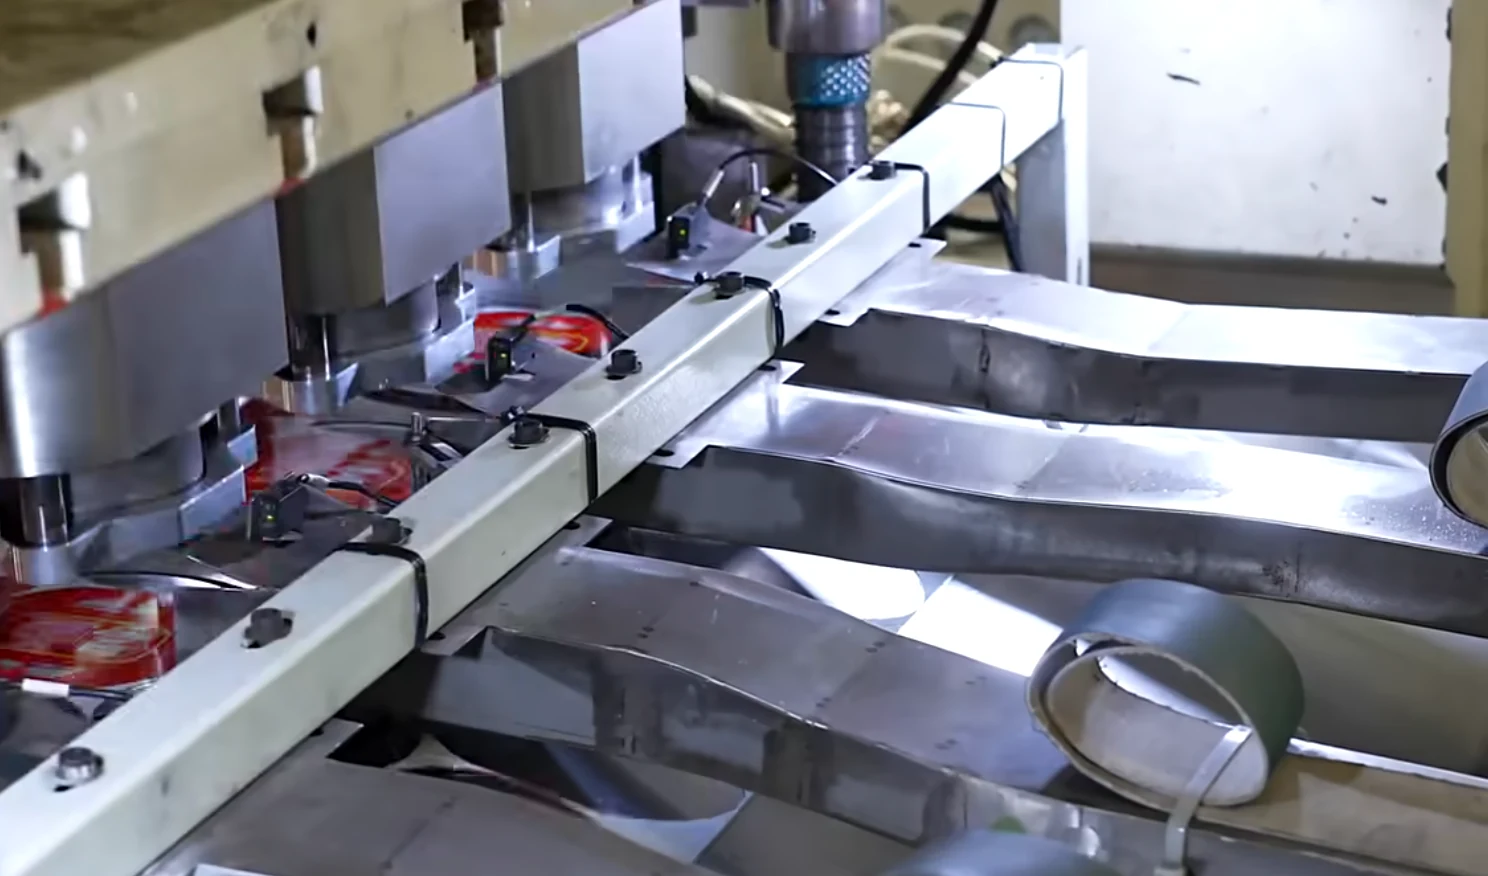
La prensa corta la hoja en piezas redondas o con formas especiales. Estas piezas son el punto de partida para el dibujo.
Dibujo
La pieza en bruto se transforma en el cuerpo de una lata.
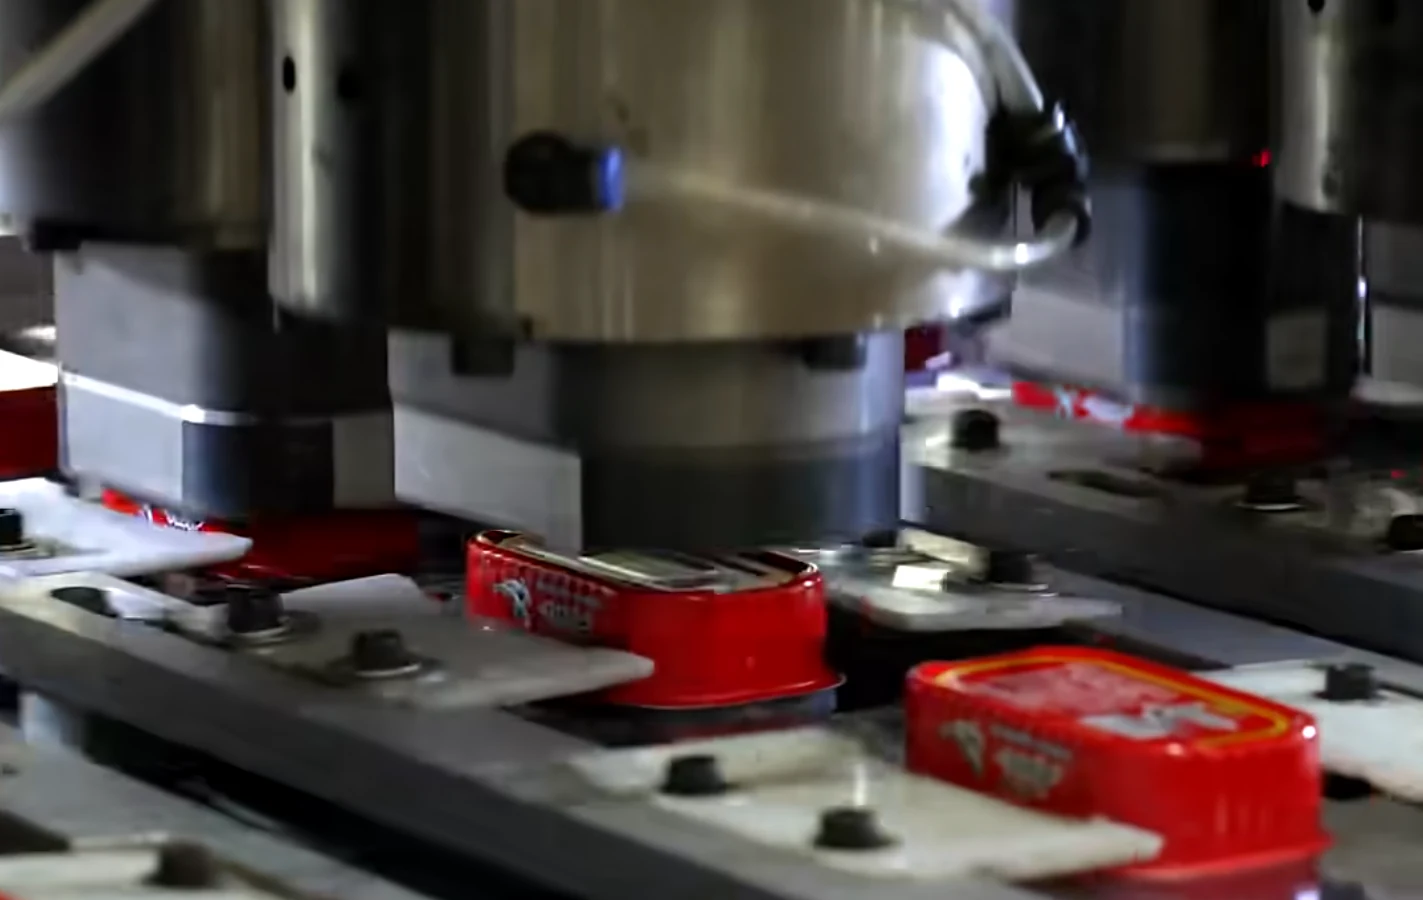
Para una lata de embutición poco profunda, basta con una sola operación de embutición. El paso principal de conformado se suele completar en una matriz compuesta. La pieza en bruto se presiona dentro de la cavidad de la matriz y adquiere una forma de copa poco profunda.
Conformado de fondos y rebordeado
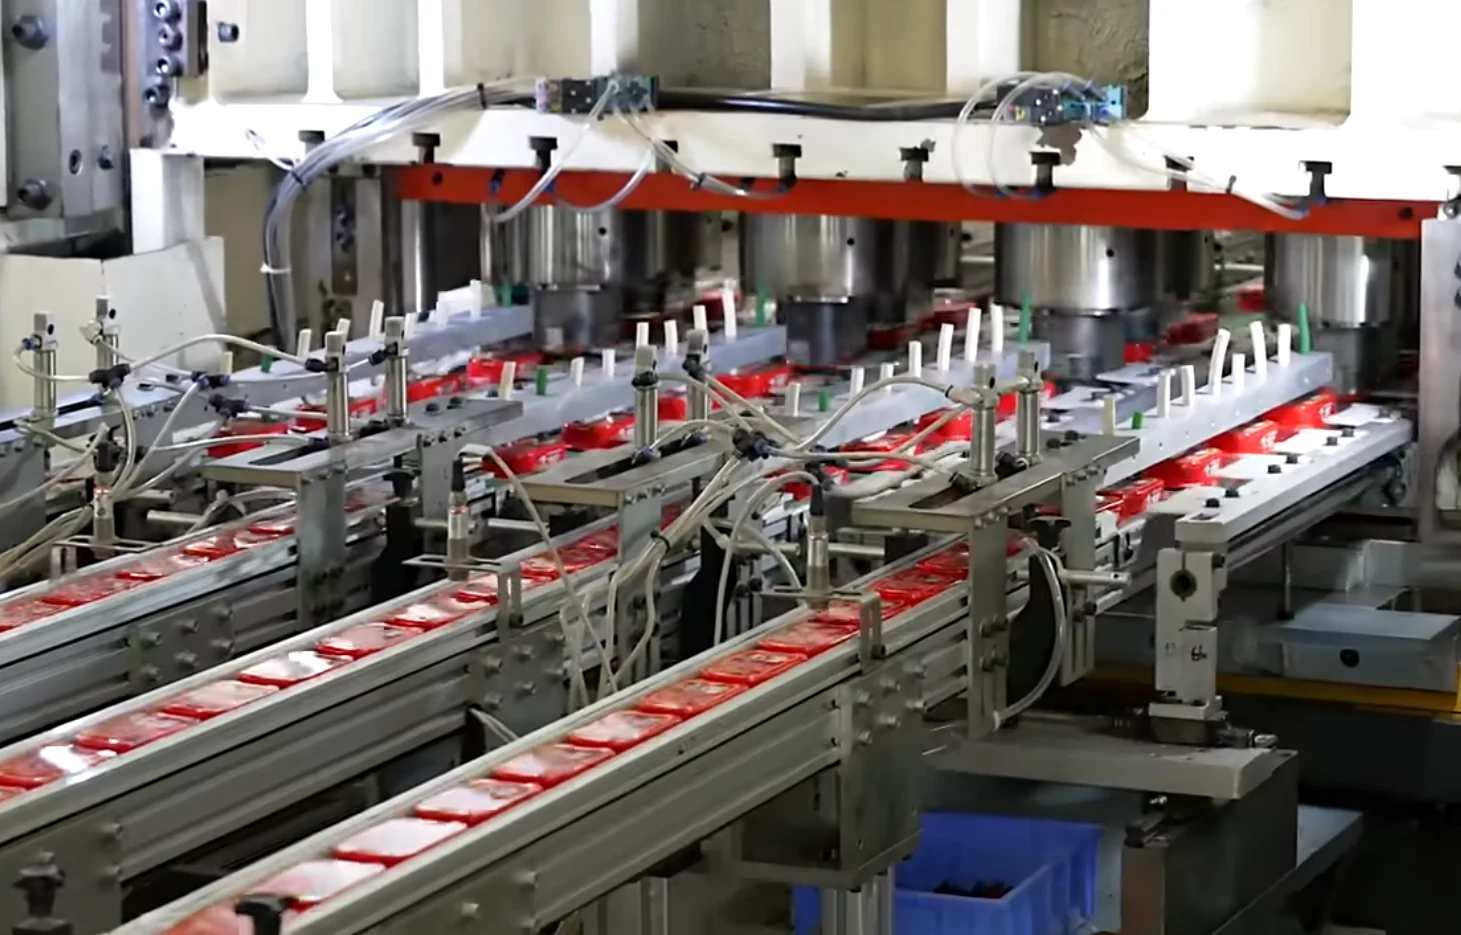
Una vez moldeado el cuerpo, se le da a la base un perfil específico. Esto mejora la resistencia a la presión y facilita su uso en condiciones de apilamiento y esterilización.
El rebordeado también se realiza antes del sellado. El borde abierto del cuerpo de la lata se dobla hacia afuera con un ángulo y ancho determinados. Este borde rebordeado se convierte posteriormente en el gancho del cuerpo durante el doble sellado con el extremo de la lata.
Guarnición
Tras el rebordeado, se recorta el material sobrante del borde. Esto mantiene estable el tamaño de la brida.
Este paso no es solo por estética. Si no se controla la dimensión de la brida, la costura doble final podría no sellar correctamente.
Inspección
El cuerpo de la lata se inspecciona antes del envasado.
Los puntos de inspección típicos incluyen:
- altura de la lata
- diámetro de la lata
- ancho de la brida
- boca redonda
- arañazos
- abolladuras
- defectos de recubrimiento
- contaminación
- adhesión del recubrimiento
- cobertura del recubrimiento
- riesgo de perforación
- calidad de la brida
- tamaño final de la lata
- condición del compuesto sellador
- fuerza de presión
- rendimiento de apilamiento
- idoneidad para la esterilización
La idea es sencilla: la precisión del formado y la integridad del recubrimiento deben comprobarse antes de que la lata llegue a la línea de llenado.
Embalaje
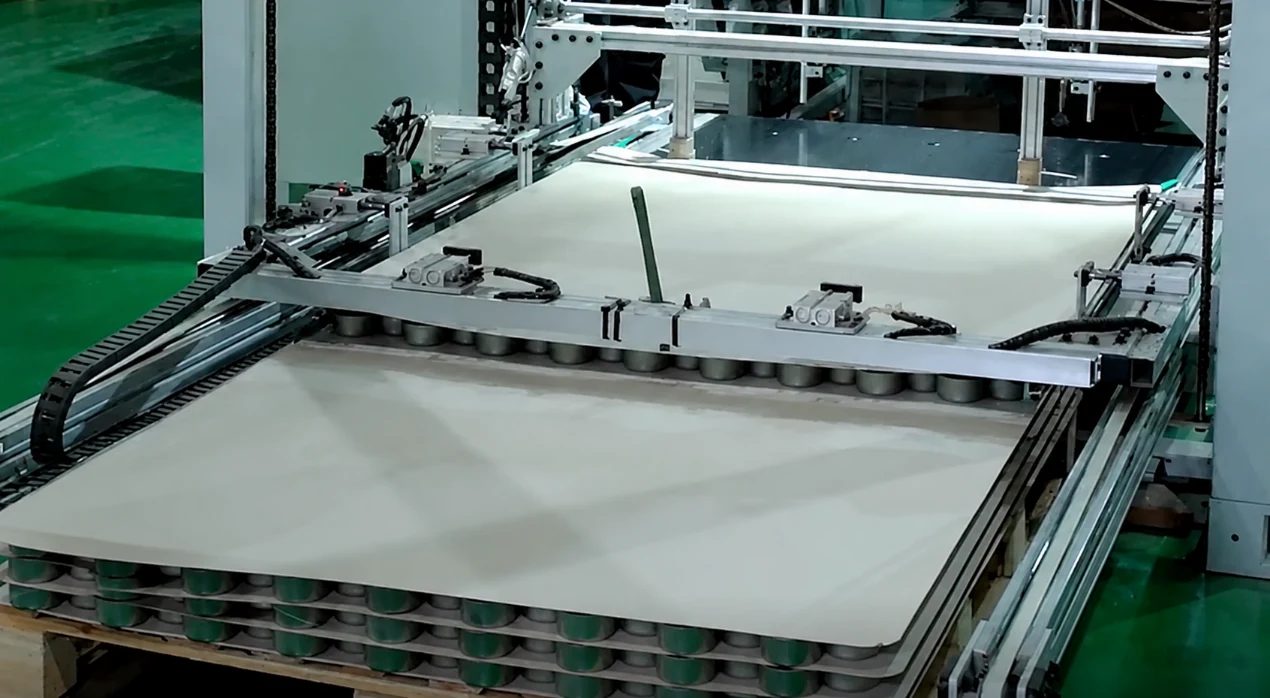
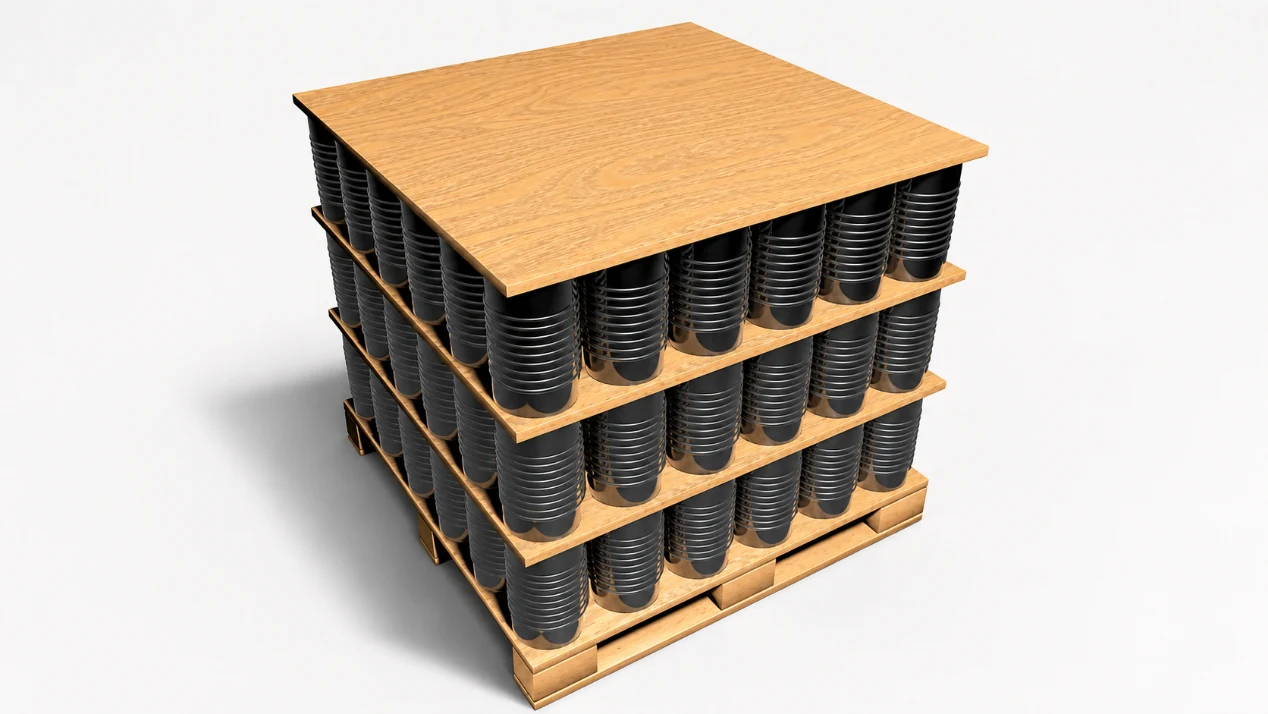
Tras la inspección, los cuerpos de las latas se apilan, se empaquetan y se protegen del polvo. Las tapas de las latas se empaquetan por separado.
Ambas partes se envían a la planta de envasado. Una vez envasada la comida, la tapa de la lata se une al cuerpo mediante un doble sellado. Este es el paso final del proceso de sellado.
Proceso DRD: Dibujar y redibujar
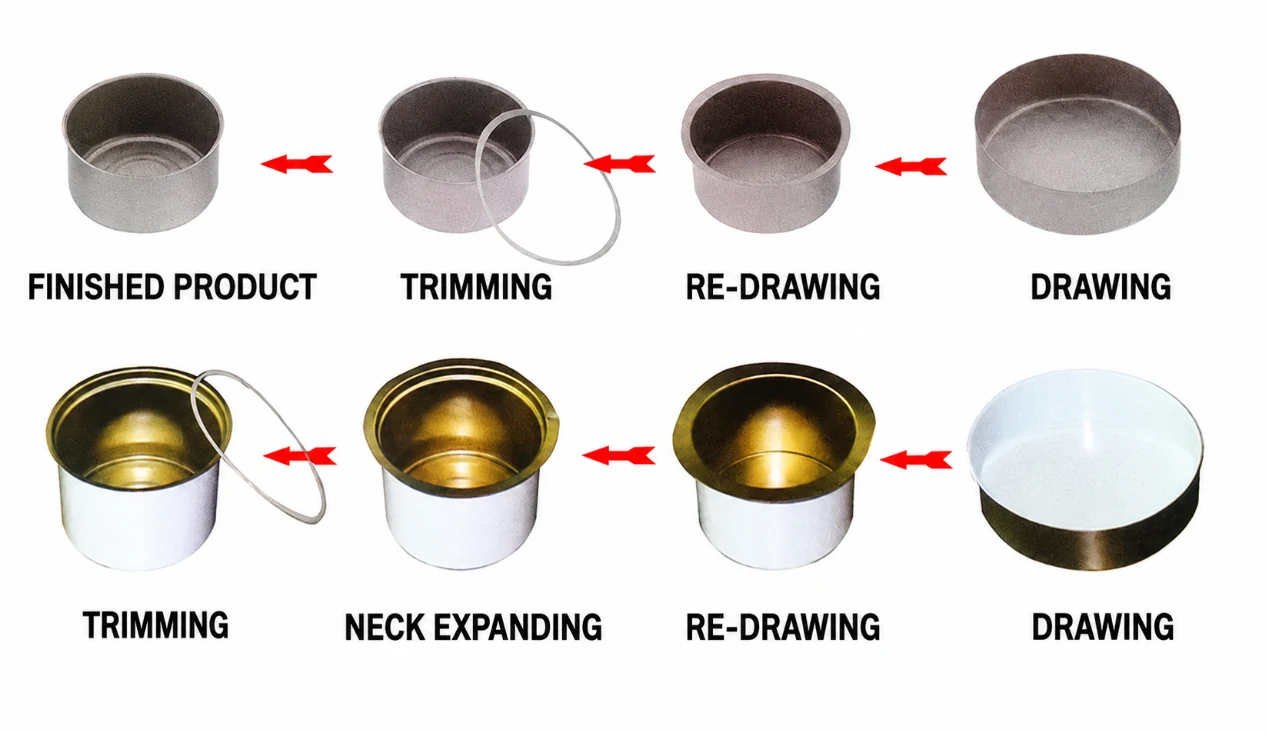
Las latas DRD también se utilizan ampliamente para el envasado de alimentos. Pueden fabricarse en aluminio o hojalata. En el diseño típico de una lata DRD, la relación entre el diámetro máximo y la altura suele ser de aproximadamente 1:1. Esto está estrechamente relacionado con el límite de estirado del material y la estabilidad de conformado requerida durante la producción.
Cuando se necesita un cuerpo más profundo, una sola extracción no es suficiente. El metal debe formarse en varias etapas.
El proceso DRD sigue esta secuencia:
Preparación de la hoja → troquelado → primer dibujo → redibujado una o más veces → conformado y rebordeado del fondo → recorte → inspección → embalaje
El troquelado y el primer embutido se realizan normalmente en una matriz compuesta. En esta etapa, el resultado es un cuerpo intermedio poco profundo con forma de copa.
El cuerpo intermedio pasa entonces por uno o más pasos de rediseño. Cada rediseño reduce el diámetro y aumenta la altura hasta alcanzar el tamaño deseado del cuerpo de la lata.
En muchas líneas de producción, el rediseño, el conformado del fondo y el rebordeado se realizan en una prensa multiestación. El cuerpo de la lata se desplaza paso a paso a través de cada estación.
Hay un caso poco común que vale la pena mencionar. Si la relación altura-diámetro del molde es mayor que 1, la deformación se vuelve mucho mayor. Esto no sucede en la mayoría de las latas de alimentos DRD estándar, pero puede ocurrir en algunos diseños especiales. Cuando sucede, las capas pre-recubiertas o pre-impresas pueden no soportar la tensión del moldeo. En ese caso, generalmente se moldea primero el cuerpo de la lata y luego se aplica el recubrimiento interno completo y la impresión exterior.
2.2 Proceso DWI: Dibujo y planchado de pared
Las latas DWI se fabrican estirando la lámina de metal hasta formar una copa y luego adelgazando la pared mediante anillos de planchado. La pared se vuelve más delgada y el cuerpo se vuelve más alto.
Este proceso se utiliza a menudo cuando se necesita una carcasa de pared recta.
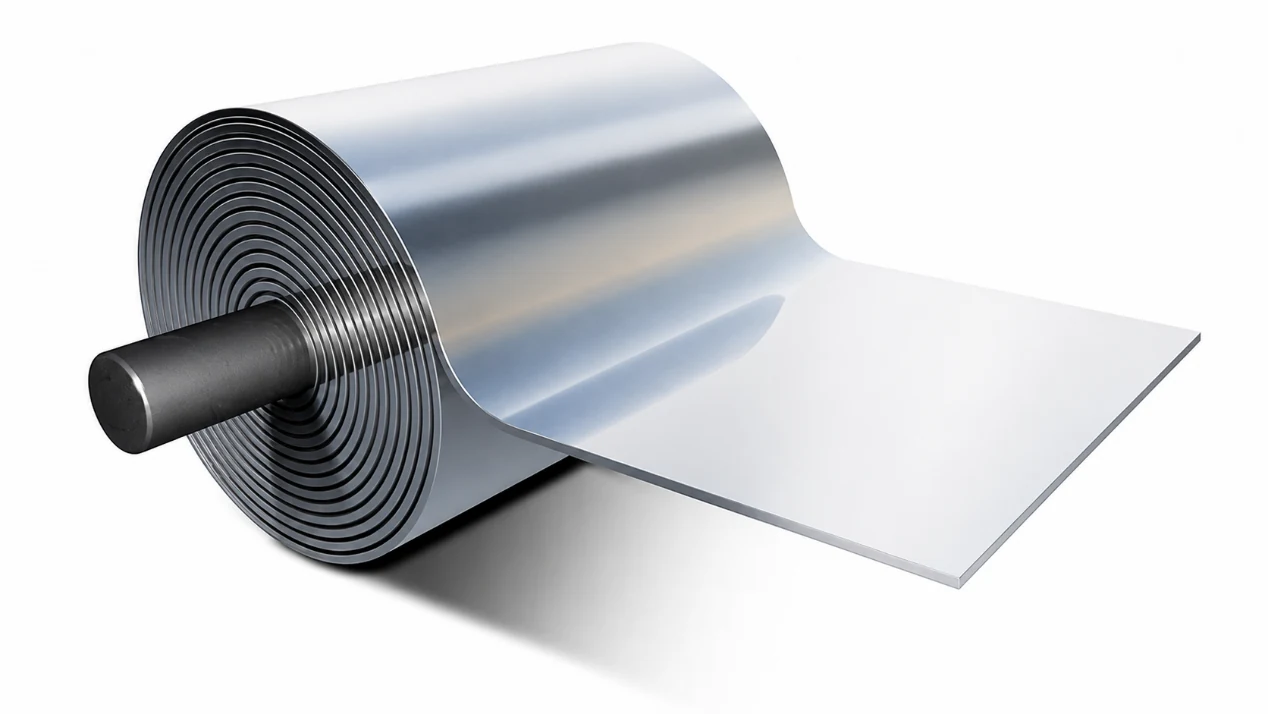
Desenrollado de bobina
El proceso comienza con el desenrollado de la bobina. La hojalata es un material común para este proceso.
Lubricación
Se aplica un lubricante al metal. Esto reduce la fricción durante el estirado y el planchado. Sin la lubricación adecuada, la superficie del metal puede dañarse y el proceso de conformado se vuelve inestable.
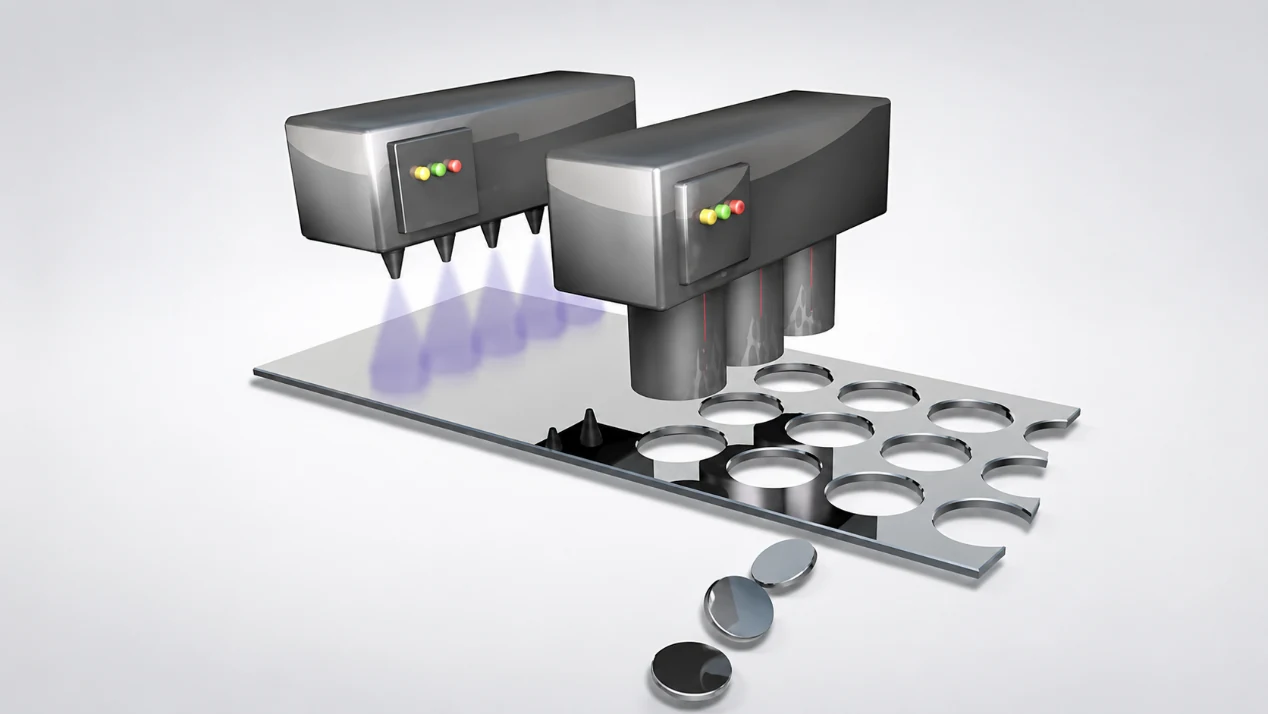
Troquelado y primer dibujo
Tras la lubricación, la lámina se corta y se introduce de forma continua en la prensa.
La prensa forma copas poco profundas a alta velocidad. Estas copas constituyen la forma inicial para el posterior rediseño y planchado en la pared.
Redibujar
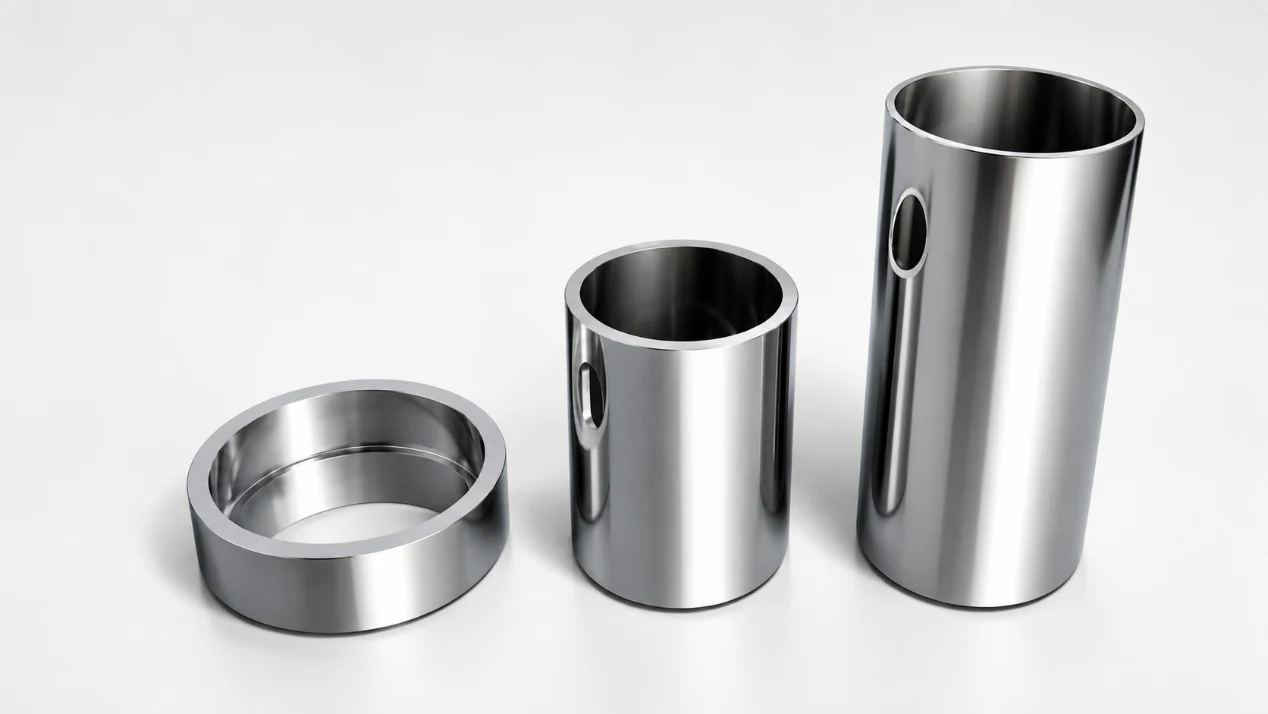
Se rediseña la taza para reducir su diámetro. Esto hace que el cuerpo se aproxime al diámetro interior previsto para la lata final.
Planchado de pared
La copa, una vez estirada de nuevo, pasa a través de una serie de anillos de planchado de carburo de tungsteno.
Cada anillo comprime la pared. El diámetro disminuye, la pared se adelgaza y la lata se vuelve más alta. Esta es la principal diferencia entre DWI y DRD.
El grosor de la base se mantiene prácticamente intacto, mientras que el de las paredes laterales se reduce. Esto le da a la lata la altura suficiente sin usar más material del necesario.
Formación de fondo
A continuación, se da forma a la base según el perfil requerido. Esto mejora la resistencia y la capacidad de soportar la presión.
Guarnición
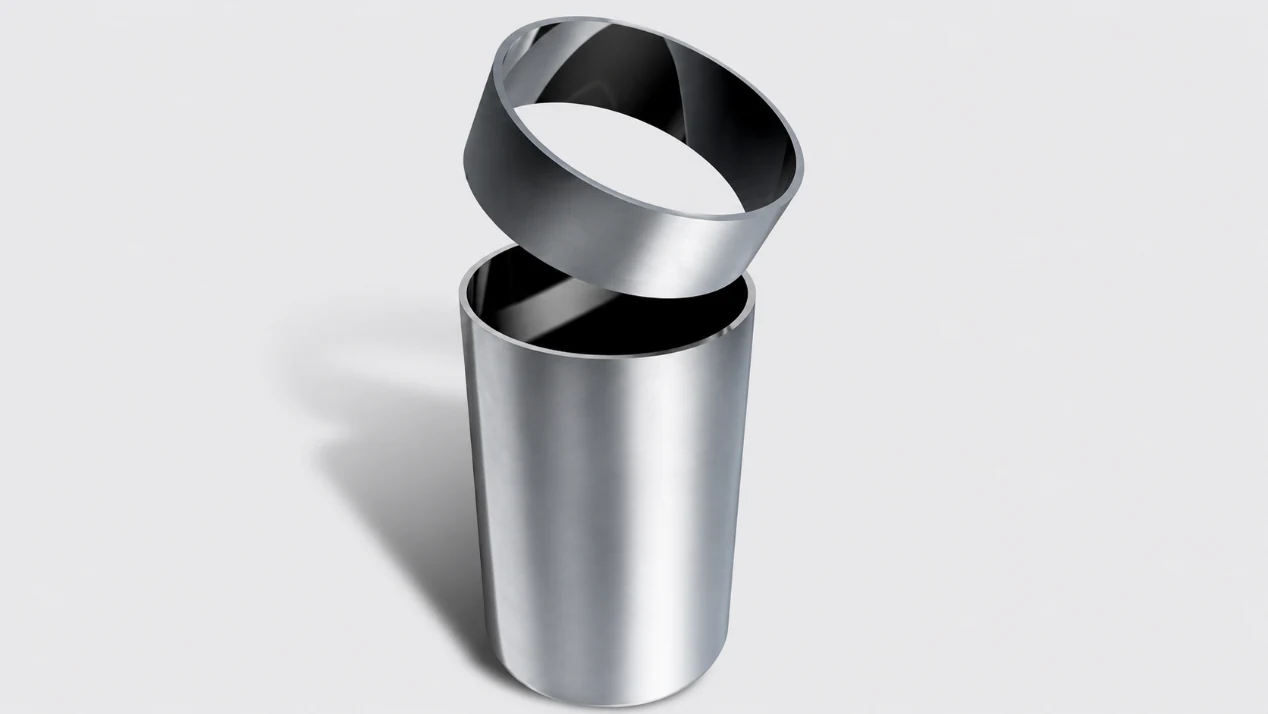
El cuerpo de la lata se recorta a la altura especificada. Esto proporciona al extremo abierto un borde controlado y uniforme.
Lavado
Tras el recorte, los restos se reciclan. El cuerpo de la lata se lava y se seca para eliminar los residuos de lubricante.
Este paso de limpieza prepara la superficie para el recubrimiento y la impresión. Si quedan restos de lubricante en la superficie, la adherencia del recubrimiento puede verse afectada.
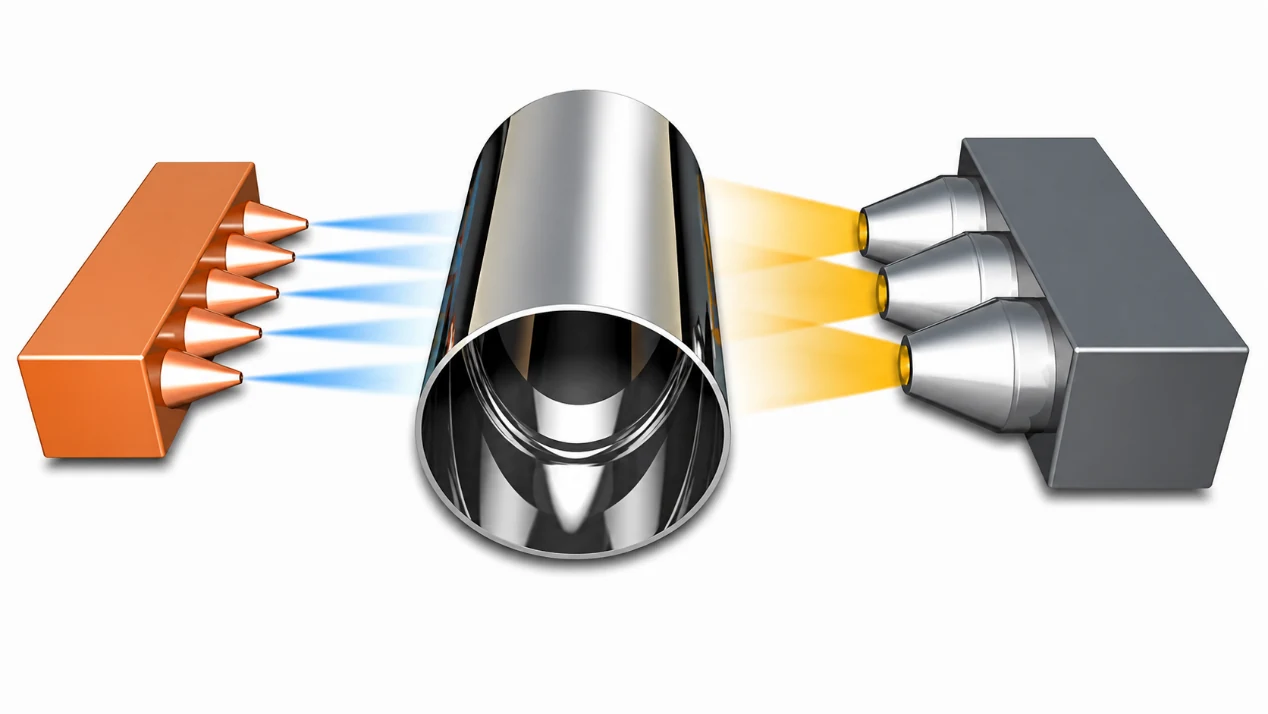
Recubrimiento exterior e impresión
La superficie exterior recibe una capa protectora transparente para evitar la corrosión. A continuación, el cuerpo de la lata se seca en un horno.
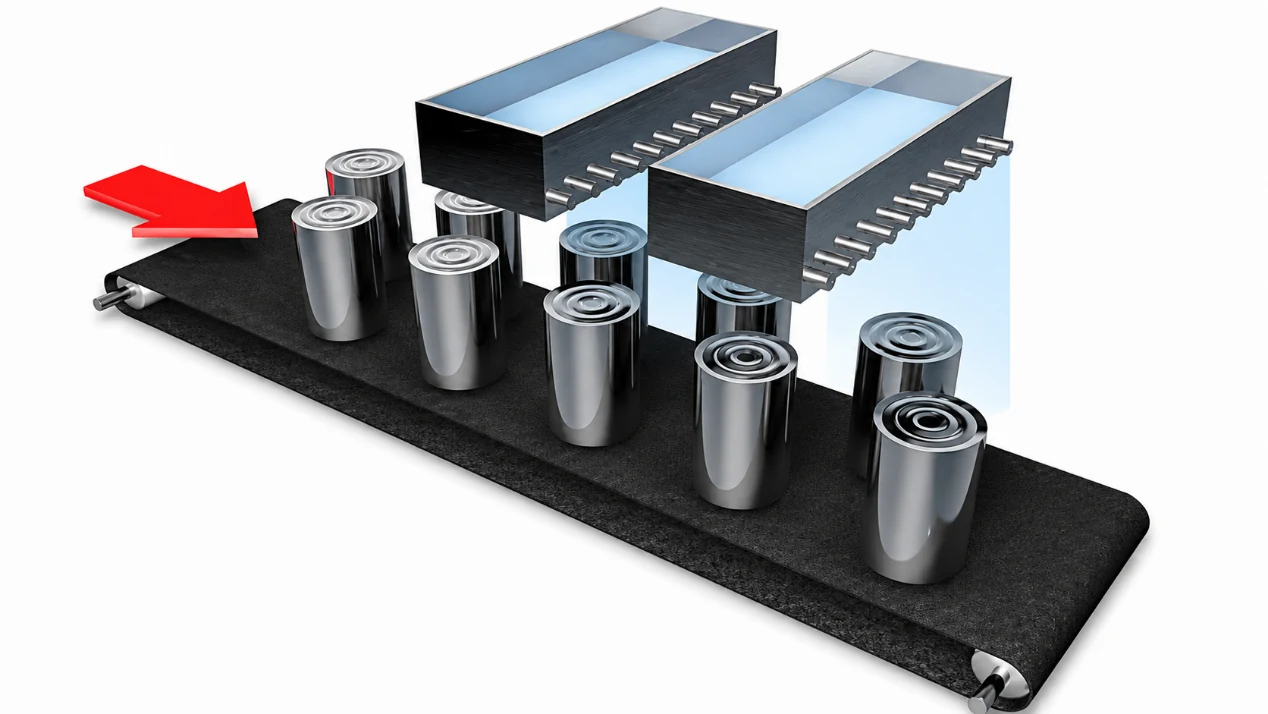
Posteriormente, la máquina de impresión aplica la tinta al cuerpo de la lata. Dependiendo del diseño, también se puede utilizar una capa base blanca.
(Besuqueo)
La mayoría de las latas de alimentos de dos piezas son rectas o tienen un cuello muy estrecho. Por eso, a menudo se omite el estrechamiento del cuello en la producción de este tipo de latas.
Brida
El borde superior del cuerpo de la lata tiene una pestaña hacia afuera. Esto prepara el cuerpo para el doble sellado después del llenado.
La brida debe coincidir con el extremo de la lata y con los requisitos de sellado. Si la brida no es estable, la costura tampoco lo será.
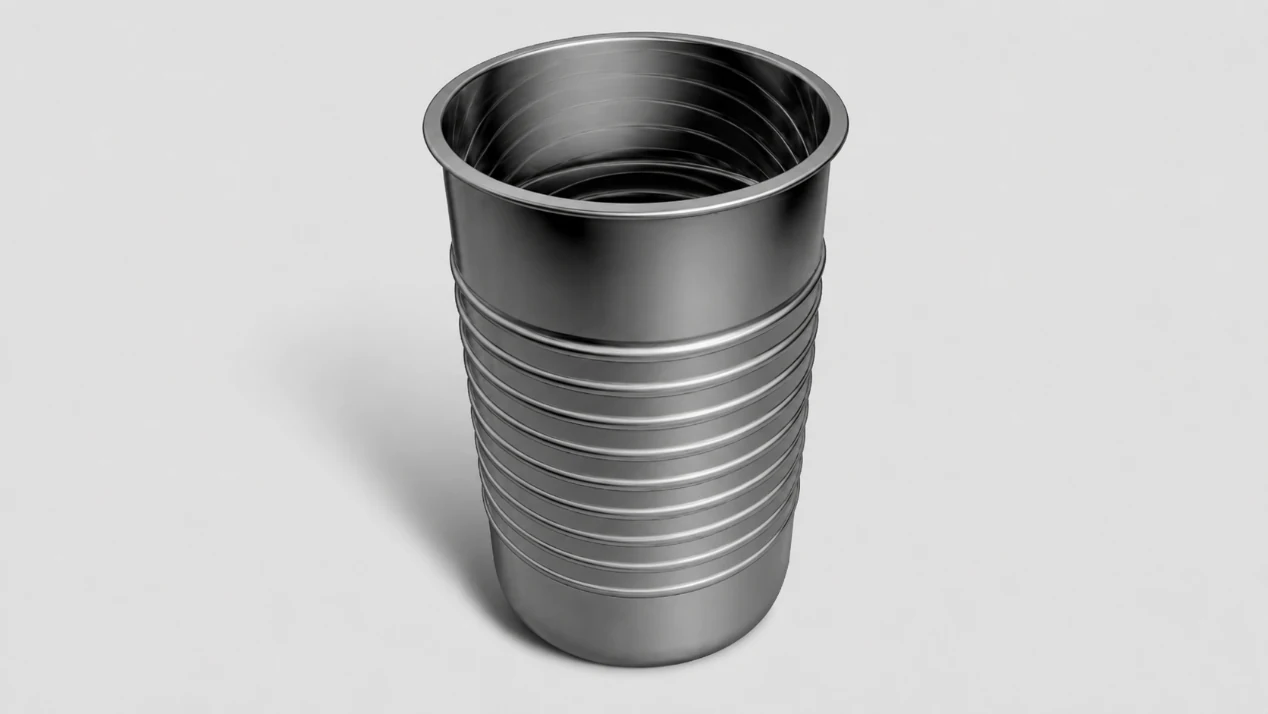
Cuentas
A continuación, el cuerpo de la lata pasa por una máquina de rebordear. En la pared se forman patrones de cuentas en relieve.
Estas perlas aumentan la resistencia del cuerpo y ayudan a que el envase resista la deformación durante la manipulación, el apilamiento, el llenado y la esterilización.
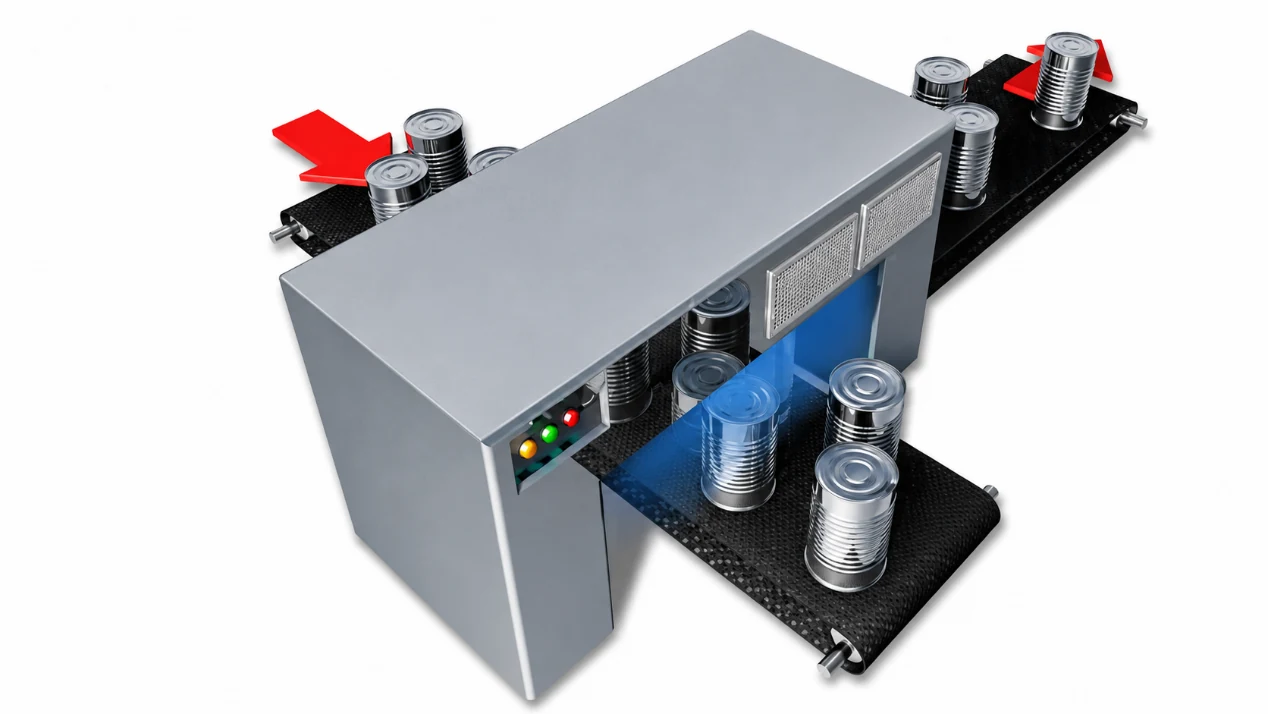
Inspección
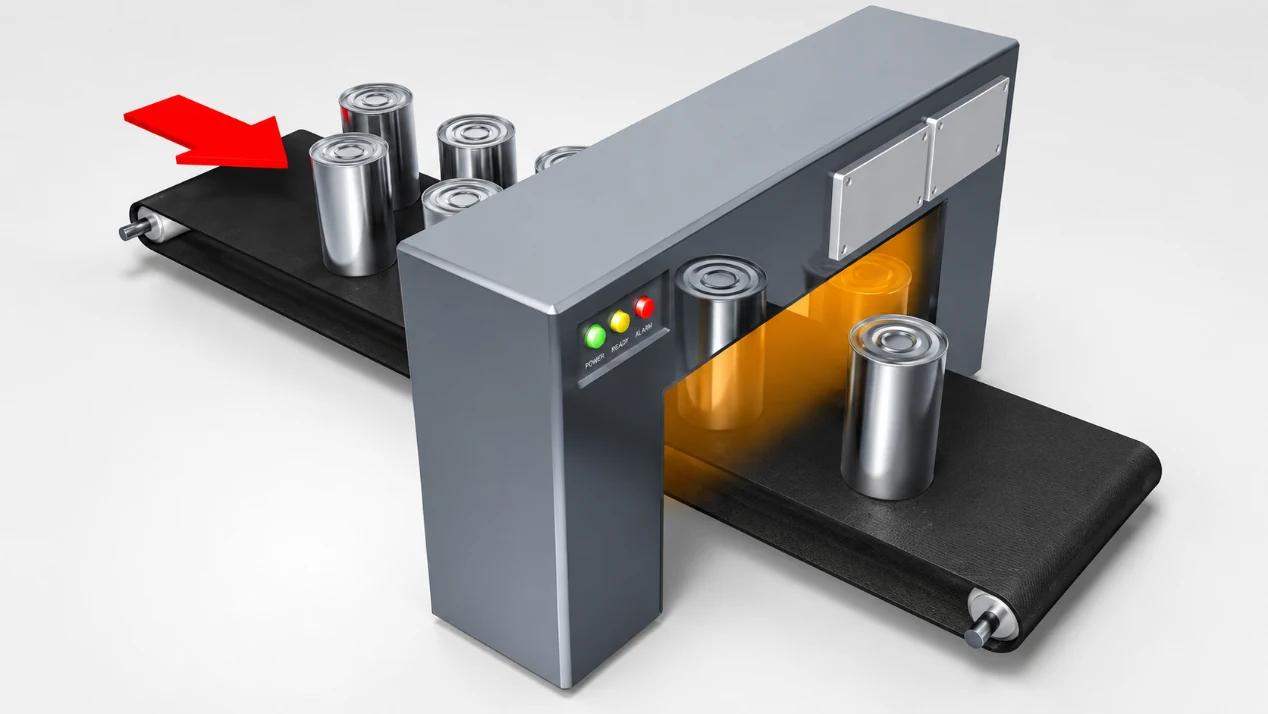
La inspección se realiza a lo largo de toda la línea de producción. En la etapa final, el cuerpo de la lata también se revisa con equipos de inspección óptica. Las latas defectuosas se rechazan automáticamente.
Esta inspección ayuda a detectar agujeros, grietas, defectos de formación y otros problemas que puedan afectar al sellado o a la seguridad alimentaria.
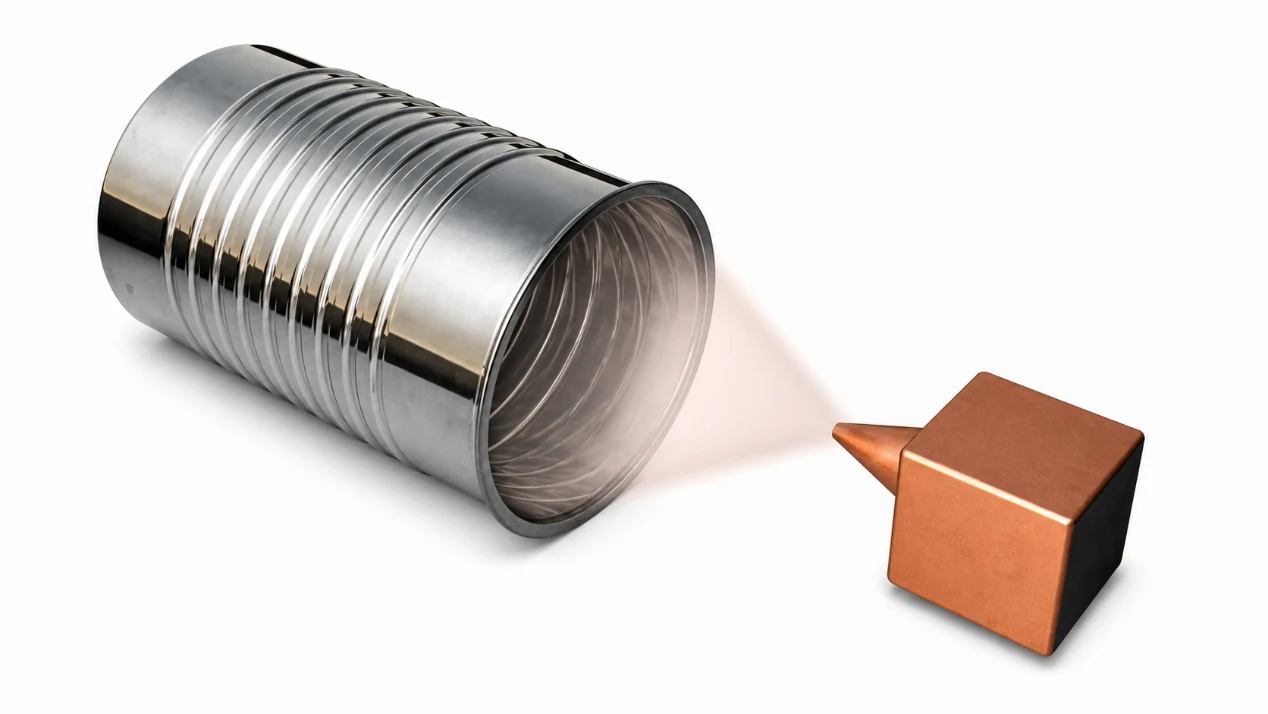
Recubrimiento interno
El interior del envase se rocía con una capa protectora. A continuación, el envase pasa por un horno para secar y curar dicha capa.
Este revestimiento interno separa los alimentos de la superficie metálica y ayuda a proteger la lata durante el almacenamiento.
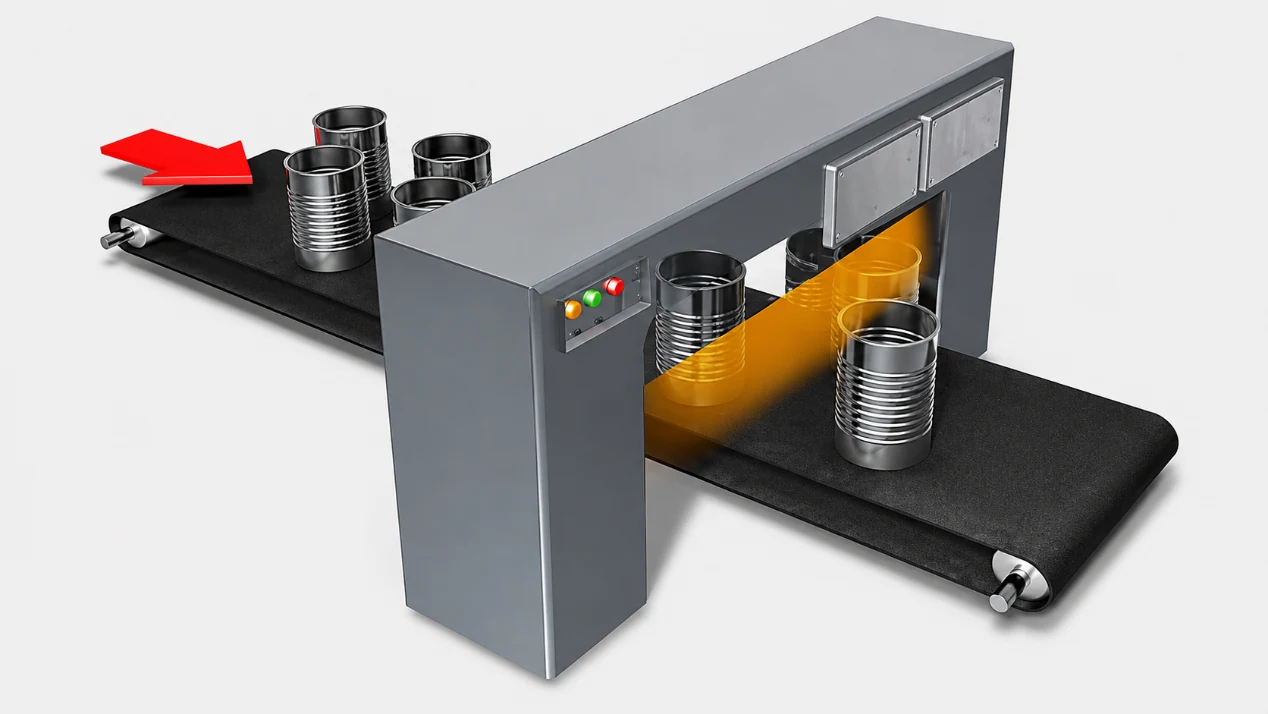
Embalaje
Las latas terminadas se envían al almacén, se paletizan y se transportan a la planta de envasado.
En la planta de envasado, se introduce el alimento en el envase. A continuación, se sella la tapa con un doble cierre. Solo después de este paso, el envase de dos piezas se convierte en un paquete sellado.
3. Conclusión
El proceso de fabricación de una lata de alimentos de dos piezas depende de la forma, la altura, el material y los requisitos de conformado. Las latas de embutición superficial utilizan un proceso de embutición más sencillo. Las latas DRD requieren un reembutido repetido para lograr formas más profundas. Las latas DWI utilizan el planchado de paredes para obtener cuerpos más altos y de paredes más delgadas.
En todos los casos, la clave reside en un conformado controlado, un recubrimiento estable, un rebordeado preciso y una inspección fiable. Estos pasos determinan si el cuerpo de la lata se puede sellar de forma segura tras el llenado.
Para aprender cómo se fabrican las latas de tres piezas, vea Proceso de fabricación de latas de alimentos de 3 piezas.