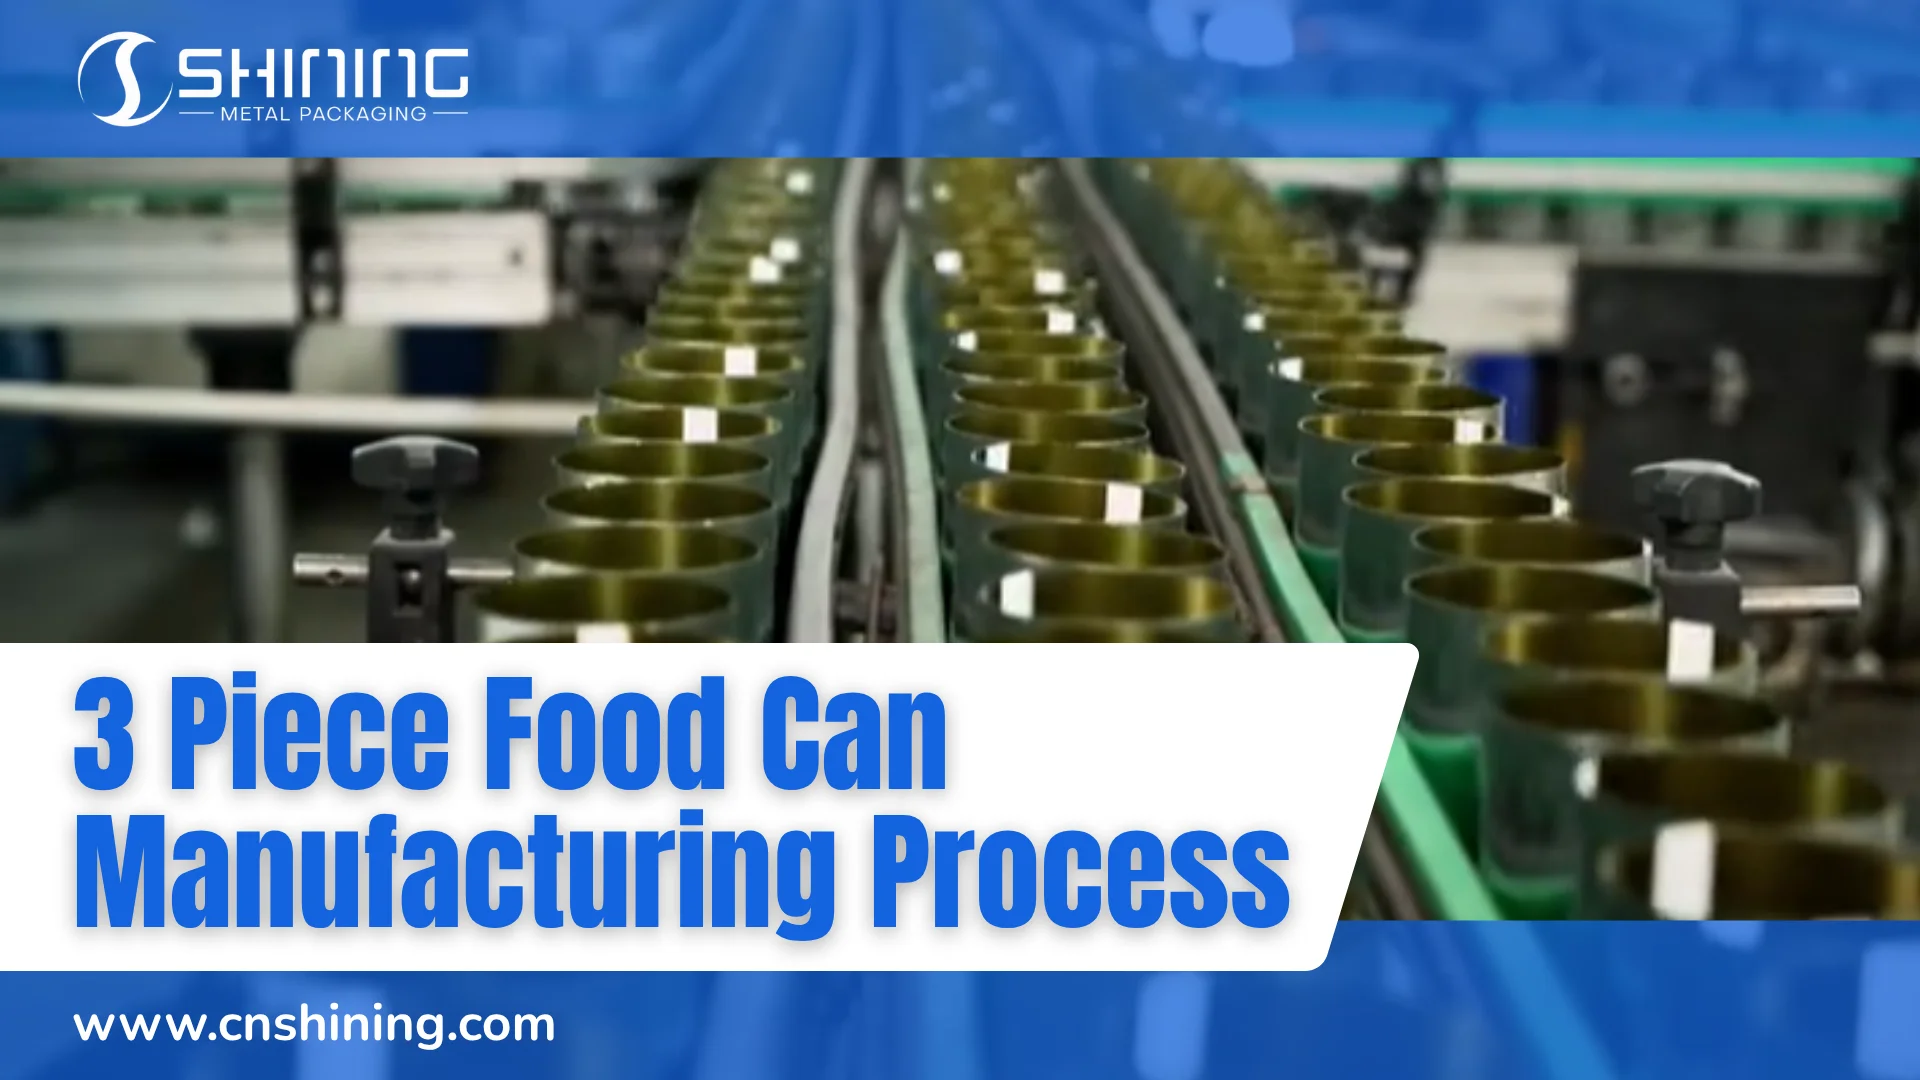
A lata de comida de tres piezas Se compone de tres partes principales: el cuerpo de la lata, la parte superior y la parte inferior. El cuerpo está hecho de una lámina de metal plana, conformada en forma de cilindro, soldada a lo largo de la costura lateral y, finalmente, sometida a recubrimiento, moldeado, sellado, inspección y empaquetado.
El proceso parece sencillo desde fuera. En la producción, cada paso tiene un propósito claro. Si un paso es inestable, la lata puede perder resistencia, capacidad de sellado o resistencia a la corrosión.
1. Preparación de la materia prima
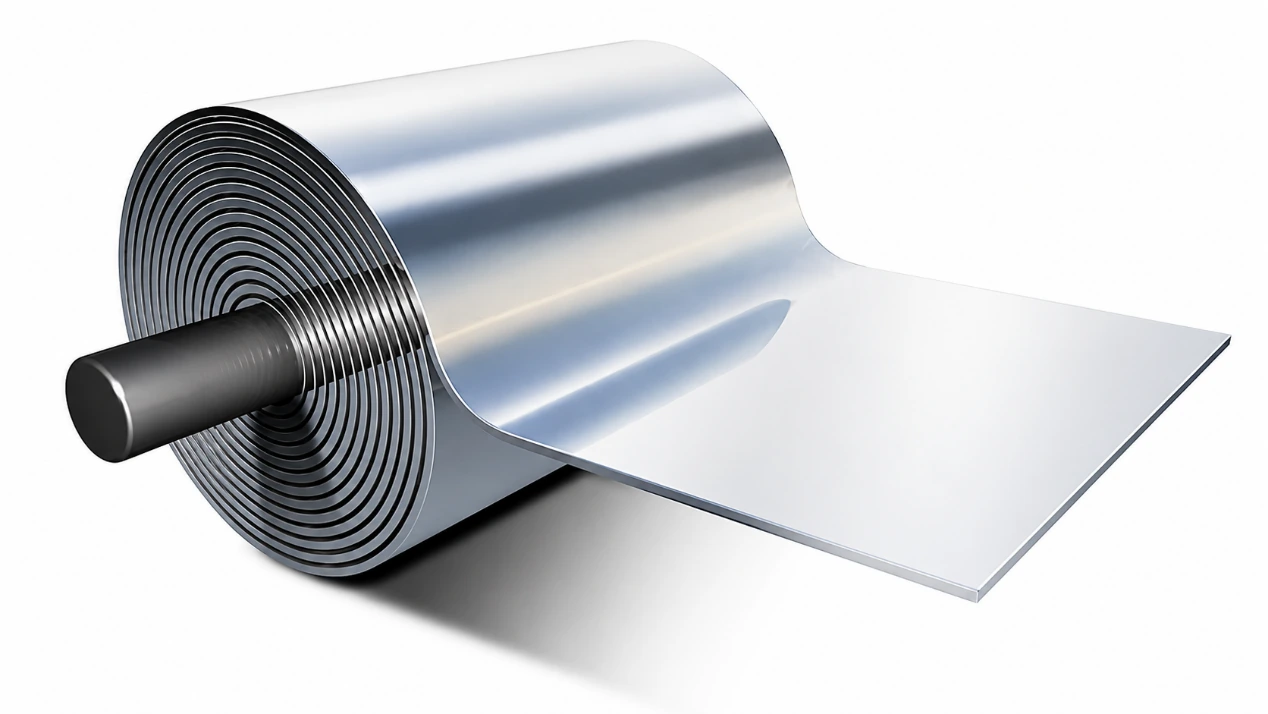
El proceso suele comenzar con chapas o bobinas de acero estañado o sin estaño.
El material debe cumplir con los requisitos para el envasado de alimentos. Esto significa que la superficie metálica, el espesor, la compatibilidad del recubrimiento y el rendimiento de conformado deben controlarse antes de que comience la producción.
En esta etapa, el objetivo es sencillo: utilizar un material que pueda moldearse, soldarse, recubrirse y sellarse sin generar riesgos para el posterior llenado y esterilización.
2. Corte/ranurado de láminas
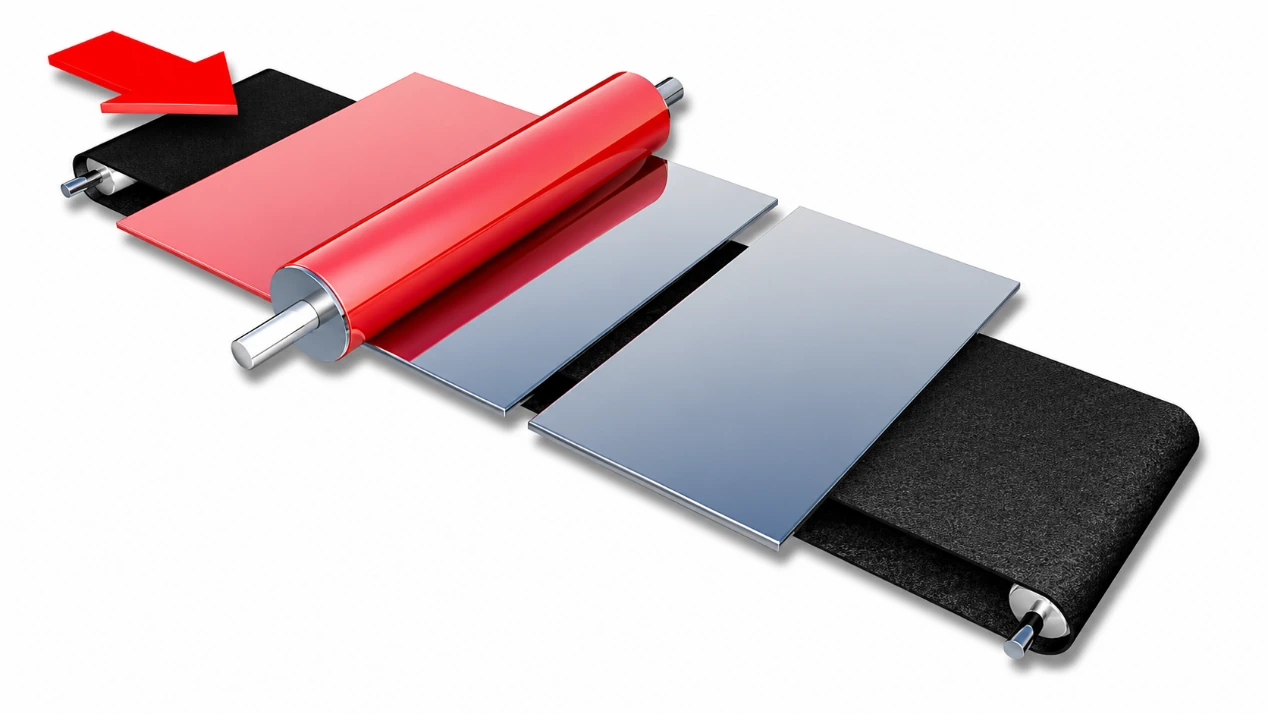
La bobina de acero se corta primero en láminas más grandes. El lado que se convertirá en la superficie interior de la lata terminada se recubre con un capa protectora.
¿Por qué es necesario este recubrimiento? Porque el alimento dentro de la lata no debe reaccionar directamente con el metal. El recubrimiento ayuda a proteger el cuerpo de la lata de la corrosión y a separar el producto de la superficie de acero.
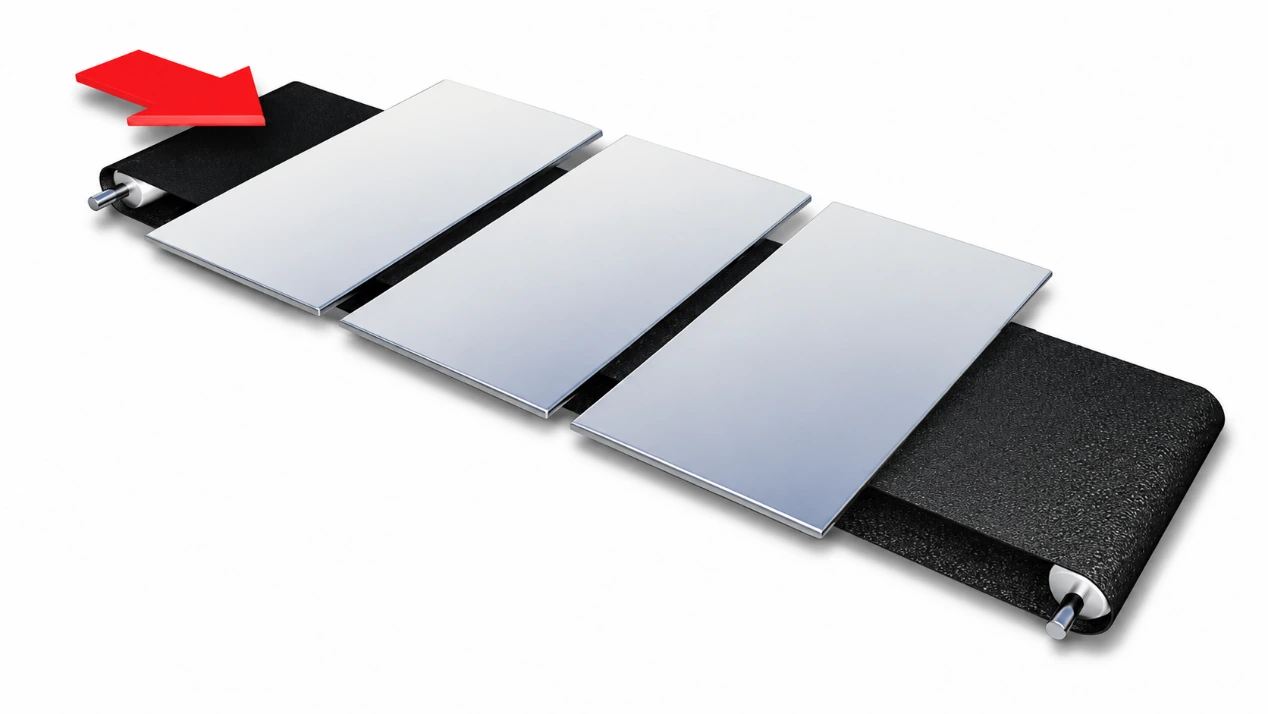
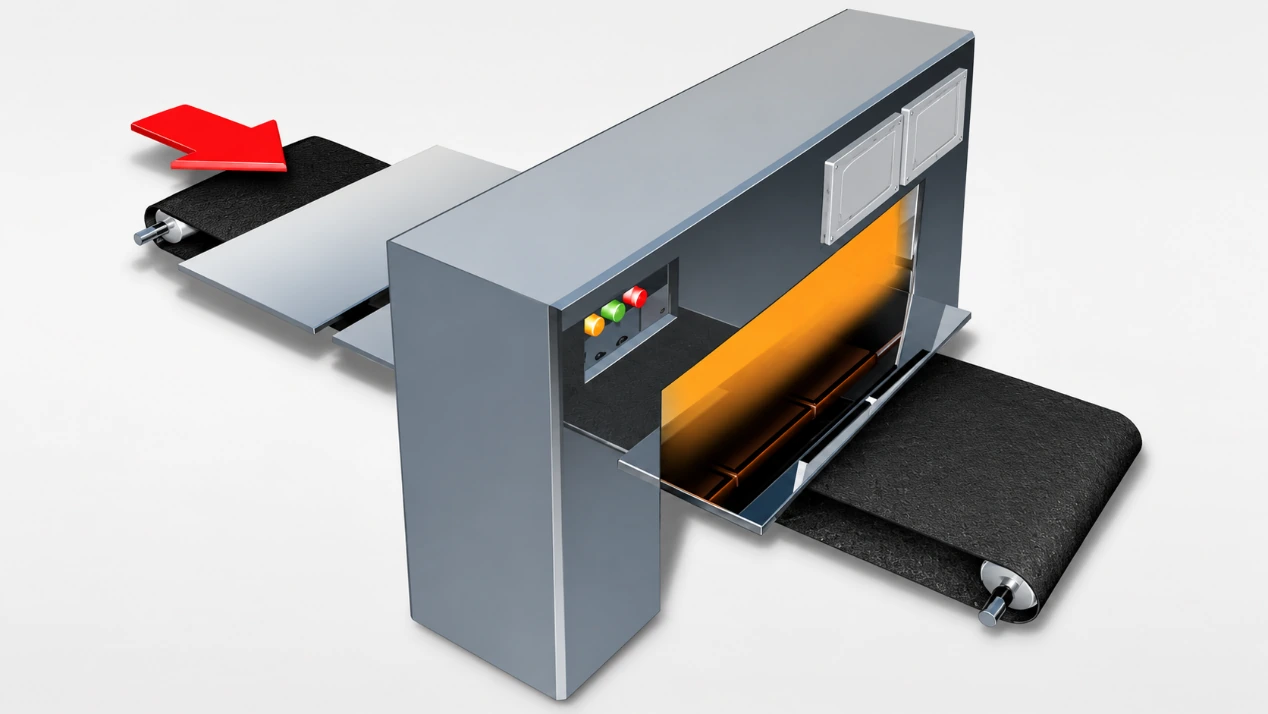
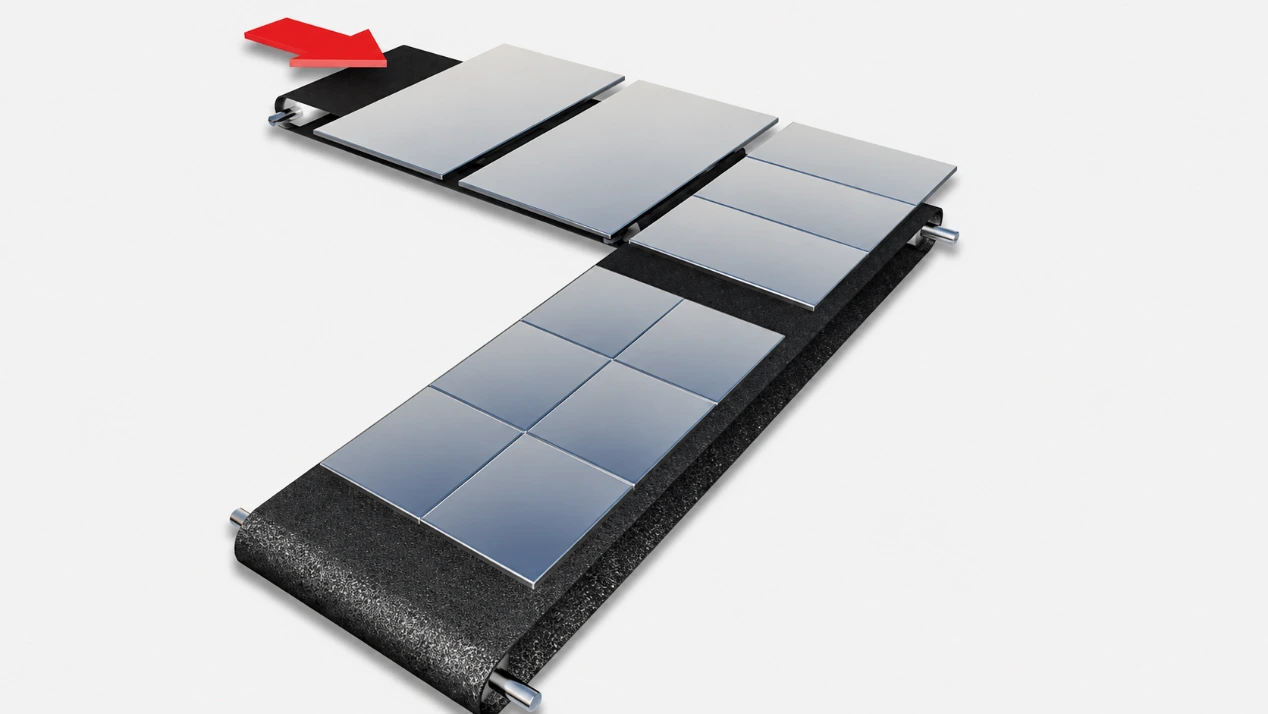
Tras el recubrimiento, las láminas se secan en un horno. A continuación, se cortan en piezas más pequeñas. Cada pieza se convertirá posteriormente en el cuerpo de una lata.
Si se requiere decoración impresa, se pueden imprimir diseños en la lámina según el diseño del cliente. Posteriormente, se aplica una capa de barniz sobre la superficie decorada. También se puede aplicar y curar una segunda capa protectora interna sobre la lámina.
3. Alimentación sin cuerpo
Las piezas cortadas se introducen automáticamente en la máquina formadora de carrocerías.
Antes del conformado, cada pieza debe estar alineada con precisión. Aunque parezca un detalle menor, afecta a toda la línea de producción. Una alimentación deficiente puede provocar errores de conformado, solapamiento inestable o problemas de soldadura.
Una alimentación estable mantiene la línea de producción en funcionamiento continuo, especialmente en la producción a alta velocidad.
4. Formación/Redondeo del cuerpo
La pieza plana rectangular se enrolla hasta obtener una forma cilíndrica.
Durante el redondeo, los dos bordes laterales de la pieza en bruto se superponen ligeramente. Esta superposición crea la forma básica del cuerpo de la lata antes de la soldadura.
En este punto, el cuerpo de la lata aún no está sellado. Es solo un cilindro formado a la espera de que se suelde la costura lateral.
5. Soldadura de costura lateral
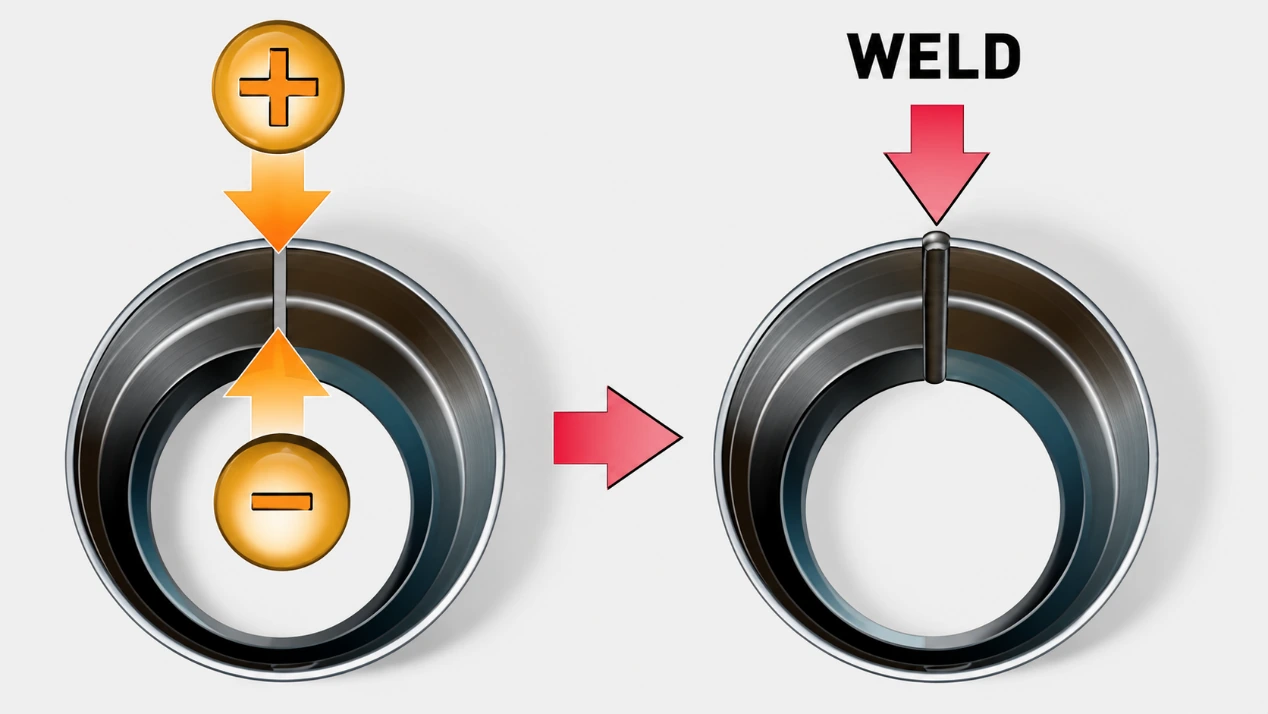
Los bordes laterales superpuestos se unen mediante soldadura por resistencia.
Esto crea la costura lateral vertical del cuerpo de la lata. La costura debe ser fuerte y ajustada, ya que pasa a formar parte del envase final del alimento.
La soldadura moderna de latas utiliza alambre de cobre como electrodo intermedio. Esto ayuda a formar una soldadura limpia y sellada sin necesidad de estaño. El uso de estaño se eliminó de la producción de latas de alimentos hace décadas por razones sanitarias.
El resultado de este paso es un cuerpo cilíndrico soldado.
6. Recubrimiento de la junta de soldadura
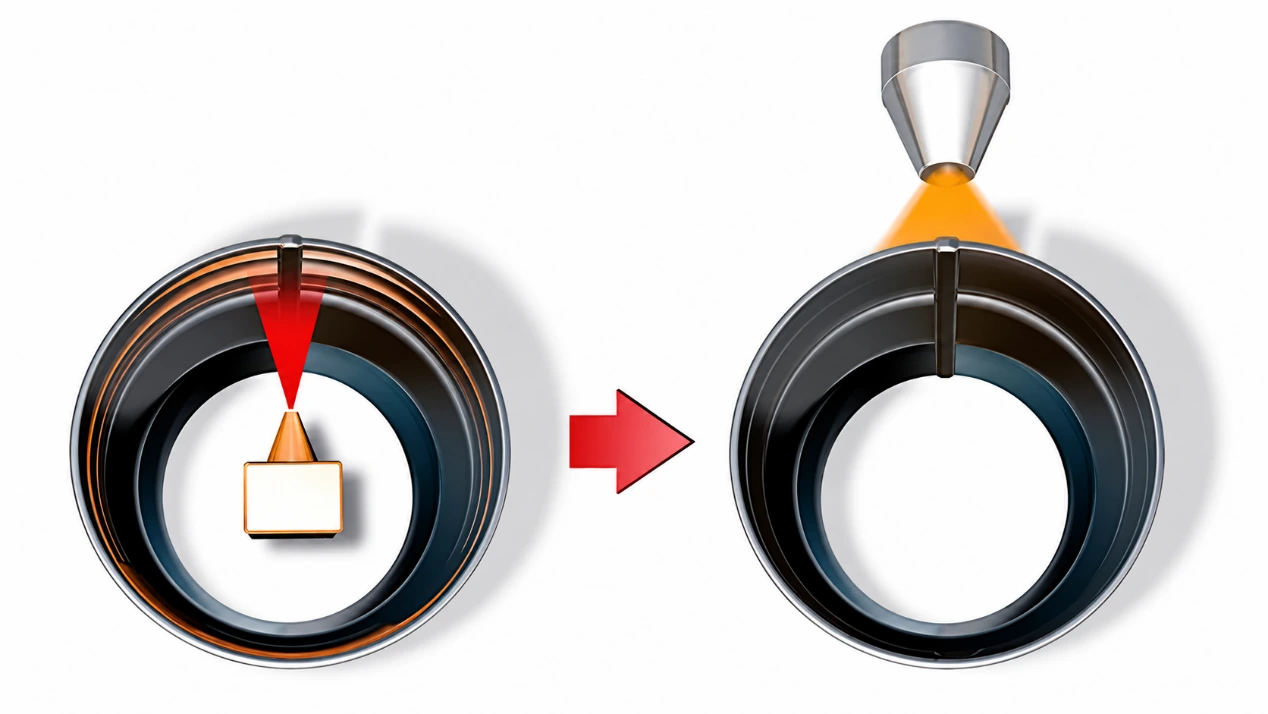
Tras la soldadura, la zona de la junta presenta metal expuesto.
Esta zona expuesta debe protegerse. Se aplica un revestimiento protector en la parte interior, exterior o en ambas caras de la soldadura.
Este paso se conoce comúnmente como recubrimiento de franja lateral o protección de la soldadura. Su función es sencilla: cubrir la zona soldada para que la soldadura no quede expuesta a la corrosión o al contacto con el producto.
7. Secado/curado del recubrimiento
A continuación, la soldadura recubierta se somete a un proceso de secado o curado.
El proceso de curado ayuda a que el recubrimiento se adhiera firmemente a la superficie metálica. Una vez curado, el recubrimiento forma una barrera protectora sobre la soldadura.
Este paso es indispensable. Un recubrimiento de la junta sin curar o mal curado puede no proteger adecuadamente la soldadura durante el almacenamiento, el llenado, la esterilización o el transporte.
8. Estrechamiento o modelado, si es necesario.
Algunos diseños de latas requieren estrechamiento, modelado o un perfil de cuerpo especial.
El estrechamiento del cuello reduce el diámetro en uno o ambos extremos del cuerpo de la lata. El método exacto depende del diseño de la lata, el tipo de tapa utilizada y los requisitos del cliente.
No todos los envases de alimentos de tres piezas requieren este paso. Se utiliza cuando el diseño final lo exige.
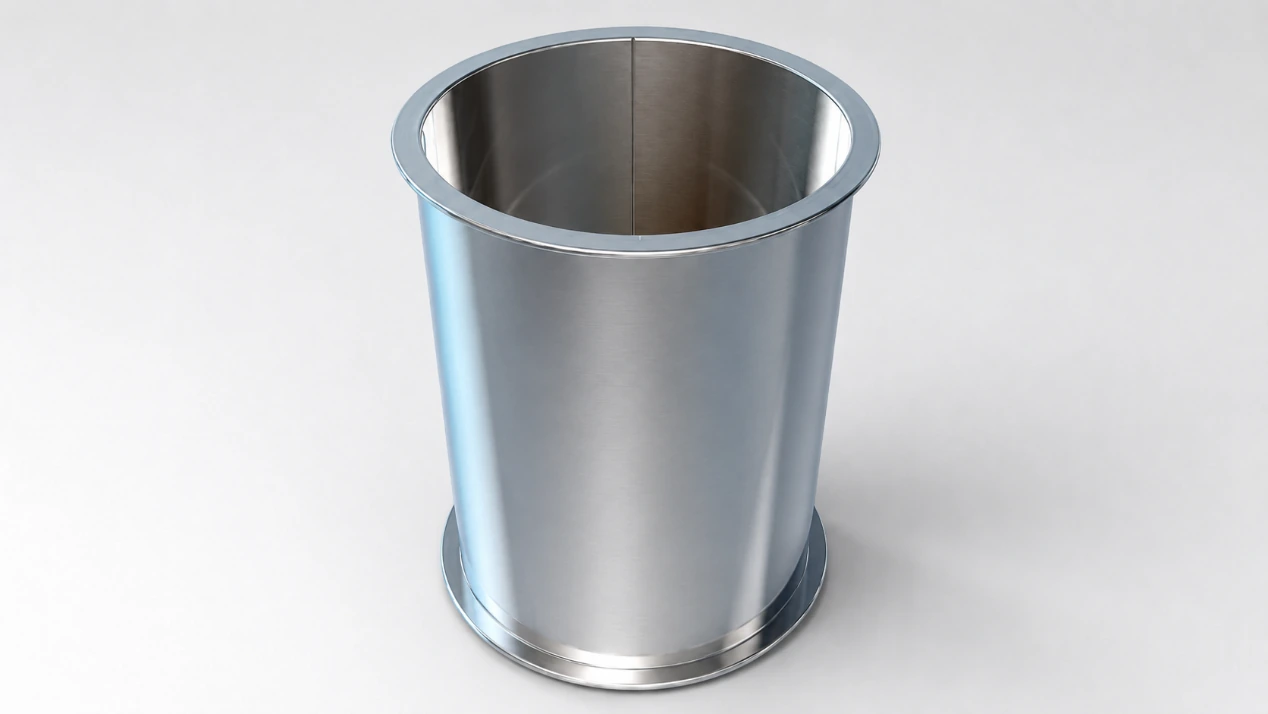
9. Brida
Los bordes superior e inferior del cuerpo de la lata tienen rebordes hacia afuera.
Esto prepara el cuerpo para el doble sellado con los extremos de la lata. Un buen reborde proporciona un borde estable para trabajar durante el proceso de sellado de los extremos.
Si la brida es irregular, está agrietada o mal formada, la costura posterior podría no sellar correctamente. Por lo tanto, es fundamental controlar la forma de la brida antes de que la lata pase a la fase de sellado final.
10. Costura del extremo inferior
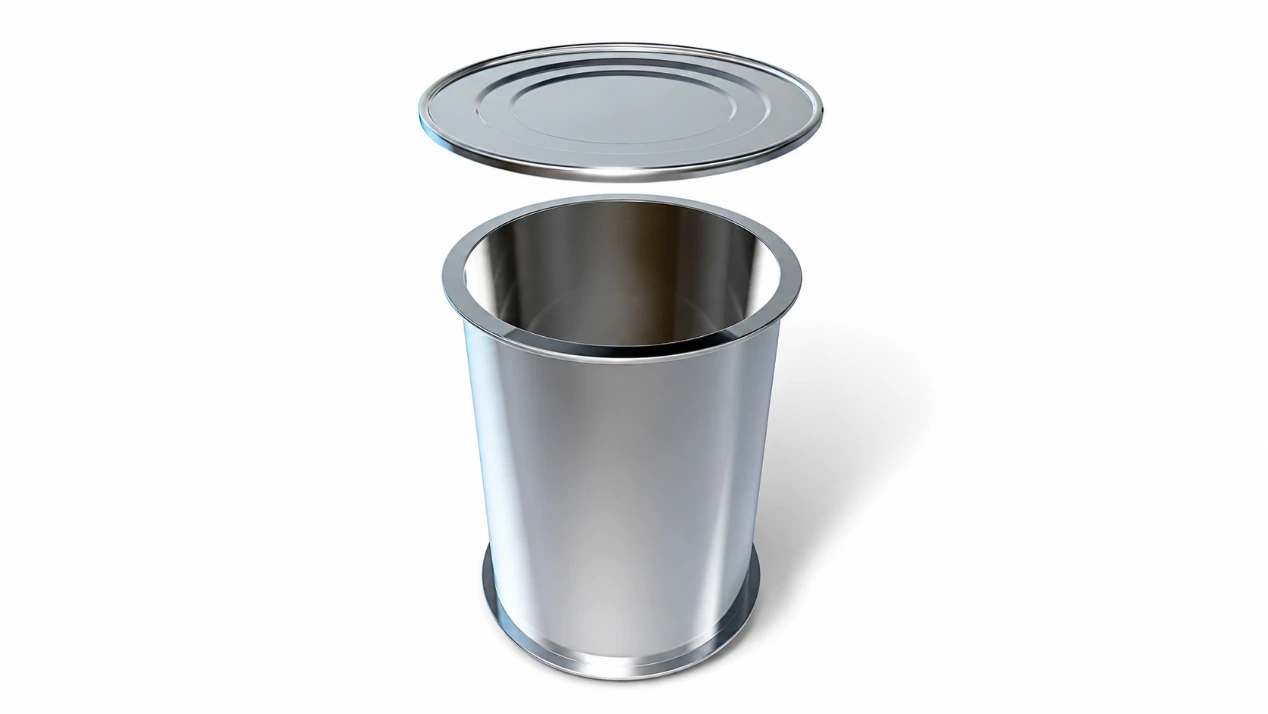
Un extremo del cuerpo de la lata, normalmente el inferior, se une mediante una doble costura.
La doble costura une la parte inferior con el cuerpo de la lata, creando una estructura inferior sellada.
La tapa suele suministrarse por separado a la máquina llenadora. Una vez que el producto alimenticio se ha llenado en la lata, la llenadora sella la tapa para cerrarla.
Así, en la etapa de fabricación de latas, la lata vacía normalmente sale de la línea con el extremo inferior ya sellado, mientras que el extremo superior permanece separado.
11. Bordado con cuentas
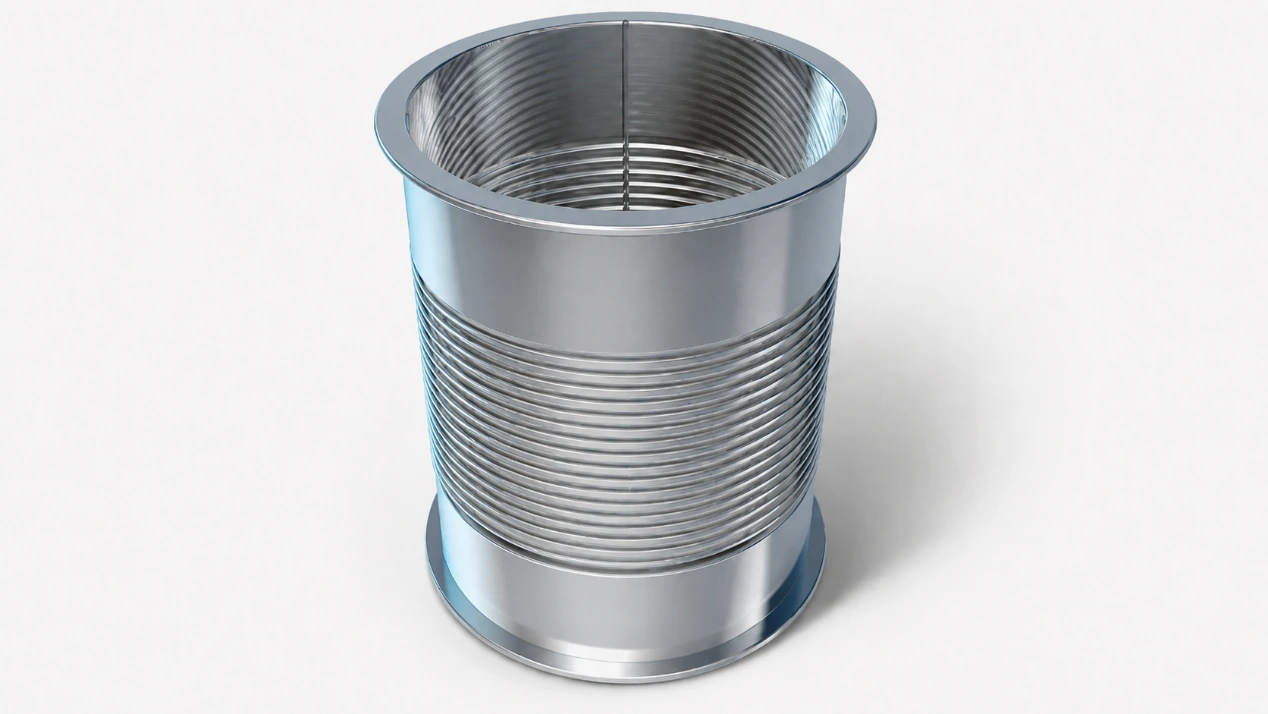
Las bolitas se presionan contra la pared del cuerpo de la lata.
Estas perlas mejoran la resistencia del cuerpo y su capacidad para soportar la deformación. Las latas de alimentos pueden pasar por procesos de llenado, esterilización, transporte y apilamiento. El cuerpo necesita suficiente rigidez para resistir estas condiciones.
El rebordeado ayuda a que la lata mantenga su forma bajo presión externa y estrés del proceso.
12. Inspección
La inspección se lleva a cabo durante todo el proceso de producción.
Una lata puede parecer aceptable por fuera, pero eso no es suficiente. Es necesario revisar la soldadura, el revestimiento, la brida, la costura y la forma del cuerpo.
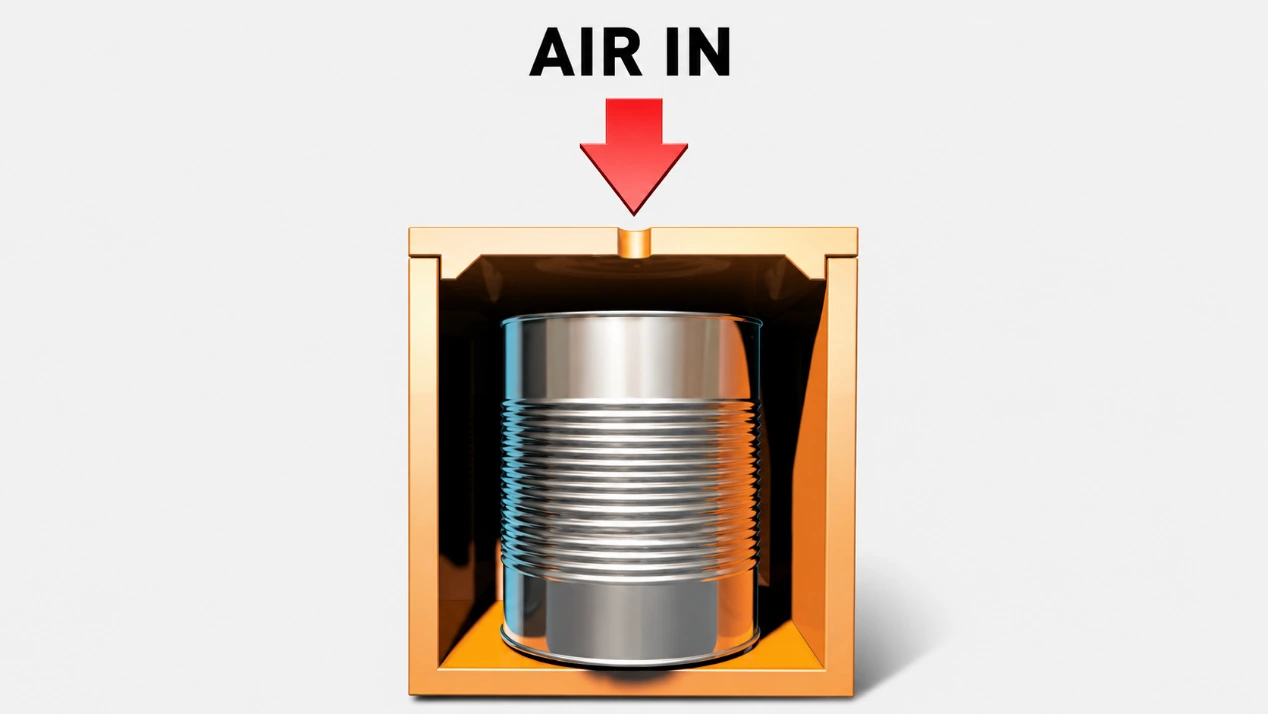
Cada lata se somete a una prueba de fugas para detectar defectos de soldadura, problemas en las costuras, perforaciones u otras fallas de sellado. Solo las latas que superan la prueba de fugas pasan a la siguiente etapa.
Además, se comprueba que la lata no presente defectos superficiales, que la calidad de la soldadura, el estado del recubrimiento, la calidad de la brida y la forma del cuerpo. En la etapa final, las latas pasan por una máquina de prueba de presión, que rechaza automáticamente las que presentan defectos.
Esto evita que las latas inestables lleguen al lote final antes del envasado o llenado.
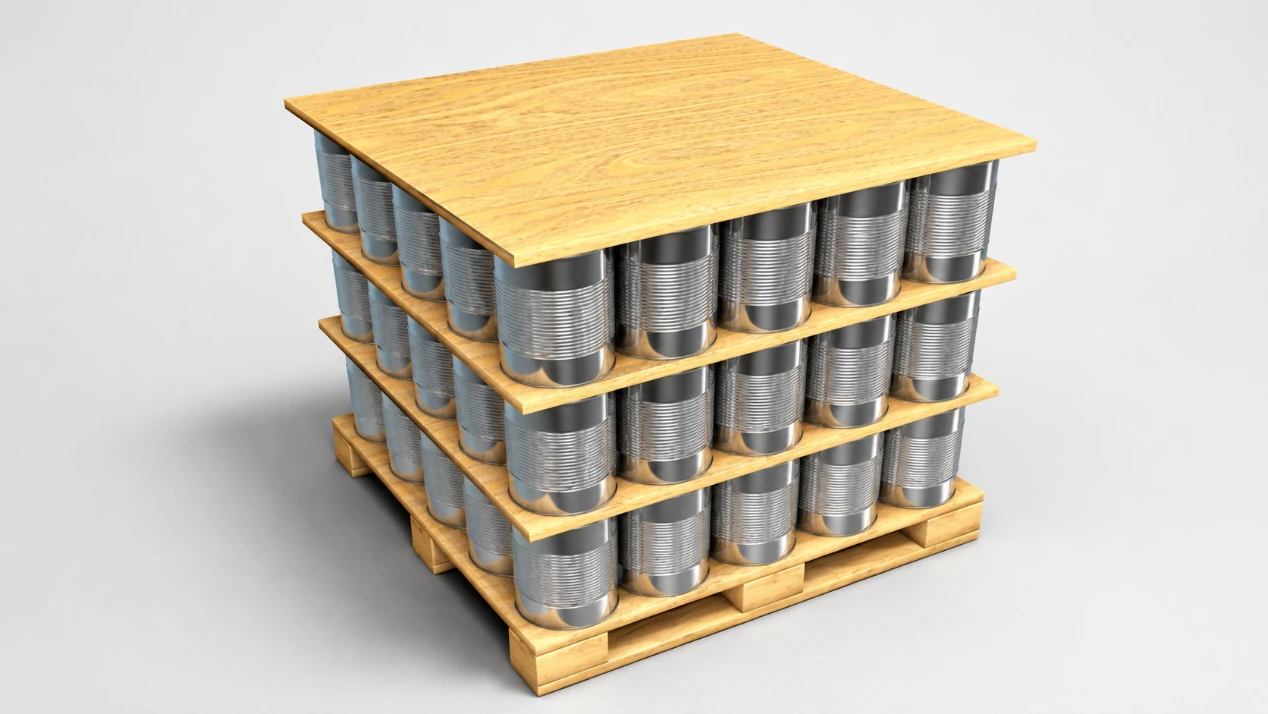
13. Embalaje y paletización
Las latas vacías que cumplen los requisitos se cuentan, se apilan, se paletizan y se envuelven.
El embalaje protege las latas durante el almacenamiento y el transporte. Las latas vacías pueden dañarse por una manipulación inadecuada, compresión o contaminación, por lo que la paletización y el embalaje forman parte del proceso de producción, no solo de una tarea logística.
Tras su envasado, las latas se envían a la planta de envasado de alimentos.
14. Conclusión
Una lata de alimentos de tres piezas se fabrica mediante una secuencia controlada de conformado de metal, soldadura de costuras laterales, recubrimiento, curado, rebordeado, sellado de extremos, rebordeado, inspección y envasado.
Cada paso influye directamente en el resultado final de la lata. Una soldadura deficiente puede provocar fugas. Un recubrimiento débil puede exponer el metal a la corrosión. Un rebordeado o sellado incorrecto puede afectar el cierre final. Por eso, el proceso se verifica en diferentes etapas, no solo al final.
El objetivo es sencillo: producir una lata vacía lo suficientemente resistente para el llenado, la esterilización, el transporte y el apilamiento, manteniendo al mismo tiempo los alimentos separados de forma segura de la superficie metálica.
¿Quieres aprender sobre la producción de latas de dos piezas? Lee nuestra guía para Proceso de fabricación de latas de alimentos de 2 piezas.
Para comparar ambos tipos de latas, consulte Lata de 3 piezas vs. lata de 2 piezas: ¿Cuál es mejor para los alimentos?