A zweiteilige Lebensmitteldose Die Dose besteht aus einem Metallkörper und einem separaten Deckel. Der Körper umfasst die Seitenwand und den Boden und wird aus einem einzigen Stück Metallblech gefertigt. Der Deckel wird erst nach dem Befüllen angebracht.
Dies unterscheidet sich von einer dreiteiligen Dose. Eine dreiteilige Dose hat eine Seitennaht, eine zweiteilige Dose hingegen nicht. Dadurch wird eine mögliche Leckstelle beseitigt und die Form der Dose verändert.
Um die beiden Dosen-Designs zu vergleichen, sehen Sie sich unseren Leitfaden an: 3-teilige Dose vs. 2-teilige Dose: Welche ist besser für Lebensmittel?.
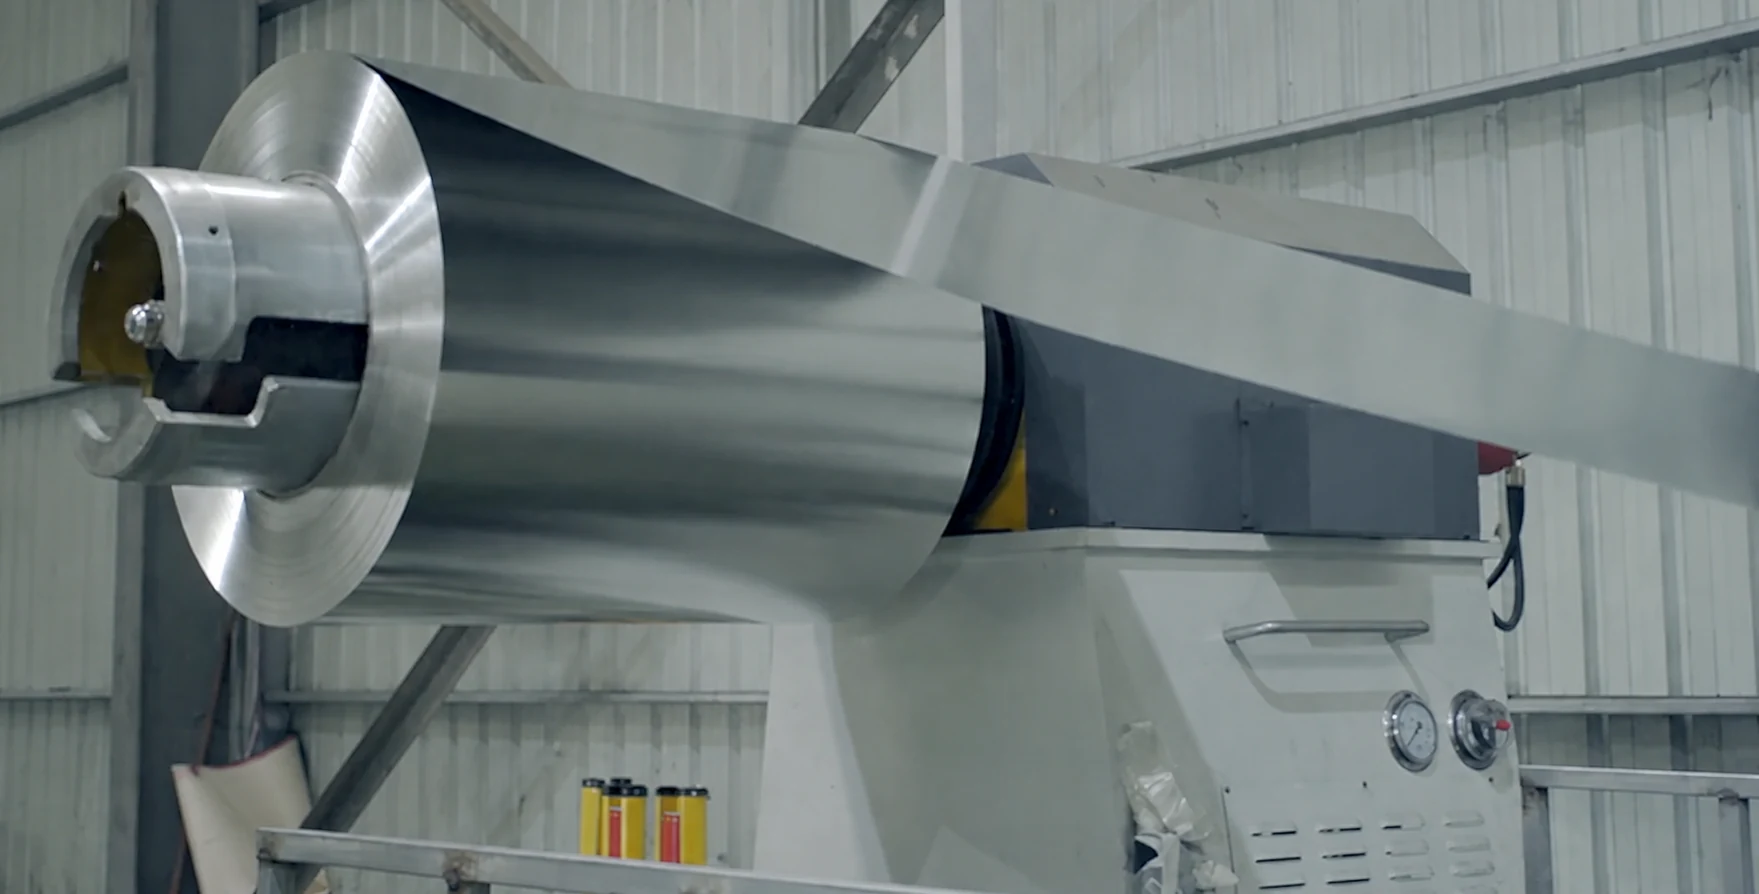
1. Rohmaterialvorbereitung: Auswahl der Metallspule
Der Prozess beginnt mit einer Metallspule. Gängige Materialien sind Weißblech, zinnfreier Stahl und Aluminium. Bei Konservendosen muss das Material für den Kontakt mit Lebensmitteln und die spätere Sterilisation geeignet sein.
Die Spule wird anhand mehrerer grundlegender Anforderungen ausgewählt:
- Dicke
- Härtegrad
- Oberflächenqualität
- Beschichtungsleistung
- Bildungsstabilität
Diese Details sind wichtig, da das Metall gezogen, gestreckt, gebördelt, beschnitten, beschichtet, bedruckt und versiegelt wird. Ist das Blech nicht ausreichend formstabil, treten später beim Umformen oder Versiegeln Probleme auf.
2. Herstellungsprozess für 2-teilige Dosen
Es gibt zwei Hauptherstellungsverfahren für zweiteilige Konservendosen:
- DR Dosen
- DWI-Dosen
DR steht für „gezogene Dose“. Sie kann durch einfaches Ziehen oder durch Ziehen und Nachziehen hergestellt werden. Eine einfach gezogene Dose ist in der Regel flach gezogen. Eine Dose mit Zieh- und Nachziehverfahren, oft auch DRD-Dose genannt, kann eine größere Höhe erreichen.
DWI steht für „gezogen und gebügelt“. Dabei wird der Dosenkörper zunächst in eine Mulde gezogen und anschließend durch mehrere Bügelringe geführt. Dadurch wird die Wand dünner und die Dose höher.
Die Wahl des Beschichtungsverfahrens hängt von der Dosenform, -höhe, dem Fassungsvermögen, dem Material, dem Beschichtungsverfahren und dem Verwendungszweck ab. Für kleinere Dosen und Sonderformen wird häufig DRD (Dry Dre) eingesetzt. Bei Dosen mit hohem Volumen und geraden Wänden ist DWI (Dry Water Injektion) ein gängiges Verfahren.
Um die Unterschiede zwischen diesen Formgebungsverfahren zu untersuchen, lesen Sie Unterschiede zwischen DRD- und DWI-Dosen: Wichtige Hinweise.
2.1 DR-Dosenherstellungsprozess
DR-Dosen werden hauptsächlich durch Ziehen des Metallblechs in die gewünschte Dosenform hergestellt. Dieses Verfahren wird üblicherweise für flache oder geformte Dosen angewendet, bei denen kein Wandglätten erforderlich ist.
Flachgezogenes Dosenverfahren
Blattvorbereitung
Das Blech kann vor der Formgebung vorbeschichtet oder vorbedruckt werden.
Die Spule wird abgewickelt, gerichtet, beschnitten, gereinigt, entfettet, gespült, chemisch behandelt und getrocknet. Nach dieser Vorbereitung kann das Blech beschichtet oder bedruckt werden.
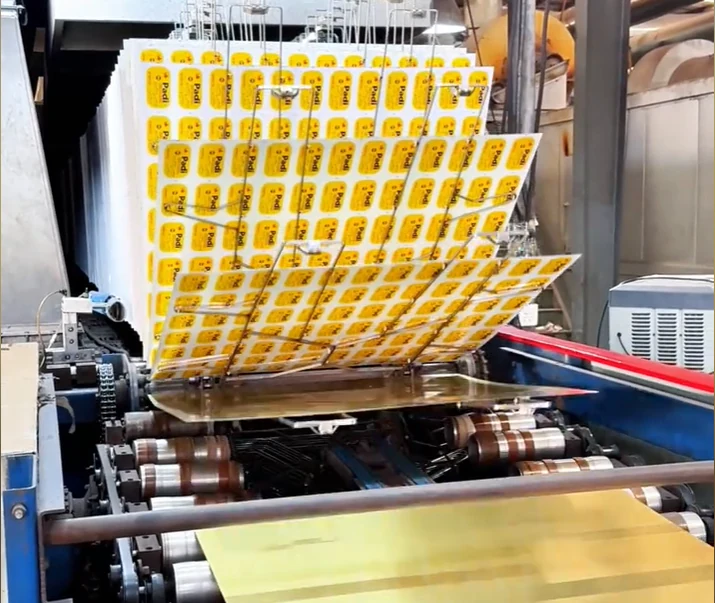
Für die Beschichtung wird mindestens eine Beschichtungsschicht auf die Innenfläche und eine auf die Außenfläche aufgetragen. Die Beschichtung wird anschließend bei hoher Temperatur getrocknet und eingebrannt.
Zum Bedrucken wird die Farbe auf jedes Blatt übertragen. Anschließend wird ein Klarlack zum Schutz der bedruckten Oberfläche aufgetragen. Das Blatt wird erneut gebacken, bis Farbe und Lack vollständig ausgehärtet sind. Bei Bedarf kann auch eine weiße Grundierung verwendet werden.
Der Druck auf DR-Dosen erfordert besondere Sorgfalt. Beim Bedrucken wird die Dosenwand vertikal gedehnt und am Umfang gestaucht. Dies kann zu Verzerrungen des Druckbildes führen. Um dies zu vermeiden, ist unter Umständen ein Verzerrungsdruck erforderlich. Das Bild wird dabei in die entgegengesetzte Richtung vorverzerrt, sodass es nach der Formgebung korrekt erscheint.
Ausblenden
Nach dem Beschichten oder Bedrucken wird der Bogen positioniert und der Druckmaschine zugeführt. Vor dem Eintritt des Bogens in die Matrize können automatische Positionierung, Servozuführung und robotergestützter Transfer eingesetzt werden.
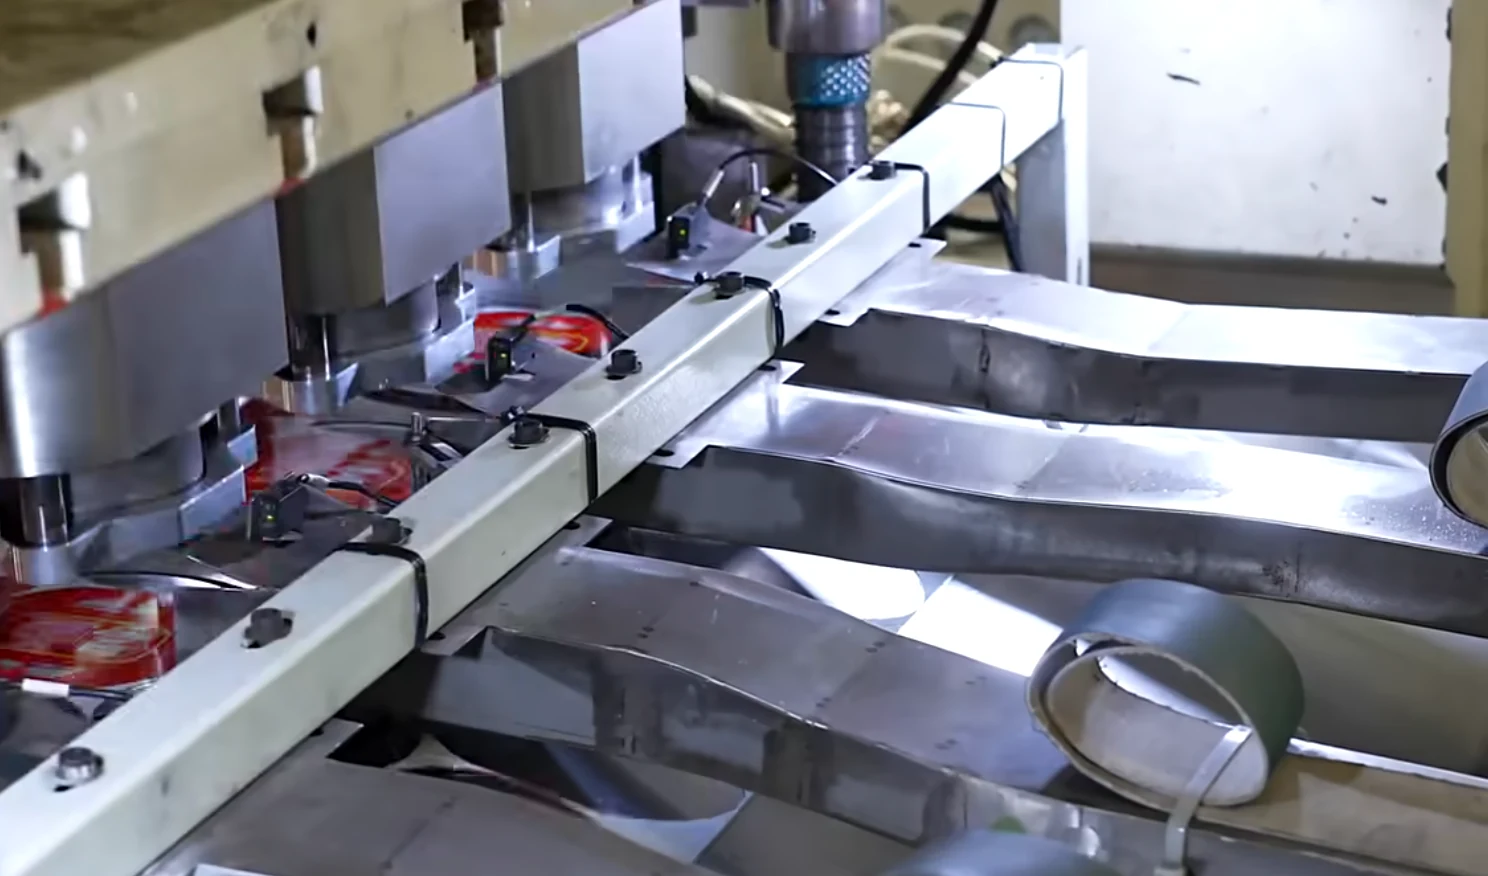
Die Presse schneidet das Blech in runde oder speziell geformte Zuschnitte. Diese Zuschnitte dienen als Ausgangsmaterial für die Zeichnung.
Zeichnung
Aus dem Rohling wird ein Dosenkörper gezogen.
Für eine flachgezogene Dose genügt ein Ziehvorgang. Der Hauptformungsschritt erfolgt üblicherweise in einem einzigen Werkzeug. Der Rohling wird in den Werkzeughohlraum gepresst und nimmt so die Form eines flachen, becherförmigen Körpers an.
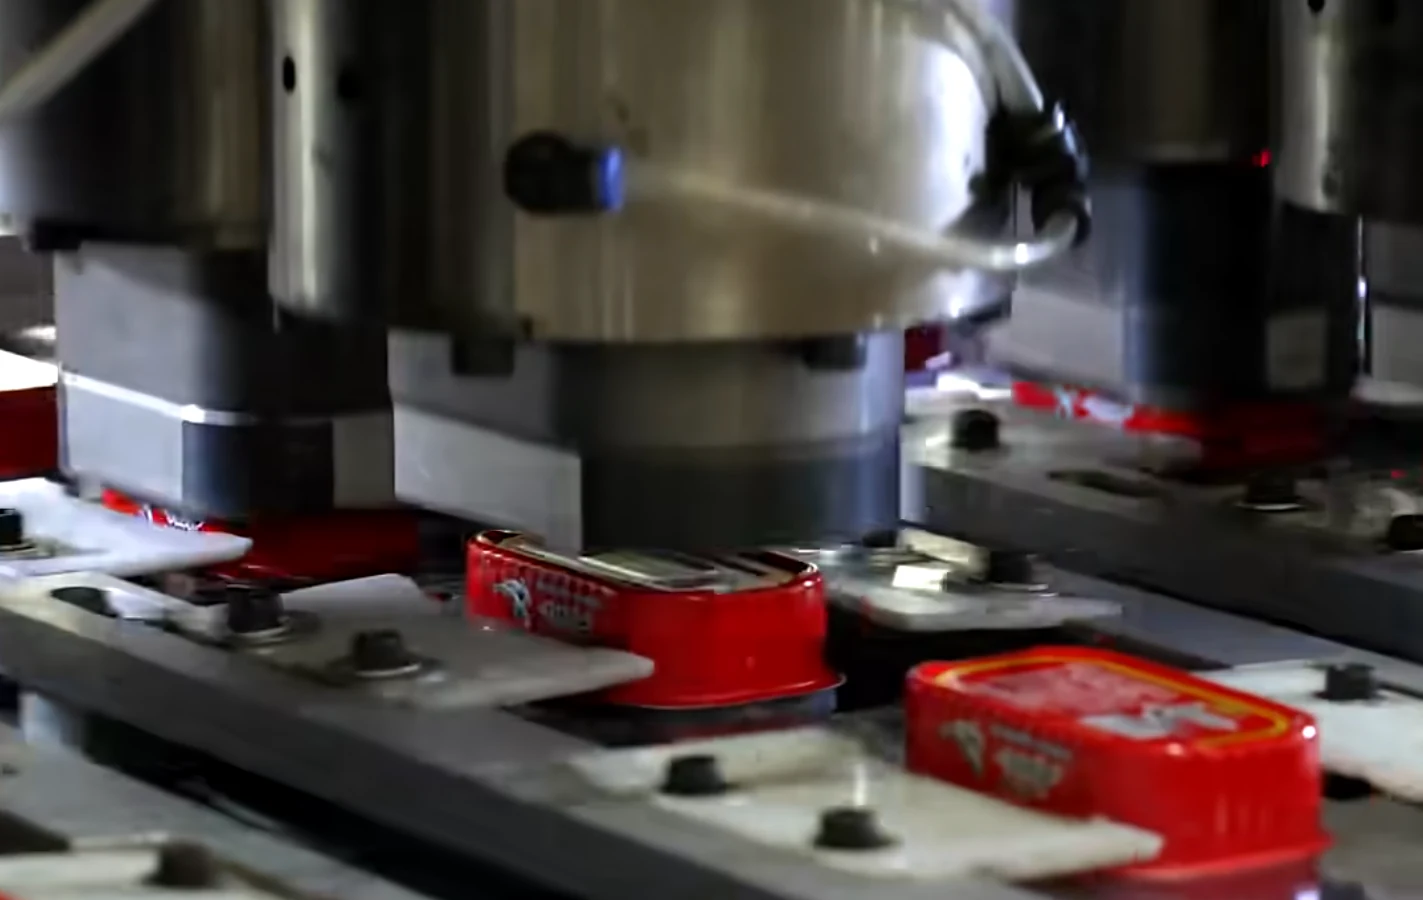
Bodenformung und Bördelung
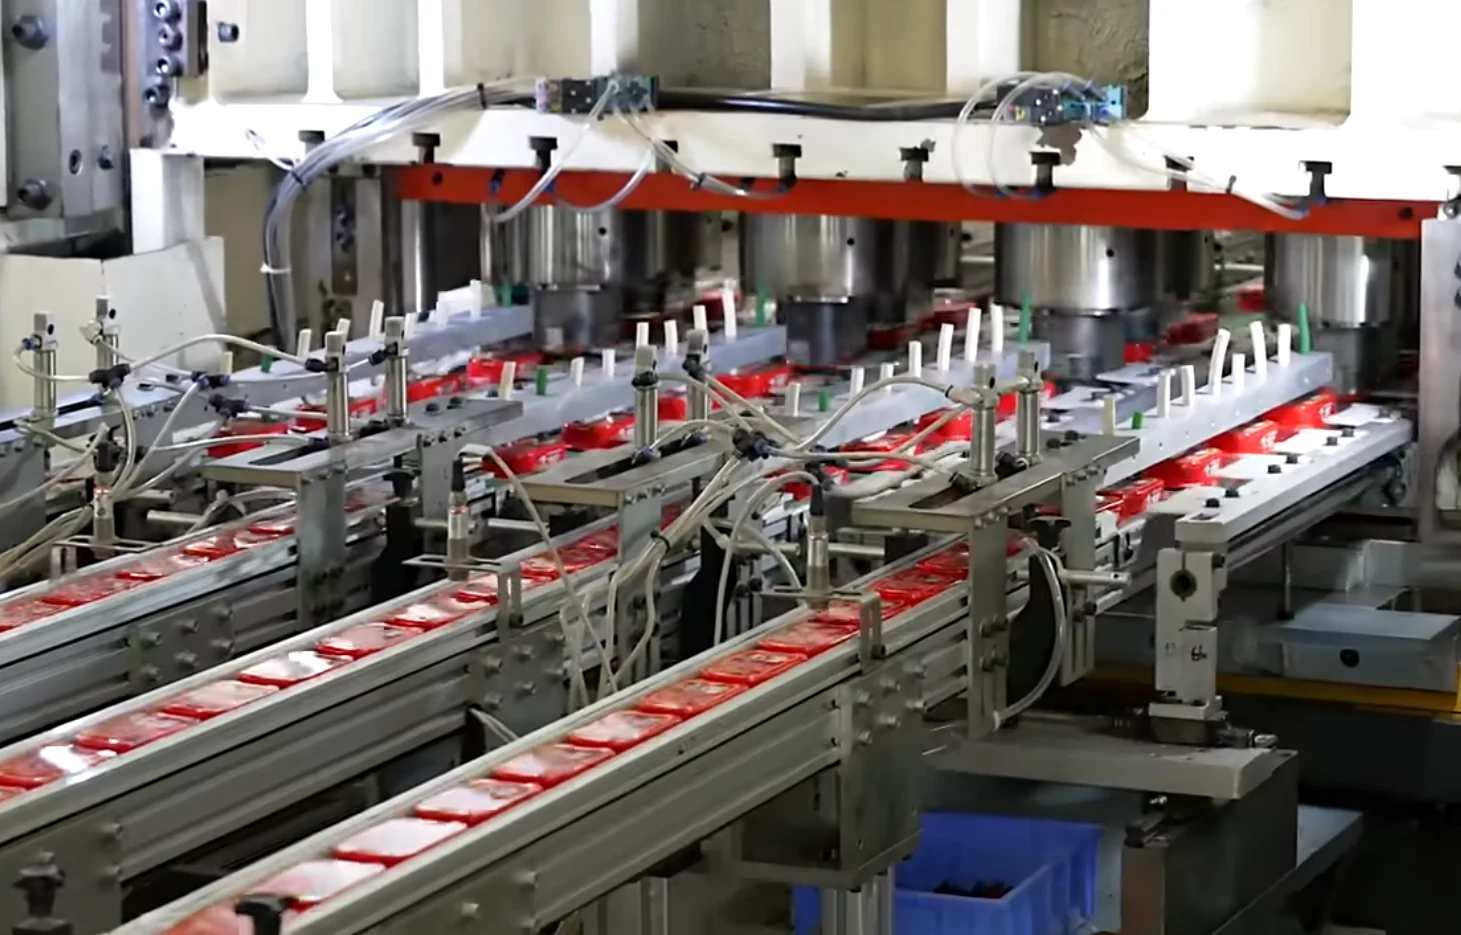
Nach dem Ziehen des Korpus wird der Boden in ein spezifisches Profil geformt. Dies verbessert die Druckbeständigkeit und erleichtert das Stapeln und Sterilisieren der Dose.
Das Bördeln erfolgt ebenfalls vor dem Verschließen. Die offene Kante des Dosenkörpers wird in einem festgelegten Winkel und mit einer bestimmten Breite nach außen gebogen. Diese gebördelte Kante dient später beim doppelten Verschließen mit dem Dosenboden als Verschluss.
Trimmen
Nach dem Bördeln wird das überschüssige Randmaterial abgeschnitten. Dadurch bleibt die Bördelgröße stabil.
Dieser Schritt dient nicht nur der Optik. Wenn die Flanschabmessungen nicht eingehalten werden, kann die abschließende Doppelnaht unter Umständen nicht richtig abdichten.
Inspektion
Der Dosenkörper wird vor dem Verpacken geprüft.
Typische Inspektionspunkte sind:
- Dosenhöhe
- Dosendurchmesser
- Flanschbreite
- Mundrundheit
- Kratzer
- Dellen
- Beschichtungsfehler
- Kontamination
- Haftung der Beschichtung
- Beschichtungsabdeckung
- Nadellochrisiko
- Flanschqualität
- Dosenendgröße
- Zustand der Dichtungsmasse
- Druckstärke
- Stapelleistung
- Eignung zur Sterilisation
Der Punkt ist einfach: Formgenauigkeit und Beschichtungsintegrität müssen überprüft werden, bevor die Dose die Abfüllanlage erreicht.
Verpackung
Nach der Qualitätskontrolle werden die Dosenkörper gestapelt, verpackt und vor Staub geschützt. Die Dosenböden werden separat verpackt.
Beide Teile werden anschließend zur Abfüllanlage transportiert. Nach dem Befüllen wird der Dosenboden durch eine doppelte Naht mit dem Dosenkörper verbunden. Dies ist der letzte Versiegelungsschritt.
DRD-Prozess: Zeichnen und Überzeichnen
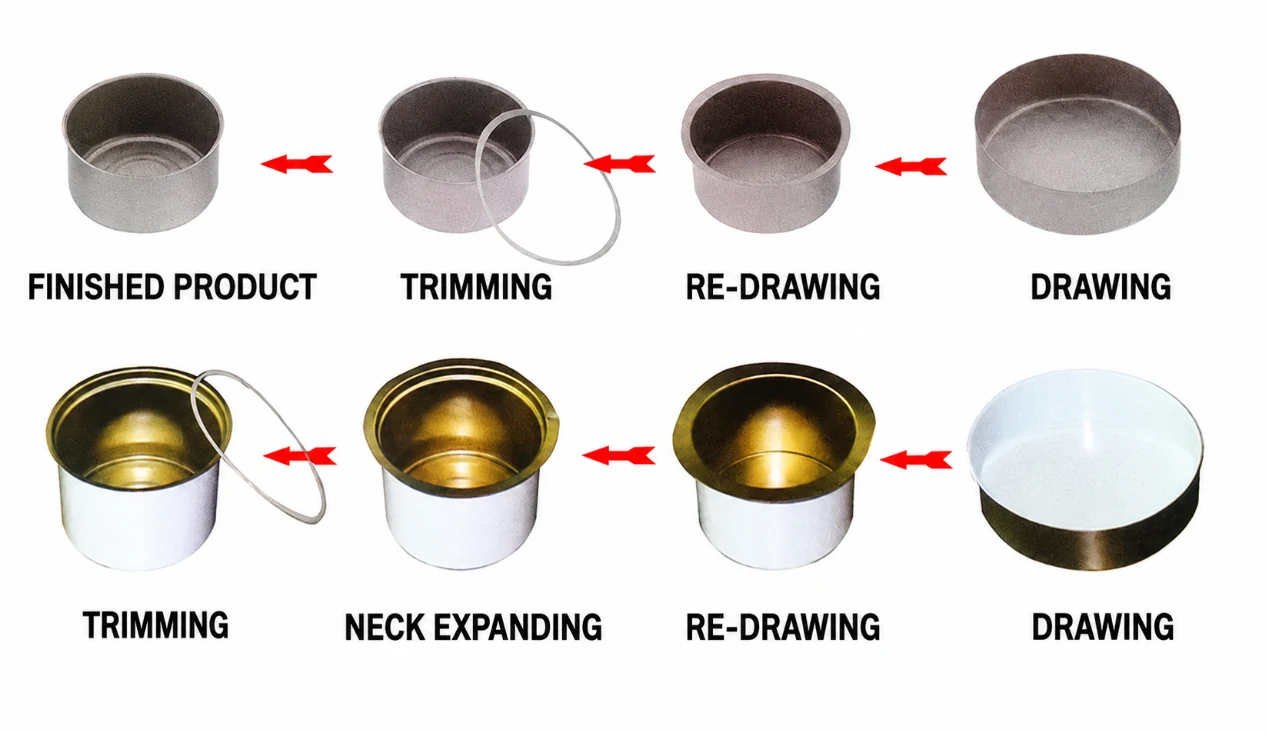
DRD-Dosen werden auch häufig für Lebensmittelverpackungen verwendet. Sie können aus Aluminium oder Weißblech hergestellt werden. Bei typischen DRD-Dosen beträgt das Verhältnis zwischen maximalem Durchmesser und Dosenhöhe in der Regel etwa 1:1. Dies hängt eng mit der Ziehgrenze des Materials und der erforderlichen Formstabilität während der Produktion zusammen.
Wenn ein tieferer Körper benötigt wird, reicht ein einziger Ziehvorgang nicht aus. Das Metall muss in mehreren Schritten geformt werden.
Der DRD-Prozess folgt dieser Abfolge:
Blechvorbereitung → Stanzen → Erstziehen → ein- oder mehrmals nachziehen → Bodenformung und Bördeln → Beschneiden → Qualitätskontrolle → Verpackung
Das Stanzen und das erste Ziehen erfolgen üblicherweise in einem Kombinationswerkzeug. Dabei entsteht ein flacher, becherförmiger Zwischenkörper.
Der Zwischenkörper durchläuft dann einen oder mehrere Umformungsschritte. Bei jeder Umformung wird der Durchmesser verringert und die Höhe erhöht, bis die gewünschte Dosenkörpergröße erreicht ist.
In vielen Produktionslinien werden das Nachziehen, das Umformen des Dosenbodens und das Bördeln auf einer Mehrstationenpresse durchgeführt. Der Dosenkörper durchläuft dabei nacheinander jede Station.
Ein seltener Fall ist erwähnenswert: Ist das Verhältnis von Ziehhöhe zu Durchmesser größer als 1, verstärkt sich die Verformung erheblich. Dies tritt bei den meisten Standard-DRD-Konservendosen nicht auf, kann aber bei einigen Sonderausführungen vorkommen. In diesem Fall halten vorbeschichtete oder vorbedruckte Schichten der Umformspannung möglicherweise nicht stand. Daher wird üblicherweise zuerst der Dosenkörper geformt, anschließend werden die Innenbeschichtung und der Außendruck aufgebracht.
2.2 DWI-Verfahren: Gezogen und Wandgebügelt
DWI-Dosen werden hergestellt, indem das Blech zu einer Schale gezogen und anschließend die Wand durch Bügelringe ausgedünnt wird. Dadurch wird die Wand dünner und der Korpus höher.
Dieses Verfahren wird häufig angewendet, wenn ein geradwandiger Dosenkörper benötigt wird.
Spulenabwicklung
Der Prozess beginnt mit dem Abwickeln der Spule. Weißblech ist ein gängiges Material für dieses Verfahren.
Schmierung
Ein Schmiermittel wird auf das Metall aufgetragen. Dadurch wird die Reibung beim Ziehen und Glätten verringert. Ohne ausreichende Schmierung kann die Metalloberfläche beschädigt werden und der Umformprozess wird instabil.
Auslöschen und erste Zeichnung
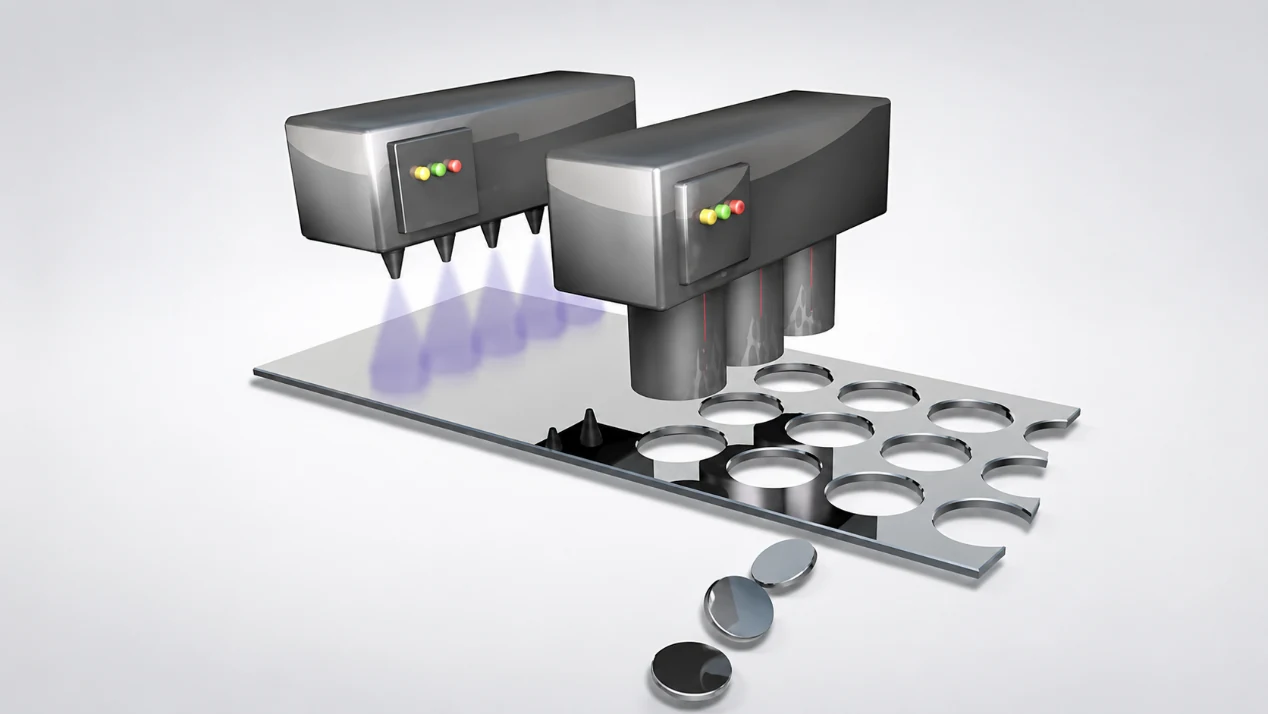
Nach dem Schmieren wird das Blech zugeschnitten und kontinuierlich in die Presse eingeführt.
Die Presse formt mit hoher Geschwindigkeit flache Mulden. Diese Mulden dienen als Ausgangsform für das spätere Nachzeichnen und Glätten an der Wand.
Neuzeichnung
Der Becher wird nachgeformt, um seinen Durchmesser zu verringern. Dadurch nähert sich der Korpus dem geplanten Innendurchmesser der fertigen Dose an.
Wandbügeln
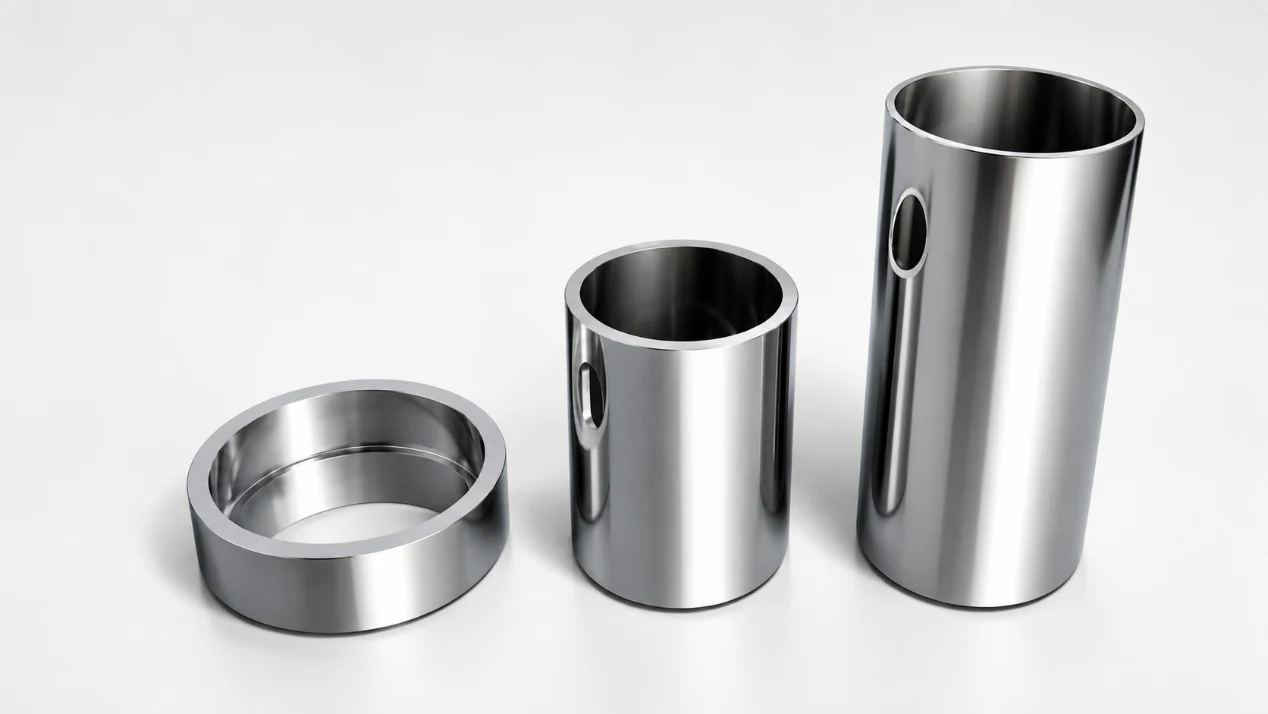
Der nachgezogene Becher durchläuft dann eine Reihe von Wolframcarbid-Glättringen.
Jeder Ring drückt die Wand zusammen. Der Durchmesser verringert sich, die Wand wird dünner und die Dose wird höher. Dies ist der Hauptunterschied zwischen DWI und DRD.
Die Wandstärke am Boden bleibt weitgehend erhalten, während die Seitenwand reduziert wird. Dadurch erhält die Dose die nötige Höhe, ohne dass mehr Material als erforderlich verwendet wird.
Bodenbildung
Anschließend wird der Boden in das gewünschte Profil geformt. Dadurch werden Festigkeit und Druckbeständigkeit verbessert.
Trimmen
Der Dosenkörper wird auf die vorgegebene Höhe gekürzt. Dadurch erhält die offene Seite eine gleichmäßige und kontrollierte Kante.
Waschen
Nach dem Beschneiden werden die verbleibenden Abfälle recycelt. Der Dosenkörper wird gewaschen und getrocknet, um Schmiermittelreste zu entfernen.
Dieser Reinigungsschritt bereitet die Oberfläche für die Beschichtung und den Druck vor. Verbleiben Schmiermittelreste auf der Oberfläche, kann die Haftung der Beschichtung beeinträchtigt werden.
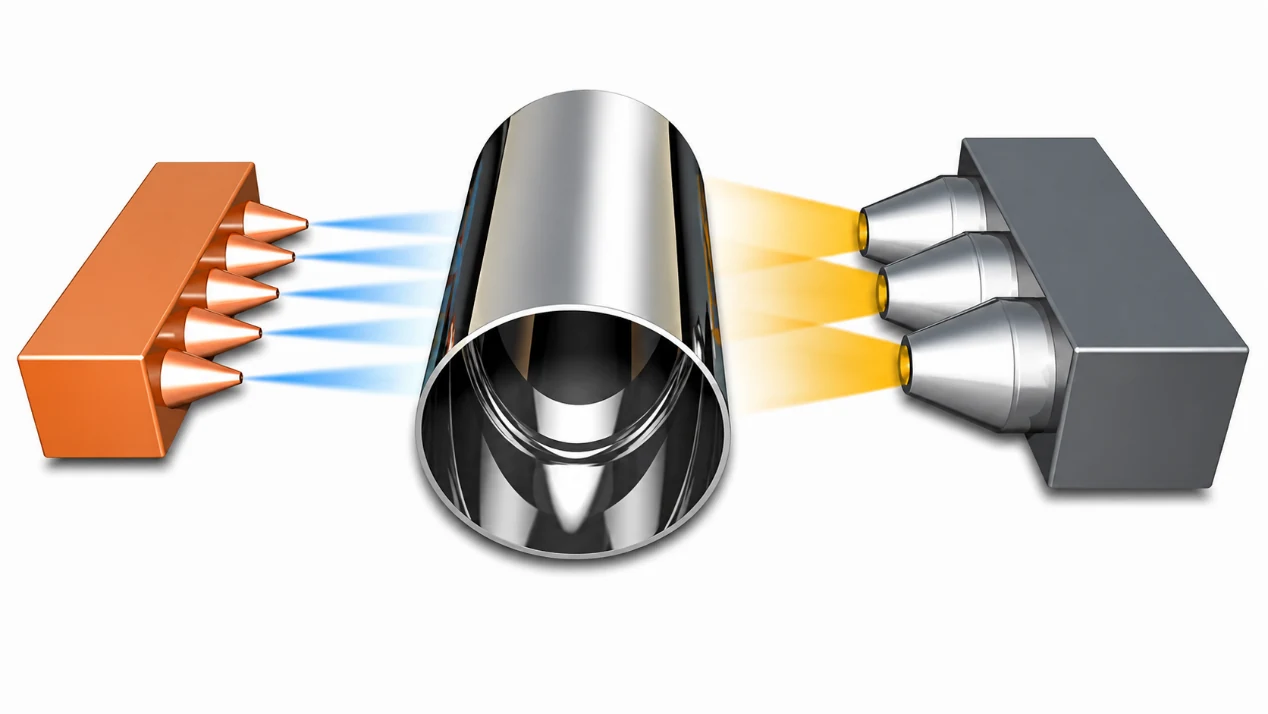
Außenbeschichtung und Bedruckung
Die Außenfläche wird mit einer transparenten Beschichtung versehen, um sie vor Korrosion zu schützen. Anschließend wird der Dosenkörper im Ofen getrocknet.
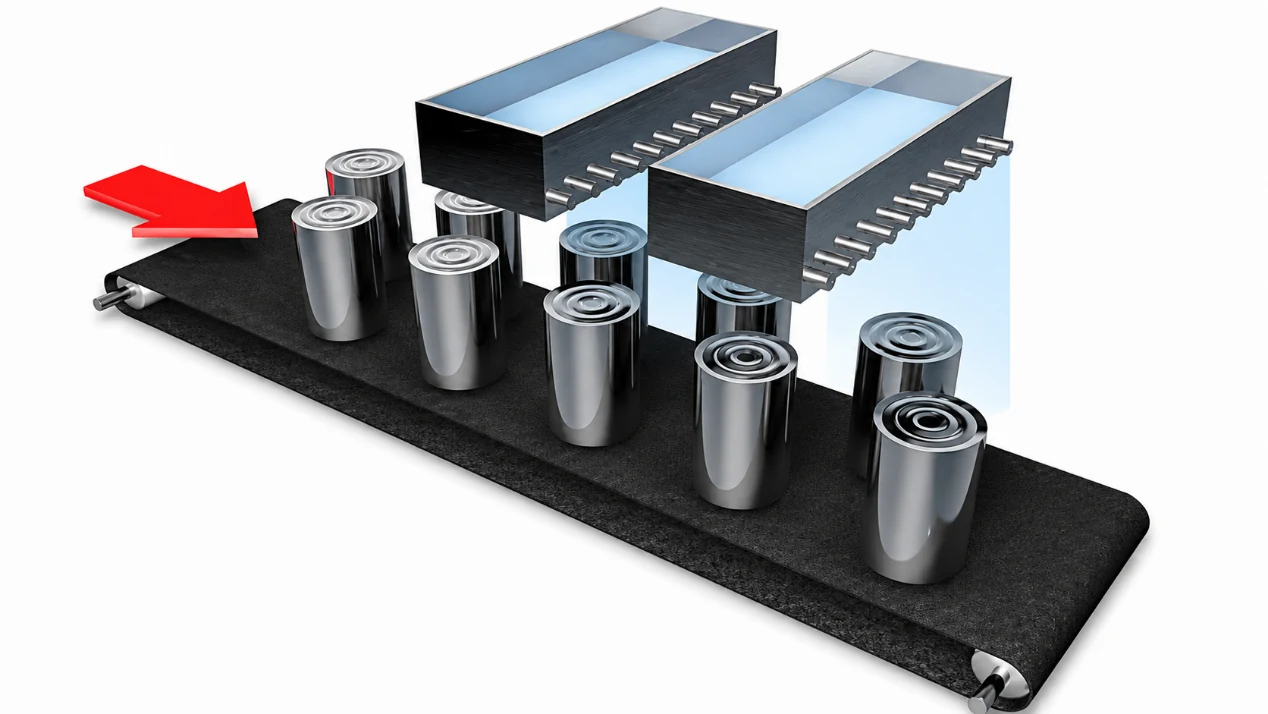
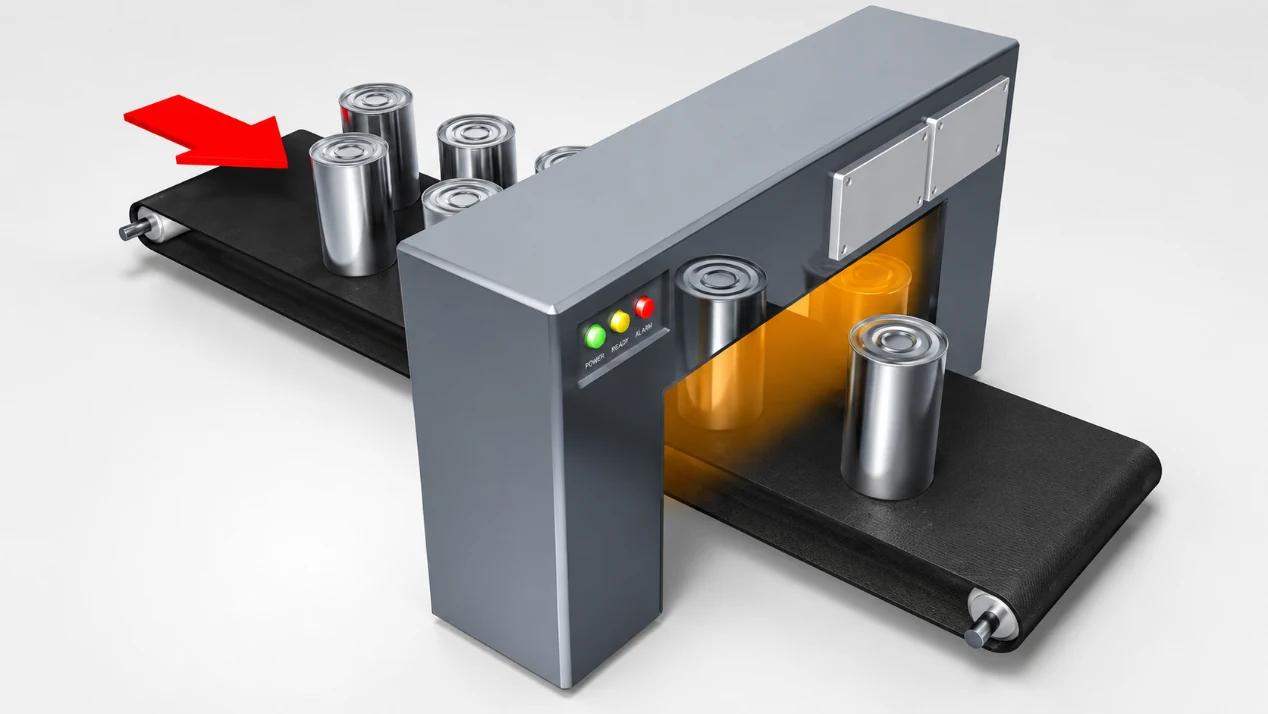
Anschließend trägt die Druckmaschine Farbe auf den Dosenkörper auf. Je nach Design kann auch eine weiße Grundierung verwendet werden.
(Halsen)
Die meisten zweiteiligen Konservendosen sind gerade oder nur leicht eingeschnürt. Daher wird das Einschnüren bei der Herstellung zweiteiliger Konservendosen oft weggelassen.
Flanschen
Der obere Rand des Dosenkörpers ist nach außen gewölbt. Dadurch wird der Dosenkörper nach dem Befüllen für die doppelte Vernähung vorbereitet.
Der Flansch muss zum Dosenboden und den Anforderungen an die Naht passen. Ist der Flansch nicht stabil, ist auch die Naht instabil.
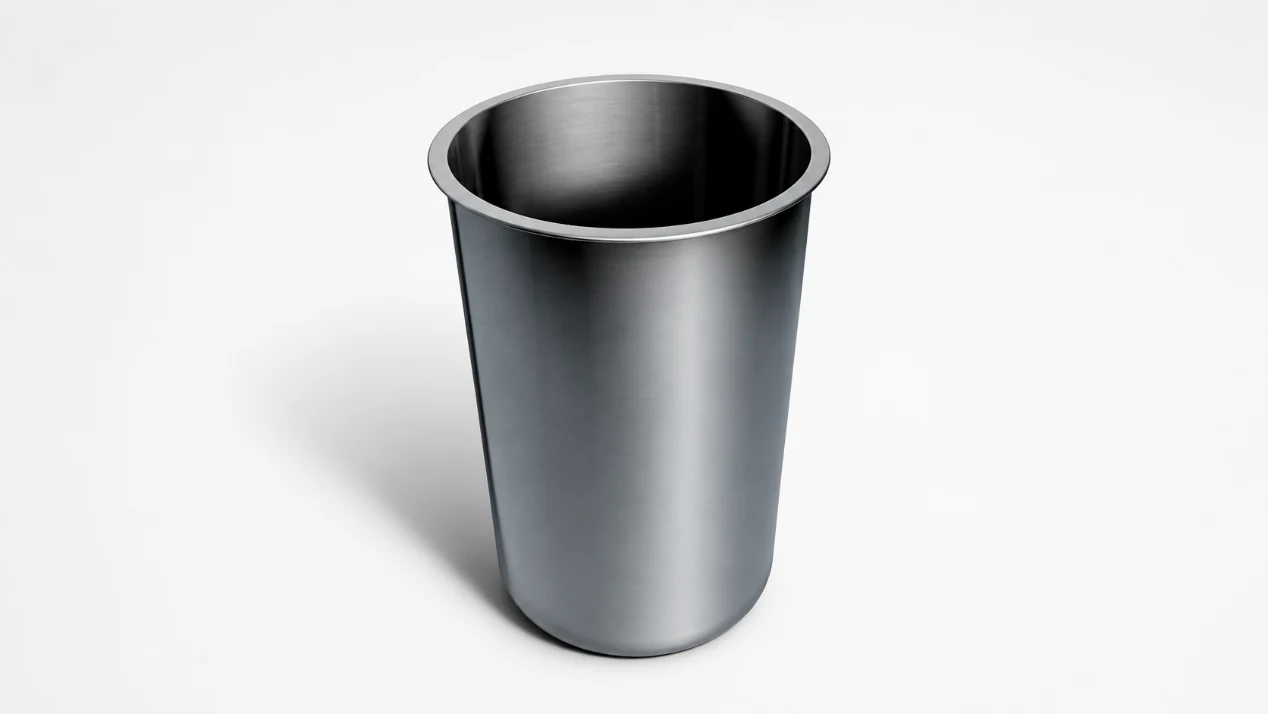
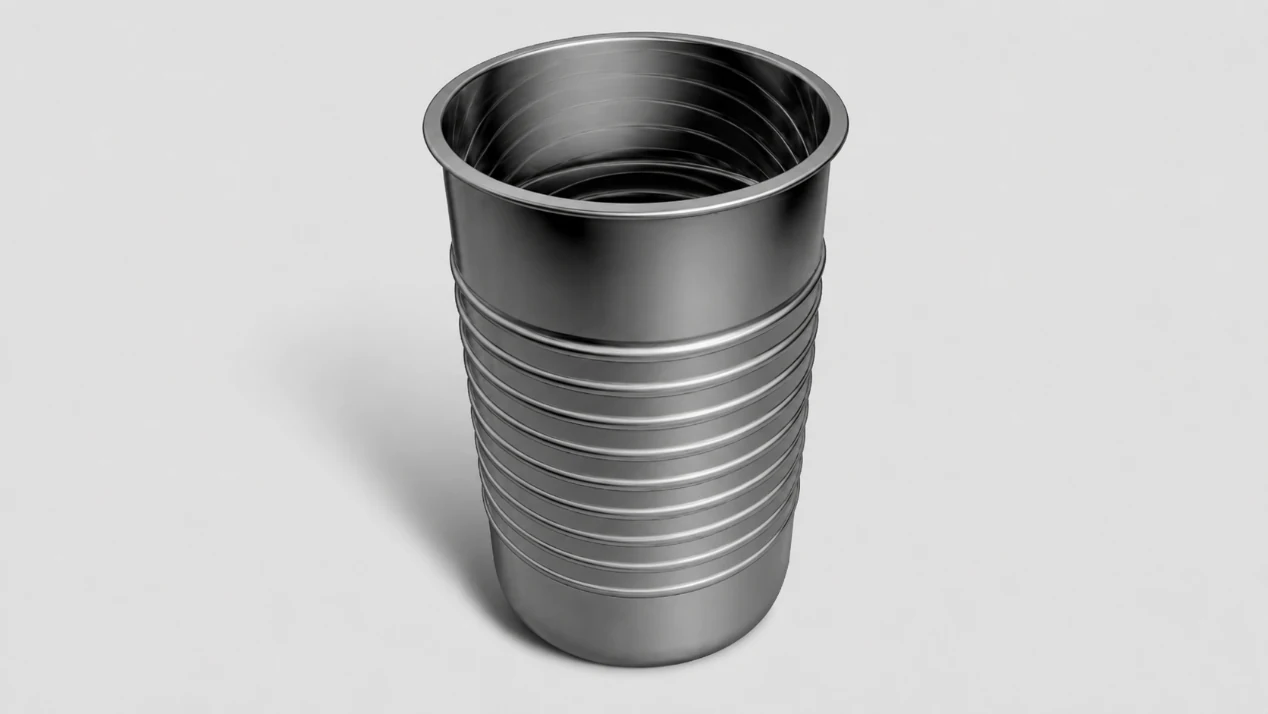
Perlen
Anschließend durchläuft der Dosenkörper eine Bördelmaschine. Dadurch entstehen erhabene Bördelmuster an der Wand.
Diese Kügelchen erhöhen die Festigkeit des Behälters und helfen ihm, Verformungen beim Handling, Stapeln, Befüllen und Sterilisieren zu widerstehen.
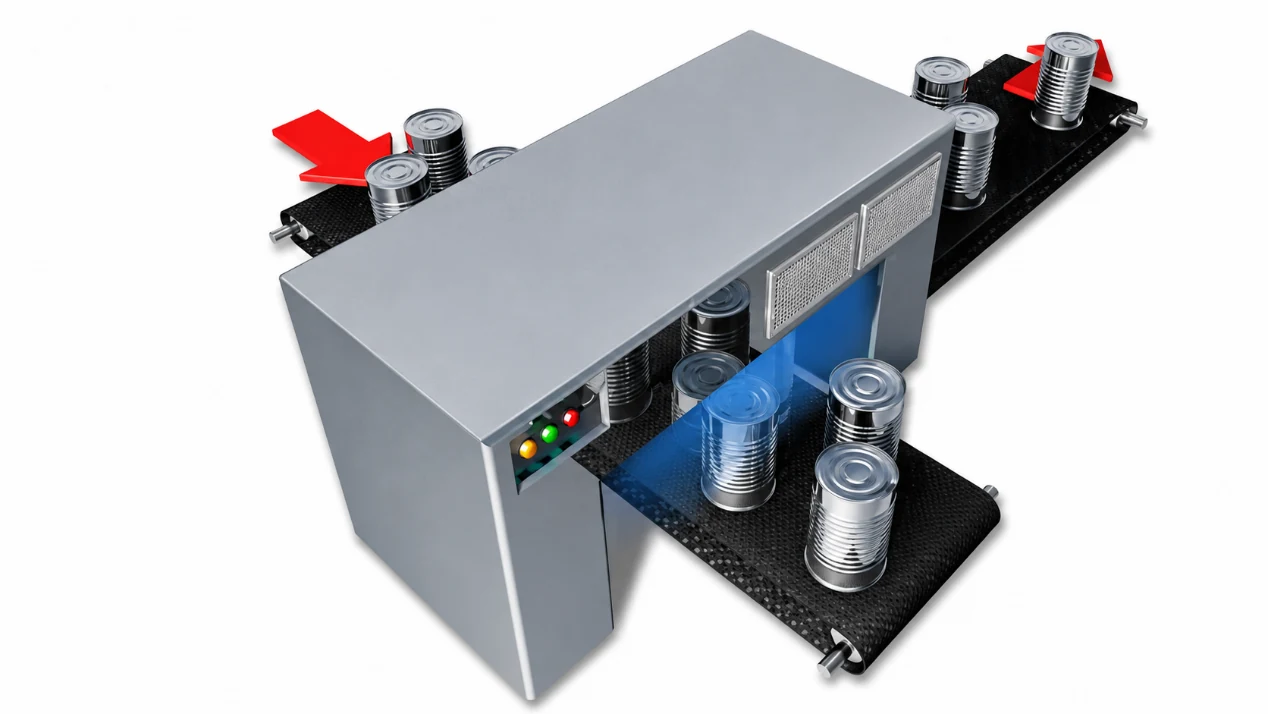
Inspektion
Die Qualitätskontrolle erfolgt entlang der gesamten Produktionslinie. Im letzten Produktionsschritt wird der Dosenkörper zusätzlich mit Lichtprüfgeräten kontrolliert. Defekte Dosen werden automatisch aussortiert.
Diese Inspektion hilft dabei, Löcher, Risse, Formfehler und andere Probleme zu erkennen, die die Abdichtung oder die Lebensmittelsicherheit beeinträchtigen könnten.
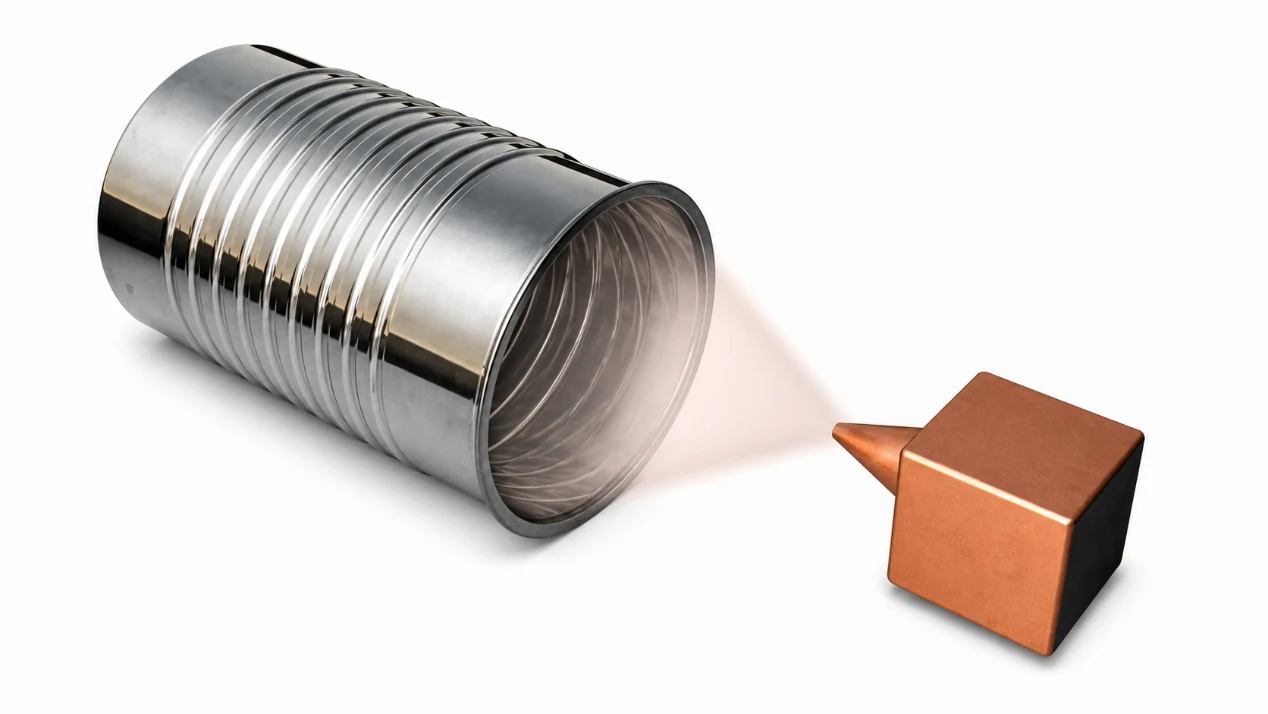
Innenbeschichtung
Die Innenseite des Dosenkörpers wird mit einer Schutzbeschichtung besprüht. Anschließend wird die Dose in einem Ofen getrocknet und ausgehärtet.
Diese innere Beschichtung trennt die Lebensmittel von der Metalloberfläche und trägt zum Schutz der Dose während der Lagerung bei.
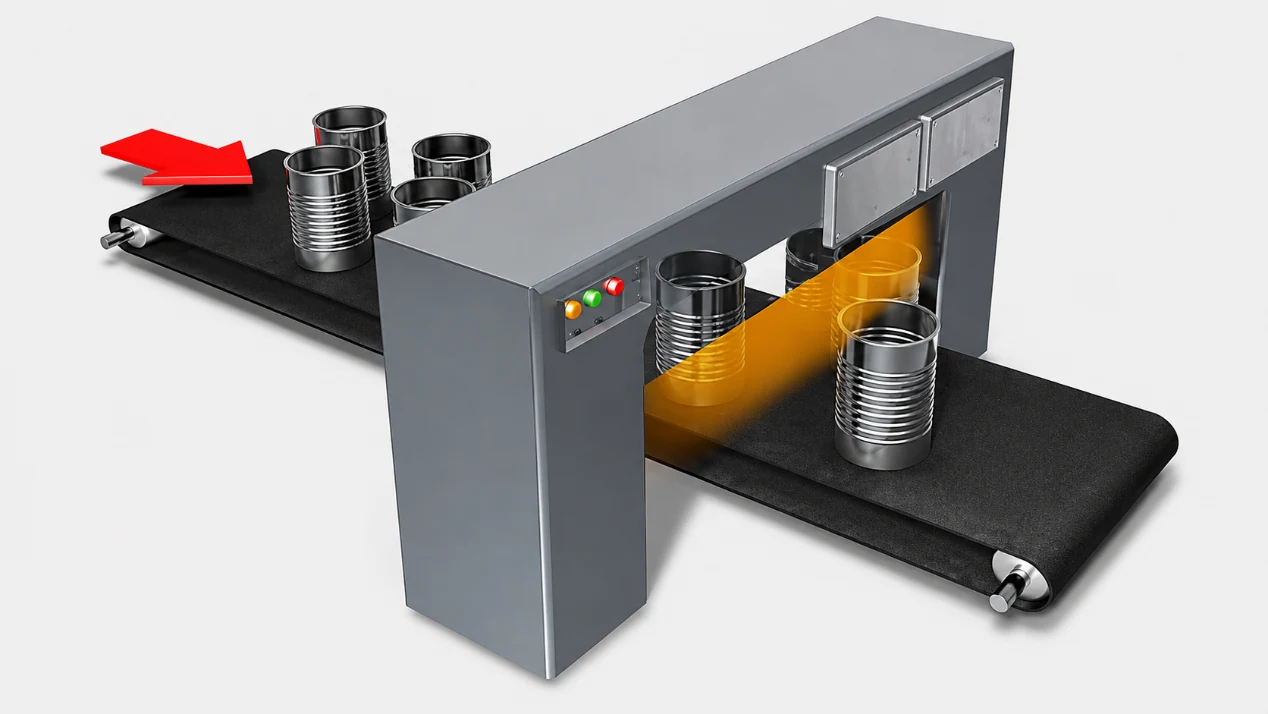
Verpackung
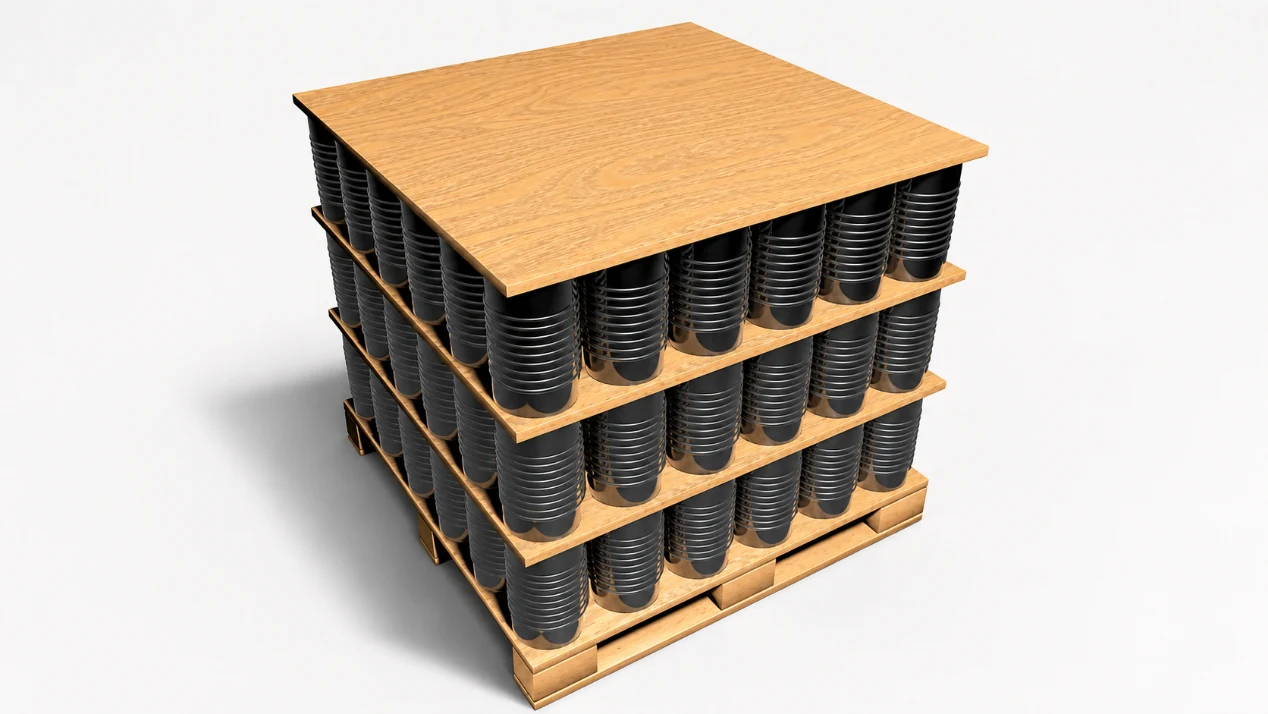
Die fertigen Dosenkörper werden eingelagert, palettiert und zur Abfüllanlage transportiert.
In der Abfüllanlage wird der Dosenkörper mit Lebensmitteln befüllt. Anschließend wird der Dosenboden durch eine Doppelnaht verschlossen. Erst nach diesem Schritt wird die zweiteilige Lebensmitteldose zu einer versiegelten Verpackung.
3. Schlussfolgerung
Die Herstellungsmethode für zweiteilige Konservendosen hängt von Form, Höhe, Material und Formgebungsanforderungen ab. Flachgezogene Dosen werden mit einem einfacheren Ziehverfahren hergestellt. DRD-Dosen (Drop-Reduced Dose) erfordern wiederholtes Nachziehen, um tiefere Formen zu erzielen. DWI-Dosen (Drop-Reduced Dose) nutzen das Wandglätten, um höhere Dosen mit dünnwandigeren Wänden zu erhalten.
In allen Fällen sind kontrollierte Formgebung, gleichbleibende Beschichtungseigenschaften, präzises Bördeln und zuverlässige Qualitätskontrolle entscheidend. Diese Schritte entscheiden darüber, ob der Dosenkörper nach der Befüllung sicher verschlossen werden kann.
Um zu erfahren, wie dreiteilige Dosen hergestellt werden, siehe Herstellungsprozess für 3-teilige Lebensmittelkonserven.