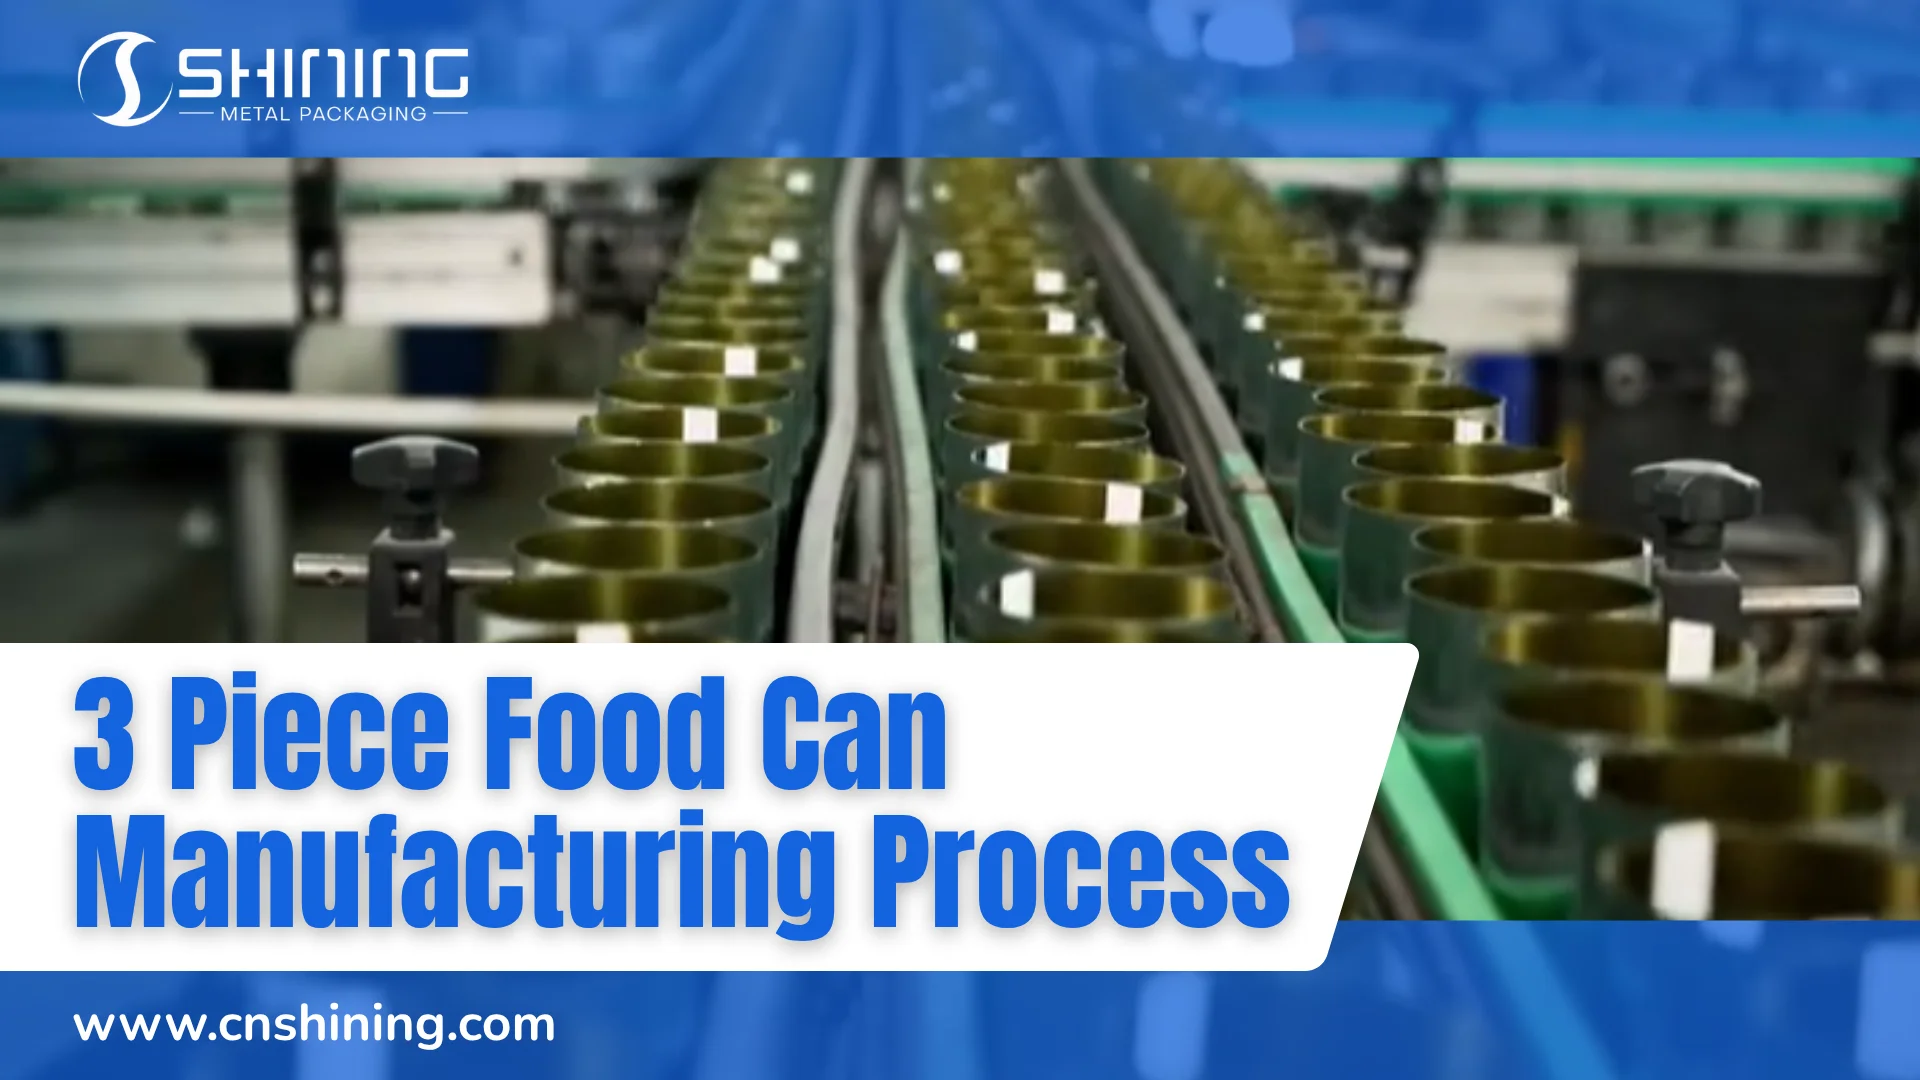
A dreiteilige Lebensmitteldose Die Dose besteht aus drei Hauptteilen: dem Dosenkörper, dem Deckel und dem Boden. Der Dosenkörper wird aus einem flachen Metallblech gefertigt, zu einem Zylinder geformt, entlang der Seitennaht verschweißt und anschließend beschichtet, geformt, vernäht, geprüft und verpackt.
Der Prozess wirkt von außen betrachtet einfach. In der Produktion hat jedoch jeder Schritt einen klaren Zweck. Ist ein Schritt instabil, kann die Dose an Festigkeit, Dichtigkeit oder Korrosionsbeständigkeit einbüßen.
1. Rohmaterialvorbereitung
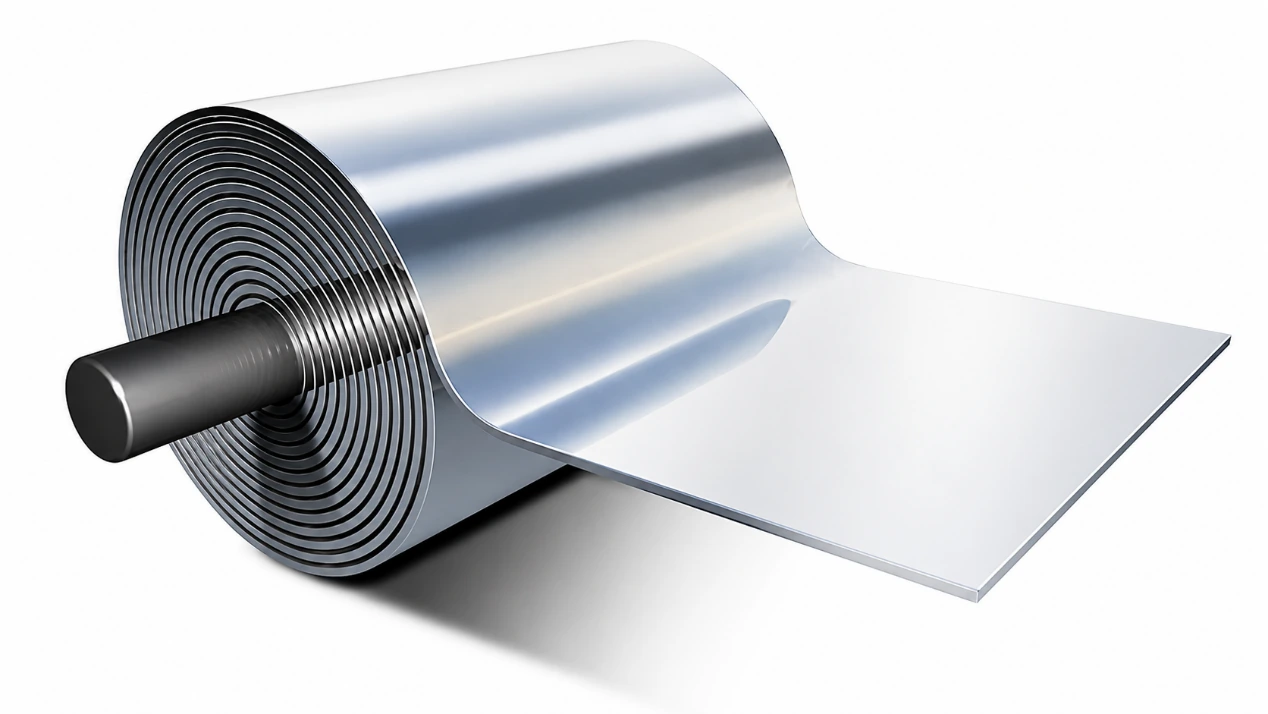
Der Prozess beginnt üblicherweise mit Weißblech oder zinnfreiem Stahlblech bzw. Stahlcoils.
Das Material muss die Anforderungen an Lebensmittelverpackungen erfüllen. Das bedeutet, dass die Metalloberfläche, die Dicke, die Beschichtungsverträglichkeit und die Formbarkeit vor Produktionsbeginn geprüft werden müssen.
In dieser Phase ist das Ziel klar: Es soll ein Material verwendet werden, das sich formen, schweißen, beschichten und versiegeln lässt, ohne dass Risiken für die spätere Befüllung und Sterilisation entstehen.
2. Blechzuschnitt / Schlitzen
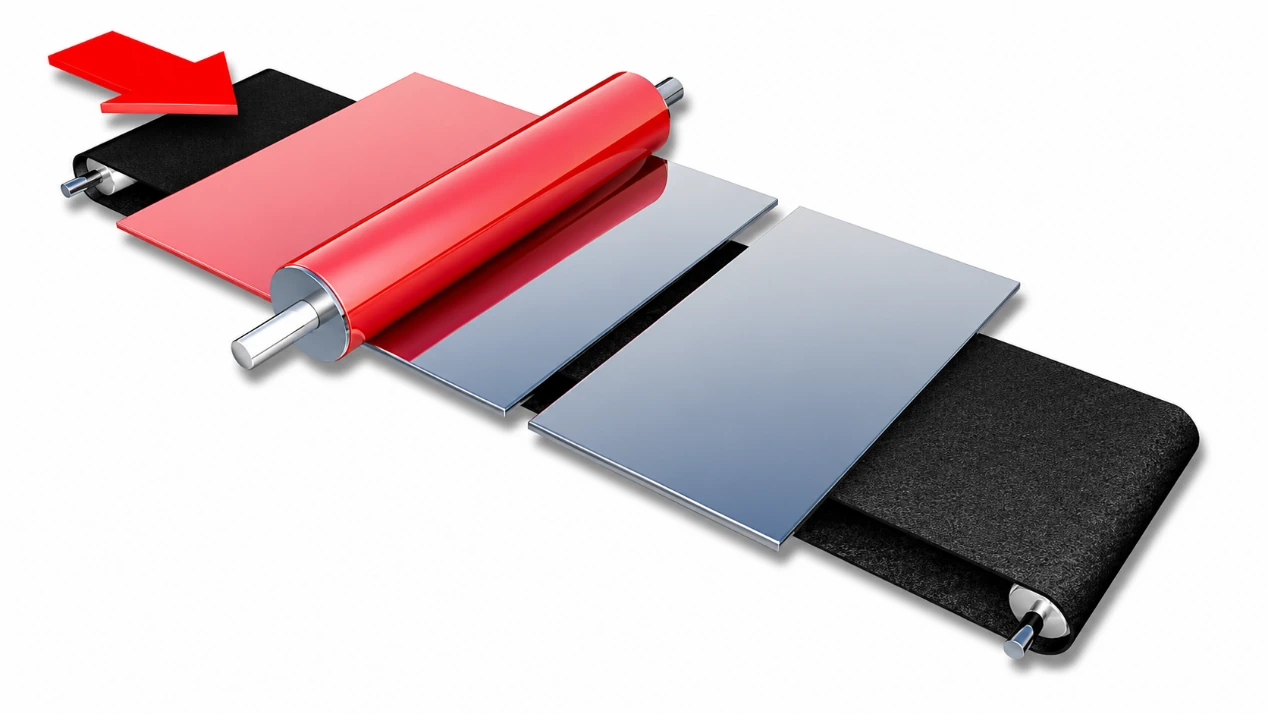
Die Stahlspule wird zunächst in größere Bleche geschnitten. Die Seite, die später die Innenfläche der fertigen Dose bildet, wird mit einer Beschichtung versehen. Schutzschicht.
Warum ist diese Beschichtung notwendig? Weil die Lebensmittel im Inneren der Dose nicht direkt mit dem Metall reagieren sollen. Die Beschichtung schützt den Dosenkörper vor Korrosion und hilft, das Produkt von der Stahloberfläche zu trennen.
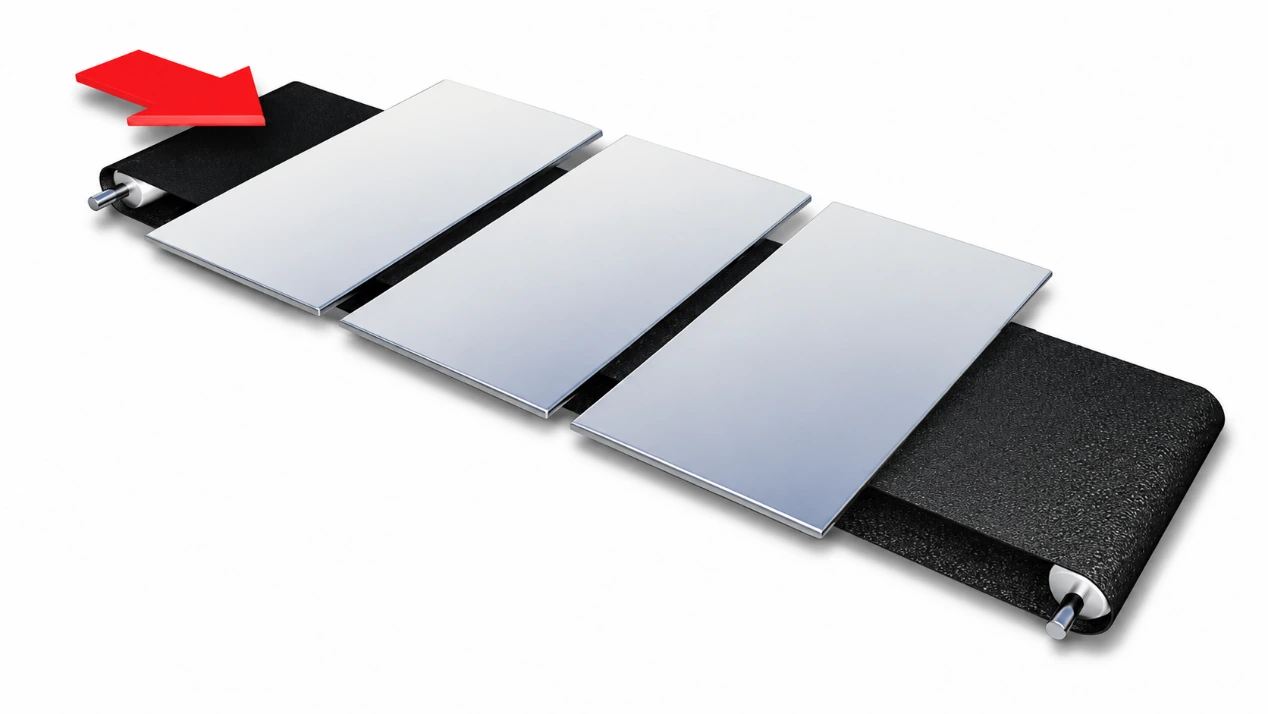
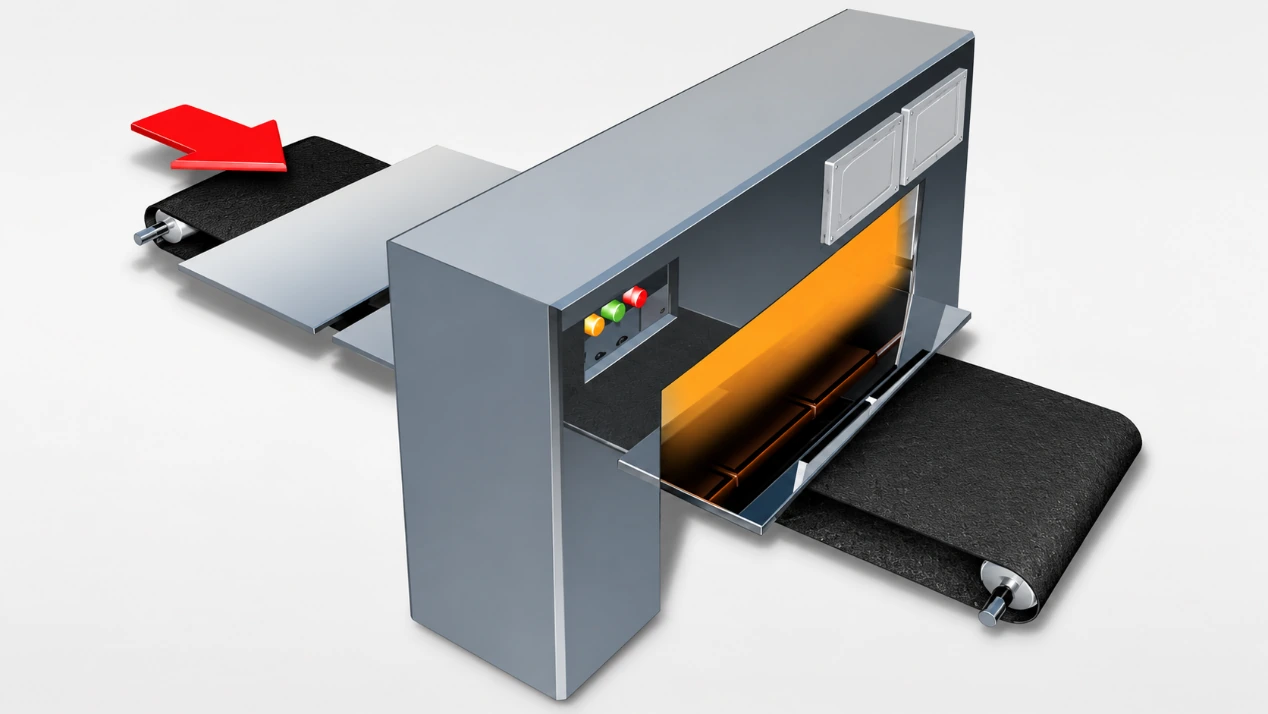
Nach dem Beschichten werden die Platten im Ofen getrocknet. Anschließend werden sie in kleinere Rohlinge geschnitten. Aus jedem Rohling wird später ein Dosenkörper gefertigt.
Falls ein Aufdruck gewünscht ist, können die Muster gemäß Kundenvorgabe auf das Blech gedruckt werden. Anschließend wird die dekorierte Oberfläche mit einer Lackschicht überzogen. Optional kann auch eine zweite, innere Schutzschicht aufgetragen und ausgehärtet werden.
3. Körperleere Fütterung
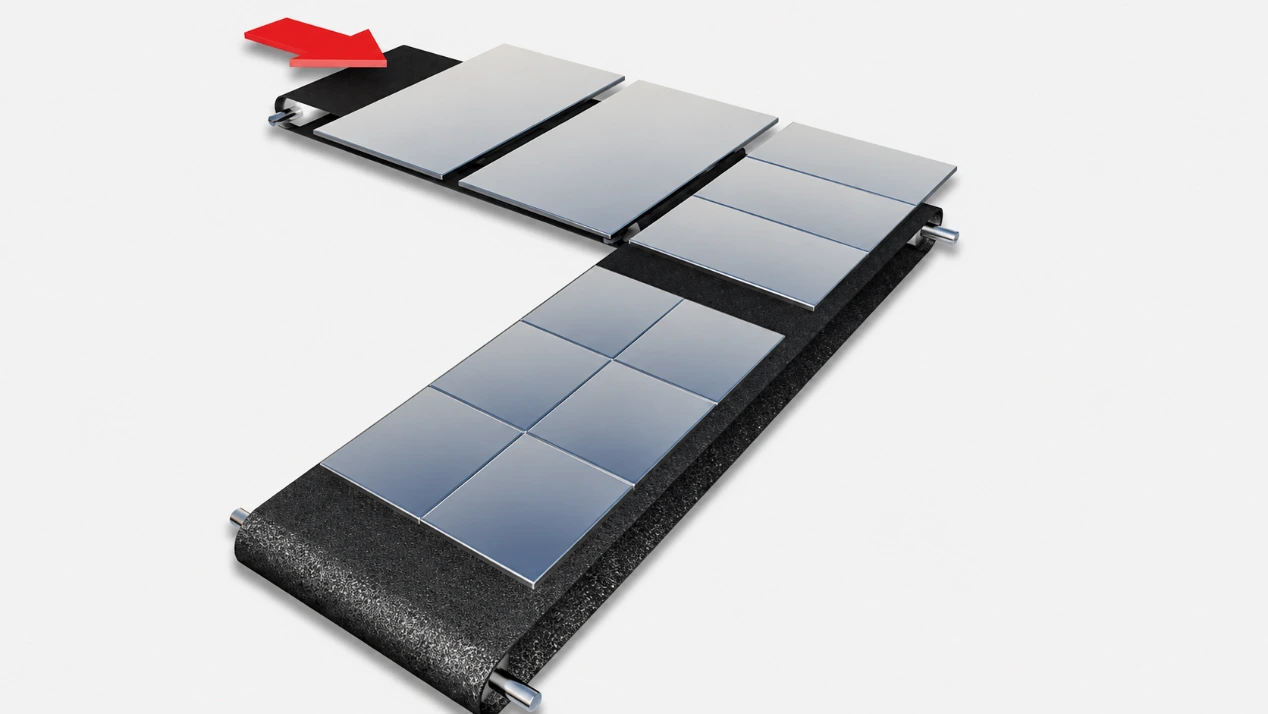
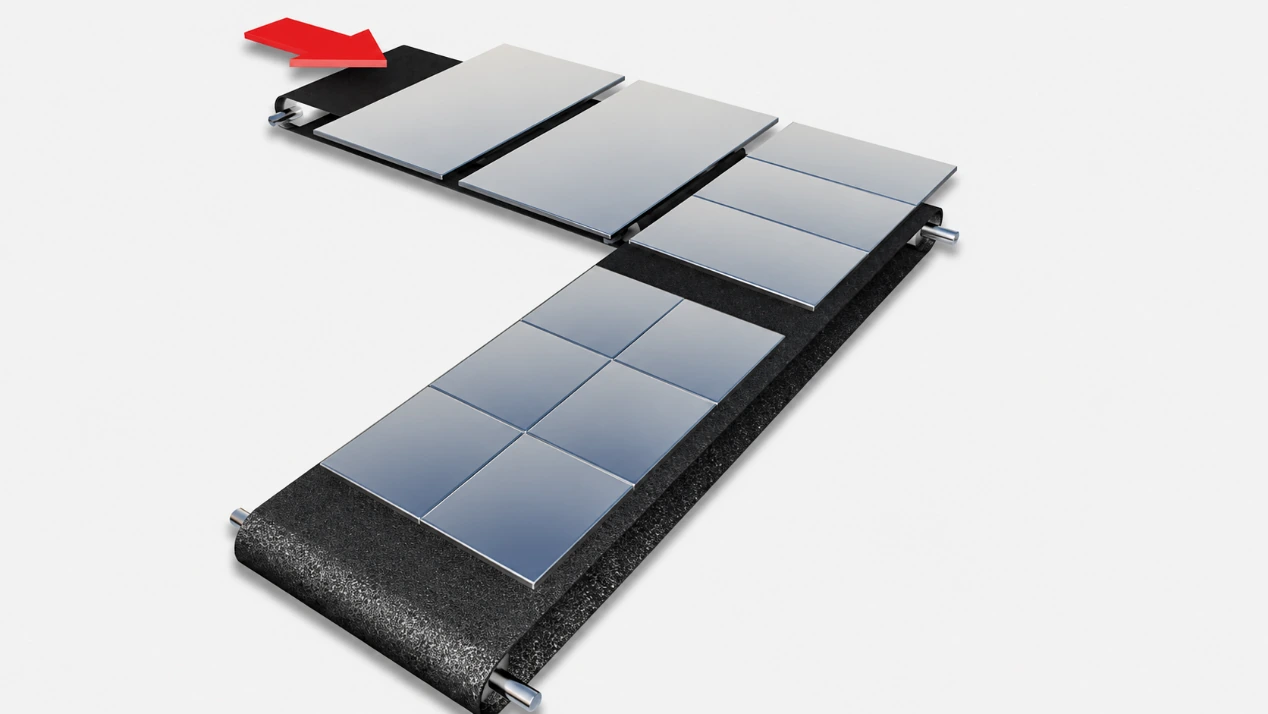
Die zugeschnittenen Rohlinge werden automatisch in die Karosserieformmaschine eingeführt.
Vor dem Umformen muss jedes Rohling präzise ausgerichtet werden. Das mag wie ein kleines Detail erscheinen, beeinflusst aber die gesamte Produktionslinie. Eine ungenaue Zuführung kann zu Umformfehlern, instabilen Überlappungen oder Schweißproblemen führen.
Eine stabile Materialzufuhr gewährleistet den kontinuierlichen Betrieb der Produktionslinie, insbesondere bei hohen Produktionsgeschwindigkeiten.
4. Körperformung / -rundung
Der flache, rechteckige Rohling wird zu einer zylindrischen Form gewalzt.
Beim Abrunden überlappen sich die beiden Seitenkanten des Rohlings leicht. Diese Überlappung erzeugt die Grundform des Dosenkörpers vor dem Schweißen.
Zu diesem Zeitpunkt ist der Dosenkörper noch nicht versiegelt. Es handelt sich lediglich um einen vorgeformten Zylinder, der darauf wartet, dass die Seitennaht verschweißt wird.
5. Seitennahtschweißen
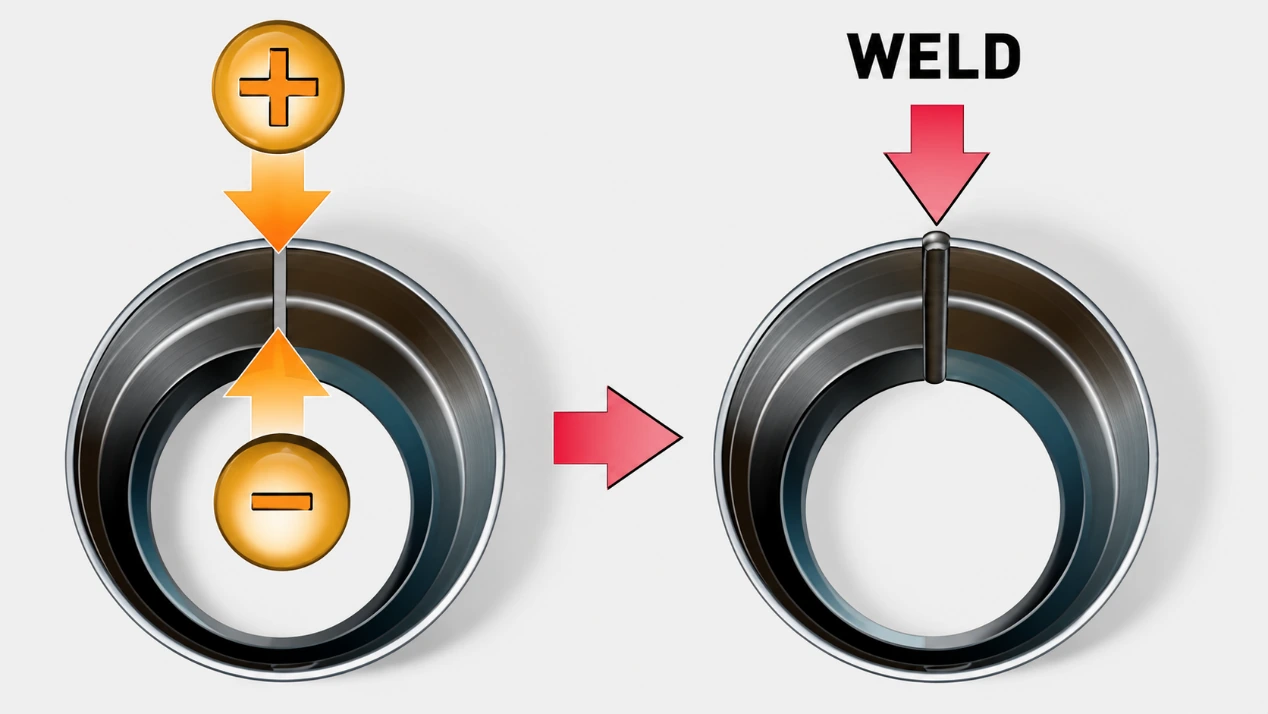
Die überlappenden Seitenkanten werden durch Widerstandsschweißen verbunden.
Dadurch entsteht die vertikale Seitennaht des Dosenkörpers. Die Naht muss fest und dicht sein, da sie Teil der fertigen Lebensmittelverpackung wird.
Beim modernen Dosenschweißen wird Kupferdraht als Zwischenelektrode verwendet. Dadurch entsteht eine saubere und dichte Schweißnaht ohne Lötmittel. Aus gesundheitlichen Gründen wurde Lötmittel bereits vor Jahrzehnten aus der Konservendosenherstellung verbannt.
Das Ergebnis dieses Schrittes ist ein geschweißter zylindrischer Dosenkörper.
6. Schweißnahtbeschichtung
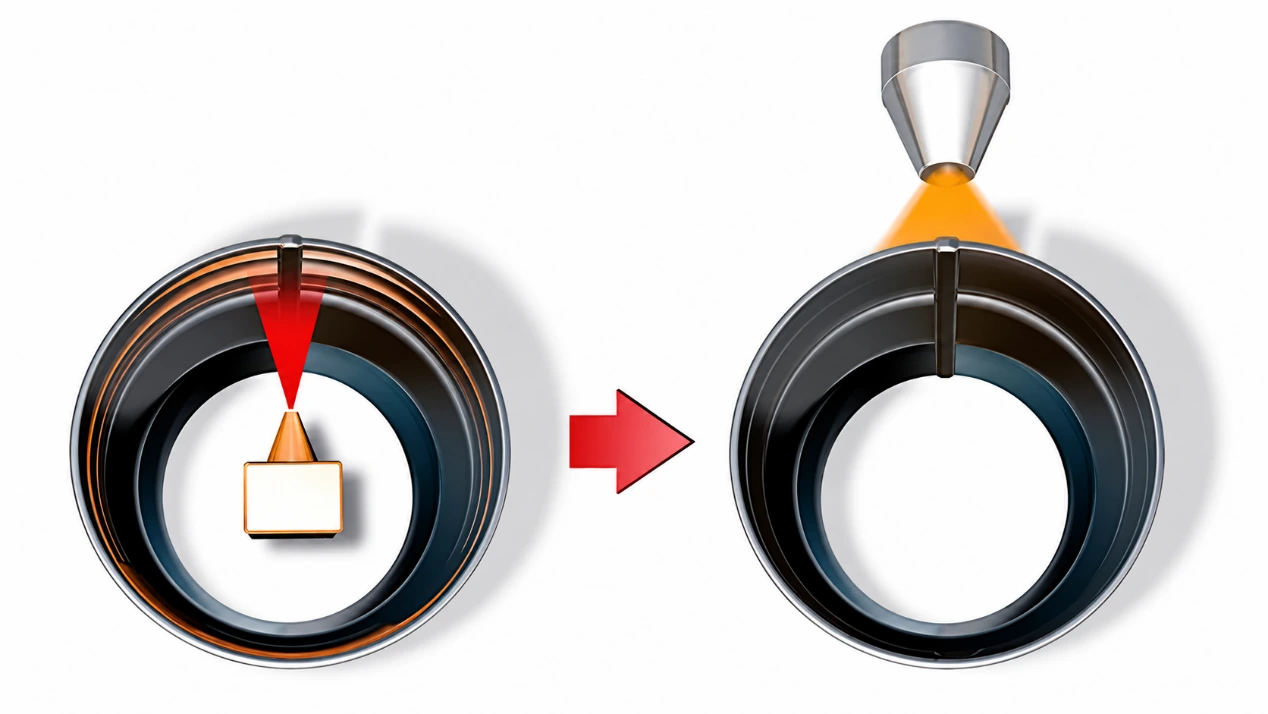
Nach dem Schweißen weist der Nahtbereich freiliegendes Metall auf.
Dieser freiliegende Bereich muss geschützt werden. Eine Schutzbeschichtung wird auf die Innenseite, die Außenseite oder beide Seiten der Schweißnaht aufgetragen.
Dieser Arbeitsschritt wird oft als Seitenstreifenbeschichtung oder Schweißnahtschutz bezeichnet. Seine Aufgabe ist einfach: Die Schweißnaht wird so abgedeckt, dass sie nicht anfällig für Korrosion oder Produktkontakt ist.
7. Trocknung/Aushärtung der Beschichtung
Die beschichtete Schweißnaht wird anschließend getrocknet oder ausgehärtet.
Durch die Aushärtung verbindet sich die Beschichtung fest mit der Metalloberfläche. Nach der Aushärtung bildet die Beschichtung eine Schutzschicht über der Schweißnaht.
Dieser Schritt ist unerlässlich. Eine nicht oder nur unzureichend ausgehärtete Nahtbeschichtung schützt die Schweißnaht während der Lagerung, Abfüllung, Sterilisation oder des Transports möglicherweise nicht ausreichend.
8. Halsung oder Formgebung, falls erforderlich
Manche Dosenkonstruktionen erfordern eine Halsung, eine Formgebung oder ein spezielles Korpusprofil.
Durch das Einziehen wird der Durchmesser an einem oder beiden Enden des Dosenkörpers verringert. Die genaue Methode hängt von der Dosenkonstruktion, der Art des verwendeten Bodens und den Kundenanforderungen ab.
Nicht jede dreiteilige Konservendose benötigt diesen Schritt. Er wird angewendet, wenn das endgültige Design dies erfordert.
9. Bördeln
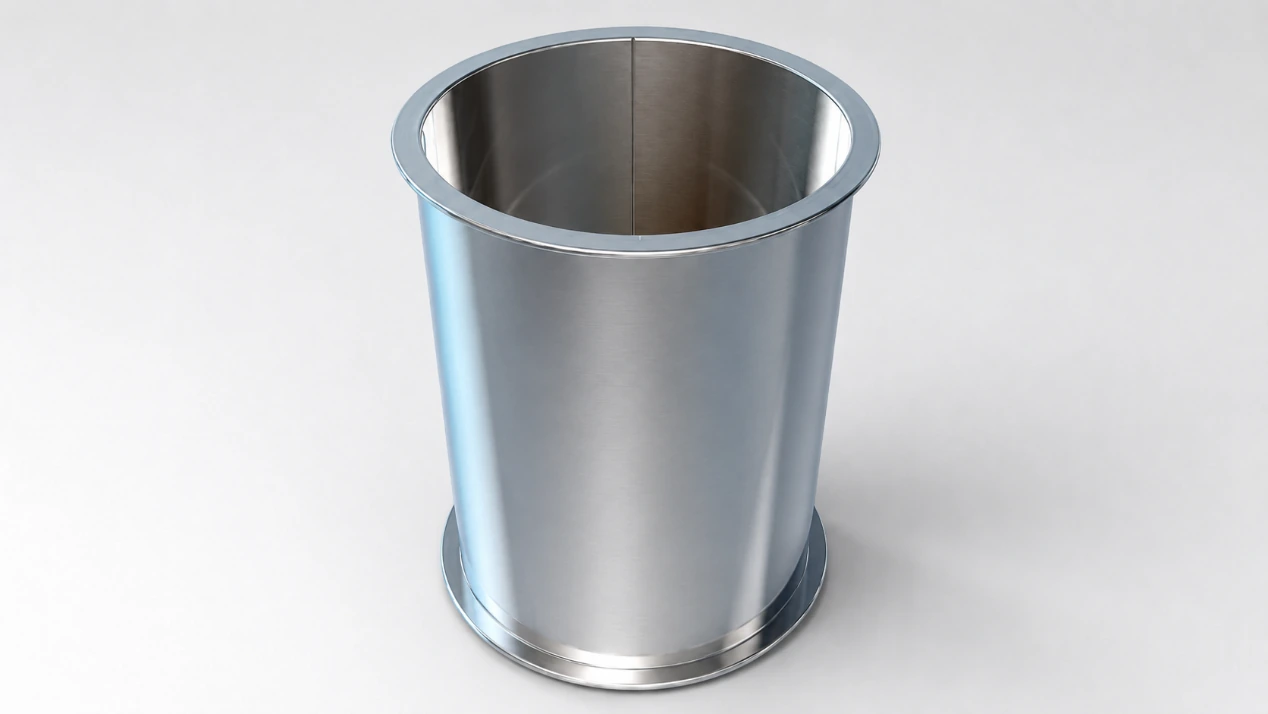
Die Ober- und Unterkante des Dosenkörpers sind nach außen geflanscht.
Dadurch wird der Dosenkörper für die doppelte Vernähung mit den Dosenböden vorbereitet. Ein gut geformter Flansch bietet eine stabile Arbeitskante für die Endvernähung.
Ist der Flansch uneben, rissig oder fehlerhaft geformt, kann die spätere Naht nicht richtig abdichten. Daher muss die Flanschform vor dem Verschließen der Dose kontrolliert werden.
10. Bodennaht
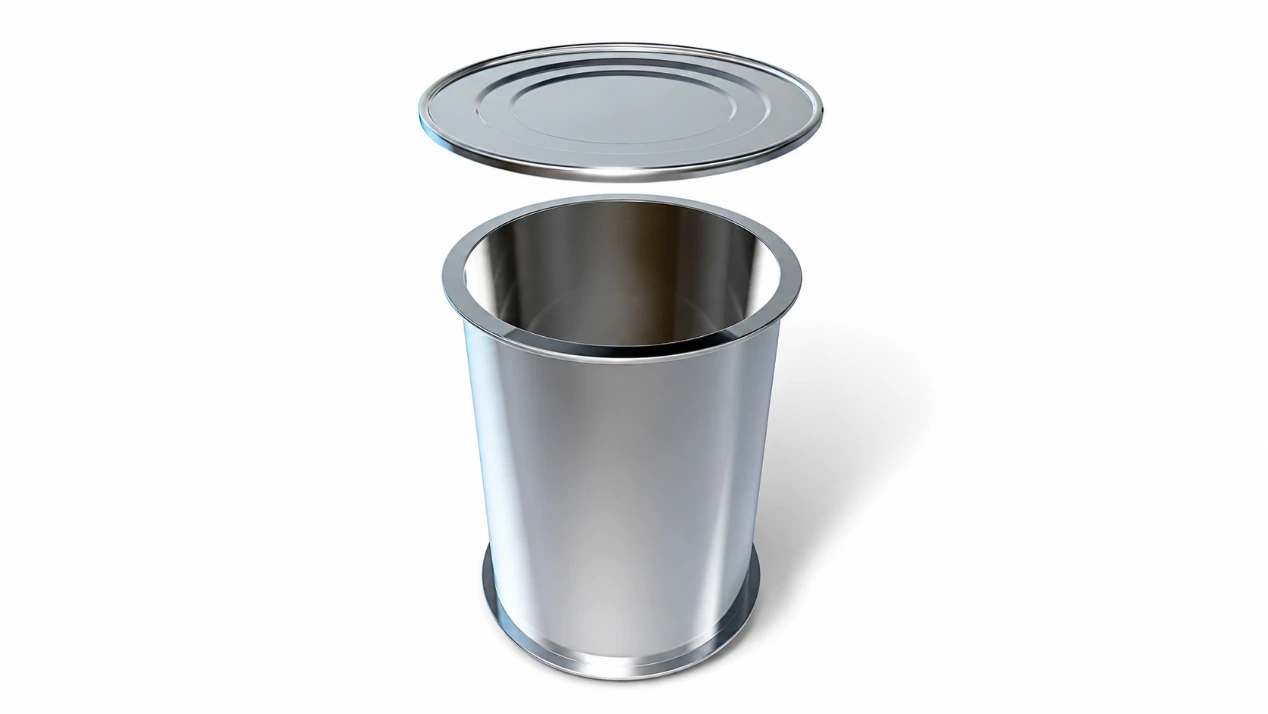
Ein Ende des Dosenkörpers, üblicherweise das untere Ende, ist durch eine doppelte Naht befestigt.
Die doppelte Naht verbindet den Boden und den Dosenkörper fest miteinander. Dadurch entsteht eine dichte Bodenkonstruktion.
Der Deckel wird üblicherweise separat von der Abfüllanlage geliefert. Nachdem das Lebensmittel in die Dose gefüllt wurde, verschließt die Abfüllanlage den Deckel mit der Dose.
Bei der Dosenherstellung verlässt die leere Dose die Produktionslinie normalerweise so, dass der Boden bereits vernäht ist, während der obere Teil noch separat ist.
11. Perlenarbeiten
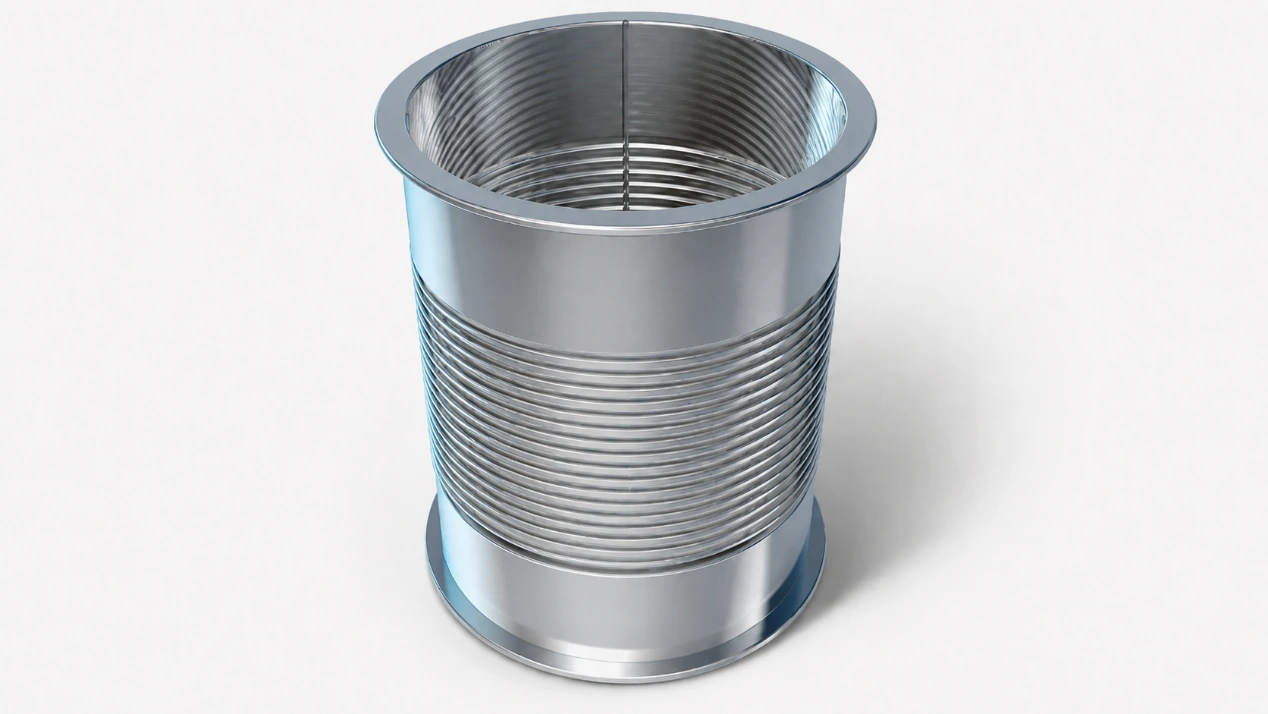
Die Perlen werden in die Wand des Dosenkörpers gepresst.
Diese Kügelchen verbessern die Festigkeit und Verformungsbeständigkeit der Konservendosen. Konservendosen durchlaufen verschiedene Prozesse wie Befüllung, Sterilisation, Transport und Stapelung. Die Konservendose benötigt daher ausreichend Steifigkeit, um diesen Belastungen standzuhalten.
Die Wulstbildung hilft der Dose, ihre Form unter äußerem Druck und prozessbedingter Belastung zu behalten.
12. Inspektion
Die Qualitätskontrolle erfolgt während des gesamten Produktionsprozesses.
Eine Dose mag von außen akzeptabel aussehen, aber das reicht nicht aus. Schweißnaht, Beschichtung, Flansch, Naht und Gehäuseform müssen überprüft werden.
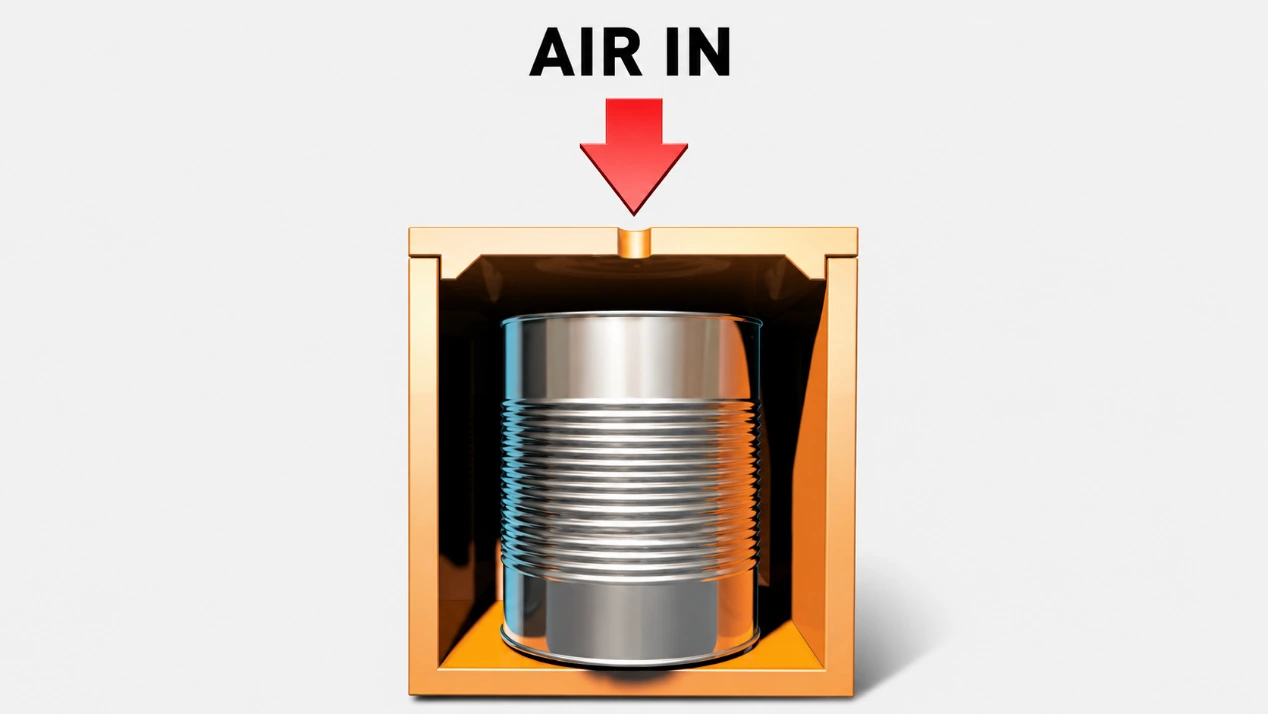
Jeder Dosenkörper wird auf Dichtheit geprüft, um Schweißfehler, Nahtprobleme, Nadellöcher oder andere Dichtungsmängel aufzudecken. Nur Dosen, die den Dichtheitstest bestehen, gelangen in den nächsten Schritt.
Die Dose wird außerdem auf Oberflächenfehler, Schweißnahtqualität, Beschichtungszustand, Flanschqualität und Form geprüft. Im letzten Schritt durchlaufen die Dosen eine Druckprüfung, die fehlerhafte Dosen automatisch aussortiert.
Dadurch werden instabile Dosen vor dem Verpacken oder Abfüllen aus der fertigen Charge entfernt.
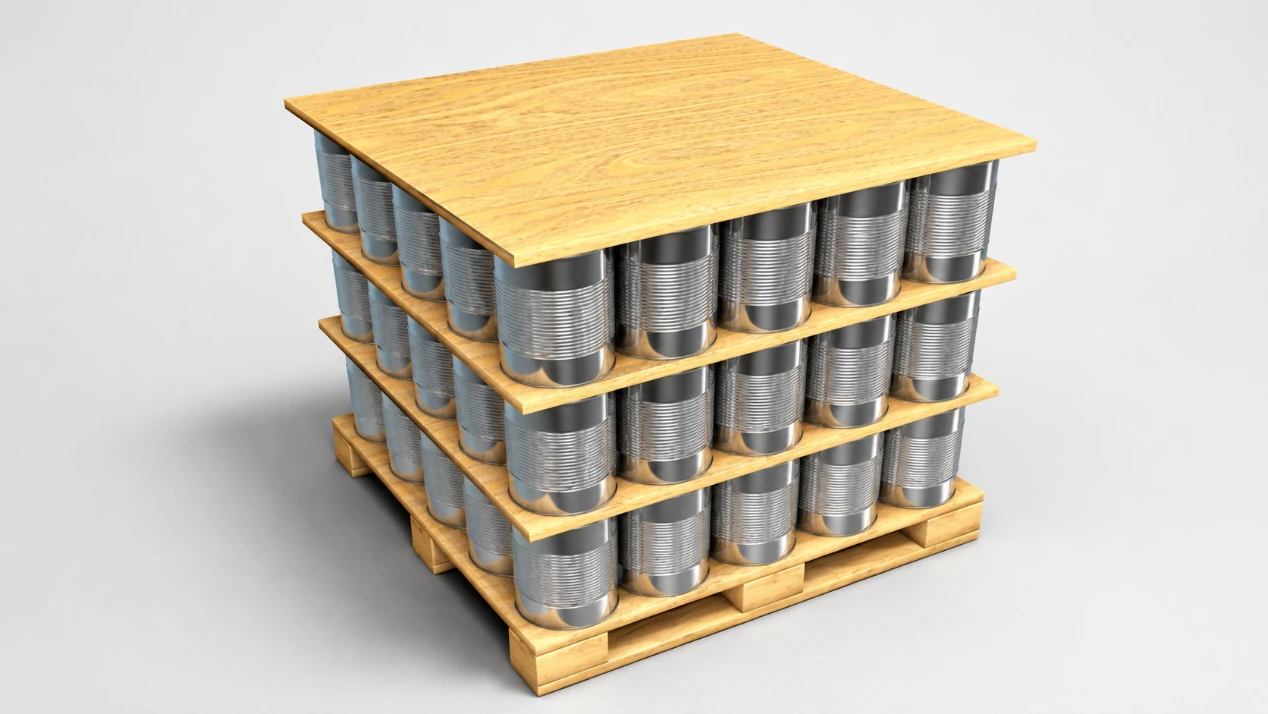
13. Verpackung und Palettierung
Qualifizierte leere Dosen werden gezählt, gestapelt, palettiert und verpackt.
Die Verpackung schützt die Dosen während Lagerung und Transport. Leere Dosen können jedoch durch unsachgemäße Handhabung, Druck oder Verunreinigung beschädigt werden. Daher sind Palettierung und Verpackung Teil des Produktionsprozesses und nicht nur ein logistischer Schritt.
Nach dem Verpacken werden die Dosen zur Lebensmittelabfüllanlage transportiert.
14. Schlussfolgerung
Eine dreiteilige Konservendose wird durch eine kontrollierte Abfolge von Metallumformung, Seitennahtschweißen, Beschichten, Aushärten, Bördeln, Endnahtverschweißen, Bördeln, Prüfen und Verpacken hergestellt.
Jeder Arbeitsschritt hat direkte Auswirkungen auf die fertige Dose. Mangelhafte Schweißnähte können zu Undichtigkeiten führen. Eine schwache Beschichtung kann das Metall anfällig für Korrosion machen. Fehlerhafte Bördelungen oder Falze können die Dichtigkeit beeinträchtigen. Deshalb wird der Prozess in verschiedenen Phasen und nicht erst am Ende überprüft.
Das Ziel ist einfach: einen leeren Dosenkörper herzustellen, der stabil genug ist, um befüllt, sterilisiert, transportiert und gestapelt zu werden, und gleichzeitig die Lebensmittel sicher von der Metalloberfläche getrennt zu halten.
Möchten Sie mehr über die Herstellung zweiteiliger Dosen erfahren? Lesen Sie unseren Leitfaden zu Herstellungsprozess für 2-teilige Konservendosen.
Um beide Dosentypen zu vergleichen, siehe 3-teilige Dose vs. 2-teilige Dose: Welche ist besser für Lebensmittel?