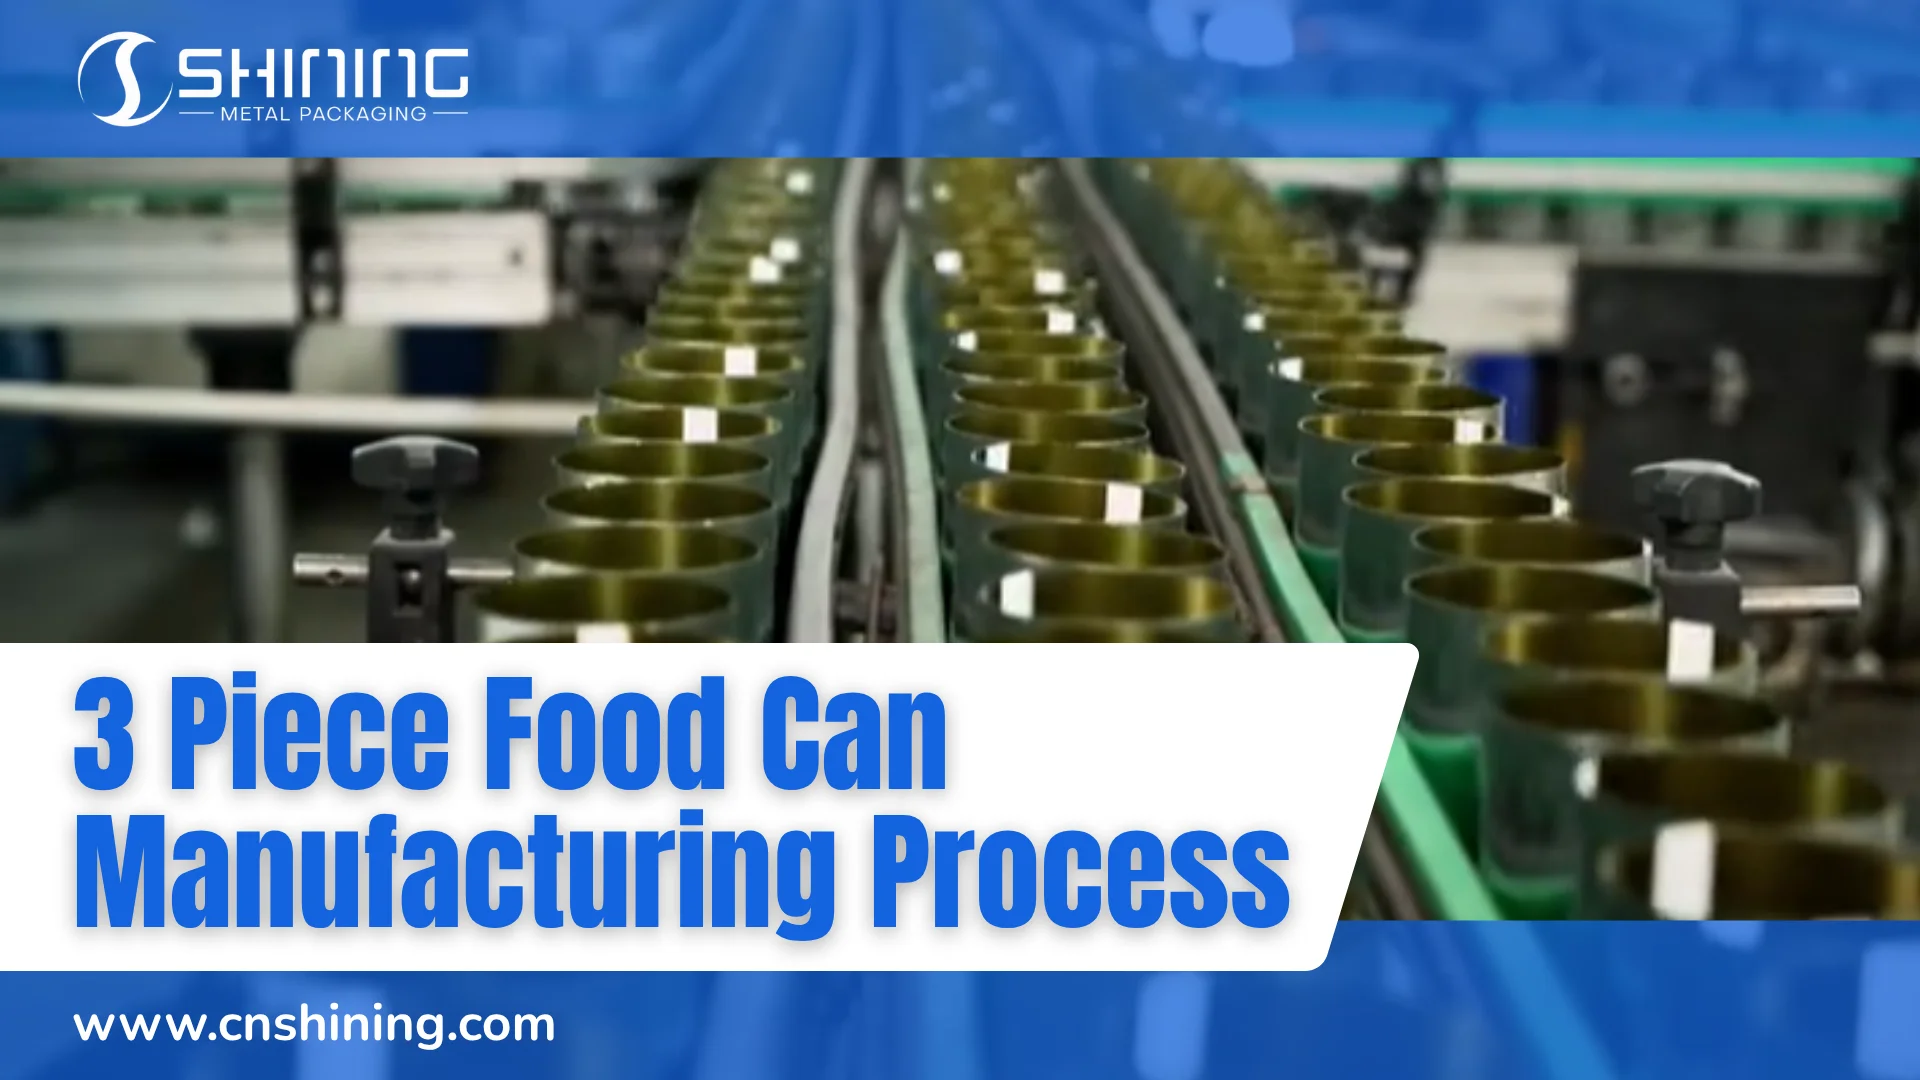
A boîte alimentaire trois pièces Elle est composée de trois parties principales : le corps de la canette, le couvercle et le fond. Le corps est fabriqué à partir d’une tôle plate, mise en forme en cylindre, soudée le long de la jointure latérale, puis finie par revêtement, mise en forme, sertissage, contrôle et emballage.
Le procédé paraît simple de l'extérieur. En production, chaque étape a un objectif précis. Si une seule étape est instable, la boîte risque de perdre en résistance, en étanchéité ou en résistance à la corrosion.
1. Préparation des matières premières
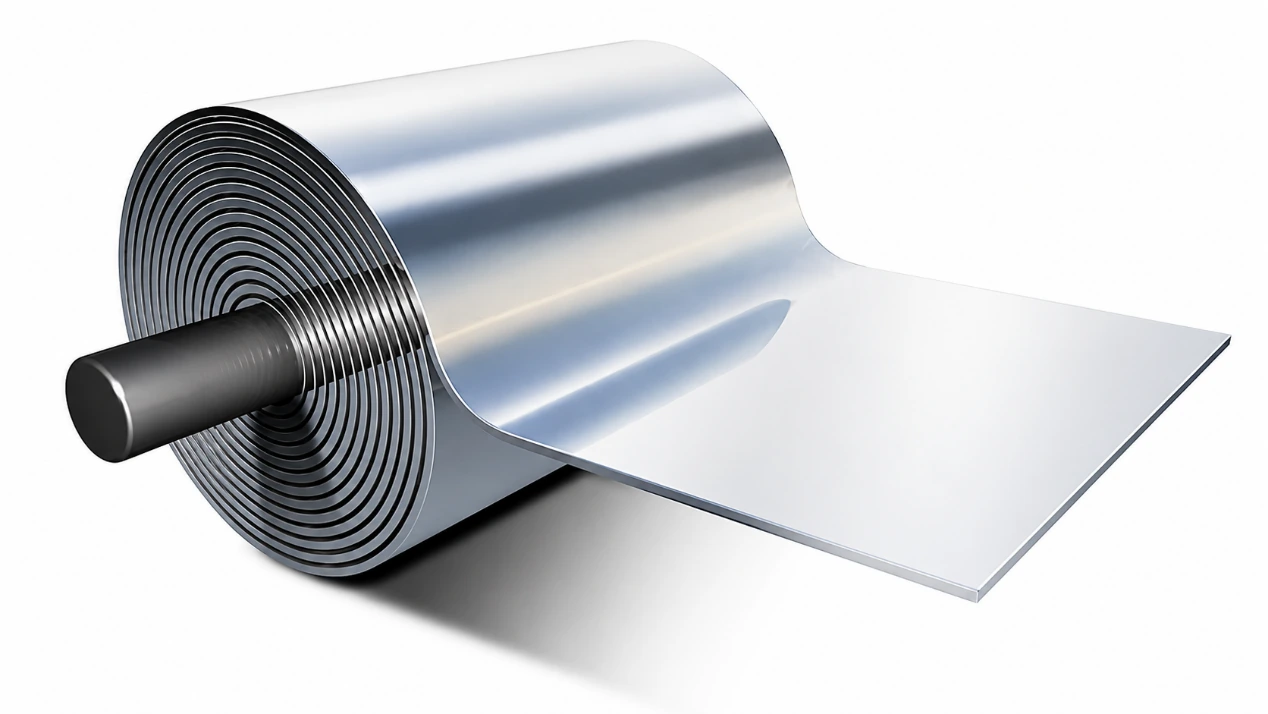
Le processus commence généralement avec des tôles ou des bobines d'acier étamé ou sans étain.
Le matériau doit répondre aux exigences des emballages alimentaires. Cela signifie que la surface métallique, l'épaisseur, la compatibilité du revêtement et les caractéristiques de formage doivent toutes être contrôlées avant le début de la production.
À ce stade, l’objectif est simple : utiliser un matériau qui peut être formé, soudé, revêtu et scellé sans créer de risques pour le remplissage et la stérilisation ultérieurs.
2. Découpe/refendage de feuilles
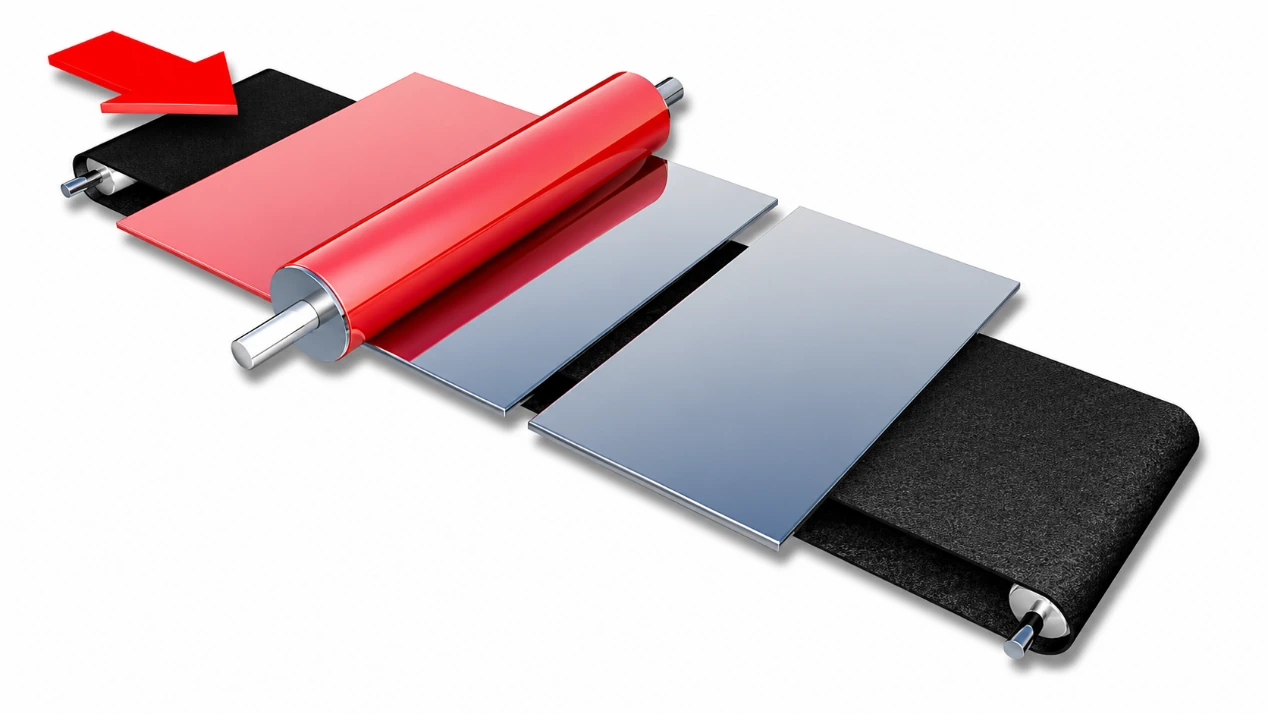
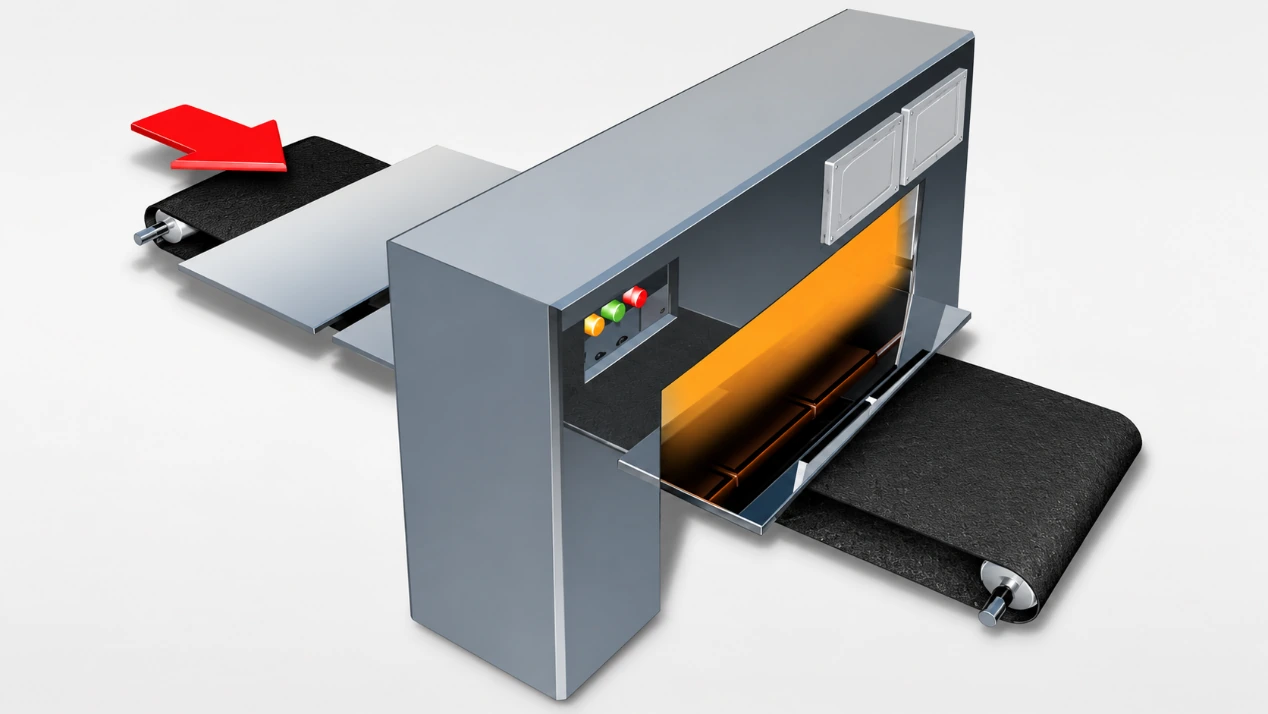
La bobine d'acier est d'abord découpée en feuilles plus grandes. La face qui deviendra la surface intérieure de la boîte finie est recouverte d'un revêtement. couche protectrice.
Pourquoi ce revêtement est-il nécessaire ? Parce que les aliments contenus dans la boîte ne doivent pas entrer en contact direct avec le métal. Le revêtement protège le corps de la boîte contre la corrosion et empêche le contact entre le produit et la surface en acier.
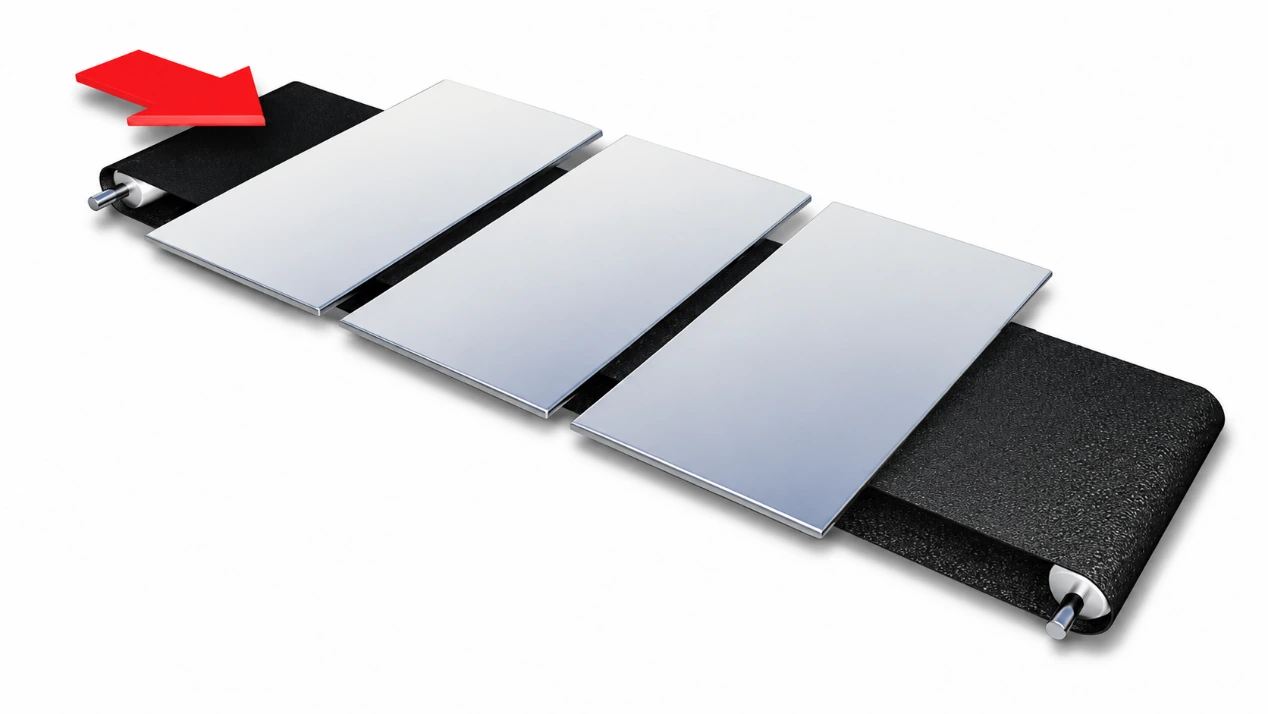
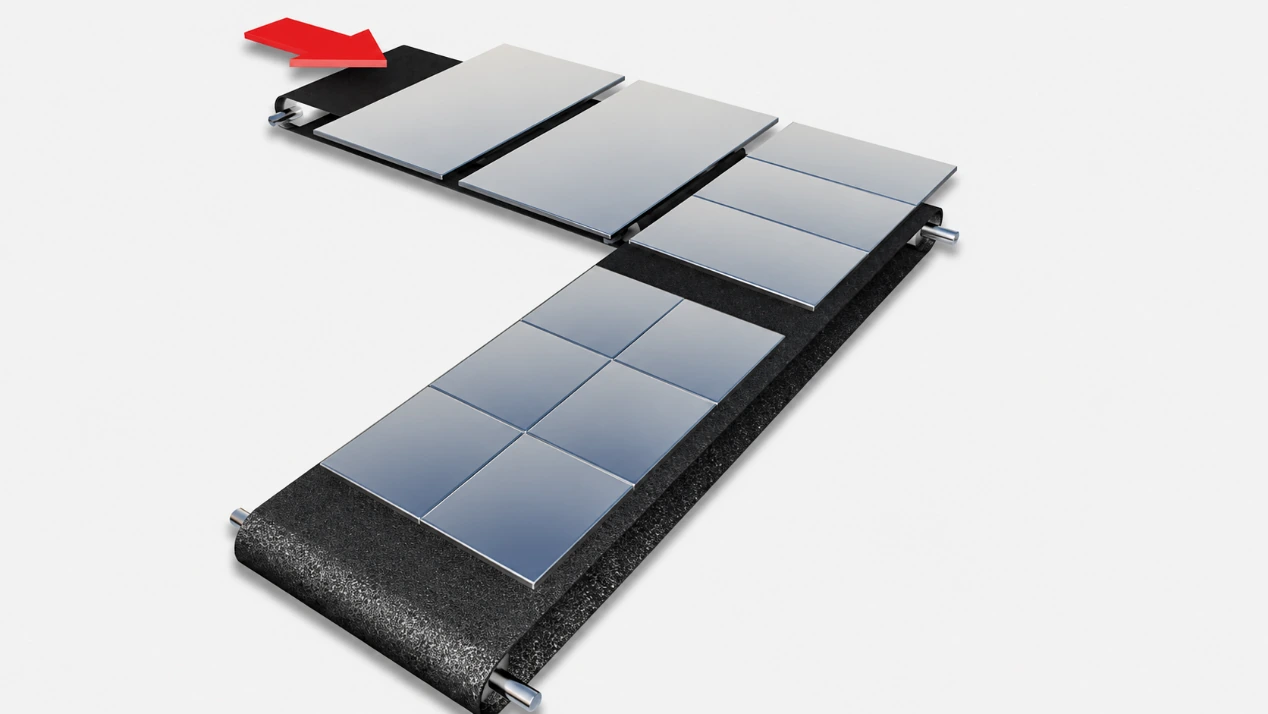
Après l'enduction, les feuilles sont séchées au four. Elles sont ensuite découpées en ébauches plus petites. Chaque ébauche deviendra plus tard le corps d'une boîte de conserve.
Si une décoration imprimée est souhaitée, des motifs peuvent être imprimés sur la feuille selon le dessin du client. Une couche de vernis est ensuite appliquée sur la surface décorée. Une seconde couche de protection interne peut également être appliquée et polymérisée sur la feuille.
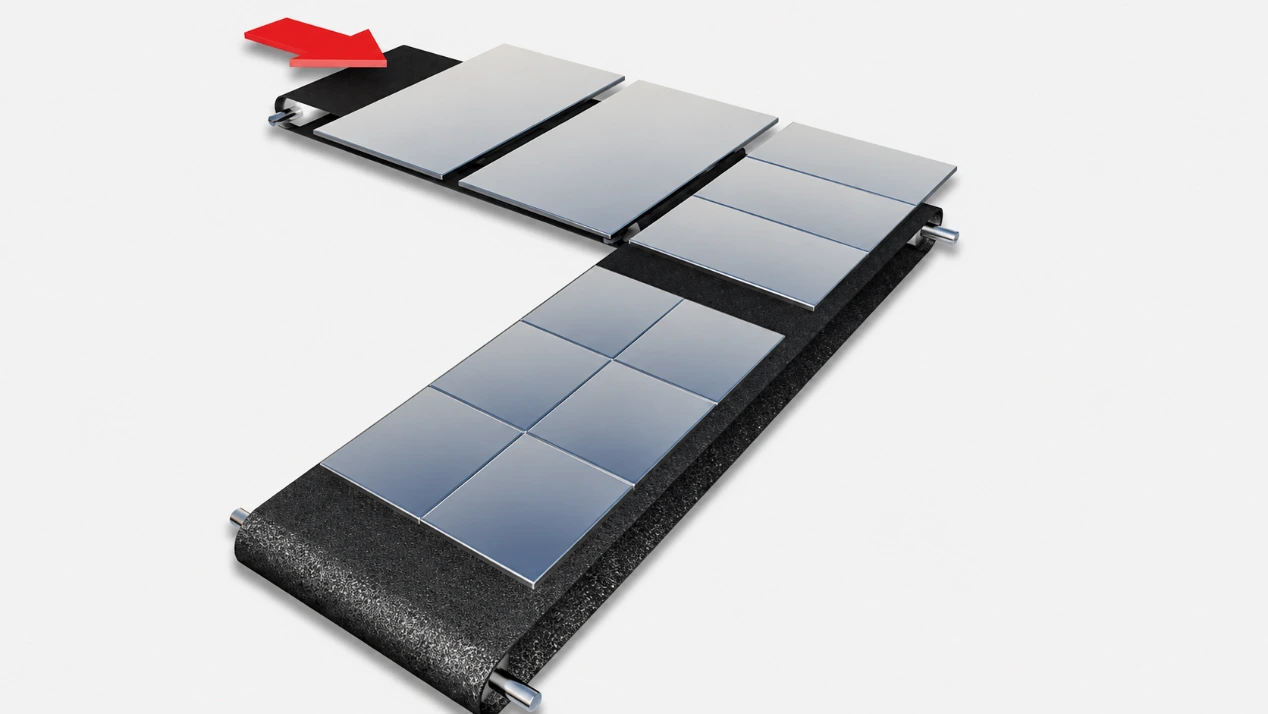
3. Alimentation à blanc du corps
Les ébauches découpées sont automatiquement acheminées vers la machine de formage de la carrosserie.
Avant le formage, chaque ébauche doit être parfaitement alignée. Cela peut paraître un détail, mais c'est crucial pour toute la ligne. Une alimentation incorrecte peut entraîner des erreurs de formage, un chevauchement instable ou des problèmes de soudure.
Une alimentation stable permet un fonctionnement continu de la ligne, notamment en production à grande vitesse.
4. Mise en forme/arrondi du corps
La feuille rectangulaire plate est roulée pour lui donner une forme cylindrique.
Lors de l'arrondi, les deux bords latéraux de l'ébauche se chevauchent légèrement. Ce chevauchement crée la forme de base du corps de la boîte avant le soudage.
À ce stade, le corps de la boîte n'est pas encore scellé. Il s'agit seulement d'un cylindre formé, en attente de la soudure de la jointure latérale.
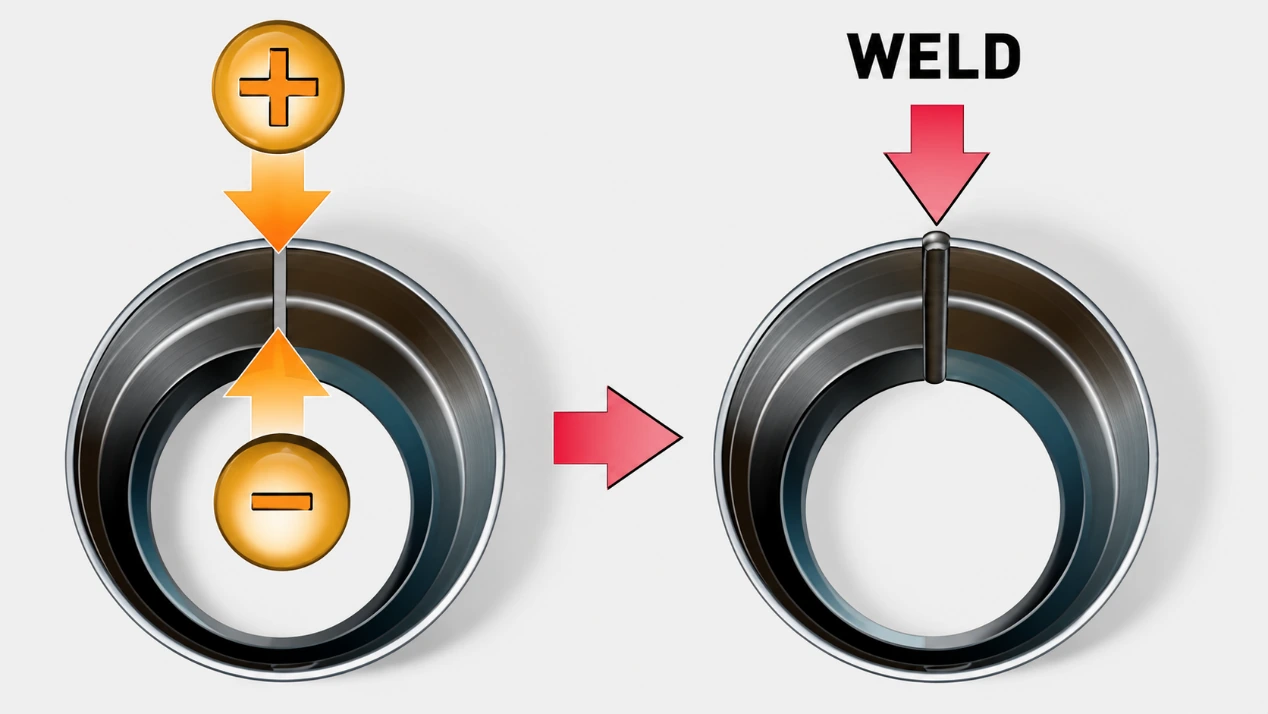
5. Soudage des coutures latérales
Les bords latéraux superposés sont assemblés par soudage par résistance.
Cela crée la soudure latérale verticale du corps de la boîte. Cette soudure doit être solide et étanche car elle fait partie intégrante de l'emballage alimentaire final.
Le soudage moderne des boîtes de conserve utilise un fil de cuivre comme électrode intermédiaire. Cela permet de réaliser une soudure propre et étanche sans brasure. La brasure a été supprimée de la production de boîtes de conserve il y a plusieurs décennies pour des raisons de santé.
Cette étape permet d'obtenir un corps de boîte cylindrique soudé.
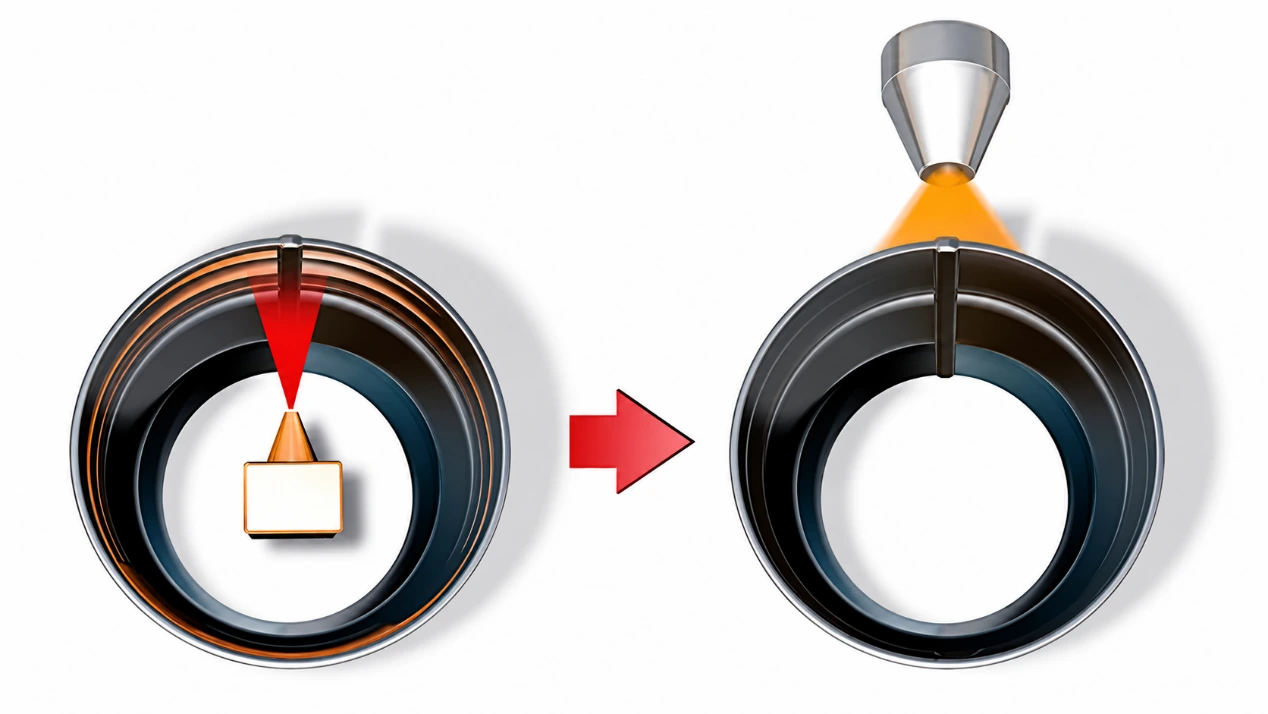
6. Revêtement des cordons de soudure
Après soudage, la zone de jointure présente du métal exposé.
Cette zone exposée doit être protégée. Un revêtement protecteur est appliqué à l'intérieur, à l'extérieur ou des deux côtés de la soudure.
Cette étape est souvent appelée revêtement latéral ou protection de cordon de soudure. Son rôle est simple : recouvrir la zone soudée afin que le cordon ne soit pas exposé à la corrosion ou au contact du produit.
7. Séchage/durcissement du revêtement
Le cordon de soudure revêtu subit ensuite un processus de séchage ou de durcissement.
Le durcissement permet au revêtement d'adhérer fermement à la surface métallique. Une fois durci, le revêtement forme une barrière protectrice sur le cordon de soudure.
Cette étape est indispensable. Un revêtement de joint non polymérisé ou mal polymérisé risque de ne pas protéger correctement la soudure lors du stockage, du remplissage, de la stérilisation ou du transport.
8. Ajustement ou mise en forme, si nécessaire
Certains modèles nécessitent un col, un façonnage ou un profil de corps spécial.
Le rétrécissement consiste à réduire le diamètre à une ou aux deux extrémités du corps de la boîte. La méthode exacte dépend de la conception de la boîte, du type de fermeture utilisé et des exigences du client.
Cette étape n'est pas nécessaire pour toutes les boîtes alimentaires à trois pièces. Elle est utilisée lorsque la conception finale l'exige.
9. Bordage
Les bords supérieur et inférieur du corps de la boîte sont recourbés vers l'extérieur.
Cela prépare le corps de la boîte pour le double sertissage avec les fonds. Un rebord bien conçu assure une bonne stabilité lors du sertissage.
Si le rebord est irrégulier, fissuré ou mal formé, la soudure ultérieure risque de ne pas être étanche. Il est donc impératif de contrôler la forme du rebord avant de procéder au sertissage final.
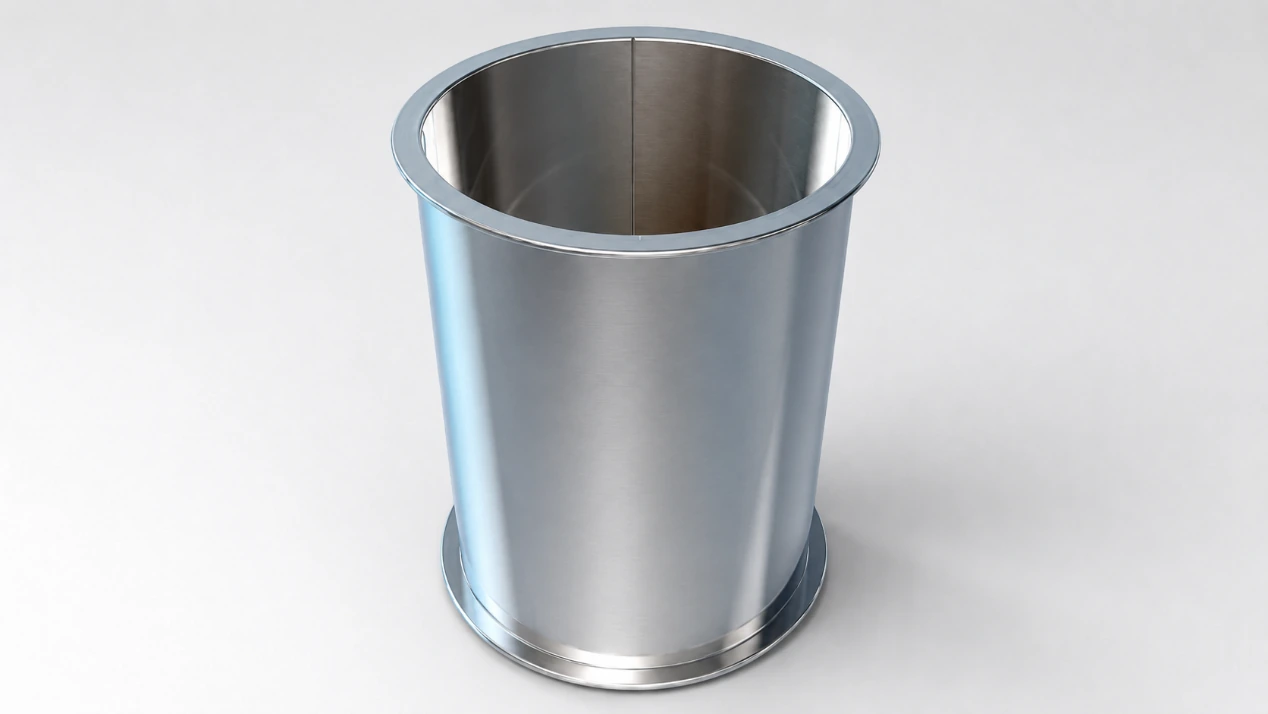
10. Soudure de l'extrémité inférieure
L'une des extrémités du corps de la boîte, généralement l'extrémité inférieure, est fixée par une double soudure.
La double soudure assure la liaison entre le fond et le corps de la boîte. Ceci crée une structure de fond étanche.
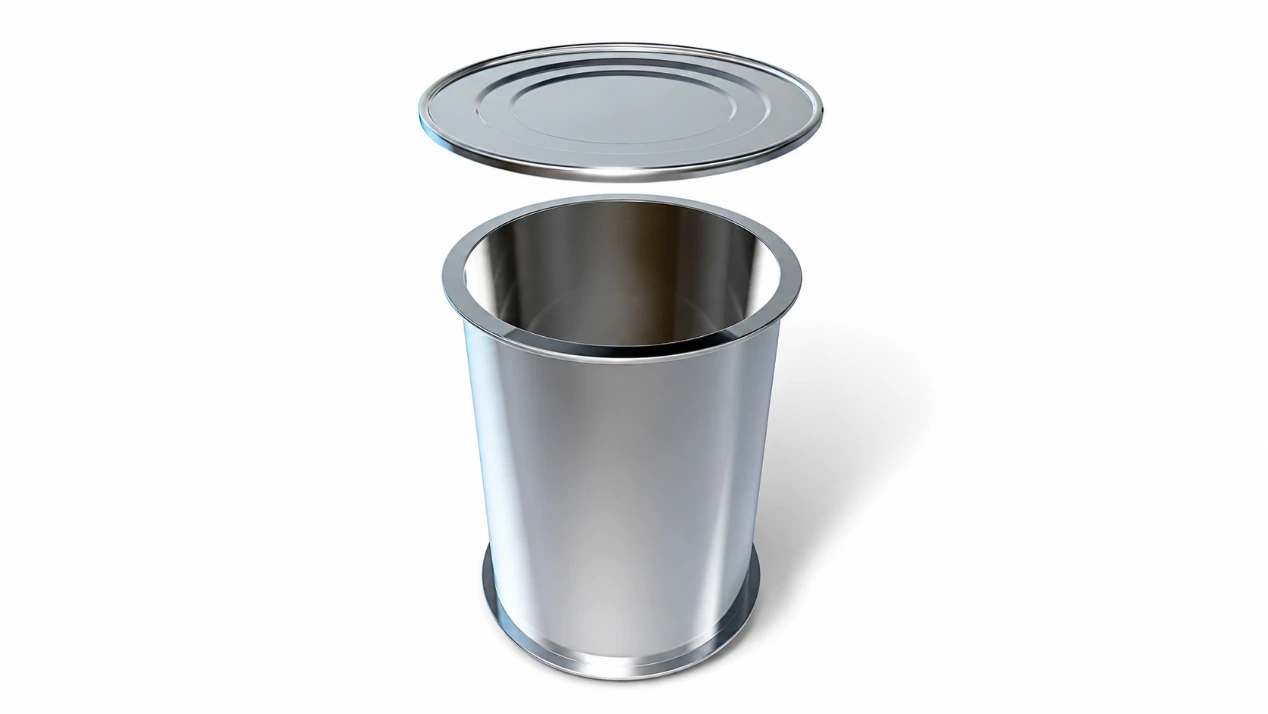
Le couvercle est généralement fourni séparément à la remplisseuse. Une fois le produit alimentaire versé dans la boîte, la remplisseuse sertit le couvercle pour la fermer.
Ainsi, lors de la fabrication des boîtes de conserve, la boîte vide quitte normalement la chaîne de production avec le fond déjà serti, tandis que le haut reste séparé.
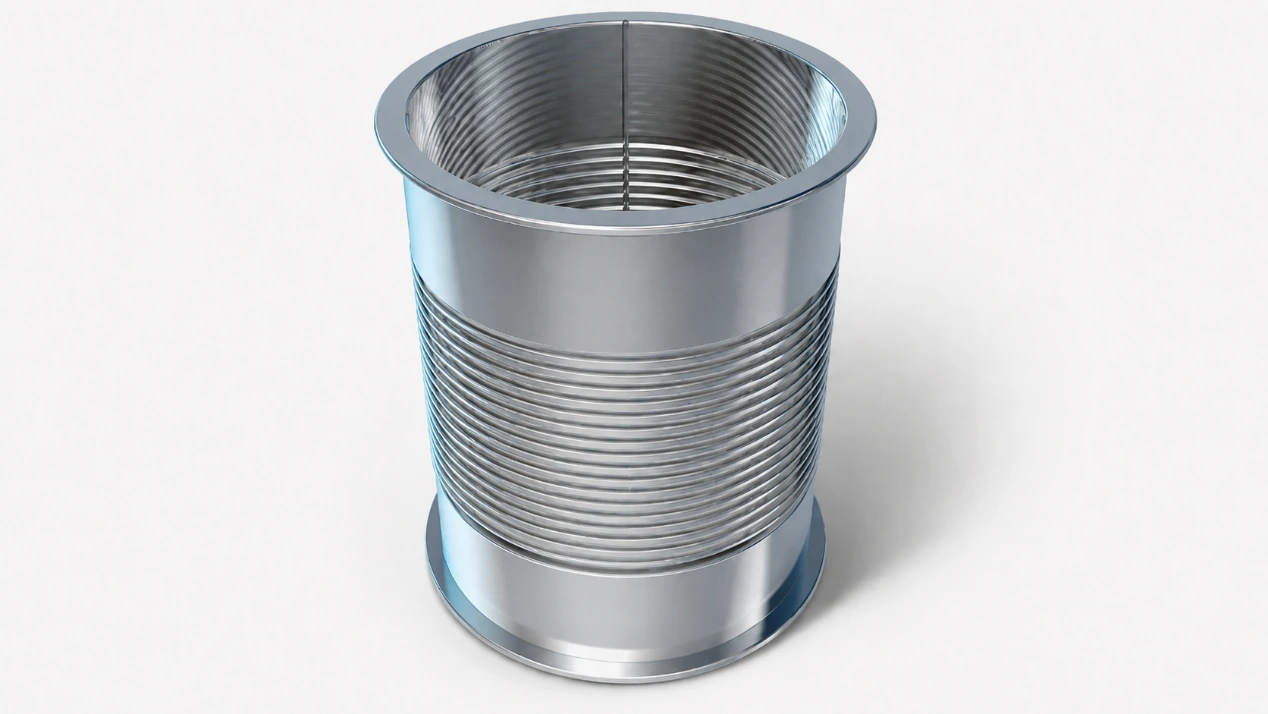
11. Perlage
Des billes sont pressées contre la paroi du corps de la boîte.
Ces billes renforcent le corps et améliorent sa résistance à la déformation. Les boîtes de conserve subissent diverses opérations : remplissage, stérilisation, transport et empilage. Le corps doit donc être suffisamment rigide pour supporter ces contraintes.
Le perlage permet à la boîte de conserver sa forme sous la pression externe et les contraintes de traitement.
12. Inspection
Le contrôle est effectué tout au long du processus de production.
Une boîte peut paraître acceptable de l'extérieur, mais cela ne suffit pas. Il faut vérifier la soudure, le revêtement, la bride, le joint et la forme du corps.
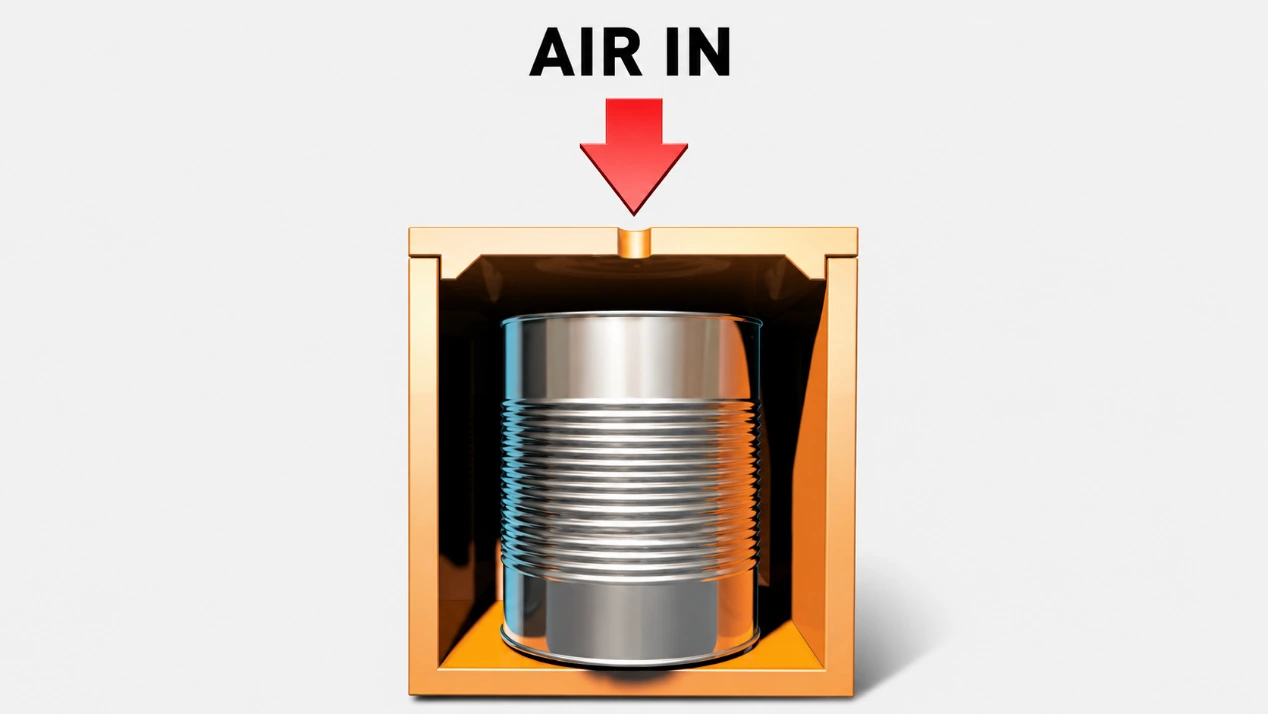
Chaque boîte est testée pour détecter les défauts d'étanchéité : soudures défectueuses, problèmes d'assemblage, micro-fuites ou autres défaillances d'étanchéité. Seules les boîtes ayant réussi le test d'étanchéité passent à l'étape suivante.
Le bidon est également contrôlé pour détecter les défauts de surface, la qualité des soudures, l'état du revêtement, la qualité de la bride et la forme du corps. Enfin, les bidons passent dans un testeur de pression qui élimine automatiquement ceux qui sont défectueux.
Cela permet d'éviter que des boîtes instables ne se retrouvent dans le lot fini avant l'emballage ou le remplissage.
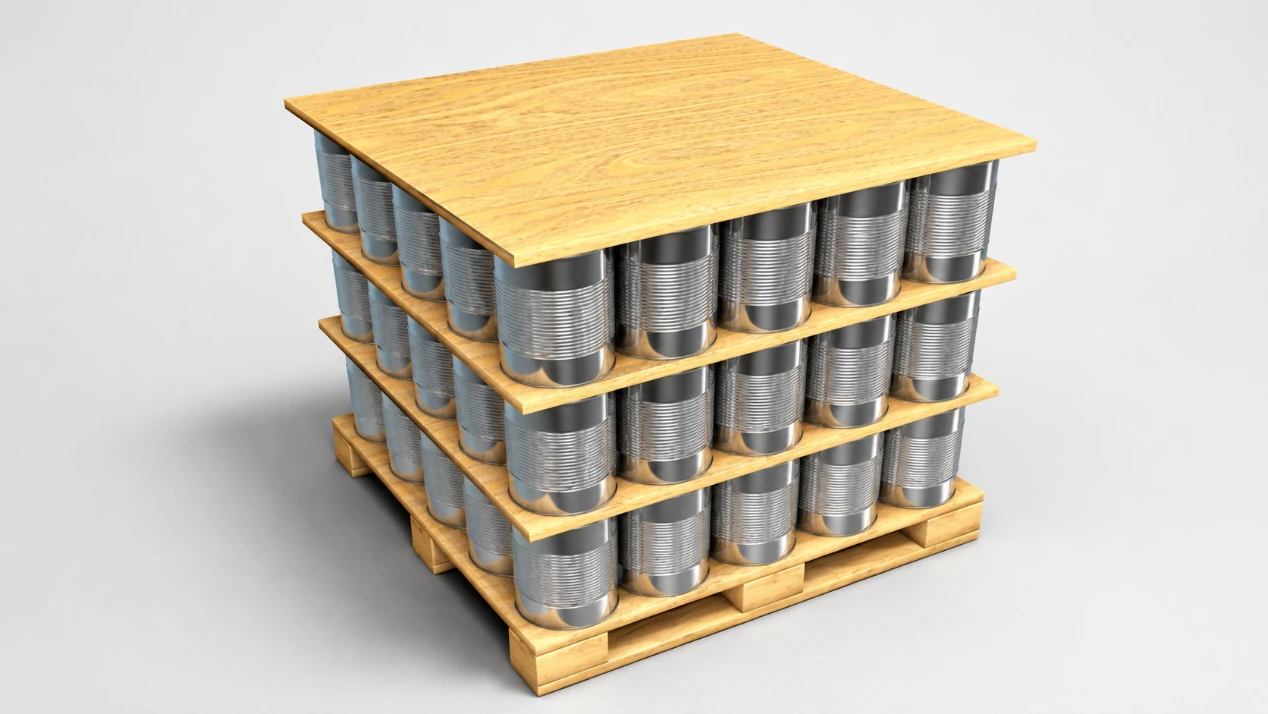
13. Emballage et palettisation
Les canettes vides conformes sont comptées, empilées, palettisées et emballées.
L'emballage protège les boîtes de conserve pendant le stockage et le transport. Les boîtes vides peuvent néanmoins être endommagées par une mauvaise manipulation, une compression ou une contamination ; la palettisation et le filmage font donc partie intégrante du processus de production et ne constituent pas une simple étape logistique.
Après conditionnement, les boîtes de conserve sont expédiées à l'usine d'embouteillage.
14. Conclusion
La fabrication d'une boîte de conserve en trois parties repose sur une séquence contrôlée d'opérations : formage du métal, soudage des coutures latérales, revêtement, durcissement, bordage, sertissage des extrémités, perlage, inspection et emballage.
Chaque étape a un impact direct sur la boîte finie. Une soudure défectueuse peut provoquer des fuites. Un revêtement insuffisant peut exposer le métal à la corrosion. Un sertissage ou un assemblage incorrect peut compromettre l'étanchéité finale. C'est pourquoi le processus est contrôlé à différentes étapes et non seulement à la fin.
L’objectif est simple : produire un corps de boîte vide suffisamment résistant pour le remplissage, la stérilisation, le transport et l’empilage, tout en maintenant les aliments à distance de la surface métallique.
Vous souhaitez en savoir plus sur la production de boîtes en deux parties ? Consultez notre guide. Procédé de fabrication de boîtes de conserve en 2 parties.
Pour comparer les deux types de boîtes, voir Boîte de conserve 3 pièces ou boîte de conserve 2 pièces : laquelle est la meilleure pour les aliments ?