A boîte alimentaire deux pièces Elle est composée d'un corps métallique et d'un fond séparé. Le corps comprend les parois latérales et le fond. Il est embouti à partir d'une seule pièce de tôle. Le fond est fixé ultérieurement, une fois la boîte remplie.
Cela diffère d'une boîte en trois parties. Une boîte en trois parties possède une soudure latérale, contrairement à une boîte en deux parties. Cela élimine un point de fuite potentiel et modifie également la forme du corps.
Pour comparer les deux modèles de canettes, consultez notre guide : Boîte de conserve 3 pièces ou boîte de conserve 2 pièces : laquelle est la meilleure pour les aliments ?.
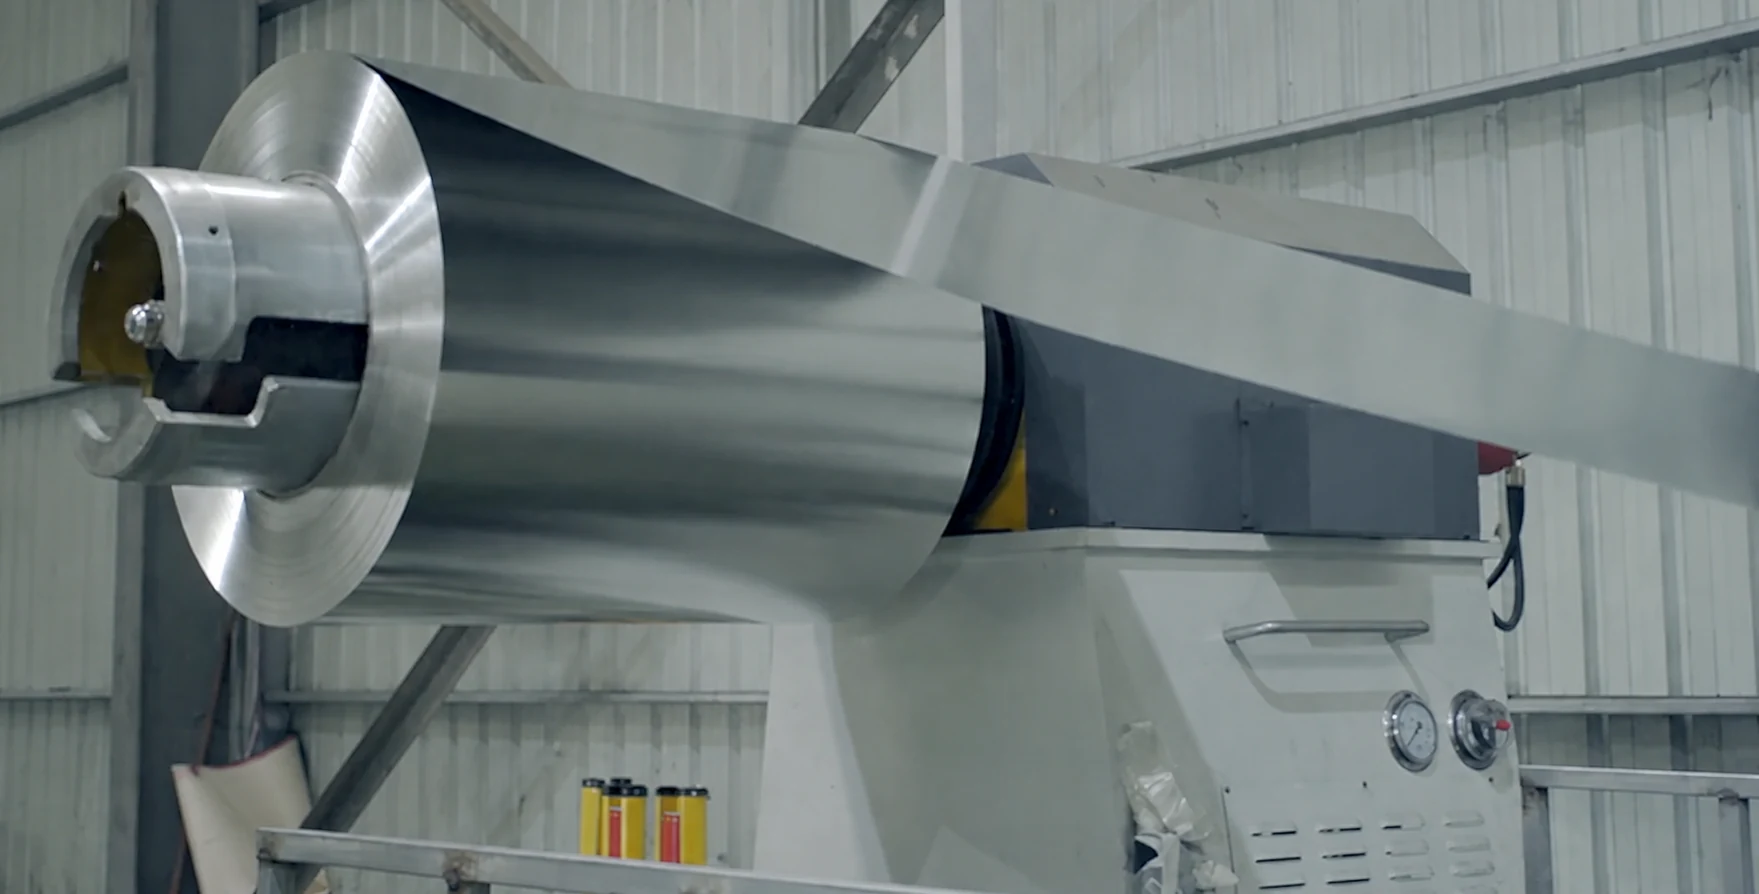
1. Préparation des matières premières : Sélection des bobines métalliques
Le processus commence avec une bobine de métal. Les matériaux courants comprennent le fer-blanc, l'acier sans étain et l'aluminium. Pour les boîtes de conserve, le matériau doit être apte au contact alimentaire et à la stérilisation ultérieure.
La bobine est sélectionnée en fonction de plusieurs critères de base :
- épaisseur
- trempe ou dureté
- qualité de surface
- performance du revêtement
- stabilité de formation
Ces détails sont importants car le métal sera étiré, mis en tension, bordé, ébarbé, revêtu, imprimé et scellé. Si la tôle n'est pas suffisamment stable, des problèmes apparaîtront ultérieurement lors du formage ou du scellage.
2. Processus de fabrication de boîtes en 2 parties
Il existe deux principaux procédés de fabrication pour les boîtes de conserve en deux parties :
- Canettes DR
- canettes de conduite en état d'ivresse
DR signifie « boîte emboutie ». Elle peut être fabriquée par emboutissage simple ou par emboutissage et réemboutissage. Une boîte emboutie simple est généralement peu profonde. Une boîte emboutie par réemboutissage, souvent appelée boîte DRD, peut atteindre une plus grande hauteur.
DWI signifie « étiré et repassé ». Ce procédé consiste à étirer le corps de la boîte pour lui donner la forme d'une coupelle, puis à le repasser à travers plusieurs anneaux. La paroi s'amincit et la boîte devient plus haute.
Le choix dépend de la forme, de la hauteur, de la capacité, du matériau, du type de revêtement et de l'application finale de la boîte. Pour les petites boîtes et les contenants de forme particulière, le revêtement par pulvérisation cathodique (DRD) est souvent utilisé. Pour les boîtes à parois droites de plus grand volume, le revêtement par injection directe (DWI) est une méthode courante.
Pour explorer les différences entre ces méthodes de formage, lisez Différence entre les systèmes DRD et DWI : Guide clé.
2.1 Processus de fabrication des boîtes DR
Les boîtes DR sont principalement fabriquées par emboutissage de la tôle pour obtenir la forme souhaitée. Ce procédé est généralement utilisé pour les boîtes peu profondes ou de forme spéciale, pour lesquelles le repassage des parois n'est pas nécessaire.
Procédé d'emboutissage peu profond
Préparation des feuilles
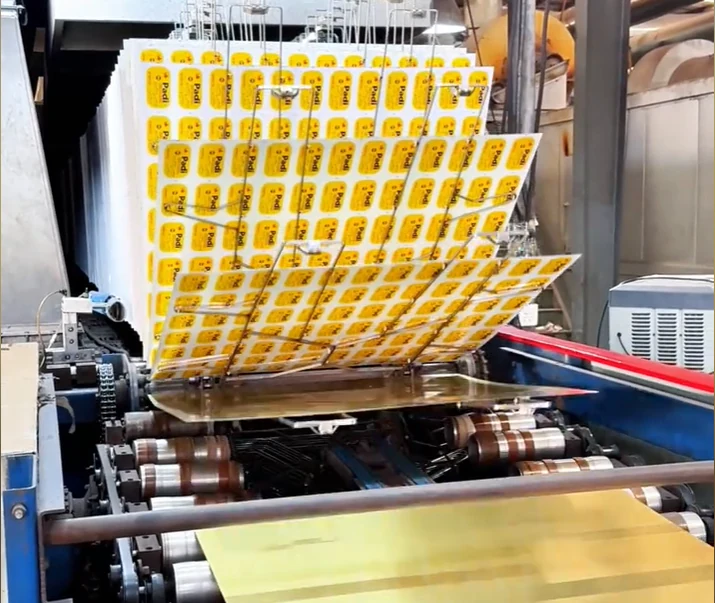
La feuille peut être pré-enduite ou pré-imprimée avant d'être formée.
La bobine est déroulée, nivelée, ébarbée, nettoyée, dégraissée, rincée, traitée chimiquement et séchée. Après cette préparation, la feuille peut être couchée ou imprimée.
Pour le revêtement, au moins une couche est appliquée sur la surface intérieure et une sur la surface extérieure. Le revêtement est ensuite séché et cuit à haute température.
Pour l'impression, l'encre est déposée sur chaque feuille. Un vernis transparent est ensuite appliqué pour protéger la surface imprimée. La feuille est cuite une seconde fois jusqu'à ce que l'encre et le vernis soient complètement secs. Une sous-couche blanche peut également être utilisée si nécessaire.
L'impression pour les canettes DR nécessite une attention particulière. Lors de l'impression, la paroi de la canette est étirée verticalement et comprimée sur sa circonférence, ce qui peut déformer l'image. Pour y remédier, il est parfois nécessaire d'imprimer avec une distorsion préalable. L'image est ainsi pré-déformée dans la direction opposée afin d'apparaître correcte après formage.
Masquage
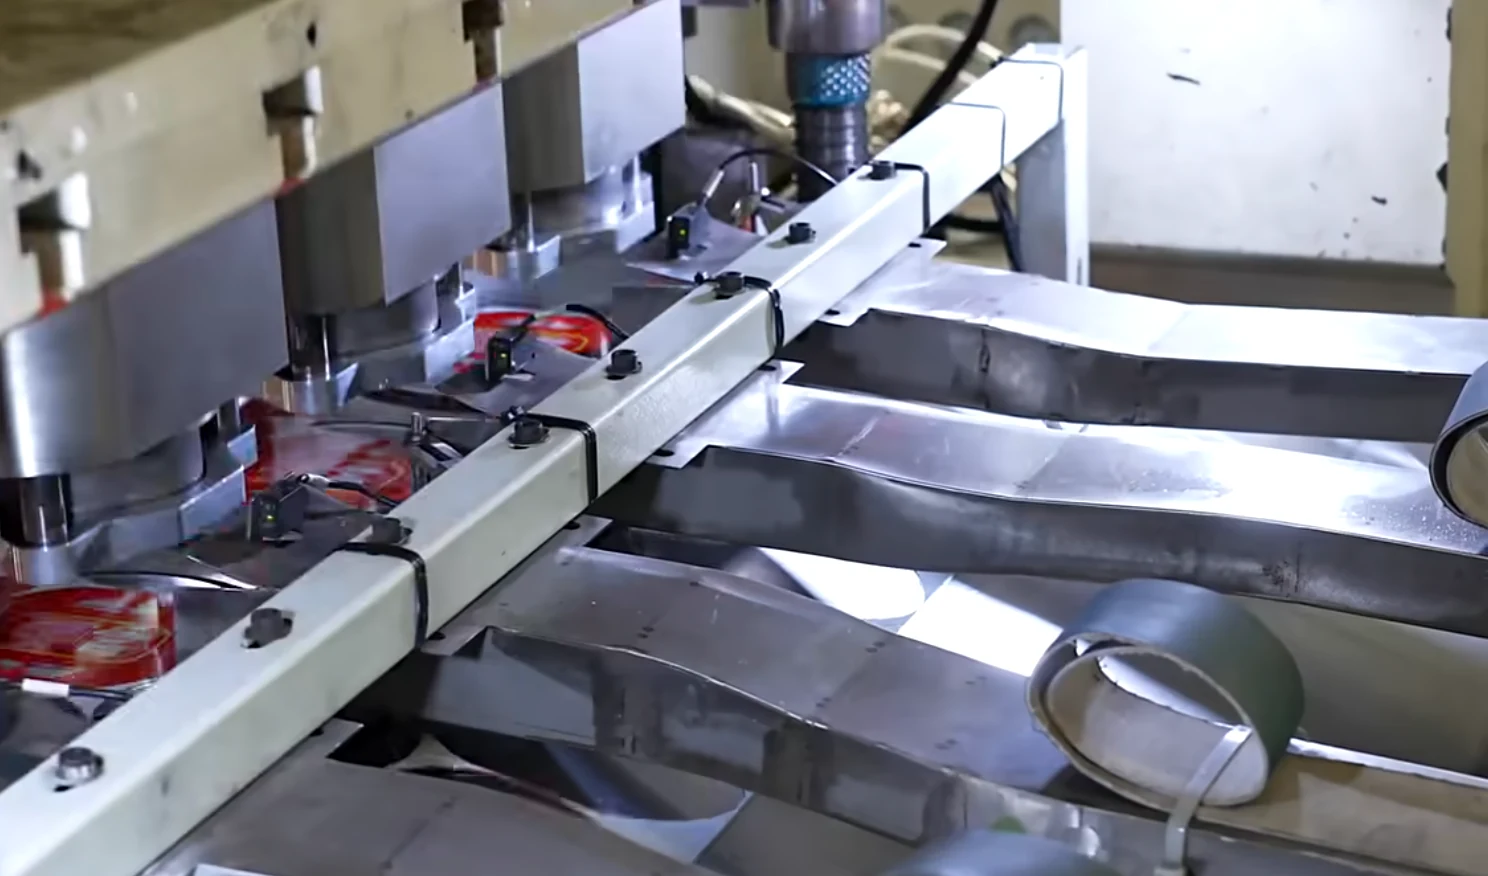
Après le couchage ou l'impression, la feuille est positionnée et introduite dans la presse. Le positionnement automatique, l'alimentation servo et le transfert robotisé peuvent être utilisés avant l'entrée de la feuille dans la matrice.
La presse découpe la feuille en ébauches rondes ou de formes spéciales. Ces ébauches constituent les pièces de départ pour le dessin.
Dessin
La pièce vierge est étirée pour former le corps de la boîte.
Pour une boîte emboutie peu profonde, une seule opération d'emboutissage suffit. L'étape principale de formage est généralement réalisée dans une matrice composée. L'ébauche est pressée dans la cavité de la matrice et prend la forme d'un corps peu profond en forme de coupelle.
Formage de fond et bordage
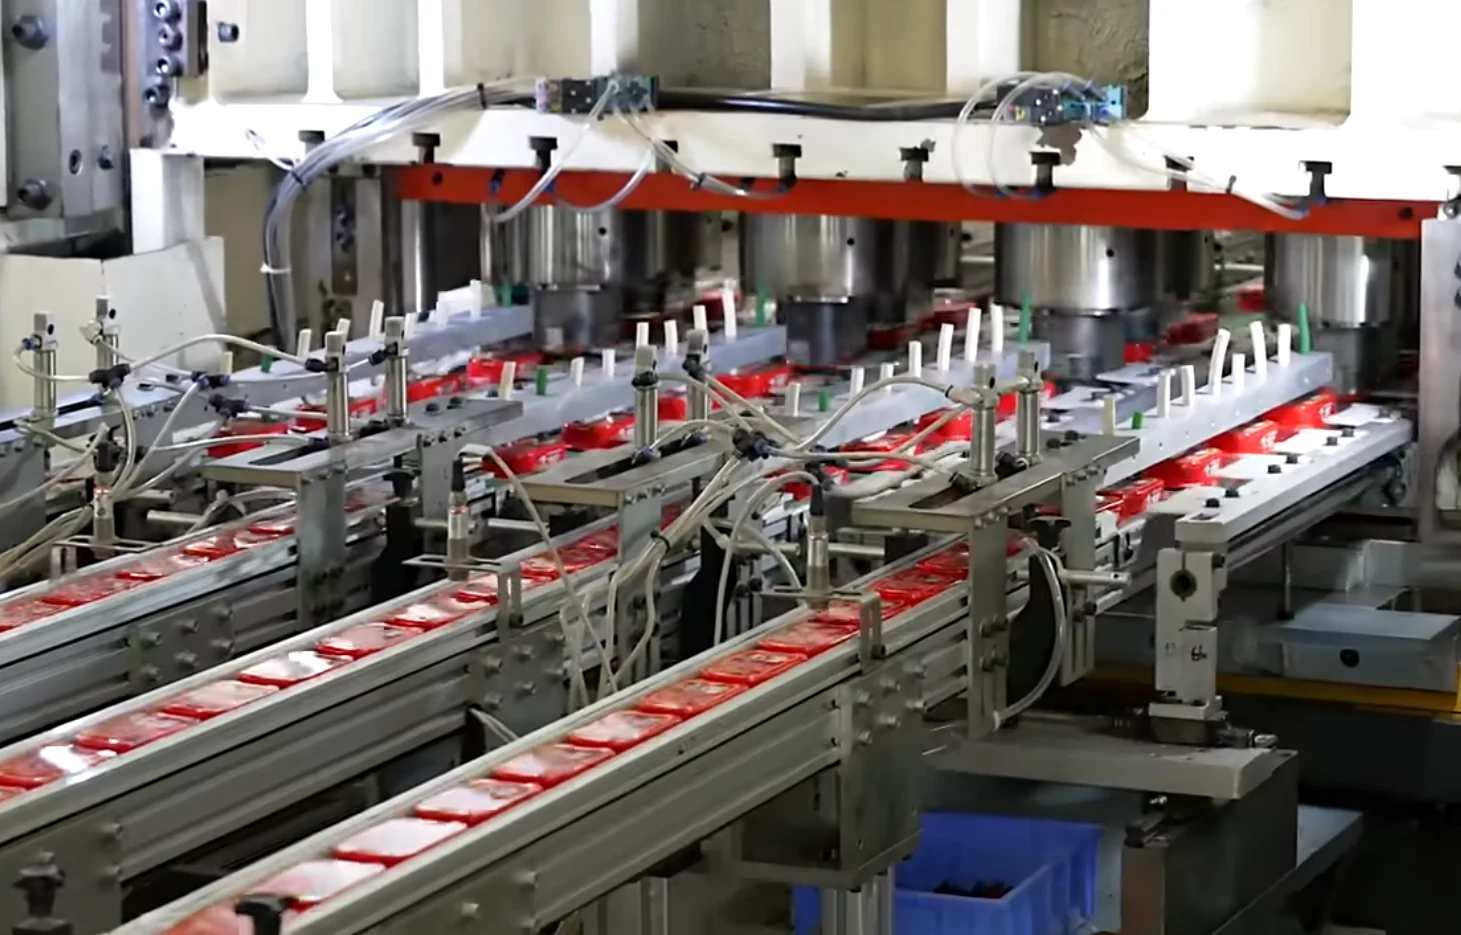
Une fois le corps étiré, le fond est profilé selon un profil spécifique. Cela améliore la résistance à la pression et facilite l'empilage et la stérilisation.
Le rebordage est également effectué avant le sertissage. Le bord ouvert du corps de la boîte est replié vers l'extérieur selon un angle et une largeur précis. Ce rebord servira ensuite de crochet lors du double sertissage avec le fond de la boîte.
Garniture
Après le bordage, l'excédent de matériau est coupé. Cela permet de maintenir une dimension de bord stable.
Cette étape n'est pas qu'esthétique. Si la dimension de la bride n'est pas maîtrisée, la double soudure finale risque de ne pas être étanche.
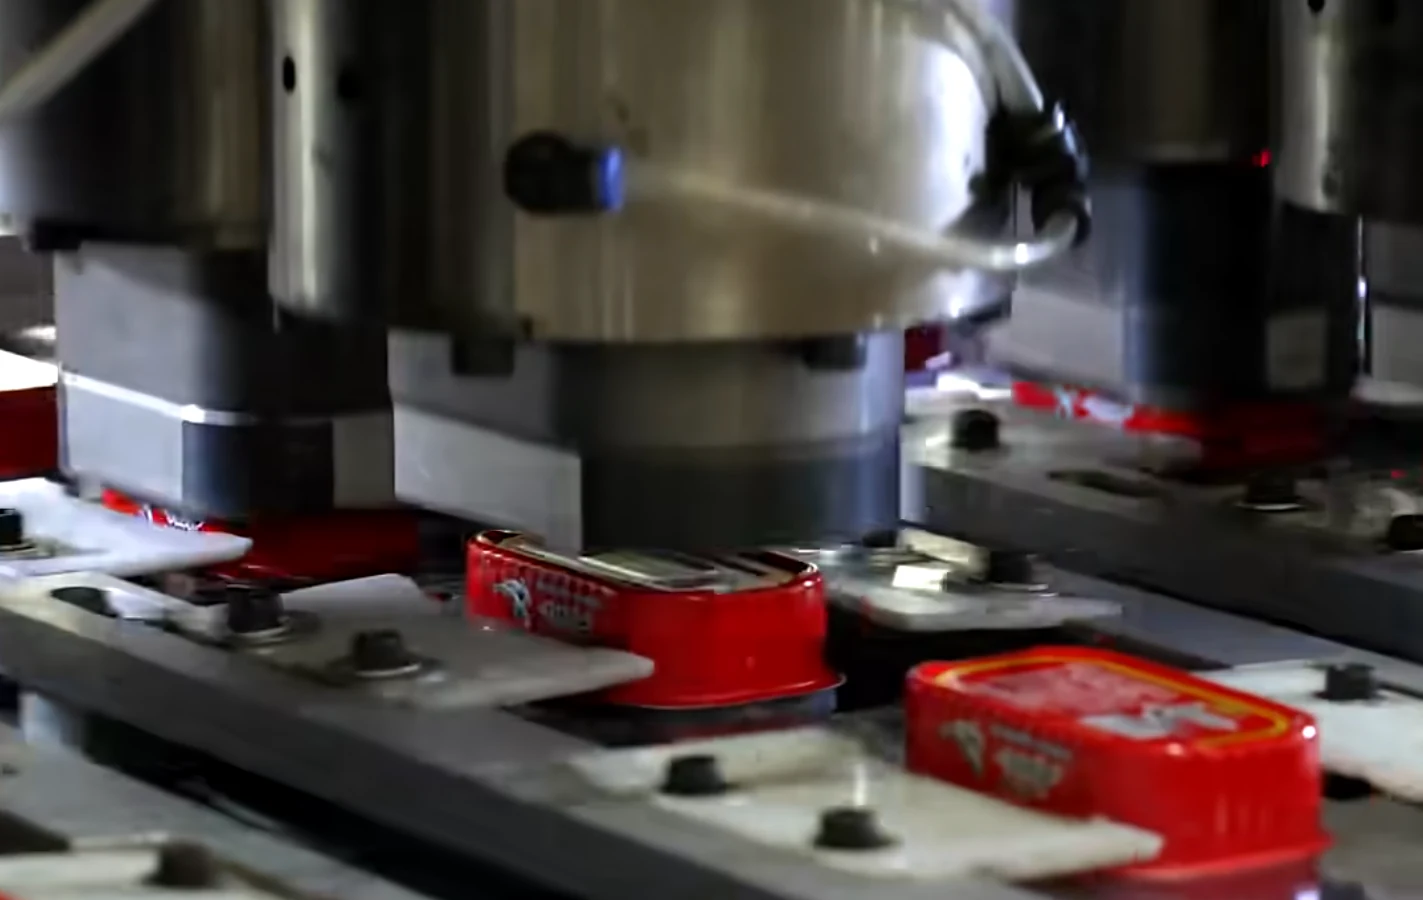
Inspection
Le corps de la boîte est inspecté avant l'emballage.
Les points d'inspection typiques comprennent :
- hauteur
- diamètre de la boîte
- largeur de la bride
- rondeur de la bouche
- rayures
- bosses
- défauts de revêtement
- contamination
- adhérence du revêtement
- revêtement
- risque de piqûre
- qualité de la bride
- peut finir la taille
- condition du composé d'étanchéité
- force de pression
- performances d'empilement
- aptitude à la stérilisation
Le principe est simple : la précision du formage et l’intégrité du revêtement doivent être vérifiées avant que la boîte n’atteigne la ligne de remplissage.
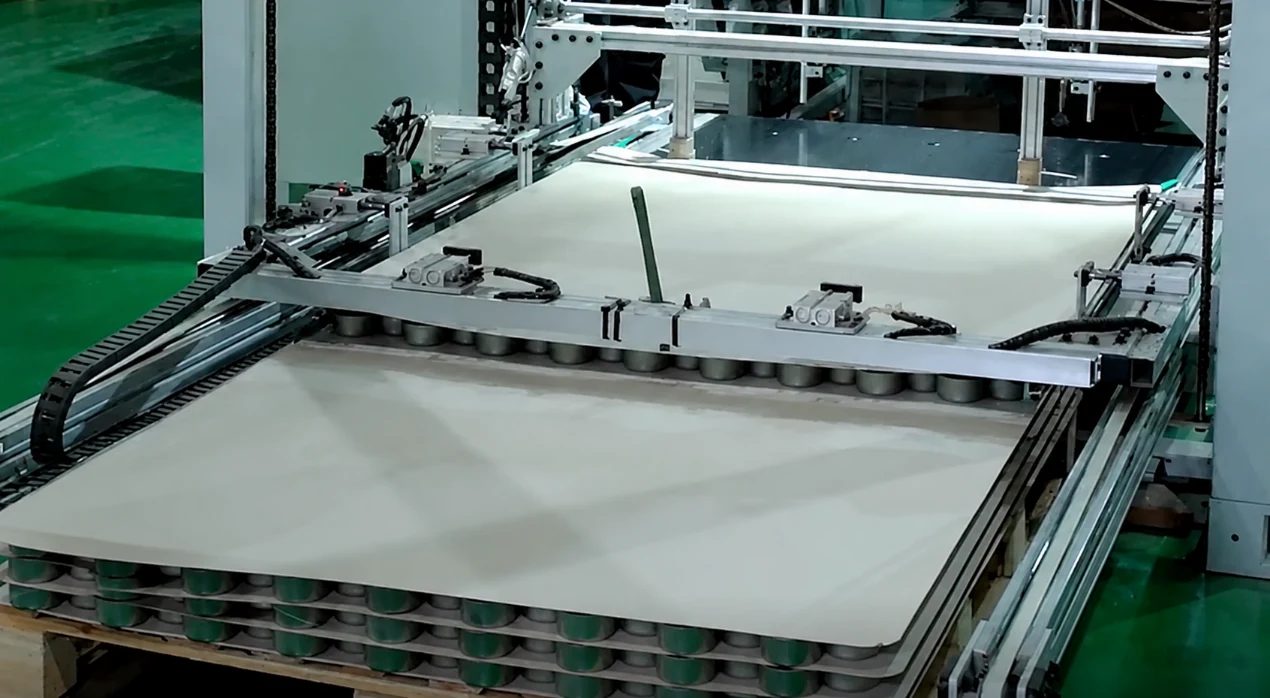
Emballage
Après inspection, les corps des boîtes sont empilés, emballés et protégés de la poussière. Les fonds des boîtes sont emballés séparément.
Les deux parties sont ensuite envoyées à l'usine de remplissage. Une fois le remplissage terminé, le fond de la boîte est fixé au corps par une double sertissage. Il s'agit de l'étape finale de scellage.
Processus DRD : Dessiner et redessiner
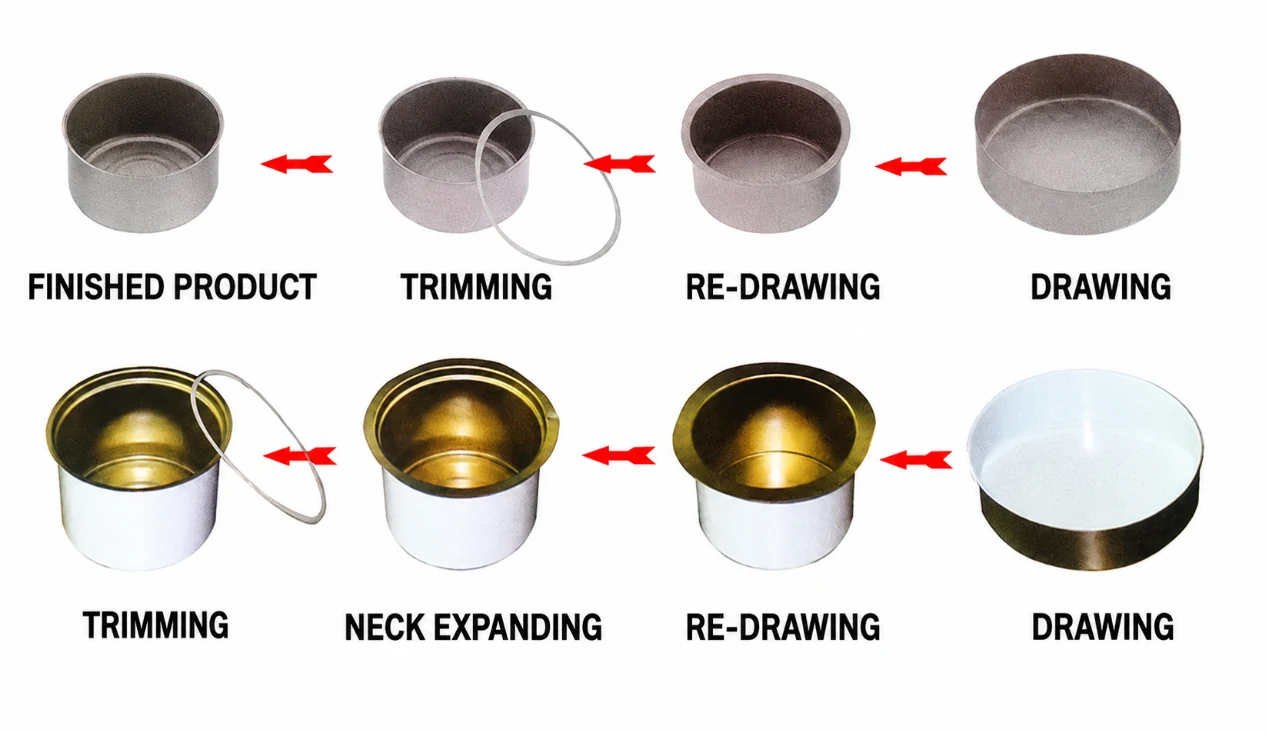
Les boîtes DRD sont également largement utilisées pour l'emballage alimentaire. Elles peuvent être fabriquées en aluminium ou en fer-blanc. Dans une conception DRD classique, le rapport entre le diamètre maximal et la hauteur de la boîte est généralement d'environ 1:1. Ce rapport est étroitement lié à la limite d'emboutissage du matériau et à la stabilité de formage requise lors de la production.
Lorsqu'une épaisseur plus importante est nécessaire, un seul étirage ne suffit pas. Le métal doit être formé en plusieurs étapes.
Le processus DRD suit la séquence suivante :
Préparation de la tôle → découpage → premier emboutissage → emboutissage une ou plusieurs fois → formage du fond et bordage → ébarbage → contrôle → emballage
Le découpage et le premier emboutissage sont généralement réalisés dans une matrice composée. À ce stade, on obtient un corps intermédiaire peu profond en forme de coupe.
Le corps intermédiaire subit ensuite une ou plusieurs étapes de redessinage. Chaque redessinage réduit le diamètre et augmente la hauteur jusqu'à obtenir la taille de corps de canette requise.
Sur de nombreuses lignes de production, le recalibrage, le formage du fond et le bordage sont réalisés sur une presse multi-stations. Le corps de la boîte passe étape par étape à travers chaque station.
Il existe un cas particulier à noter : si le rapport hauteur/diamètre du dessin est supérieur à 1, la déformation est beaucoup plus importante. Ce phénomène est rare pour les boîtes de conserve standard, mais peut se produire pour certains modèles spéciaux. Dans ce cas, les couches pré-enduites ou pré-imprimées risquent de ne pas résister aux contraintes de formage. On forme alors généralement d'abord le corps de la boîte, puis on applique le revêtement intérieur complet et l'impression extérieure.
2.2 Procédure en cas de conduite en état d'ivresse : Rédigé et appliqué au mur
Les boîtes DWI sont fabriquées en étirant une feuille de papier en forme de coupelle, puis en amincissant la paroi à l'aide d'anneaux de repassage. La paroi s'amincit et le corps de la boîte s'allonge.
Ce procédé est souvent utilisé lorsqu'on a besoin d'un corps de boîte à parois droites.
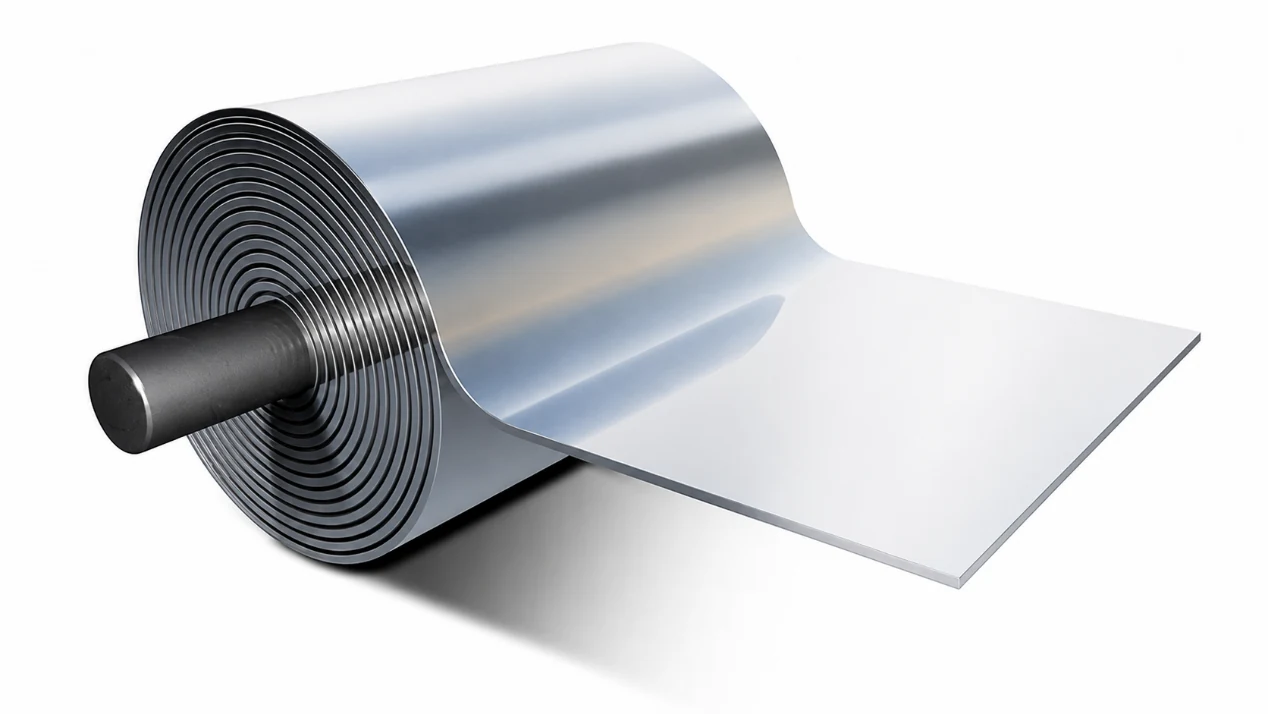
Déroulement de la bobine
Le procédé commence par le déroulement de la bobine. Le fer-blanc est un matériau couramment utilisé pour cette opération.
Lubrification
On applique un lubrifiant sur le métal. Cela réduit la friction lors de l'étirage et du repassage. Sans une lubrification suffisante, la surface du métal peut être endommagée et le processus de formage devient instable.
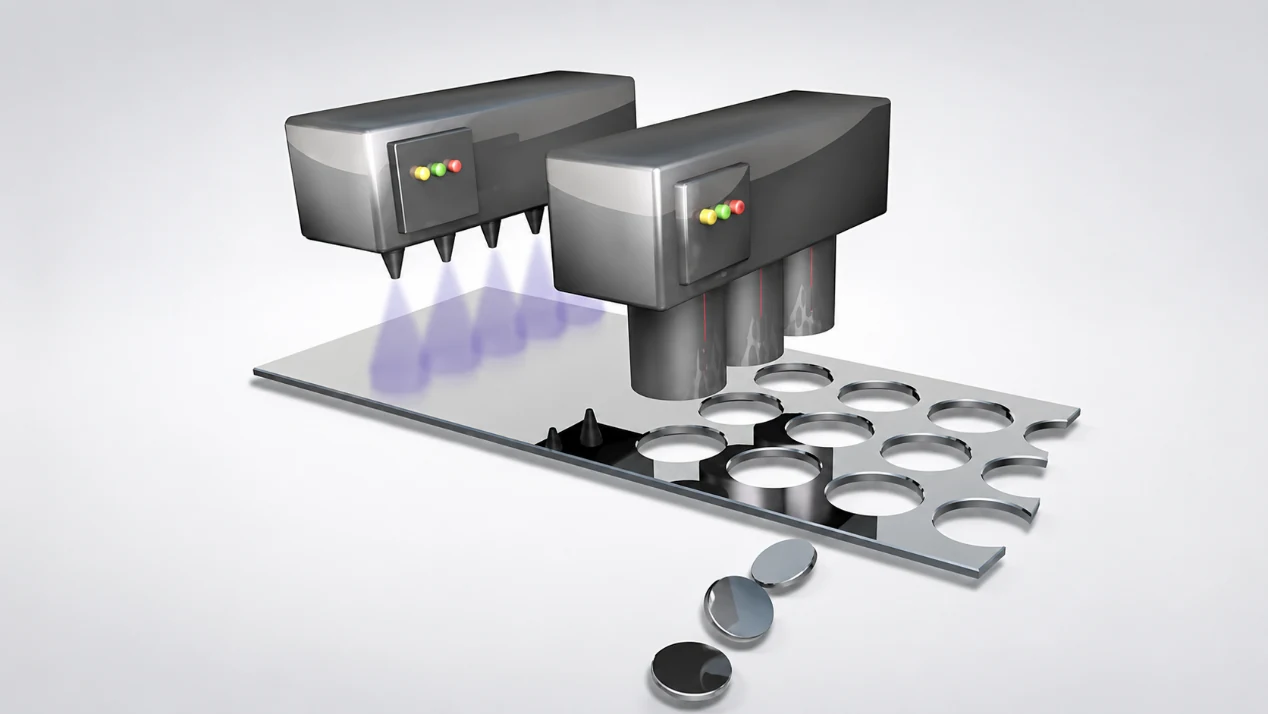
Élimination et premier dessin
Après lubrification, la feuille est découpée et alimentée en continu dans la presse.
La presse forme rapidement des coupelles peu profondes. Ces coupelles constituent la forme de départ pour le remoulage et le repassage mural ultérieurs.
Redessiner
Le gobelet est redessiné pour réduire son diamètre. Cela rapproche le corps du diamètre intérieur prévu pour la canette finale.
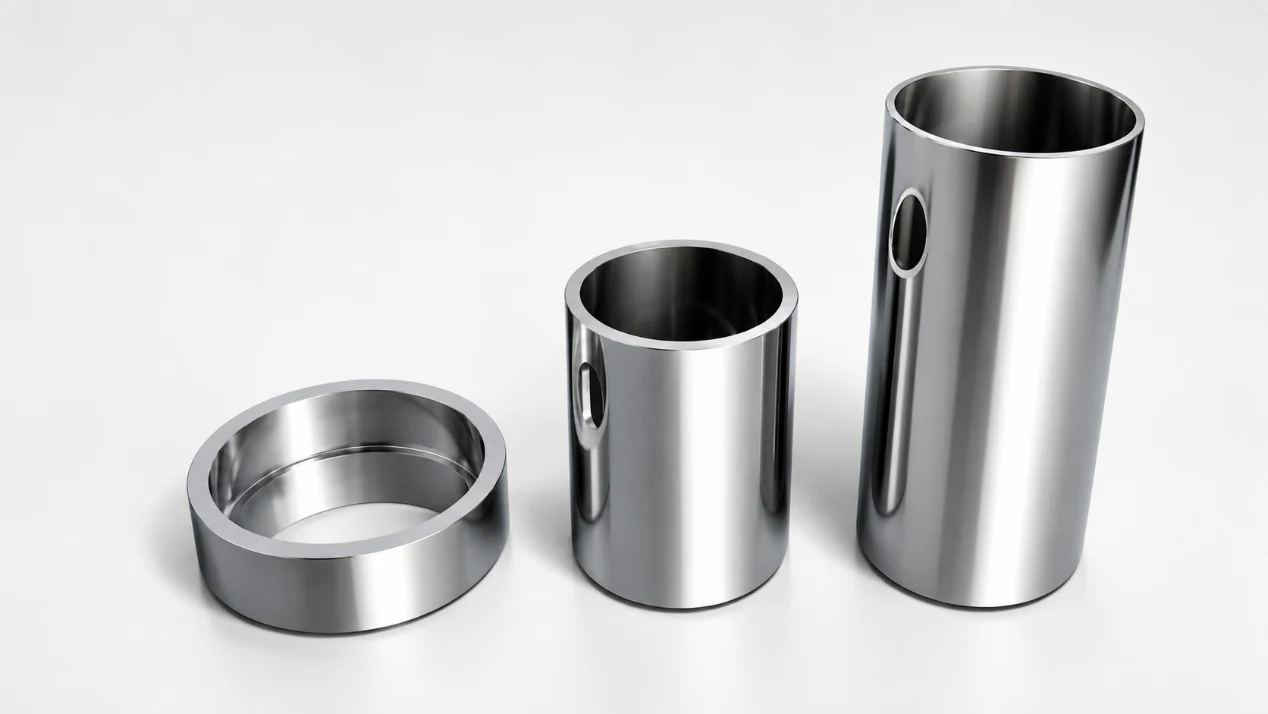
Repassage mural
La coupelle redessinée passe ensuite à travers une série d'anneaux de repassage en carbure de tungstène.
Chaque anneau comprime la paroi. Le diamètre diminue, la paroi s'amincit et la canette s'élève. C'est la principale différence entre la DWI et la DRD.
L'épaisseur du fond est en grande partie conservée, tandis que celle des parois latérales est réduite. Cela permet d'obtenir une hauteur suffisante sans utiliser plus de matériau que nécessaire.
Formation du fond
La partie inférieure est ensuite façonnée selon le profil requis. Cela améliore la résistance et la tenue à la pression.
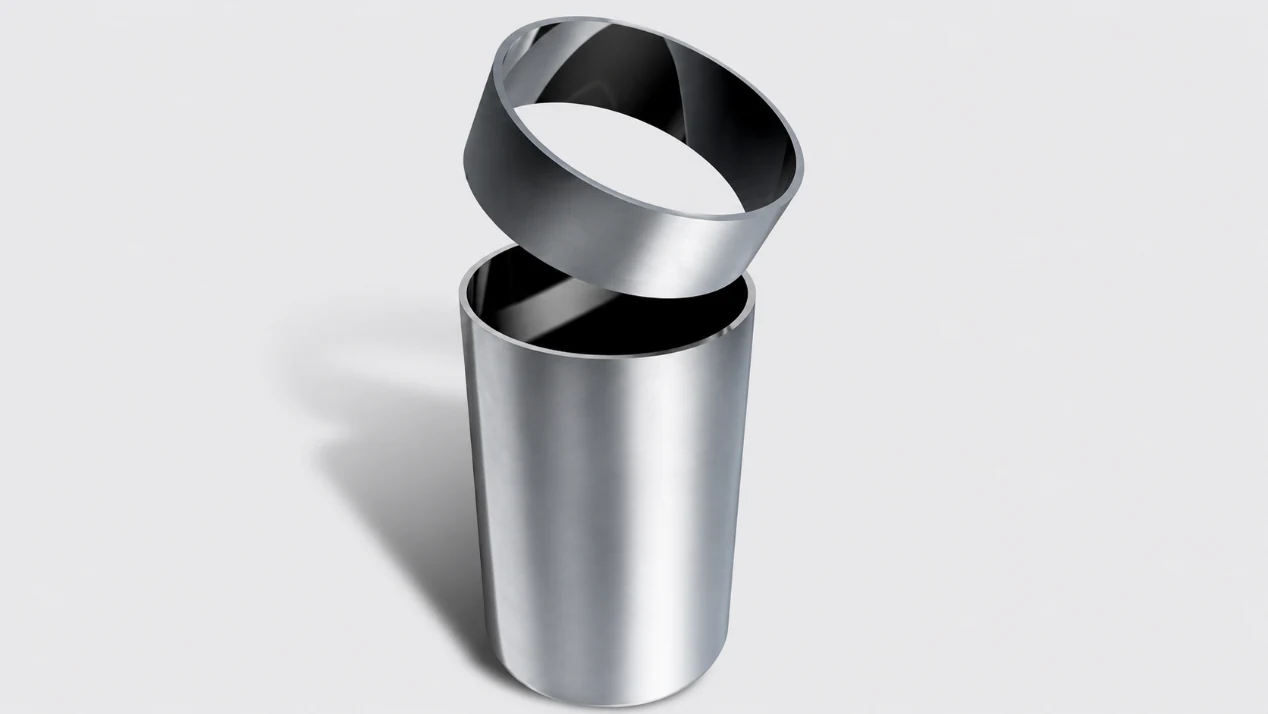
Garniture
Le corps de la boîte est découpé à la hauteur spécifiée. Cela donne à l'ouverture un bord régulier et uniforme.
Lavage
Après ébarbage, les chutes restantes sont recyclées. Le corps de la boîte est lavé et séché pour éliminer les résidus de lubrifiant.
Cette étape de nettoyage prépare la surface à l'application du revêtement et à l'impression. Si du lubrifiant reste en surface, l'adhérence du revêtement peut être compromise.
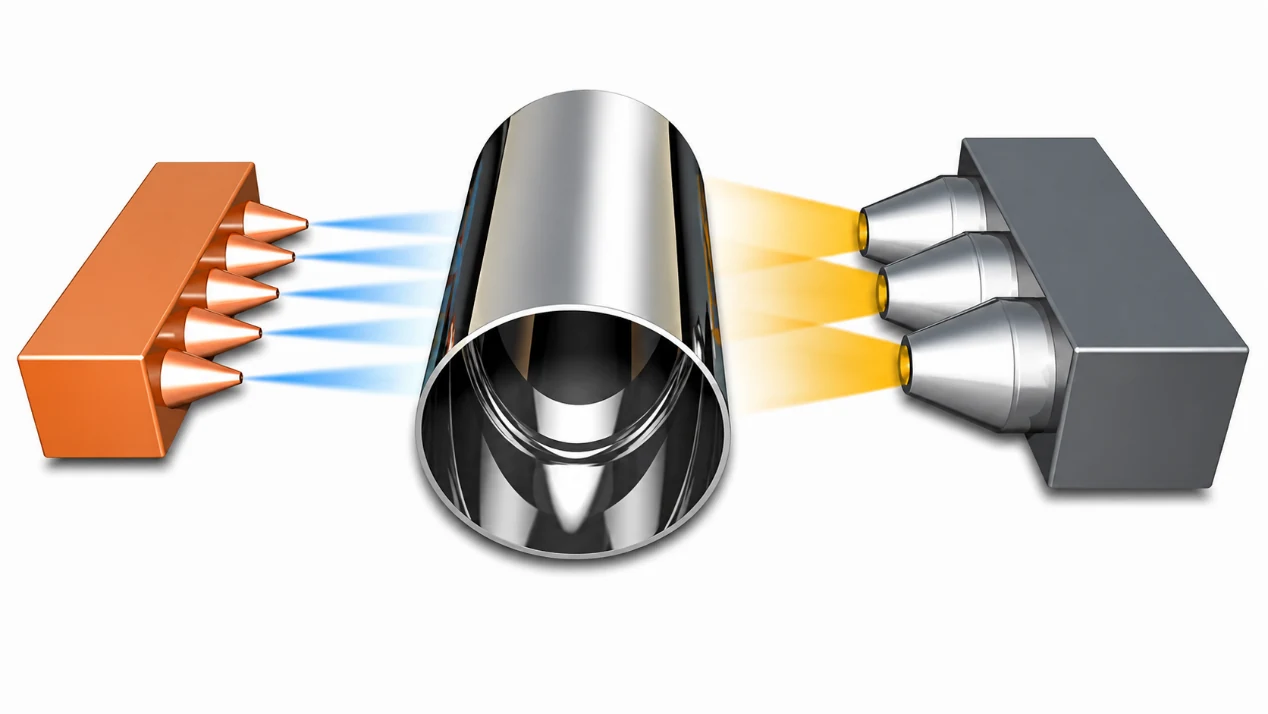
Revêtement extérieur et impression
La surface extérieure reçoit une couche transparente pour la protéger de la corrosion. Le corps de la boîte est ensuite séché au four.
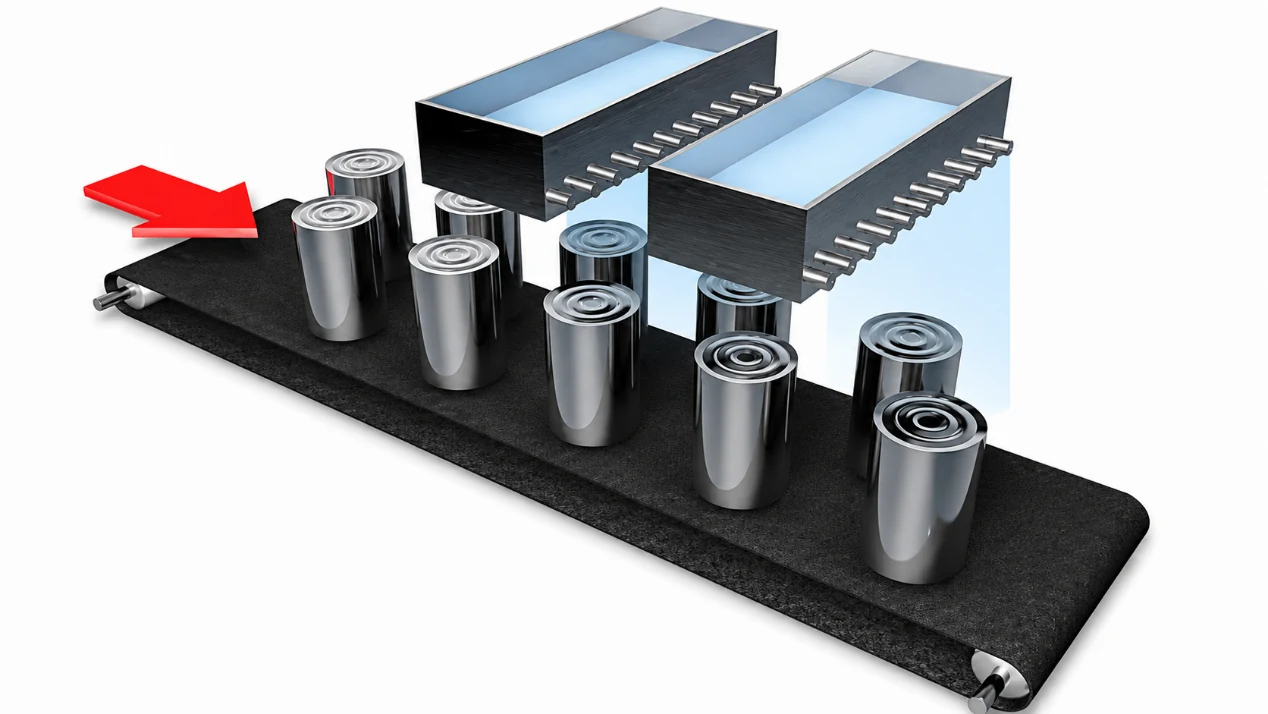
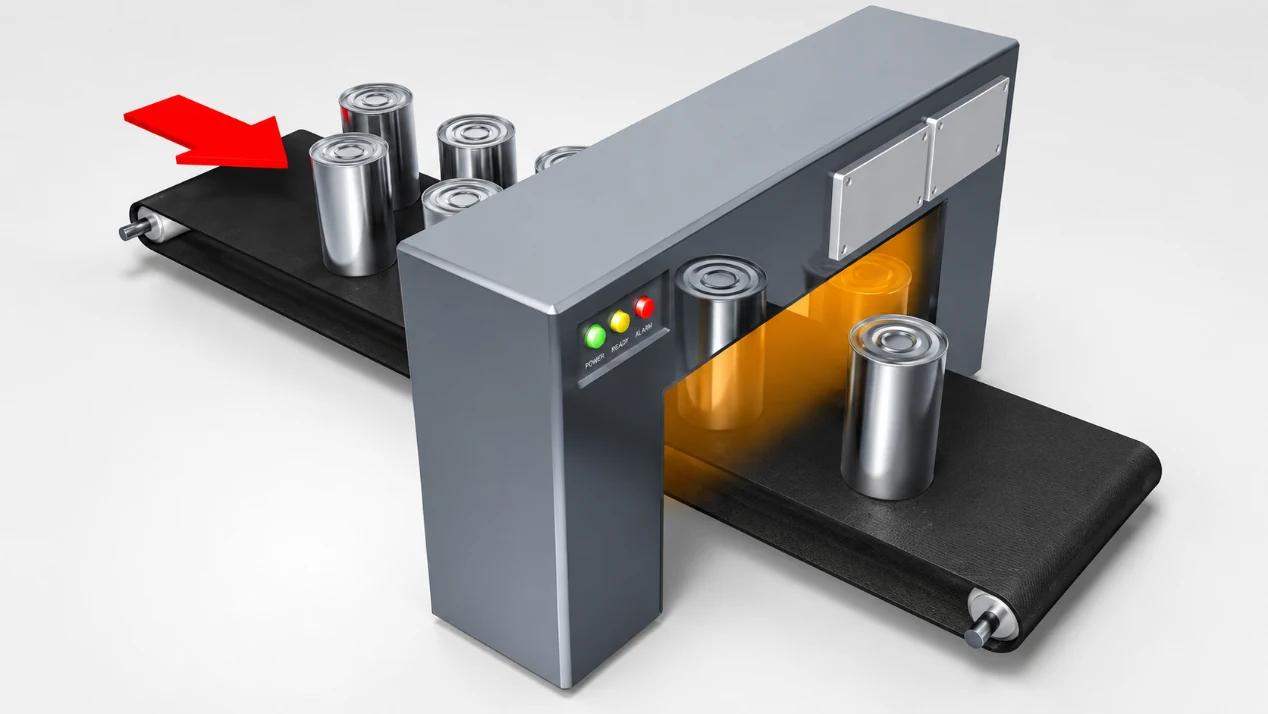
Ensuite, la machine d'impression applique l'encre sur le corps de la boîte. Une sous-couche blanche peut également être utilisée selon le motif.
(Col de nez)
La plupart des boîtes de conserve en deux parties sont droites ou légèrement resserrées. C'est pourquoi le resserrage du col est souvent omis lors de leur fabrication.
Bordage
Le bord supérieur du corps de la boîte est rebordé vers l'extérieur. Ceci prépare le corps pour un double sertissage après remplissage.
La bride doit correspondre au fond de la boîte et aux exigences de sertissage. Si la bride n'est pas stable, le sertissage ne le sera pas non plus.
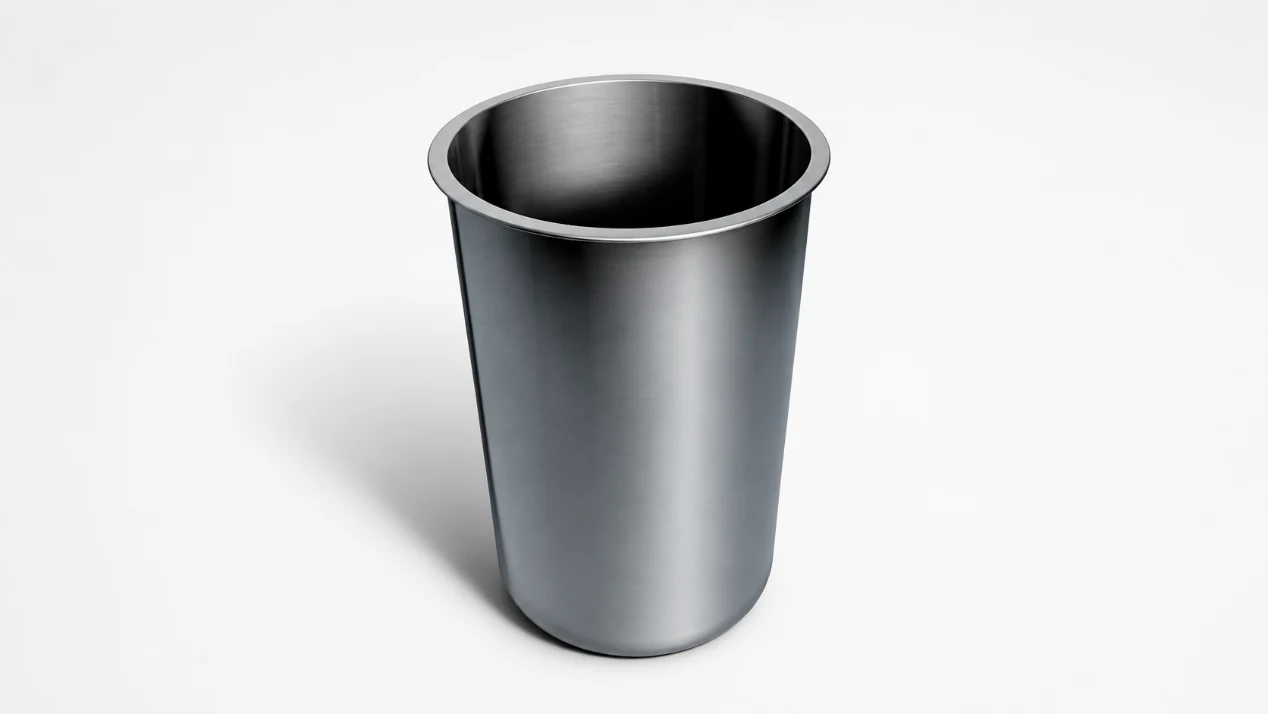
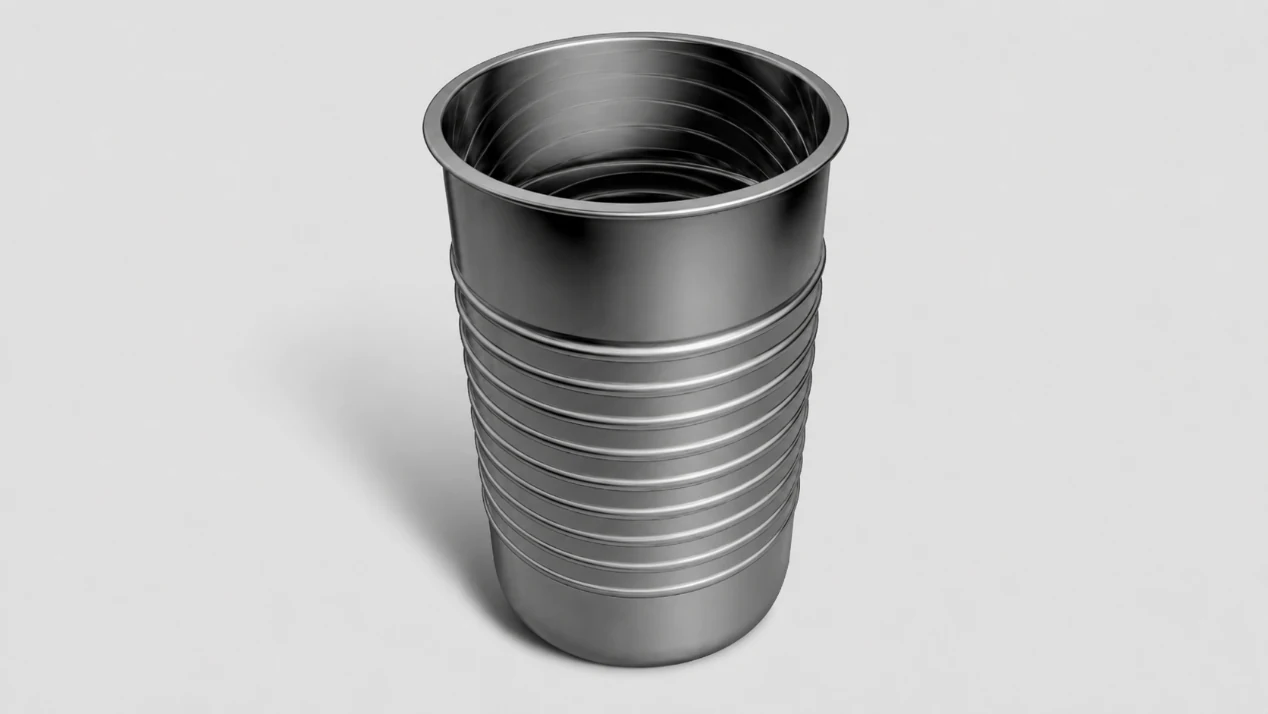
perles
Le corps de la boîte passe ensuite dans une machine à perler. Des motifs de perles en relief se forment sur la paroi.
Ces billes augmentent la résistance du corps et aident la boîte à résister à la déformation lors de la manipulation, de l'empilage, du remplissage et de la stérilisation.
Inspection
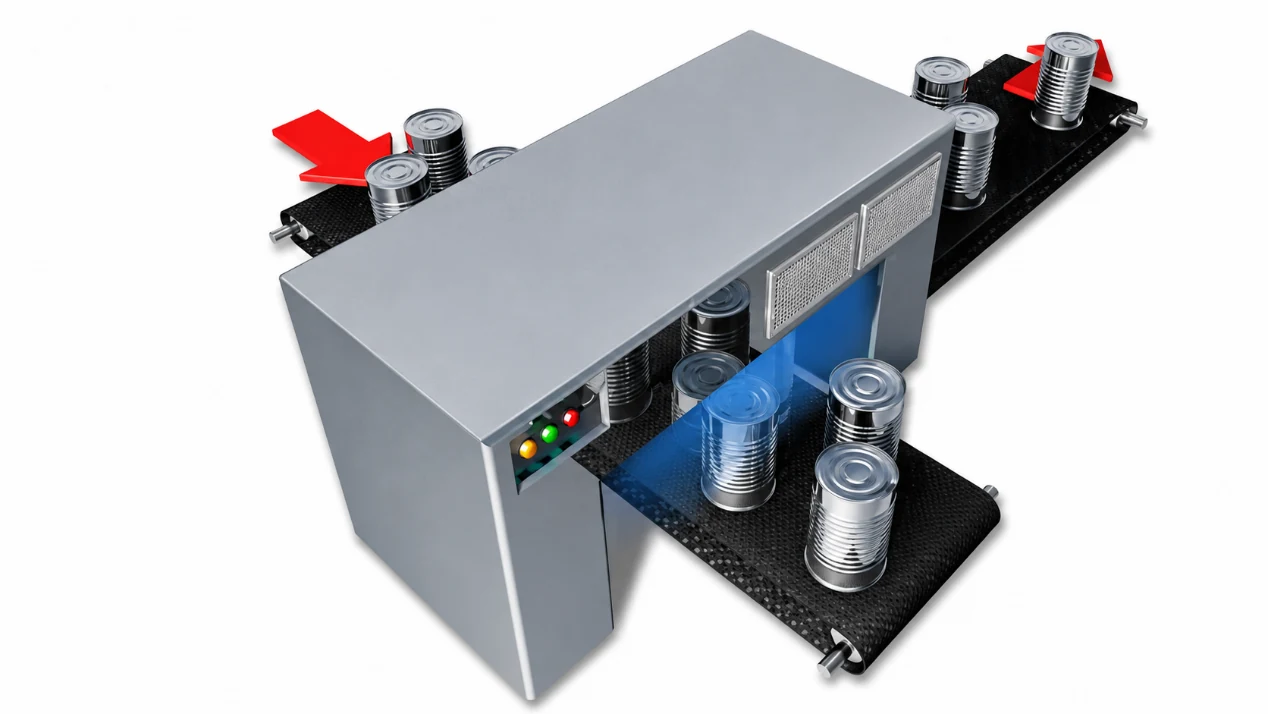
Le contrôle qualité est effectué tout au long de la chaîne de production. À l'étape finale, le corps de la boîte est également vérifié par un système d'inspection optique. Les boîtes défectueuses sont automatiquement rejetées.
Cette inspection permet de détecter les trous, les fissures, les défauts de formage et autres problèmes susceptibles d'affecter l'étanchéité ou la sécurité alimentaire.
Revêtement intérieur
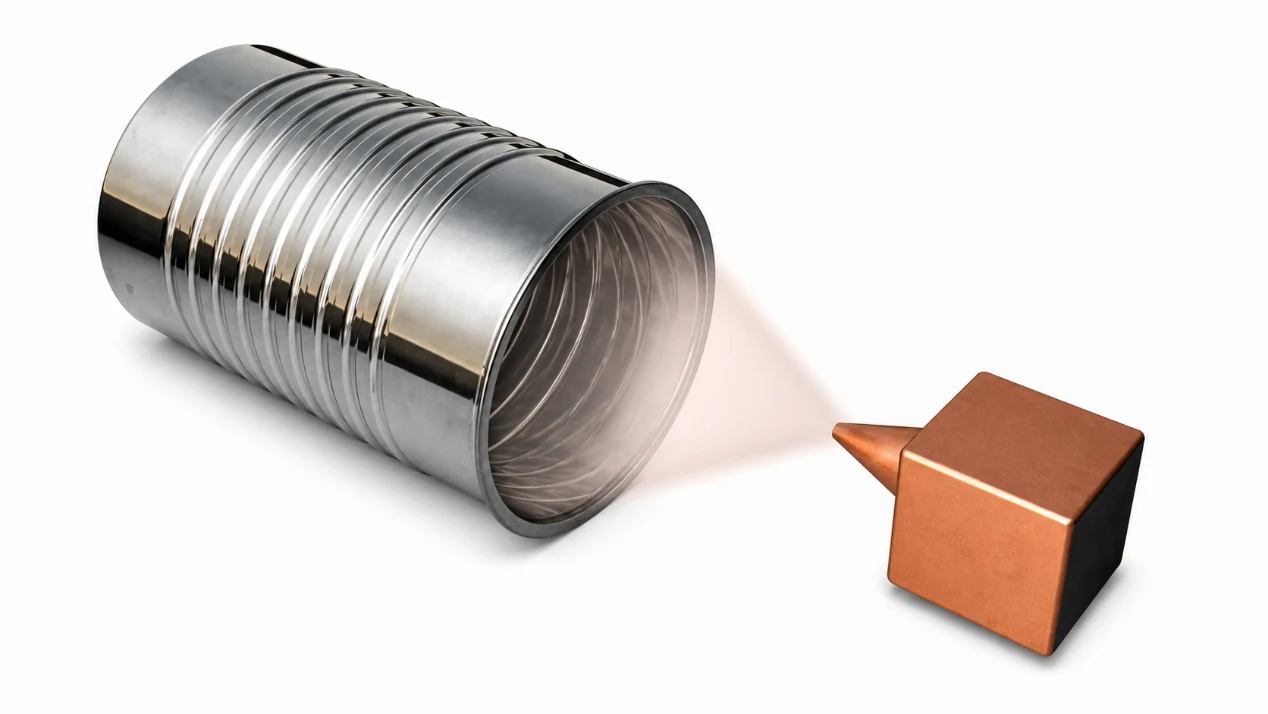
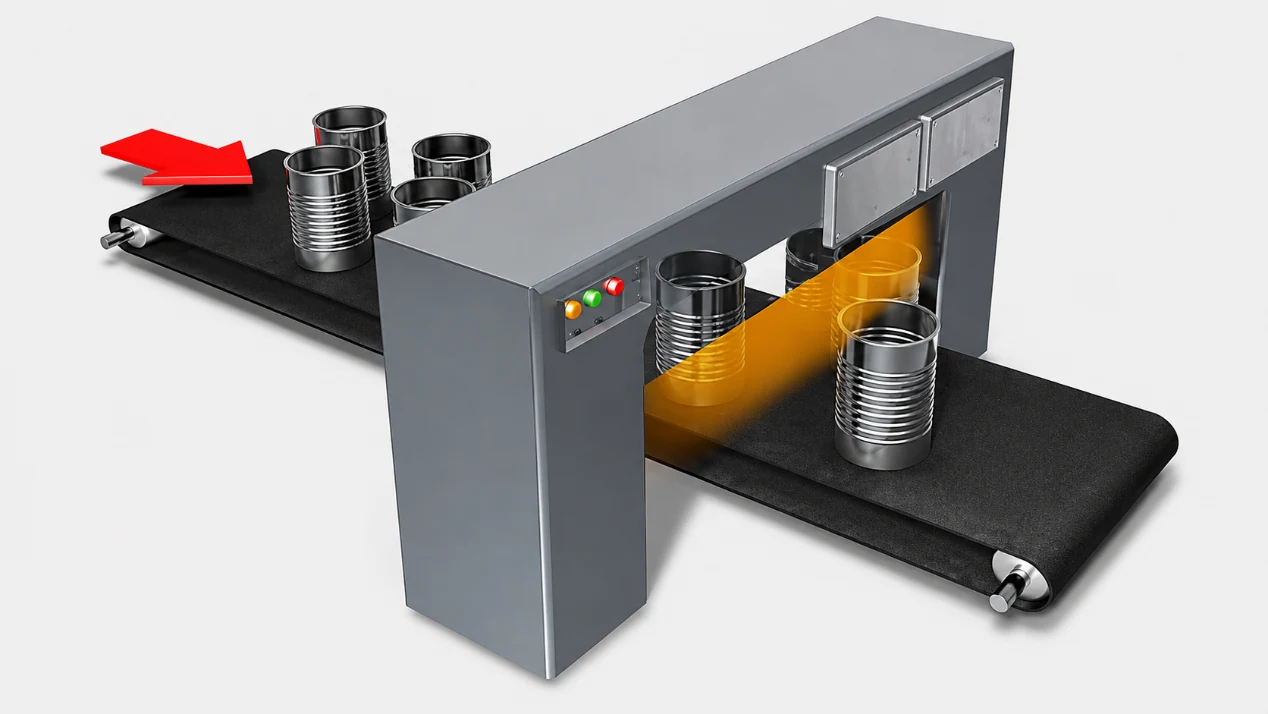
L'intérieur du corps de la canette est recouvert d'un revêtement protecteur par pulvérisation. La canette passe ensuite au four pour sécher et durcir le revêtement.
Ce revêtement intérieur sépare les aliments de la surface métallique et contribue à protéger la boîte pendant le stockage.
Emballage
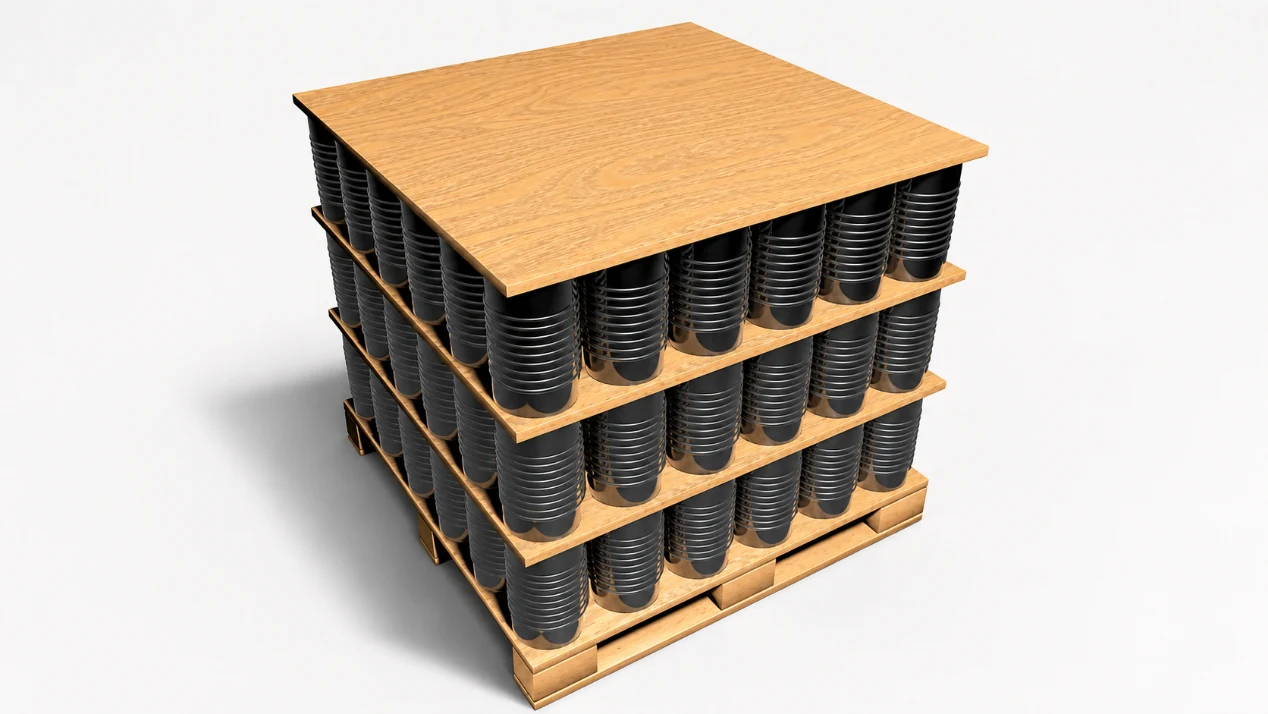
Les corps de boîtes finis sont envoyés à l'entrepôt, palettisés et expédiés à l'usine d'embouteillage.
À l'usine d'embouteillage, les aliments sont versés dans la boîte. Le fond est ensuite scellé par une double soudure. Ce n'est qu'après cette étape que les deux parties de la boîte deviennent un emballage scellé.
3. Conclusion
Le procédé de fabrication d'une boîte alimentaire en deux parties dépend de sa forme, de sa hauteur, du matériau utilisé et des exigences de formage. Les boîtes embouties superficiellement utilisent un procédé d'emboutissage plus simple. Les boîtes DRD nécessitent des emboutissages répétés pour obtenir des formes plus profondes. Les boîtes DWI utilisent le repassage des parois pour fabriquer des boîtes plus hautes et aux parois plus fines.
Dans tous les cas, la clé réside dans un formage maîtrisé, une performance de revêtement stable, un bordage précis et un contrôle fiable. Ces étapes déterminent si le corps de la boîte peut être scellé en toute sécurité après remplissage.
Pour savoir comment sont fabriquées les boîtes de conserve en trois parties, consultez Processus de fabrication de boîtes de conserve en 3 parties.