Um molho de tomate e um molho de queijo podem usar o mesmo tamanho de lata, mas não criam as mesmas condições de embalagem.
O desempenho do revestimento interno depende da formulação real do alimento: pH, acidez, sal, gordura, proteína, sólidos, aditivos e processo térmico. Esses fatores podem afetar a corrosão, a adesão do revestimento, a migração, a formação de manchas, a formação de bolhas e o desempenho da barreira a longo prazo.
Apenas o nome do produto não é suficiente. De acordo com as definições da FDA, alimentos com pH de equilíbrio final acima de 4,6 e atividade de água acima de 0,85 são geralmente considerados alimentos de baixa acidez, enquanto alimentos acidificados têm pH de equilíbrio de 4,6 ou inferior e atividade de água acima de 0,85. Molho de pizza, chili ou molho de curry não podem ser classificados com segurança apenas pelo rótulo.
Para a escolha da lata ideal, a pergunta mais pertinente seria: Qual será a formulação e o processo de fabricação da embalagem?
1. Produtos comuns embalados em latas de molho e laticínios
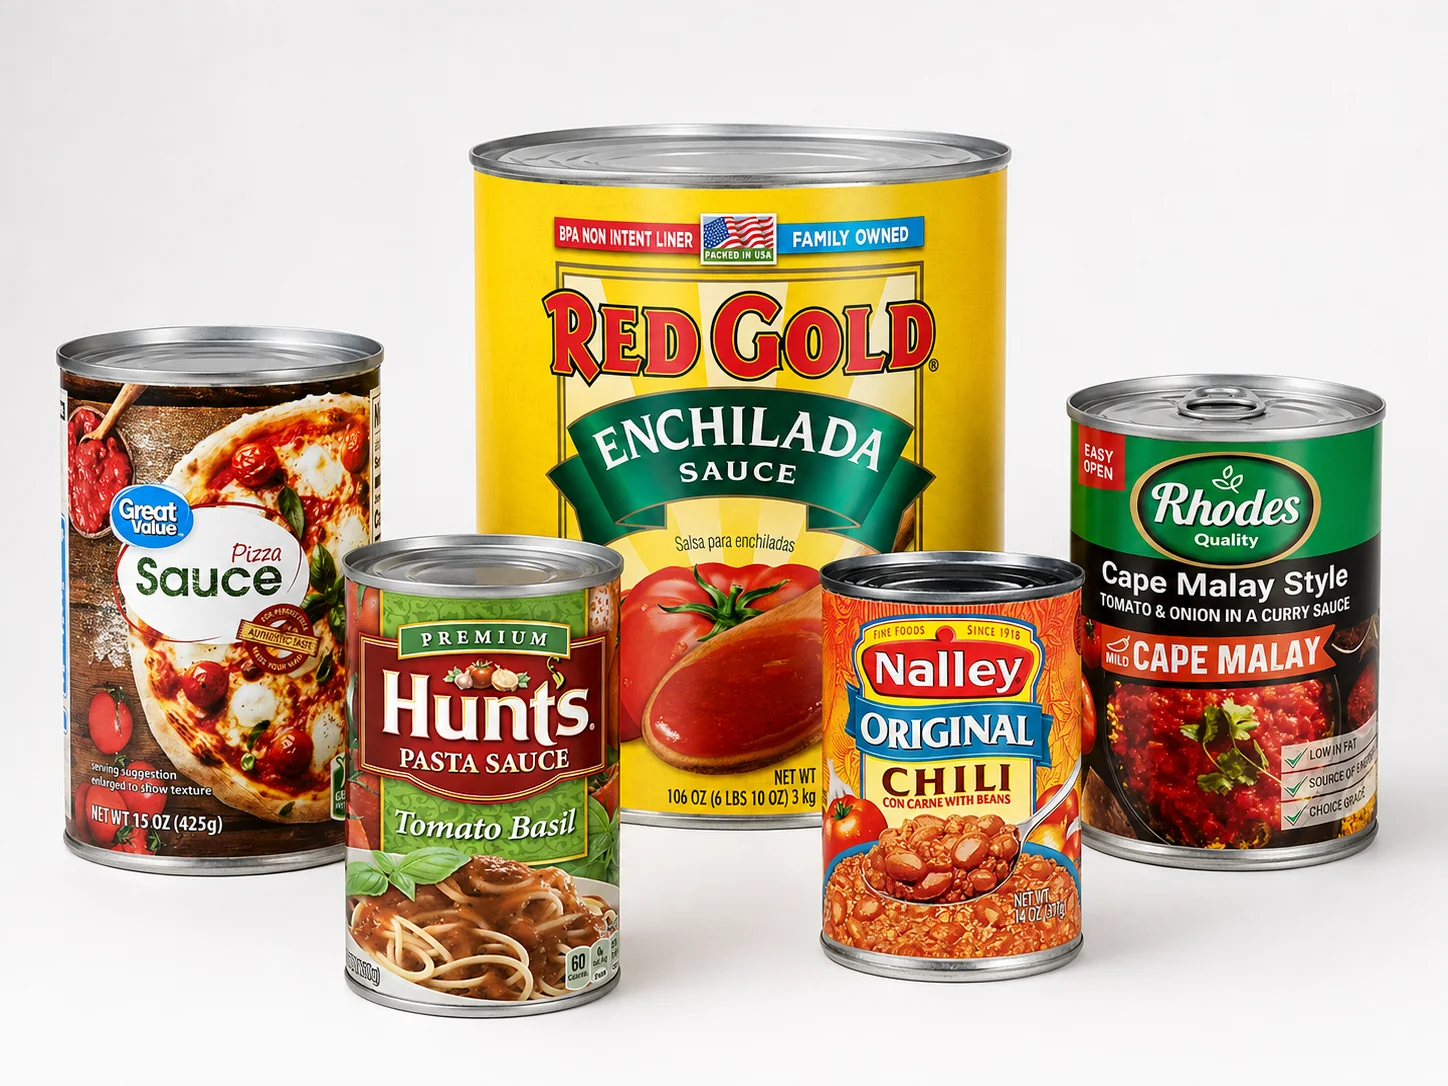
Molhos e produtos lácteos podem ser divididos em vários grupos práticos:
- Molhos ácidos e à base de tomate: molho de pizza, molho para massa, molho para enchiladas, alguns molhos de chili e curry.
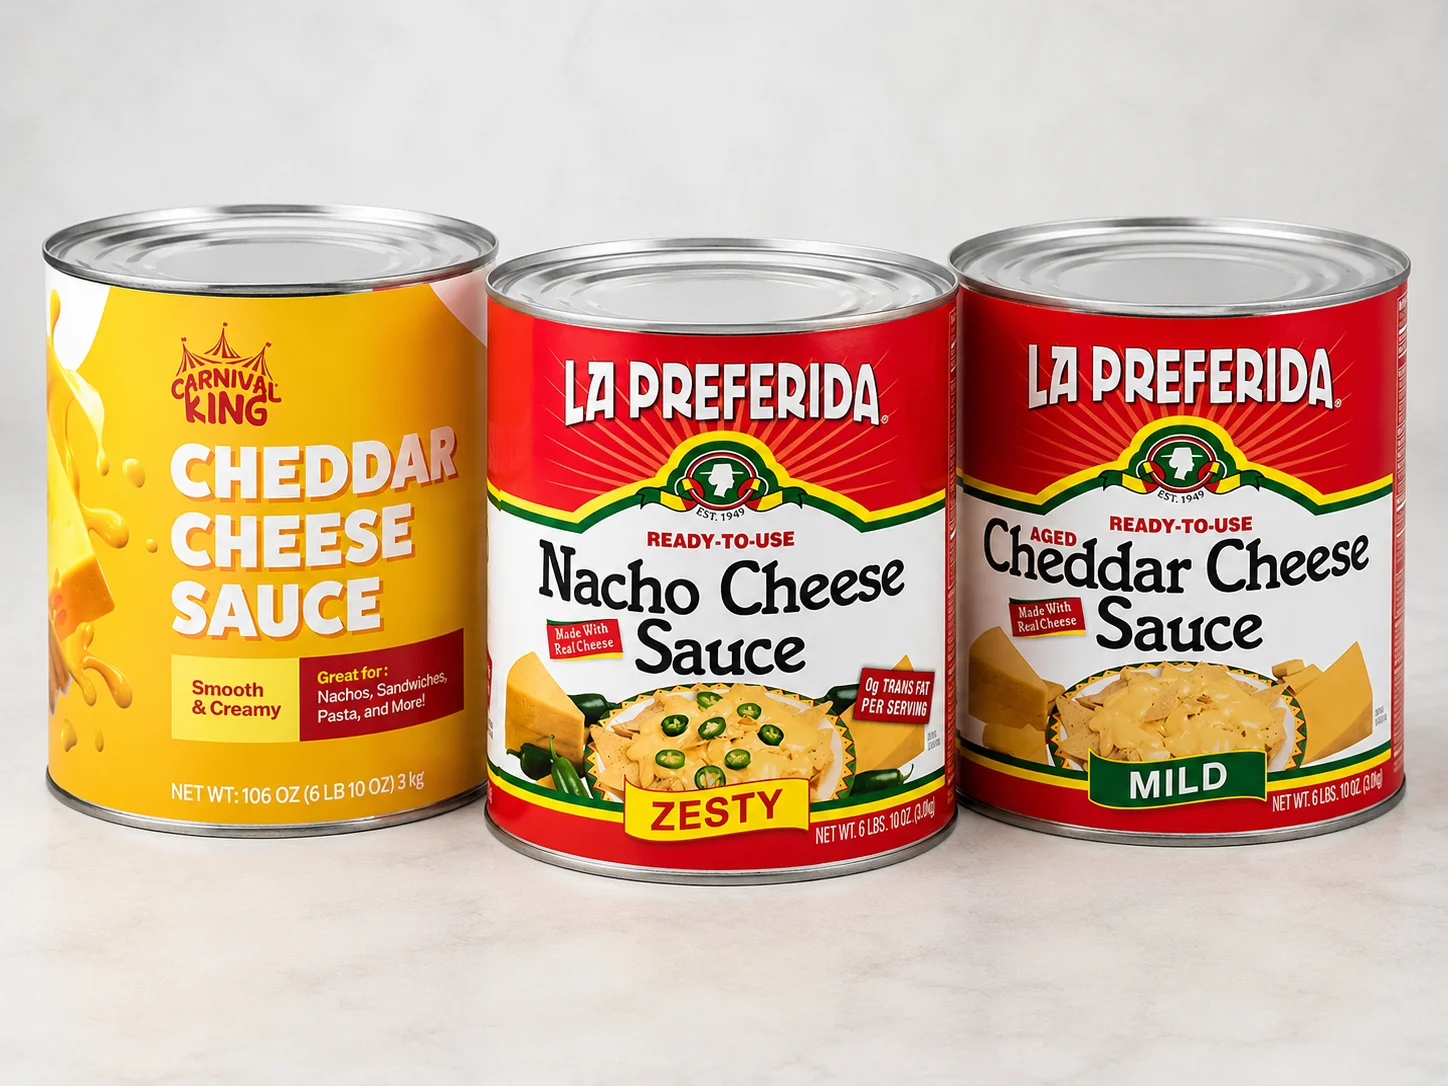
- Queijos e molhos lácteos: molho de queijo, molho de queijo nacho, molho de queijo cheddar
- Produtos à base de carne: molho de carne, molho de frango, chili com carne, curry de carne
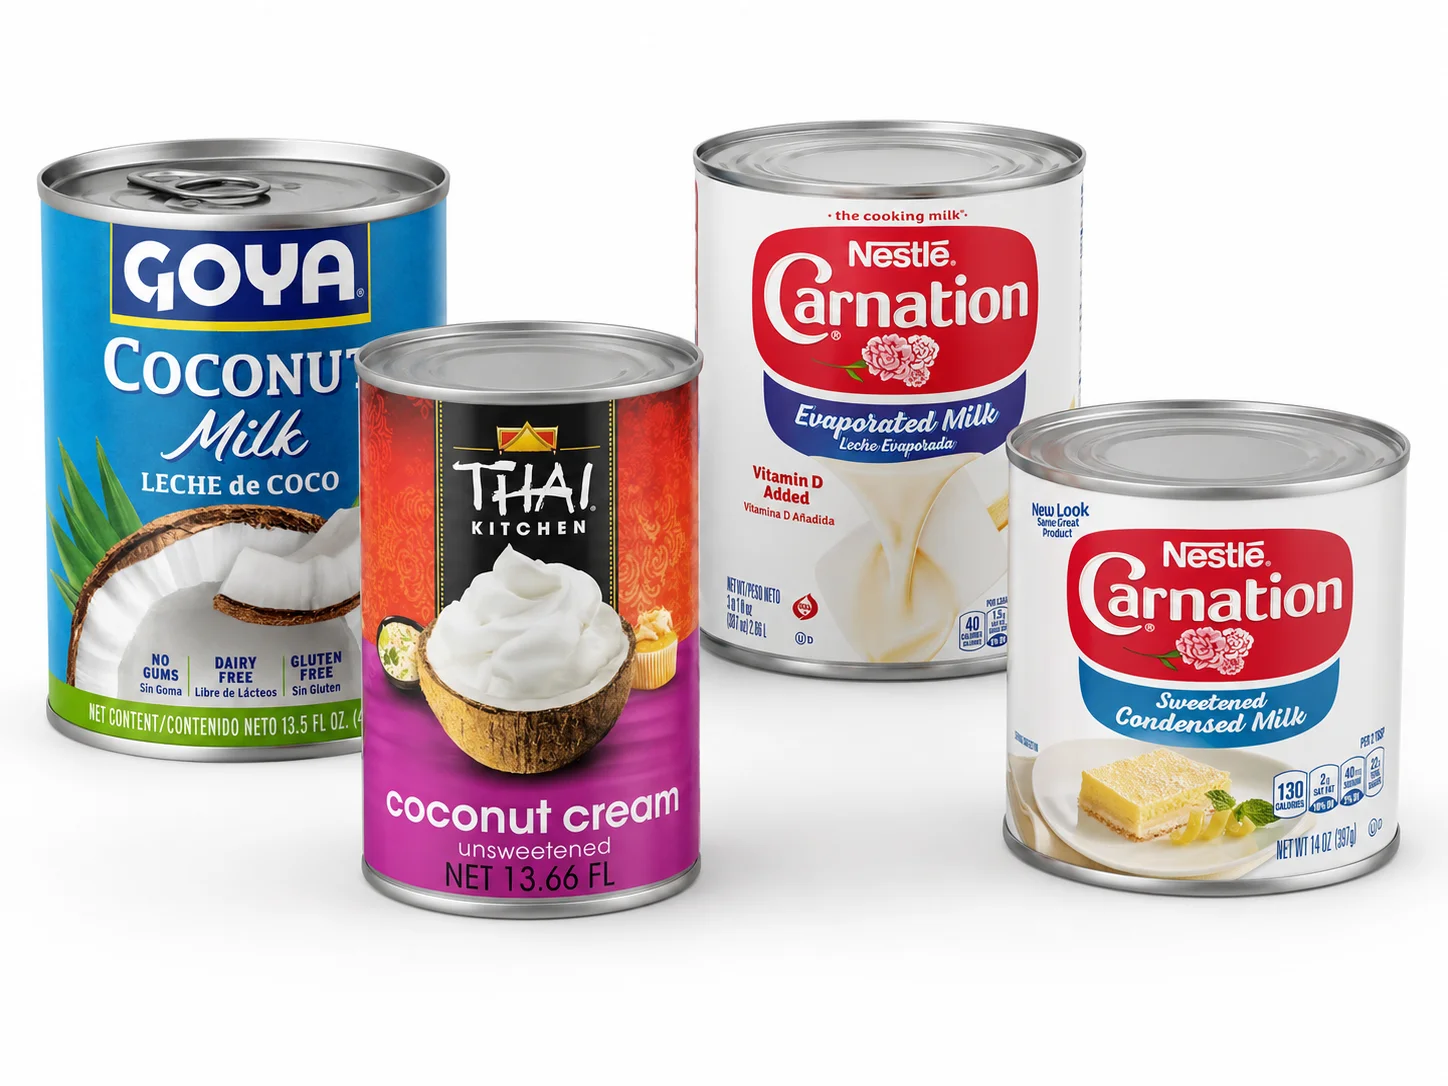
- Produtos à base de coco: leite de coco e creme de coco
- Produtos lácteos concentrados: leite evaporado e leite condensado adoçado
Cada grupo cria um ambiente químico diferente dentro da lata.
1.1 Resistência à acidez, ao sal e ao revestimento
Para molhos à base de tomate, o pH final é importante, mas não deve ser usado isoladamente.
A acidez titulável, o tipo de ácido, a concentração de cloreto e o processo térmico também afetam o sistema de revestimento alimentar. As diretrizes da FDA para contato com alimentos observam que as condições ácidas podem exigir avaliação usando meios como água e ácido acético 3% quando a acidez puder afetar materialmente a migração ou o desempenho do material.fonte)
O sal merece a mesma atenção.
Um estudo da Universidade Estadual de Ohio sobre folha de flandres revestida com BPA-NI descobriu que, sob as condições de teste, A solução de NaCl 3,5 wt% foi um dos ambientes mais danosos testados.. O baixo pH e o nitrato também aumentaram a degradação do revestimento.fonte)
Isso não significa que todos os revestimentos falharão com salinidade 3,5%. Significa, sim, por que a concentração de cloreto deve ser considerada na qualificação de latas para molhos, caldos, chili e produtos à base de queijo.
Dois molhos com o mesmo pH, mas com níveis de sal de 0,5% e 3%, não devem receber automaticamente a mesma especificação de embalagem.
A cor do revestimento também é um critério inadequado para a seleção. Dourado, branco ou transparente descrevem principalmente a aparência. A resistência real depende da composição química da resina, da cura, da espessura da película, da continuidade do revestimento, do substrato e do desempenho da embalagem.
1.2 Gorduras, ingredientes lácteos e compatibilidade com contato com alimentos
Alimentos ricos em gordura não devem ser simplesmente tratados como “mais corrosivos”.”
A gordura altera o ambiente de contato com os alimentos e pode afetar a migração e a compatibilidade do revestimento. As diretrizes da FDA para materiais em contato com alimentos utilizam óleos comestíveis como simuladores exigentes para aplicações em alimentos gordurosos e requerem condições de teste que reflitam a temperatura e o tempo de contato pretendidos.
Isso se aplica ao leite de coco, creme de coco, molho de queijo, molho de queijo para nachos e leite evaporado.
O requisito útil não é "usar um verniz mais espesso". O revestimento precisa ser validado para contato com alimentos gordurosos, para o processo térmico pretendido e para o prazo de validade exigido.
O leite de coco demonstra por que a porcentagem de gordura por si só não é suficiente.
Conforme o Codex CXS 240-2003:
- O leite de coco light tem um teor mínimo de gordura de 5%;
- leite de coco, 10%;
- creme de coco, 20%;
- concentrado de creme de coco, 29%.
A norma também especifica um pH mínimo de 5.9 e descreve o leite de coco como uma emulsão que requer tratamento térmico adequado antes ou depois do selamento para evitar a deterioração.fonte)
Do ponto de vista da embalagem, o leite de coco é, portanto, um Emulsão aquosa de baixo teor de acidez e alto teor de gordura exposta a processamento térmico..
Os aditivos podem mudar o cenário novamente.
Um ano de 2021 Revista de Engenharia de Alimentos Um estudo sobre latas de folha de flandres revestidas com epóxi-fenólico para leite de coco examinou goma guar, carboximetilcelulose (CMC), polissorbato 60, ácido cítrico e metabissulfito de sódio. A esterilização reduziu o desempenho do revestimento, e isso ocorreu nas condições testadas. O metabissulfito de sódio e a CMC apresentaram os efeitos mais agressivos., incluindo a formação de bolhas. O estudo relacionou o desenvolvimento de bolhas à penetração de Na⁺, água e oxigênio através do revestimento. (fonte)
Assim, para latas de leite de coco, estabilizantes, espessantes, emulsificantes e conservantes devem ser incluídos na avaliação de compatibilidade da embalagem.
O leite evaporado cria uma combinação diferente.
As especificações do Codex para leite evaporado padrão exigem pelo menos 7,5% de gordura do leite e 25% de sólidos do leite, enquanto o leite evaporado com alto teor de gordura pode conter pelo menos 15% gordura do leite. Os sistemas de formulação permitidos também podem incluir citratos, fosfatos, cloretos, carragenina e lecitina.
O revestimento, portanto, enfrenta:
Gordura + proteína + íons minerais + alto teor de sólidos + processamento térmico.
Resistência à retortagem, adesão, desempenho de migração, resistência iônica, neutralidade de sabor e integridade da barreira a longo prazo são fatores importantes.
O leite condensado adoçado não deve simplesmente usar as mesmas premissas.
O Codex CXS 282-1971 especifica pelo menos 8% de gordura do leite e 28% de sólidos do leite para leite condensado comum, enquanto a versão com alto teor de gordura contém pelo menos 16% gordura do leite.
Um alto teor de açúcar não significa automaticamente maior corrosão. O açúcar altera o teor de sólidos, a atividade da água, a viscosidade e a estrutura da matriz alimentar. O comportamento real do revestimento ainda depende do pH, dos sais, dos aditivos, da composição química do revestimento e do processamento.
1.3 Molho de queijo, molho gravy e outros alimentos complexos
Os molhos de queijo combinam diversas variáveis ao mesmo tempo: gordura do leite, proteína, sódio e cloreto, fosfatos ou citratos, sais emulsificantes, amidos ou gomas e, às vezes, pimentas ou ingredientes à base de tomate.
Uma especificação como "verniz dourado de qualidade alimentar" diz muito pouco sobre se a lata resistirá ao transporte na embalagem.
Os sistemas de revestimento comerciais têm migrado cada vez mais para tecnologias sem BPA/BPA-NI. A Sherwin-Williams, por exemplo, descreve seus sistemas de poliéster V30/V60 para latas de alimentos como plataformas retortáveis para... latas D&I, três peças latas de alimentos, e fechamentos. (fonte)
Isso não significa que o poliéster seja automaticamente o revestimento certo para todos os molhos de queijo. O sistema de resina, a gramatura do revestimento, a cura, o substrato, a formulação e as condições de retortagem ainda precisam ser testados em embalagens.
Produtos ricos em proteínas, como molho de carne, molho de frango, chili com carne e curry de carne, trazem outro problema: manchas relacionadas ao enxofre e compatibilidade com revestimentos.
A resistência ao enxofre continua sendo uma propriedade especificada em algumas plataformas de revestimento de latas de alimentos. A AkzoNobel, por exemplo, descreve sistemas de revestimento interno para latas de alimentos com propriedades de alta barreira e resistência ao enxofre para latas de três peças.fonte)
Para produtos ricos em proteínas, a resistência ao enxofre pode, portanto, fazer parte dos critérios de seleção do revestimento, especialmente quando o processamento em autoclave está envolvido.
2. Requisitos de revestimento interno para latas de molho e laticínios
A seleção do revestimento interno deve começar com a formulação final, e não com a cor do revestimento.
Dados úteis sobre qualificações incluem:
- pH de equilíbrio e acidez titulável;
- concentração de sal e cloreto;
- Teor de gordura e proteína;
- açúcar, Brix e sólidos totais;
- amidos e gomas;
- sulfitos e conservantes;
- emulsificantes;
- temperatura de enchimento;
- temperatura e tempo de autoclave;
- prazo de validade previsto.
Esses valores descrevem o ambiente de exposição real.
O sal e os ácidos afetam as condições químicas na superfície do revestimento. A gordura altera os requisitos de migração e compatibilidade. Alimentos ricos em proteínas podem gerar problemas relacionados ao enxofre. Gomas e amidos afetam a viscosidade, enquanto alguns aditivos podem interagir diretamente com o revestimento.
O processamento térmico adiciona mais um fator de estresse.
O revestimento deve manter a adesão e a capacidade de barreira mesmo após exposição simultânea a calor, umidade, pressão e à formulação do alimento. Bolhas, perda de adesão, manchas ou aumento da permeabilidade podem se tornar visíveis somente após a esterilização em autoclave.
A vida útil também deve ser considerada. Um revestimento que parece aceitável imediatamente após o processamento não necessariamente demonstra desempenho aceitável após 12, 24 ou 36 meses.
Por essa razão, um Matriz de compatibilidade de revestimento alimentar combinada com testes reais de embalagem É mais útil do que atribuir um verniz genérico a toda uma categoria de produtos.
3. Processamento em autoclave e resistência ao calor
Muitos molhos e produtos lácteos são processados termicamente após o fechamento, portanto, a resistência à esterilização em autoclave faz parte das especificações da embalagem.
Alterações na temperatura da autoclave, no tempo de espera, na temperatura de envase, no teor de sólidos do produto, no tamanho do recipiente ou na viscosidade podem alterar as condições às quais o produto e a embalagem são submetidos.
A viscosidade é particularmente relevante para molho de queijo, molho gravy, chili e molhos espessos para massas.
As diretrizes da FDA reconhecem a viscosidade do molho como um possível fator crítico em um processo térmico programado. O aquecimento pode ocorrer por convecção, condução ou uma combinação de ambos, e a consistência do produto afeta a penetração do calor.
Uma alteração na formulação que envolva amido, goma, tamanho das partículas, peso do conteúdo ou viscosidade não deve, portanto, ser tratada como um detalhe menor da embalagem.
O espaço livre também é importante. As diretrizes da FDA observam que espaço livre insuficiente pode afetar o processamento térmico e a formação de vácuo, podendo contribuir para problemas como o desprendimento da embalagem. Espaço livre excessivo pode deixar muito ar no recipiente e acelerar a deterioração do produto ou da embalagem.
O processo térmico continua sendo de responsabilidade do processador e de sua autoridade de processo. Do ponto de vista do fabricante de latas, a questão é simples: Uma mudança nas condições do produto ou da embalagem pode exigir que o processo seja revisto.
4. Requisitos de Costura Dupla e Vedação
Para latas de molho e laticínios, um revestimento interno adequado ainda depende de um sistema de fechamento confiável.
O corpo da lata, o perfil da tampa, o composto de vedação, as configurações da máquina de fechamento e as condições do processo precisam funcionar em conjunto. Para produtos gordurosos, salgados, ácidos ou esterilizados em autoclave, a compatibilidade do composto de vedação deve ser avaliada em relação ao produto e ao processo pretendidos, e não apenas pela possibilidade de fechamento mecânico da tampa.
Latas de três peças exigem atenção adicional na junção lateral soldada.
A soldagem interrompe o revestimento original da carroceria, portanto, faixa lateral ou revestimento de reparo é aplicada sobre a área da solda. Para molhos esterilizados e produtos lácteos, essa faixa faz parte do sistema de proteção contra contato com alimentos, e não é um acabamento estético.
O controle de qualidade deve verificar a continuidade da faixa de solda, a cobertura da solda, a cura, a adesão e o metal exposto.
A inspeção de costura dupla também requer controles definidos.
Para baixa acidez alimentos enlatados, As diretrizes de inspeção da FDA especificam que os exames visuais de costura dupla devem ser realizados em intervalos não superiores a 30 minutos de tempo de operação, com verificações adicionais após eventos como obstruções da máquina de costura, ajustes ou paralisações prolongadas.
As inspeções de desmontagem por pessoal de encerramento treinado devem ser realizadas em intervalos não superiores a 4 horas de tempo de funcionamento, incluindo pelo menos uma lata de cada cabeçote de costura.
As verificações típicas incluem velcro no corpo, velcro na cobertura, largura da costura, espessura, tensão e sobreposição.
Essas frequências de inspeção não criam uma especificação universal para a costura. As dimensões exatas da costura e os limites de aceitação devem seguir a especificação aprovada para a lata, a tampa, o composto de vedação e a máquina de costura específicos, bem como as regulamentações do mercado de destino.
5. Como escolher o molho ou a lata de laticínios certa
Um processo prático de seleção de latas começa com quatro conjuntos de informações.
Formulação de alimentos: pH de equilíbrio, acidez titulável, sal ou cloreto, gordura, proteína, açúcar ou Brix, sólidos totais e aditivos relevantes.
Estrutura do produto: viscosidade, tamanho das partículas, amidos, gomas, emulsificantes e conservantes.
Condições do processo: temperatura de enchimento, peso de enchimento, espaço livre, temperatura da autoclave e tempo de processo.
Requisitos do pacote: Tamanho da lata, construção da lata, sistema de fechamento, composto de vedação, proteção da costura lateral (quando aplicável) e prazo de validade previsto.
A partir daí, o revestimento interno pode ser adaptado ao ambiente químico e térmico real e confirmado por meio de testes de embalagem.
Para latas de três peças, o revestimento do corpo, a faixa de costura lateral, o revestimento da extremidade, o composto de vedação e a costura final devem ser tratados como um único sistema de embalagem.
6. Conclusão
A escolha da lata ideal para molho ou laticínio é determinada pela formulação e pelas condições do processo, e não pela cor do verniz ou pelo nome do produto.
Os molhos de tomate introduzem acidez e cloreto no processo de qualificação. Os molhos de queijo adicionam gordura, proteína, sais, emulsificantes e viscosidade. O leite de coco combina alto teor de gordura, emulsão aquosa, aditivos e processamento em autoclave. Produtos cárneos podem exigir atenção quanto à resistência ao enxofre.
Antes de selecionar o sistema de revestimento e fechamento, obtenha a formulação real, o processo térmico e os requisitos de prazo de validade.
Esses valores fornecem uma base muito melhor para a qualificação de latas do que simplesmente perguntar se o cliente precisa de uma "lata com acabamento em laca dourada".“