1. Introdução
Os alimentos enlatados só se tornam estáveis em temperatura ambiente após a embalagem selada receber um tratamento térmico validado.
Esse tratamento é conhecido como esterilização de alimentos enlatados. O alimento é colocado em um recipiente, selado, aquecido sob condições controladas e, em seguida, resfriado. O objetivo é esterilidade comercial, Não se trata da destruição de todos os microrganismos. Alimentos comercialmente esterilizados não contêm microrganismos capazes de se desenvolver em condições normais de armazenamento.
A esterilização é mais severa que a pasteurização. A pasteurização controla muitos microrganismos vegetativos, mas pode não destruir esporos resistentes ao calor. Alimentos enlatados com baixa acidez geralmente requerem processamento sob pressão a temperaturas acima de 100 °C, pois os esporos podem sobreviver à temperatura da água fervente.
O processo protege os consumidores de doenças transmitidas por alimentos, reduz a deterioração e permite que o produto permaneça estável sem refrigeração. Também deve proteger a qualidade do produto. O aquecimento excessivo pode danificar a textura, a cor, o sabor e os nutrientes.
A temperatura da autoclave por si só não define um processo seguro. O pH do produto, a viscosidade, o tamanho das partículas, dimensões do contêiner, A temperatura inicial, o tempo de aquecimento, a pressão e a penetração do calor influenciam o resultado.
2. Principais etapas do processo de esterilização de alimentos enlatados
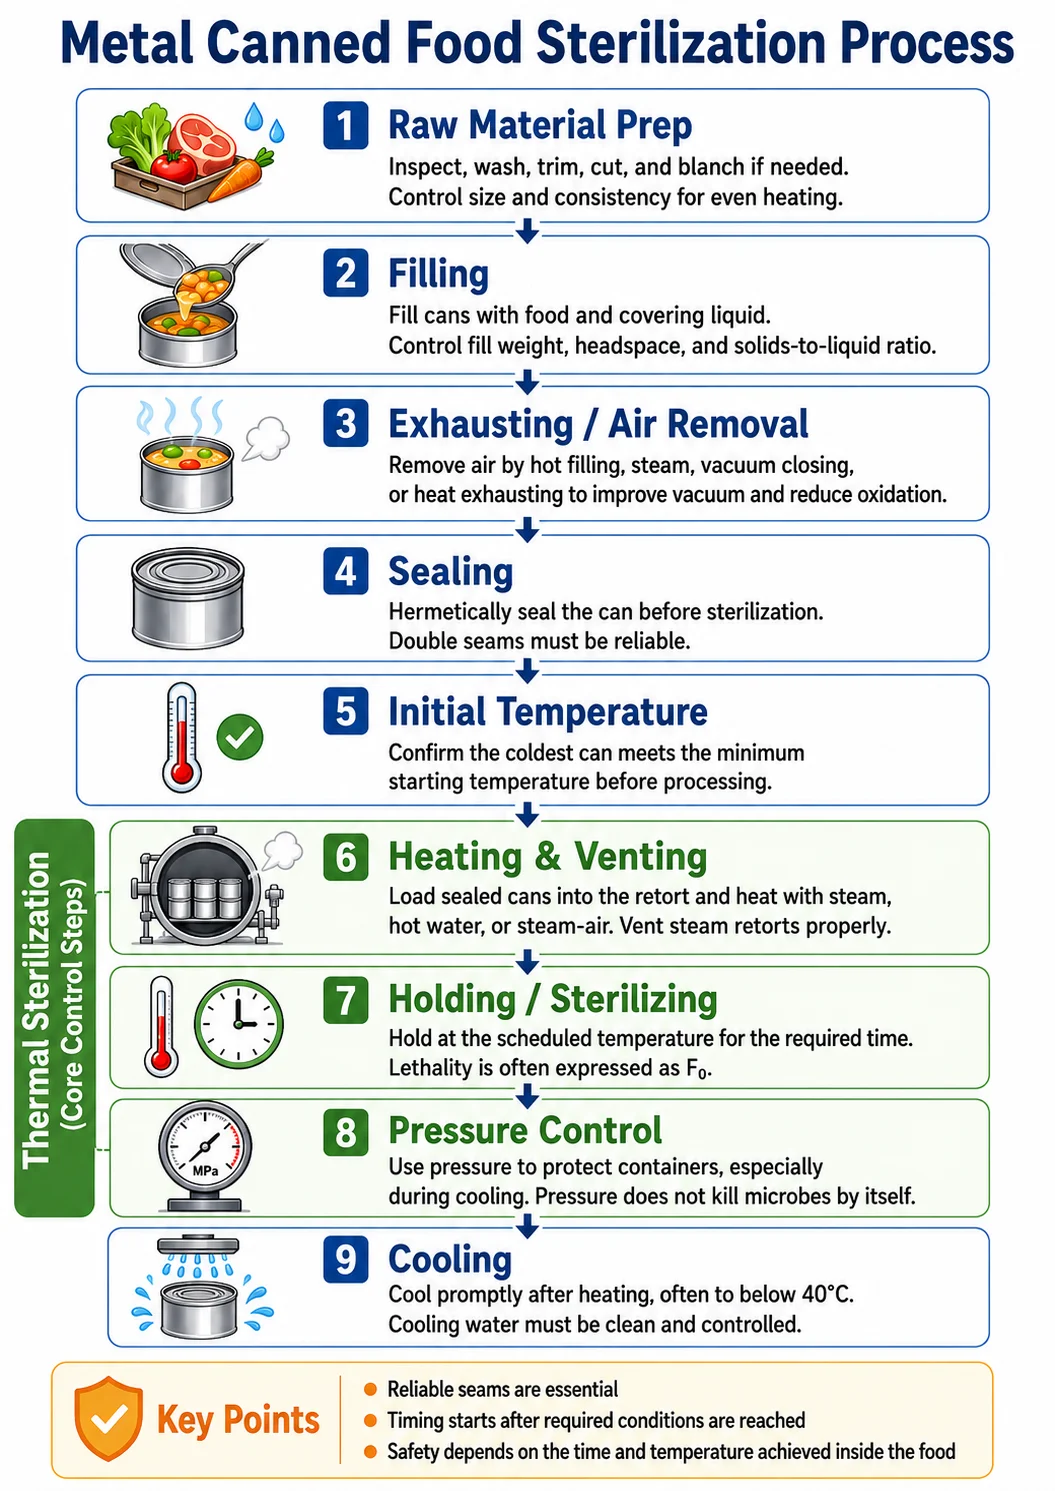
2.1 Preparação da matéria-prima
As matérias-primas são inspecionadas, lavadas, aparadas, cortadas e, às vezes, branqueadas antes de serem processadas. enchimento.
O tamanho dos pedaços e a consistência do produto devem ser controlados. Pedaços grandes de carne, vegetais densos ou alterações inesperadas na viscosidade podem retardar a transferência de calor.
2.2 Enchimento dos recipientes
O alimento e o líquido de cobertura são colocados em latas de metal ou outros recipientes adequados.
O peso de enchimento, a relação sólido-líquido, o espaço livre e a distribuição do produto devem permanecer dentro dos limites utilizados para o desenvolvimento do processo térmico. O enchimento excessivo pode retardar o aquecimento e aumentar a pressão interna.
2.3 Exaustão e Remoção de Ar
O ar é removido por enchimento a quente, injeção de vapor, fechamento a vácuo ou exaustão de calor.
Esta etapa ajuda a criar um vácuo adequado após o resfriamento. Também reduz a oxidação e limita a pressão excessiva dentro do recipiente durante o aquecimento.fonte)
2.4 Vedação
O recipiente é hermeticamente fechado antes da esterilização.
Latas de metal normalmente usam um costura dupla. As dimensões da costura devem ser verificadas regularmente, pois uma costura inadequada pode permitir a entrada de microrganismos após o processamento. Esse risco é especialmente alto enquanto as latas estão úmidas e em processo de resfriamento.
2.5 Esterilização Térmica
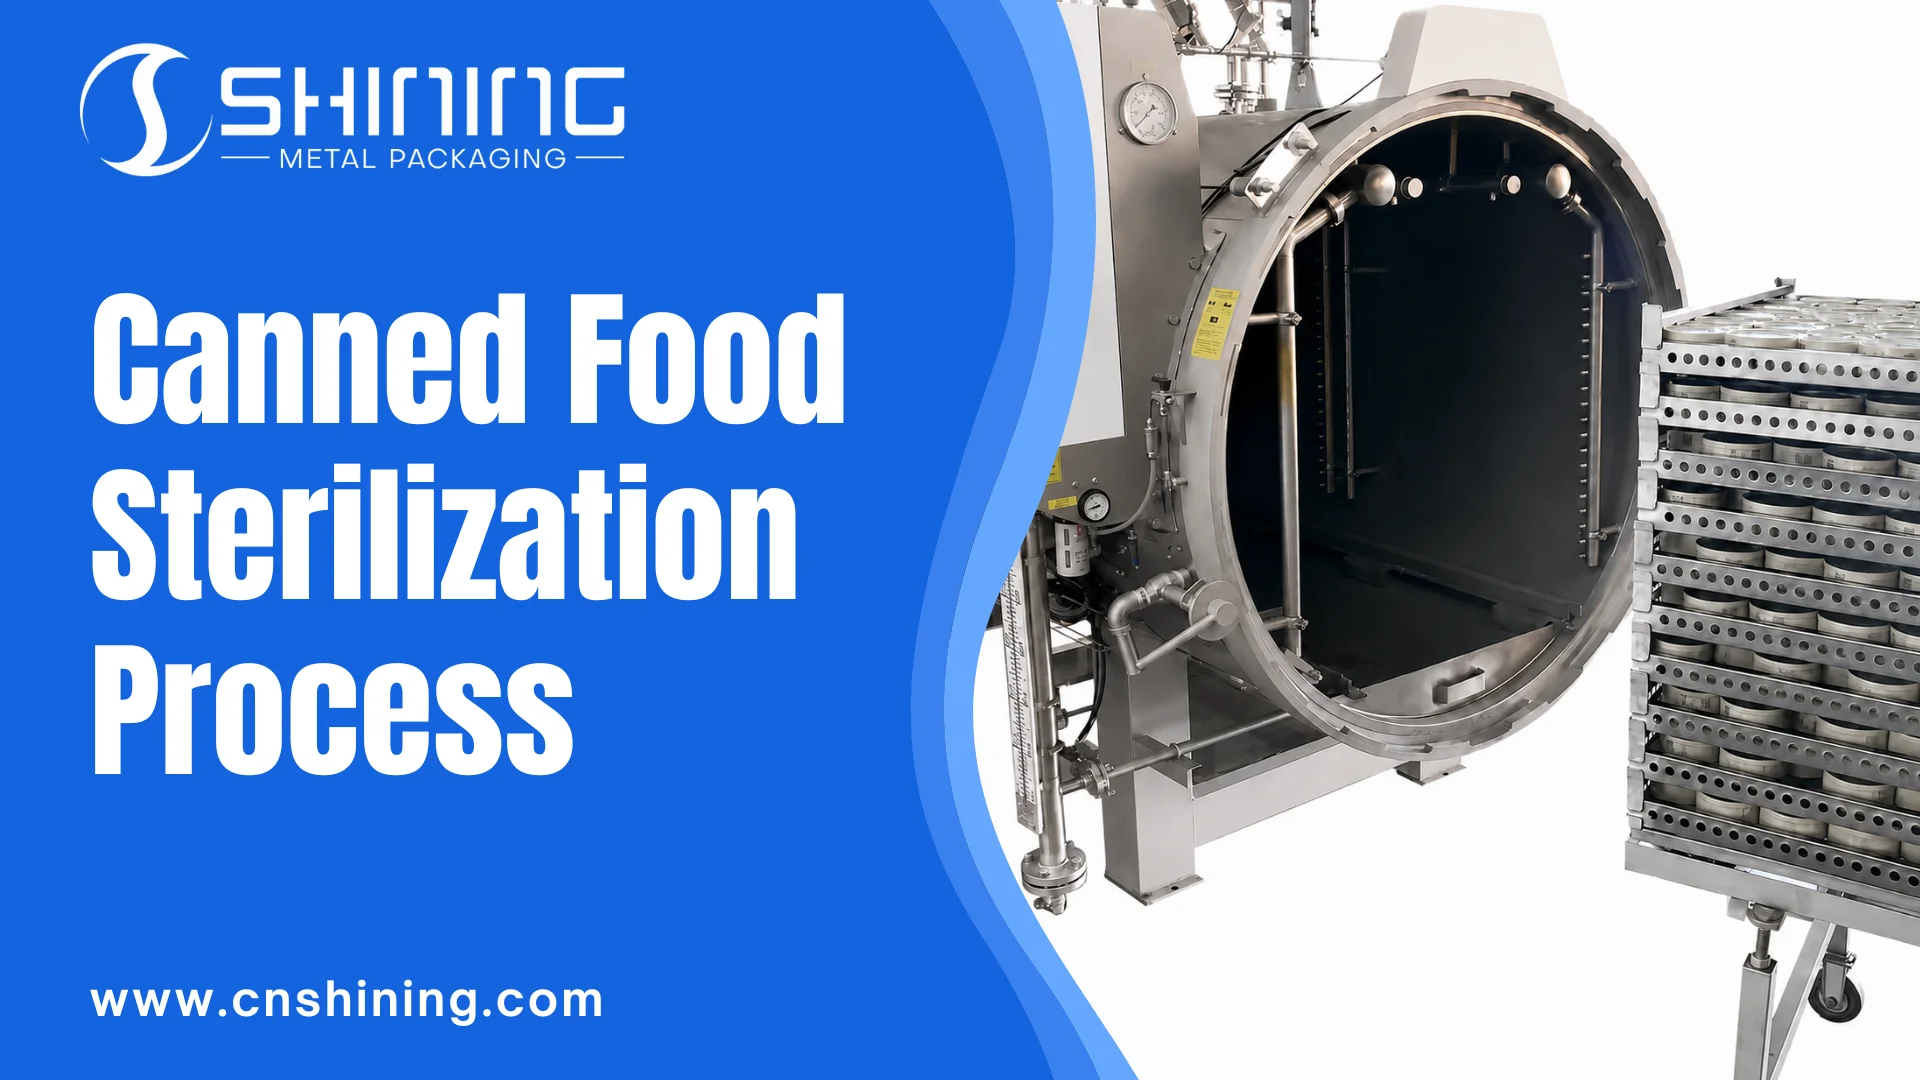
A esterilização térmica é a principal etapa de controle. Os recipientes selados são colocados em uma autoclave e expostos a vapor, água quente ou uma mistura de vapor e ar.
O processo geralmente inclui aquecimento, manutenção da temperatura e resfriamento. A temperatura e o tempo exatos dependem do alimento e da embalagem. Um processo usado para sopa em uma lata pequena não pode ser aplicado diretamente à carne em um recipiente maior.
Temperatura inicial do produto
A temperatura da lata mais fria antes do processamento deve atender ao mínimo especificado no processo programado.
Um produto mais frio demora mais tempo para aquecer. Por esse motivo, produtos recheados a quente devem ser esterilizados imediatamente. A temperatura inicial é especialmente importante para alimentos densos que aquecem principalmente por condução.
Aquecimento e Ventilação
Durante a fase de aquecimento, o vapor ou a água quente elevam a temperatura da retorta e da sua carga.
As autoclaves a vapor devem ser ventiladas corretamente. O ar retido no interior do recipiente pode reduzir a temperatura da mistura vapor-ar e criar zonas frias. O tempo de processamento não deve começar até que a autoclave atinja as condições necessárias.
Tempo de espera
Assim que a temperatura do processo é atingida, o produto é mantido nessa temperatura por um período definido.
Muitos alimentos com baixa acidez são processados a temperaturas próximas de 121°C, mas essa não é uma prática universal. Alguns produtos utilizam temperaturas mais baixas por períodos mais longos, enquanto outros utilizam temperaturas mais altas por períodos mais curtos.
O processo deve fornecer calor suficiente ao ponto de aquecimento mais lento dentro do recipiente. Esse ponto pode estar próximo ao centro, mas sua localização exata depende de como o produto transfere calor.
O tratamento térmico é frequentemente expresso como um F₀ valor. O valor F₀ representa o tempo de processamento equivalente a 121,1 °C. Ele é calculado a partir do histórico completo da temperatura do produto, e não apenas da temperatura da autoclave.
Controle de pressão
A pressão permite que a autoclave funcione acima do ponto de ebulição da água. Ela também protege o recipiente contra deformações.
A pressão por si só não garante a letalidade microbiana. A segurança depende do tempo e da temperatura atingidos no interior do alimento.
Durante o resfriamento, o controle da pressão torna-se particularmente importante. O vapor na autoclave condensa rapidamente quando entra água fria. A pressão externa pode cair enquanto a pressão dentro do recipiente quente permanece alta. Sem contrapressão, as latas podem deformar, rachar, vazar ou sofrer danos nas costuras.
Resfriamento
Os contêineres são resfriados após o tratamento térmico necessário ter sido realizado.
O resfriamento deve ser rápido o suficiente para interromper o cozimento e limitar o crescimento de organismos termotolerantes. Muitos produtos são resfriados a temperaturas abaixo de 40°C antes de saírem da autoclave.fonte)
A água de refrigeração deve ser limpa e controlada. Um recipiente danificado pode aspirar água para dentro à medida que sua pressão interna diminui.
3. Métodos comuns de esterilização para alimentos enlatados
3.1 Esterilização a vapor
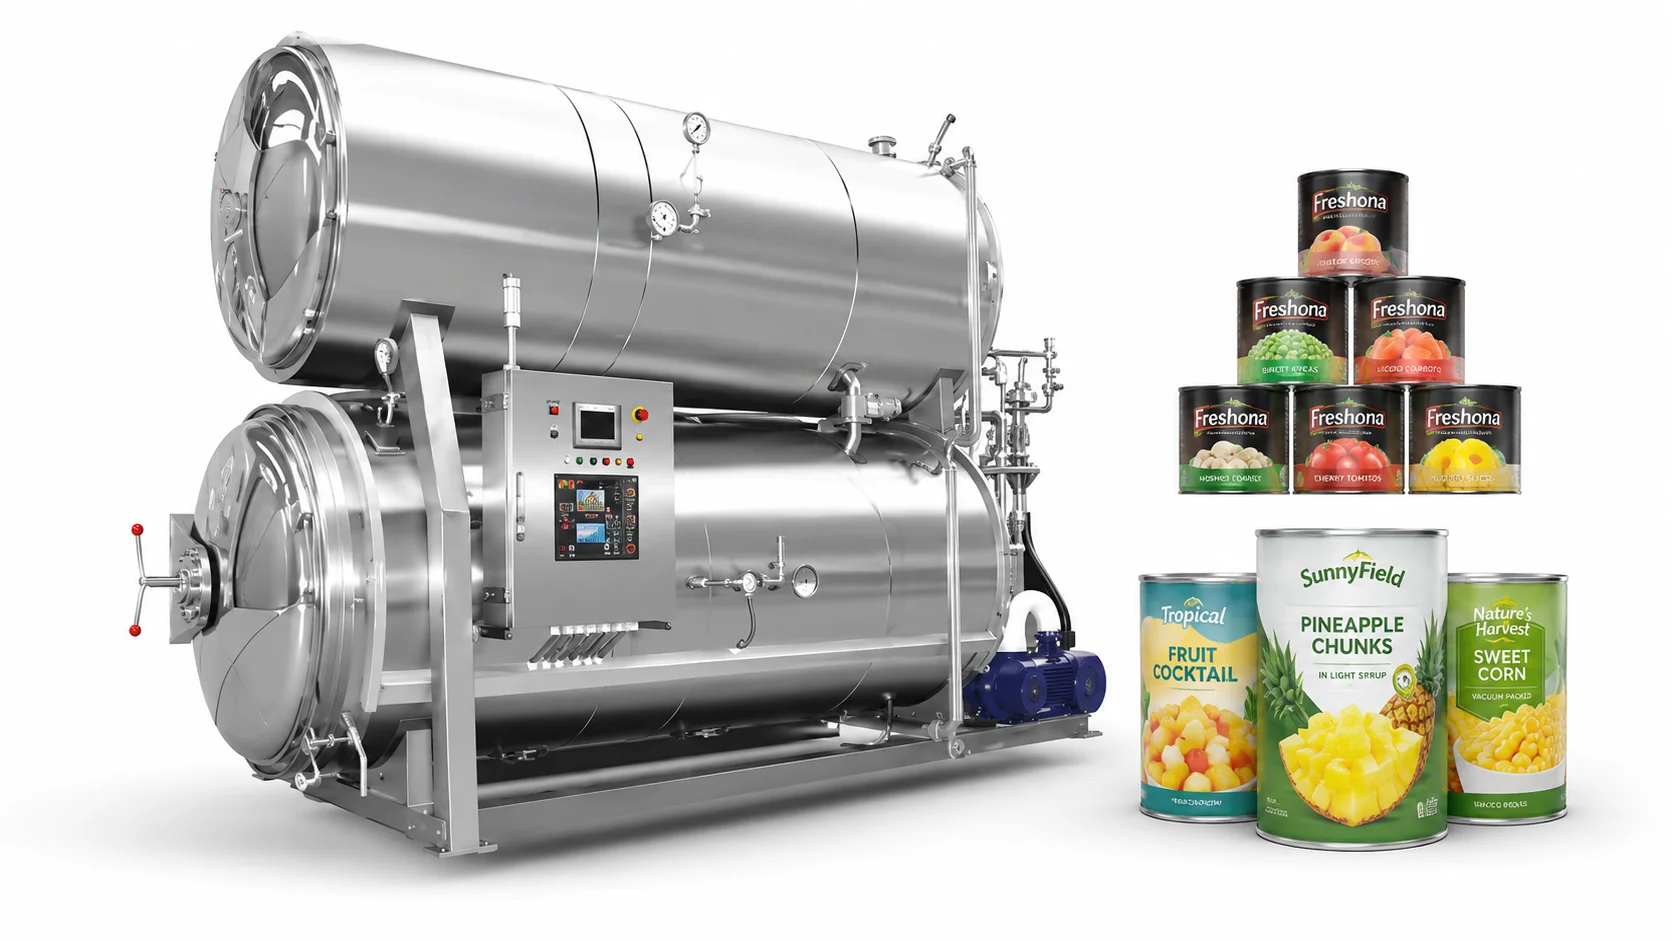
As autoclaves a vapor utilizam vapor saturado como meio de aquecimento.
São amplamente utilizados em latas metálicas rígidas porque o vapor transfere calor de forma eficiente. A principal preocupação operacional é a remoção do ar. Uma ventilação inadequada pode produzir temperaturas desiguais dentro do recipiente.
3.2 Esterilização por Imersão em Água
As autoclaves de imersão em água processam recipientes em água quente circulante.
Os recipientes podem ser total ou parcialmente submersos. A temperatura e a pressão podem ser controladas separadamente, tornando este método adequado para embalagens que requerem sobrepressão.
A circulação da água e a uniformidade da temperatura devem ser verificadas em toda a carga.
3.3 Esterilização por Aspersão de Água
As autoclaves de pulverização de água fazem circular água aquecida através de bicos ou placas de distribuição.
A água de processo é normalmente aquecida e resfriada por meio de um trocador de calor. O ar comprimido é usado para controlar a pressão.
A área de pulverização deve permanecer uniforme. Bicos obstruídos ou alterações na carga do cesto podem afetar a distribuição do calor.
3.4 Esterilização em autoclave rotativa
As autoclaves rotativas movimentam ou giram os recipientes durante o processamento.
A agitação pode melhorar a transferência de calor em sopas, molhos, laticínios e alguns alimentos que contêm partículas. Um aquecimento mais rápido pode reduzir o tempo de processamento e limitar o cozimento excessivo da superfície.
A rotação não melhora todos os produtos. Seu efeito depende da viscosidade, do espaço livre, da orientação do recipiente e da velocidade de rotação.
3.5 Esterilização Contínua
Os esterilizadores contínuos movimentam os recipientes através de seções de aquecimento, manutenção e resfriamento sem interromper o fluxo de produção.
São comumente utilizadas para produção em larga escala com tamanhos de recipientes e receitas estáveis. A velocidade da esteira ou do rolo torna-se um parâmetro do processo, pois determina por quanto tempo cada recipiente permanece na zona de aquecimento.
4. Equipamentos utilizados no processo de esterilização de alimentos enlatados
| Equipamento | Uso típico | Ponto de controle principal |
|---|---|---|
| autoclave horizontal para lotes | Produção flexível com diferentes produtos e tamanhos de lata. | Padrão de carga e circulação |
| Retorta vertical | Lotes menores ou fábricas com espaço limitado. | Consistência de carga |
| Retorta a vapor | Latas de metal rígidas | Ventilação e distribuição de vapor |
| Retorta de imersão em água | Produtos que requerem sobrepressão controlada | Temperatura e circulação da água |
| Retorta de pulverização de água | Latas de metal e embalagens autoadesivas | Cobertura e vazão do spray |
| Retorta rotativa | Produtos que se beneficiam da agitação | Velocidade de rotação e espaço livre |
| Esterilizador hidrostático | Grandes linhas de produção contínua | Velocidade da esteira e temperatura da zona |
As autoclaves também requerem sensores de temperatura, instrumentos de registro, manômetros, temporizadores, controladores e sistemas de alarme. Esses instrumentos devem ser calibrados em intervalos definidos.
O sistema de controle deve registrar o que realmente aconteceu durante o processo. Um ponto de ajuste programado não comprova que as condições necessárias foram atingidas.
5. Principais fatores que afetam a eficácia da esterilização
5.1 Acidez dos Alimentos
O pH dos alimentos afeta fortemente as condições de esterilização necessárias.
Alimentos altamente ácidos e acidificados têm um pH de equilíbrio de 4,6 ou inferior. Sua acidez limita o crescimento de bactérias e fungos. Clostridium botulinum. Esses alimentos geralmente podem ser processados a temperaturas iguais ou inferiores a 100°C.
Alimentos com baixa acidez têm um pH acima de 4,6. Eles incluem muitas carnes, frutos do mar, laticínios e produtos vegetais. Esses alimentos normalmente requerem processamento sob pressão acima de 100°C.
A categoria de pH ajuda a definir o método de processamento, mas não fornece um cronograma completo de tempo e temperatura.
5.2 Consistência do Produto
Os líquidos normalmente aquecem por convecção. O movimento dentro do recipiente transporta o calor da parede em direção ao centro.
Sólidos densos e produtos espessos aquecem principalmente por condução. O calor se move lentamente através dos alimentos, portanto, um processamento mais longo pode ser necessário.
As receitas devem permanecer controladas. Adicionar amido, alterar o tamanho das partículas, reduzir o líquido ou compactar os sólidos de forma mais densa pode alterar a penetração do calor.
5.3 Tamanho e formato do recipiente
Latas grandes geralmente aquecem mais lentamente do que latas pequenas, porque o calor precisa percorrer uma distância maior para atingir o ponto frio.
O diâmetro, a altura, o material, o peso do enchimento e o espaço livre também podem influenciar o aquecimento. Um novo tamanho de contêiner normalmente requer uma revisão de processo separada.
5.4 Temperatura inicial
Uma temperatura inicial baixa aumenta o tempo necessário para que o produto atinja uma temperatura de processamento eficaz.
A produção deve utilizar a mesma temperatura inicial mínima aplicada durante o desenvolvimento do processo.
5.5 Carregamento de Retorta
O design da cesta, as placas separadoras, a orientação do recipiente, a densidade da carga, o fluxo de água e a circulação de vapor afetam a distribuição de temperatura.
O visor de uma autoclave pode mostrar a temperatura correta enquanto parte da carga permanece mais fria. É por isso que o equipamento e o sistema de carregamento devem ser testados em conjunto.
6. Como os fabricantes validam um processo de esterilização
6.1 Testes de Distribuição de Calor
Um teste de distribuição de calor mede as temperaturas em diferentes posições dentro da retorta.
O objetivo é identificar a área mais fria e confirmar que o aquecimento permanece uniforme em condições normais de produção. O teste deve utilizar os cestos, o padrão de carregamento, o sistema de circulação e as configurações operacionais previstos.
6.2 Testes de Penetração de Calor
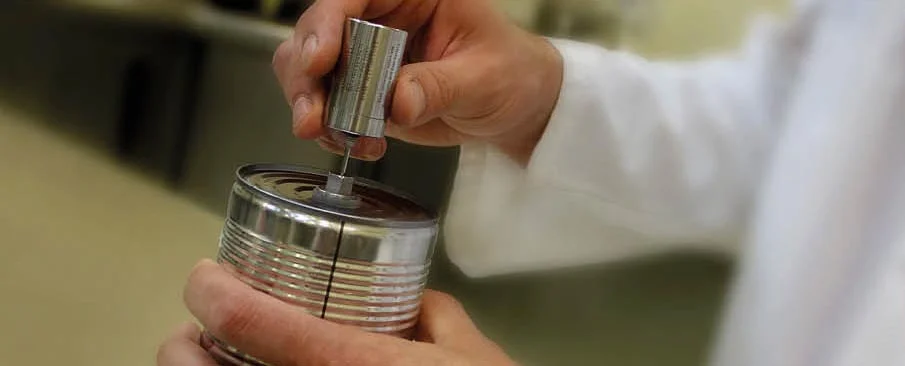
Um teste de penetração térmica mede a temperatura do produto dentro de recipientes selecionados.
Sensores de temperatura são colocados próximos ao ponto frio esperado. O teste registra o comportamento de aquecimento e resfriamento e mostra a quantidade de tratamento térmico que o produto recebe.
O resultado aplica-se apenas ao produto, formulação, recipiente, peso de enchimento, temperatura inicial, padrão de carregamento e condições de retortagem testados.
6.3 Desenvolvimento de Processos Programados
Um processo programado define as condições mínimas de operação seguras para um produto enlatado específico.
Normalmente inclui a temperatura do processo, o tempo de processamento, a temperatura inicial, o tamanho do recipiente, a formulação do produto, o peso de enchimento, o espaço livre e quaisquer configurações de agitação necessárias.
Os processos de enlatamento de alimentos com baixa acidez devem ser desenvolvidos ou revisados por uma autoridade qualificada em processos térmicos.
6.4 Monitoramento e Calibração
Os operadores devem monitorar os parâmetros especificados no processo agendado.
Normalmente, isso inclui temperatura, tempo, pressão, temperatura inicial, circulação e velocidade de rotação, quando aplicável.
Sensores de temperatura, medidores, temporizadores e dispositivos de registro devem ser calibrados. Os registros devem ser revisados antes do lançamento do produto.
6.5 Testes de Incubação
Os testes de incubação são utilizados para detectar a deterioração causada por processamento inadequado, vazamento de recipientes ou contaminação pós-processamento.
Por exemplo, latas selecionadas podem ser mantidas a 37 °C por 10 a 14 dias para detectar deterioração mesofílica, ou a 55 °C por cinco dias para verificar deterioração termofílica. Após a incubação, os recipientes são examinados quanto a inchaço, vazamento, perda de vácuo, alterações de pH e outros sinais de deterioração.
Os testes de incubação auxiliam na verificação rotineira do processo, mas não substituem um processo programado e validado, estudos de penetração de calor, verificações de integridade do recipiente ou revisão dos registros de produção.
6.6 Desvios de Processo
Um desvio de processo ocorre quando um limite exigido não é atendido.
Os recipientes afetados devem ser identificados e retidos. Não devem ser liberados com base apenas na aparência, incubação ou testes limitados do produto. Uma pessoa qualificada deve avaliar o desvio e decidir se o produto pode ser reprocessado, liberado ou rejeitado.fonte)
7. Como escolher um sistema de esterilização para alimentos enlatados
A seleção deve começar pelo produto, e não pela retorta.
Um líquido fino, um molho espesso e um produto cárneo sólido não aquecem da mesma maneira. O pH, a viscosidade, o tamanho das partículas e o comportamento de transferência de calor do produto determinam o tipo de processo necessário. A embalagem também deve ser considerada. Latas metálicas podem ser processadas em sistemas de vapor, imersão, pulverização ou rotativos, enquanto embalagens mais sensíveis à pressão geralmente necessitam de sobrepressão controlada.
O volume de produção também influencia a decisão. As autoclaves de lote são mais fáceis de usar quando uma fábrica trabalha com diversos produtos, receitas ou tamanhos de lata. Os sistemas contínuos são adequados para longas produções com poucas trocas de formato. Eles oferecem maior produtividade, mas a velocidade da linha e as paradas exigem um controle rigoroso.
O equipamento deve proporcionar uma distribuição de temperatura consistente, considerando as cestas e o padrão de carregamento utilizados na produção. O consumo de água, vapor, recuperação de calor, acesso para manutenção, automação e armazenamento de dados também devem ser avaliados. Esses detalhes operacionais são importantes, mas vêm depois da segurança do processo.
O sistema selecionado deve ser capaz de seguir o processo programado e validado. Uma autoclave mais complexa não torna um processo inadequado em seguro.
8. Conclusão
A esterilização de alimentos enlatados depende da temperatura atingida no interior do produto, e não apenas da temperatura indicada na autoclave.
Um processo seguro interliga a formulação, o recipiente, a temperatura inicial, o método de carregamento, a penetração do calor, o controle da pressão, o resfriamento e a integridade da vedação. Cada parâmetro deve permanecer dentro dos limites utilizados durante a validação.
A resposta aplica o processo. Ela não substitui o desenvolvimento do processo.
9. Perguntas frequentes: Esterilização de alimentos enlatados
A esterilidade comercial é avaliada por meio de validação de processos, registros de produção, verificação de recipientes, incubação e exame microbiológico.
Nenhum teste isolado do produto final pode comprovar que todas as latas são seguras. O principal controle é a correta aplicação de um processo programado e validado.
A penetração de calor descreve a rapidez com que o calor se move através dos alimentos dentro de um recipiente fechado.
Um teste de penetração térmica mede a temperatura do produto próximo ao seu ponto frio. Os resultados são usados para estabelecer o tempo de processamento e calcular a letalidade térmica.
O HACCP é um sistema de segurança alimentar baseado em análise de perigos, pontos de controle, limites, monitoramento, ações corretivas, verificação e registros.
Na produção de alimentos enlatados, isso pode abranger formulação, enchimento, selagem, processamento térmico, resfriamento e manuseio dos recipientes.
Alimentos com alto teor de acidez são frequentemente processados a temperaturas iguais ou inferiores a 100°C.
Alimentos com baixa acidez e longa vida útil normalmente requerem processamento sob pressão acima de 100°C. Muitos processos operam próximos a 121°C, mas a temperatura e o tempo corretos dependem do produto e da embalagem.
A pressão dentro de uma lata quente permanece alta mesmo quando o resfriamento começa.
Se a pressão da autoclave cair muito rapidamente, a embalagem pode deformar-se ou perder a integridade da costura. A contrapressão controlada protege a embalagem enquanto sua temperatura e pressão internas diminuem.