1. Introducción
Los alimentos enlatados solo se conservan a temperatura ambiente después de que el envase sellado reciba un tratamiento térmico validado.
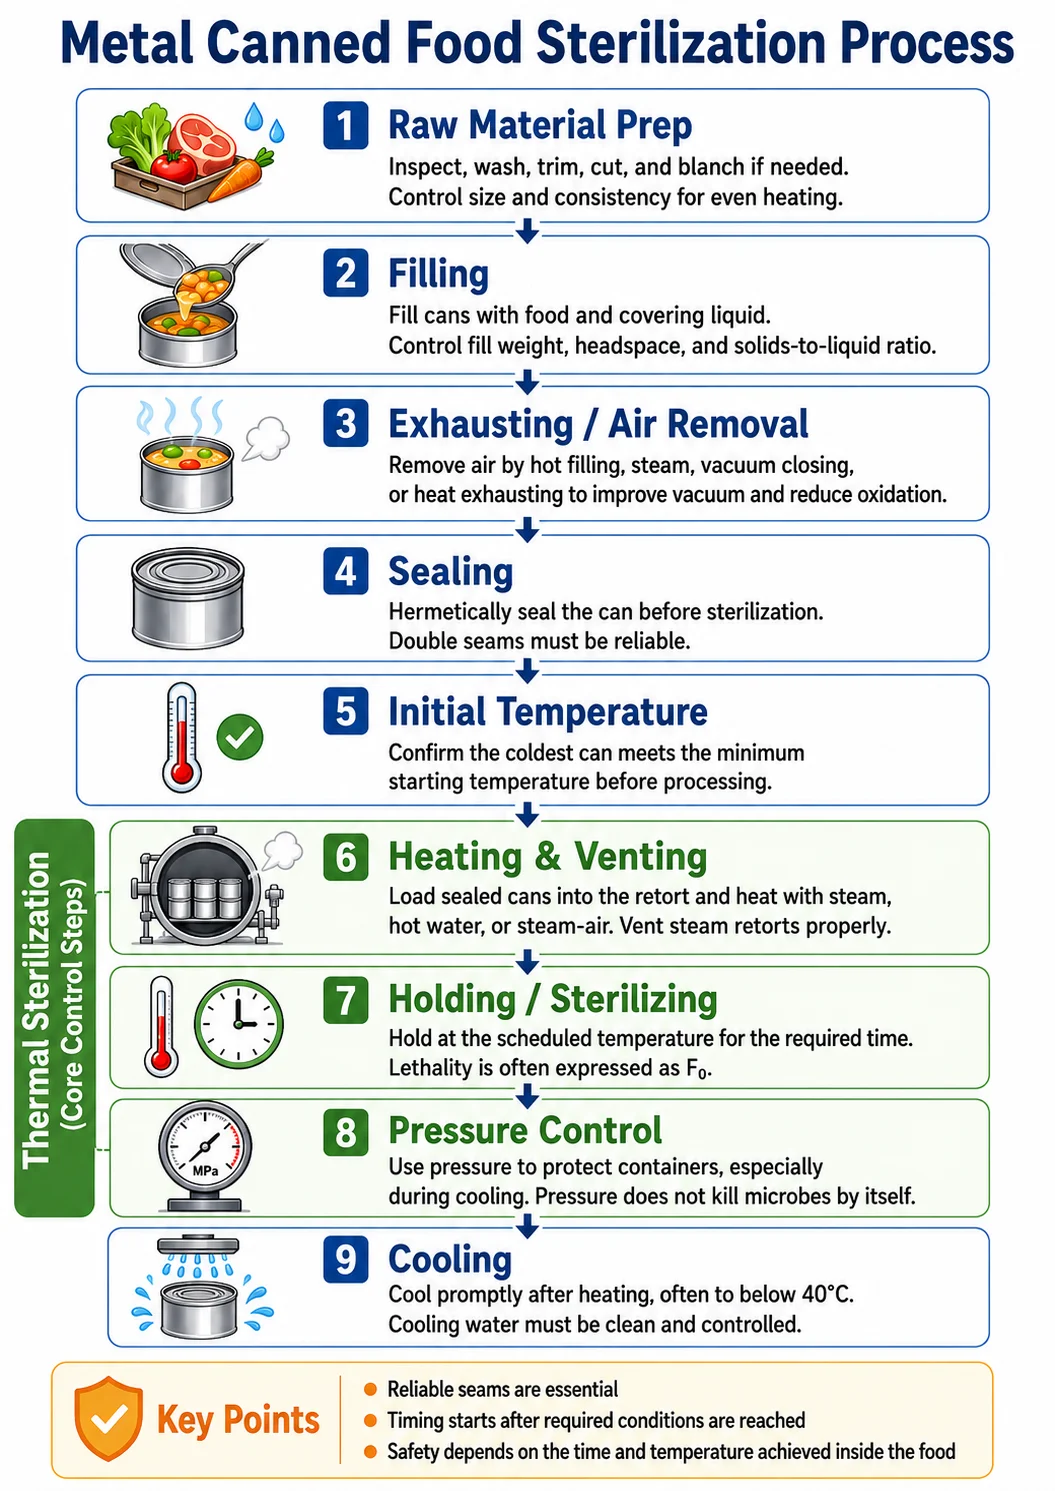
Este tratamiento se conoce como esterilización de alimentos enlatados. El alimento se coloca en un recipiente, se sella, se calienta en condiciones controladas y luego se enfría. El objetivo es esterilidad comercial, No se trata de la destrucción de todos los microorganismos. Los alimentos esterilizados comercialmente no contienen microorganismos capaces de crecer en condiciones normales de almacenamiento.
La esterilización es más rigurosa que la pasteurización. La pasteurización controla muchos microorganismos vegetativos, pero puede no destruir las esporas termorresistentes. Los alimentos enlatados de baja acidez generalmente requieren procesamiento a presión a temperaturas superiores a 100 °C, ya que las esporas pueden sobrevivir a temperaturas de agua hirviendo.
Este proceso protege a los consumidores de enfermedades transmitidas por los alimentos, reduce el deterioro y permite que el producto se mantenga estable sin refrigeración. Además, debe proteger la calidad del producto. El calentamiento excesivo puede dañar la textura, el color, el sabor y los nutrientes.
Una temperatura de autoclave por sí sola no define un proceso seguro. pH del producto, viscosidad, tamaño de partícula, dimensiones del contenedor, La temperatura inicial, el tiempo de calentamiento, la presión y la penetración del calor influyen en el resultado.
2. Pasos principales en el proceso de esterilización de alimentos enlatados
2.1 Preparación de la materia prima
Las materias primas se inspeccionan, lavan, recortan, cortan y, a veces, escaldan antes de su procesamiento. relleno.
El tamaño de las piezas y la consistencia del producto deben mantenerse bajo control. Los trozos grandes de carne, las verduras densas o los cambios inesperados en la viscosidad pueden ralentizar la transferencia de calor.
2.2 Llenado de los recipientes
Los alimentos y el líquido de cobertura se llenan en latas de metal u otros recipientes adecuados.
El peso de llenado, la proporción de sólidos a líquido, el espacio libre y la distribución del producto deben mantenerse dentro de los límites establecidos para el proceso térmico. Un llenado excesivo puede ralentizar el calentamiento y aumentar la presión interna.
2.3 Extracción de aire y purga de gases
El aire se elimina mediante llenado en caliente, inyección de vapor, cierre al vacío o extracción de calor.
Este paso ayuda a crear un vacío adecuado después del enfriamiento. También reduce la oxidación y limita la presión excesiva dentro del recipiente durante el calentamiento.fuente)
2.4 Sellado
El recipiente se sella herméticamente antes de la esterilización.
Las latas de metal normalmente utilizan una doble costura. Es necesario revisar periódicamente las dimensiones de las costuras, ya que una costura deficiente puede permitir la entrada de microorganismos después del procesamiento. Este riesgo es especialmente alto mientras las latas están húmedas y enfriándose.
2.5 Esterilización térmica
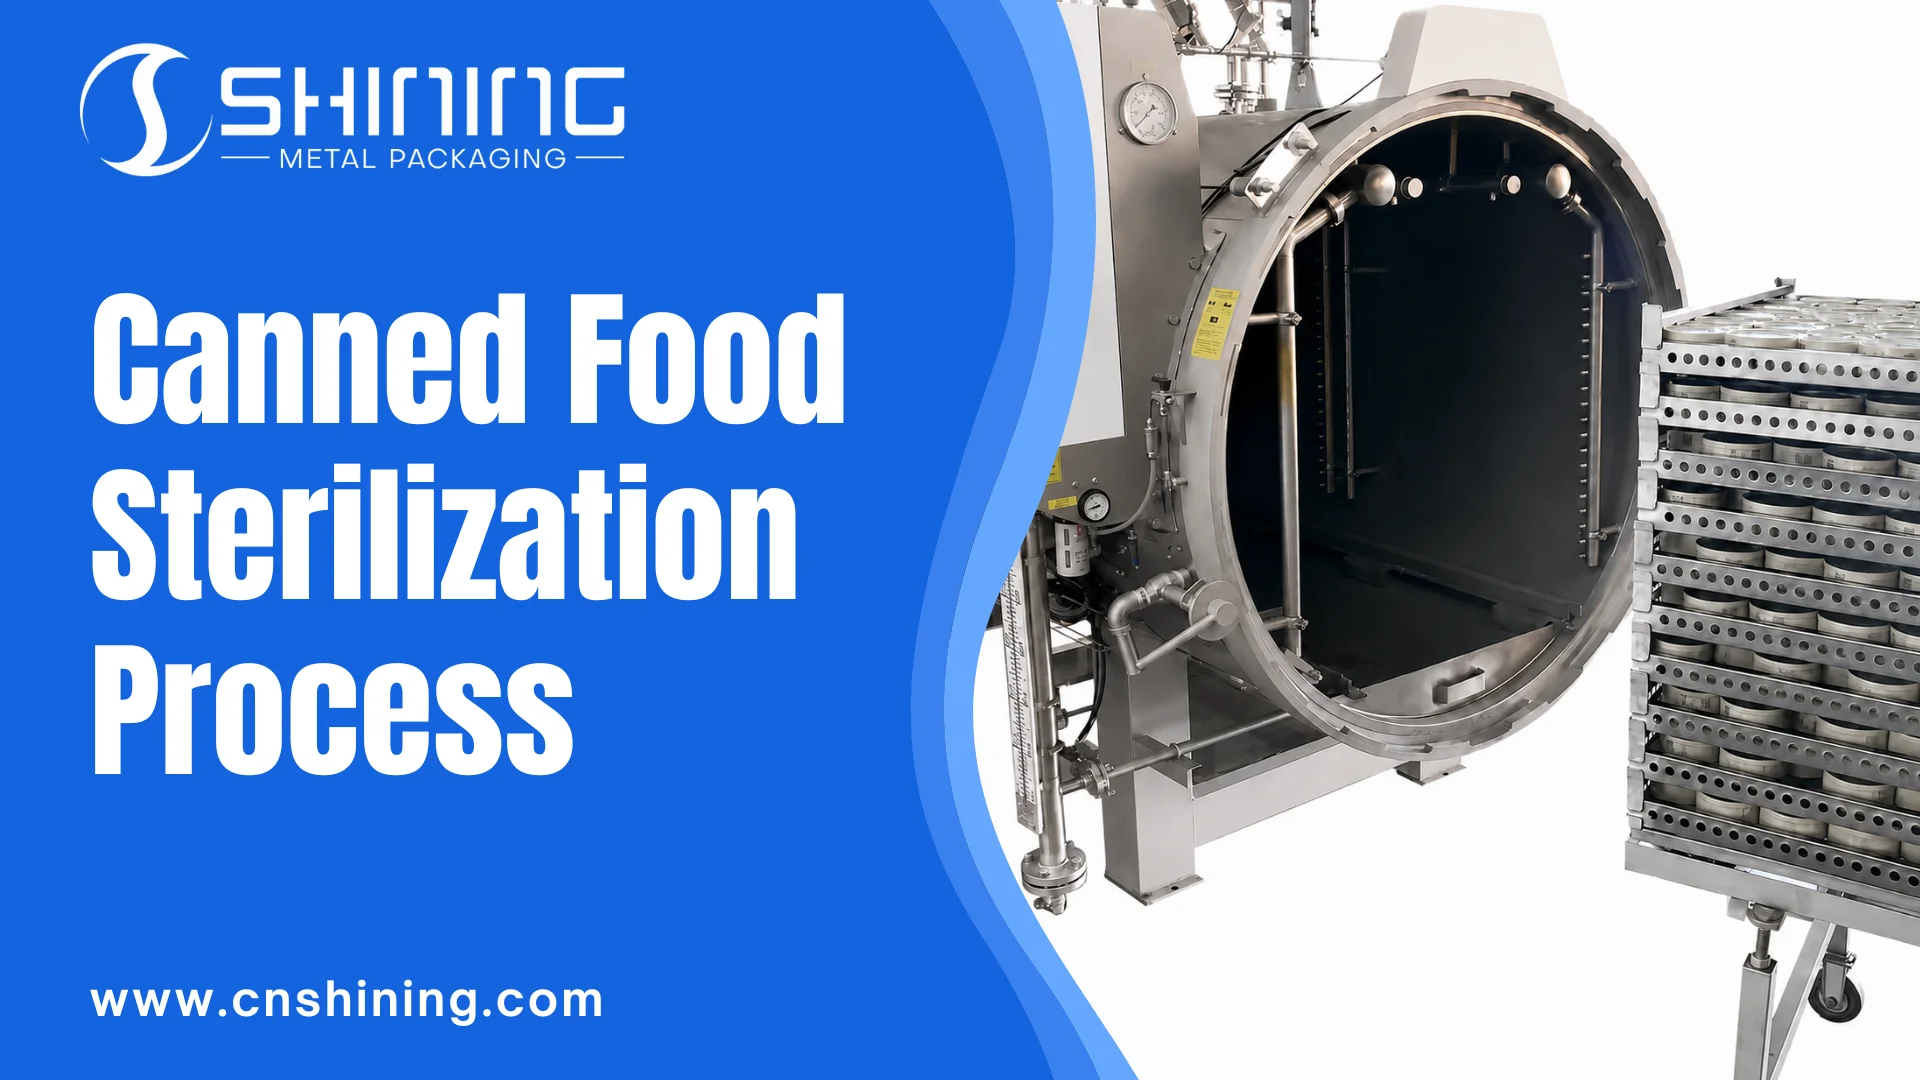
La esterilización térmica es el principal paso de control. Los recipientes sellados se introducen en una autoclave y se exponen a vapor, agua caliente o una mezcla de vapor y aire.
El proceso generalmente incluye calentamiento, mantenimiento de la temperatura y enfriamiento. La temperatura y el tiempo exactos dependen del alimento y del envase. Un proceso utilizado para sopa en una lata pequeña no se puede aplicar directamente a la carne en un recipiente más grande.
Temperatura inicial del producto
La temperatura de la lata más fría antes del procesamiento debe cumplir con el mínimo especificado en el proceso programado.
Un producto frío tarda más en calentarse. Por ello, los productos calientes deben esterilizarse sin demoras innecesarias. La temperatura inicial es especialmente importante para los alimentos densos que se calientan principalmente por conducción.
Calefacción y ventilación
Durante la fase de calentamiento, el vapor o el agua caliente elevan la temperatura de la retorta y de su carga.
Las autoclaves de vapor deben ventilarse correctamente. El aire atrapado en el interior del recipiente puede disminuir la temperatura de la mezcla de vapor y aire y crear zonas frías. El tiempo de procesamiento no debe comenzar hasta que la autoclave haya alcanzado las condiciones requeridas.
Tiempo de espera
Una vez alcanzada la temperatura de proceso, el producto se mantiene durante un período determinado.
Muchos alimentos de baja acidez se procesan a temperaturas cercanas a los 121 °C, pero esta no es una práctica común. Algunos productos utilizan temperaturas más bajas durante períodos más prolongados, mientras que otros utilizan temperaturas más altas durante períodos más cortos.
El proceso debe suministrar suficiente calor al punto de calentamiento más lento dentro del recipiente. Este punto puede estar cerca del centro, pero su ubicación exacta depende de cómo el producto transfiera el calor.
El tratamiento térmico se expresa a menudo como un F₀ valor. F₀ representa el tiempo de procesamiento equivalente a 121,1 °C. Se calcula a partir del historial completo de temperatura del producto, en lugar de solo la temperatura de la autoclave.
Control de presión
La presión permite que la autoclave funcione por encima del punto de ebullición del agua. Además, protege el recipiente de la deformación.
La presión por sí sola no causa la letalidad microbiana. La seguridad depende del tiempo y la temperatura que se alcanzan dentro del alimento.
Durante el enfriamiento, el control de la presión cobra especial importancia. El vapor en la autoclave se condensa rápidamente al entrar agua fría. La presión externa puede disminuir mientras que la presión dentro del recipiente caliente permanece alta. Sin contrapresión, las latas pueden deformarse, romperse, tener fugas o sufrir daños en las costuras.
Enfriamiento
Los contenedores se enfrían una vez aplicado el tratamiento térmico necesario.
El enfriamiento debe ser lo suficientemente rápido como para detener la cocción y limitar el crecimiento de organismos termotolerantes. Muchos productos se enfrían a menos de 40 °C antes de salir de la autoclave.fuente)
El agua de refrigeración debe estar limpia y controlada. Un recipiente dañado puede aspirar agua hacia el interior a medida que disminuye su presión interna.
3. Métodos comunes de esterilización de alimentos enlatados
3.1 Esterilización por vapor
Las autoclaves de vapor utilizan vapor saturado como medio de calentamiento.
Se utilizan ampliamente para latas metálicas rígidas porque el vapor transfiere el calor de manera eficiente. El principal problema de funcionamiento es la eliminación del aire. Una ventilación deficiente puede producir temperaturas desiguales dentro del recipiente.
3.2 Esterilización por inmersión en agua
Las autoclaves de inmersión en agua procesan los recipientes en agua caliente circulante.
Los contenedores pueden sumergirse total o parcialmente. La temperatura y la presión se pueden controlar por separado, lo que hace que este método sea adecuado para envases que requieren sobrepresión.
Se debe comprobar la circulación del agua y la uniformidad de la temperatura en toda la carga.
3.3 Esterilización por pulverización de agua
Los sistemas de pulverización de agua hacen circular agua caliente a través de boquillas o placas de distribución.
El agua del proceso se calienta y enfría normalmente mediante un intercambiador de calor. Se utiliza aire comprimido para controlar la presión.
La cobertura de pulverización debe mantenerse uniforme. Las boquillas obstruidas o los cambios en la carga de la cesta pueden afectar la distribución del calor.
3.4 Esterilización en autoclave rotatoria
Las autoclaves rotatorias mueven o giran los recipientes durante el procesamiento.
La agitación puede mejorar la transferencia de calor en sopas, salsas, productos lácteos y algunos alimentos que contienen partículas. Un calentamiento más rápido puede reducir el tiempo de procesamiento y limitar la cocción excesiva de la superficie.
La rotación no mejora todos los productos. Su efecto depende de la viscosidad, el espacio libre en la superficie, la orientación del envase y la velocidad de rotación.
3.5 Esterilización continua
Los esterilizadores continuos mueven los contenedores a través de las secciones de calentamiento, mantenimiento y enfriamiento sin interrumpir el flujo de producción.
Se utilizan habitualmente para la producción a gran escala con tamaños de envase y recetas estables. La velocidad de la cinta transportadora o del carrete se convierte en un parámetro del proceso, ya que determina cuánto tiempo permanece cada envase en la zona de calentamiento.
4. Equipos utilizados en el proceso de esterilización de alimentos enlatados
| Equipo | Uso típico | Punto de control principal |
|---|---|---|
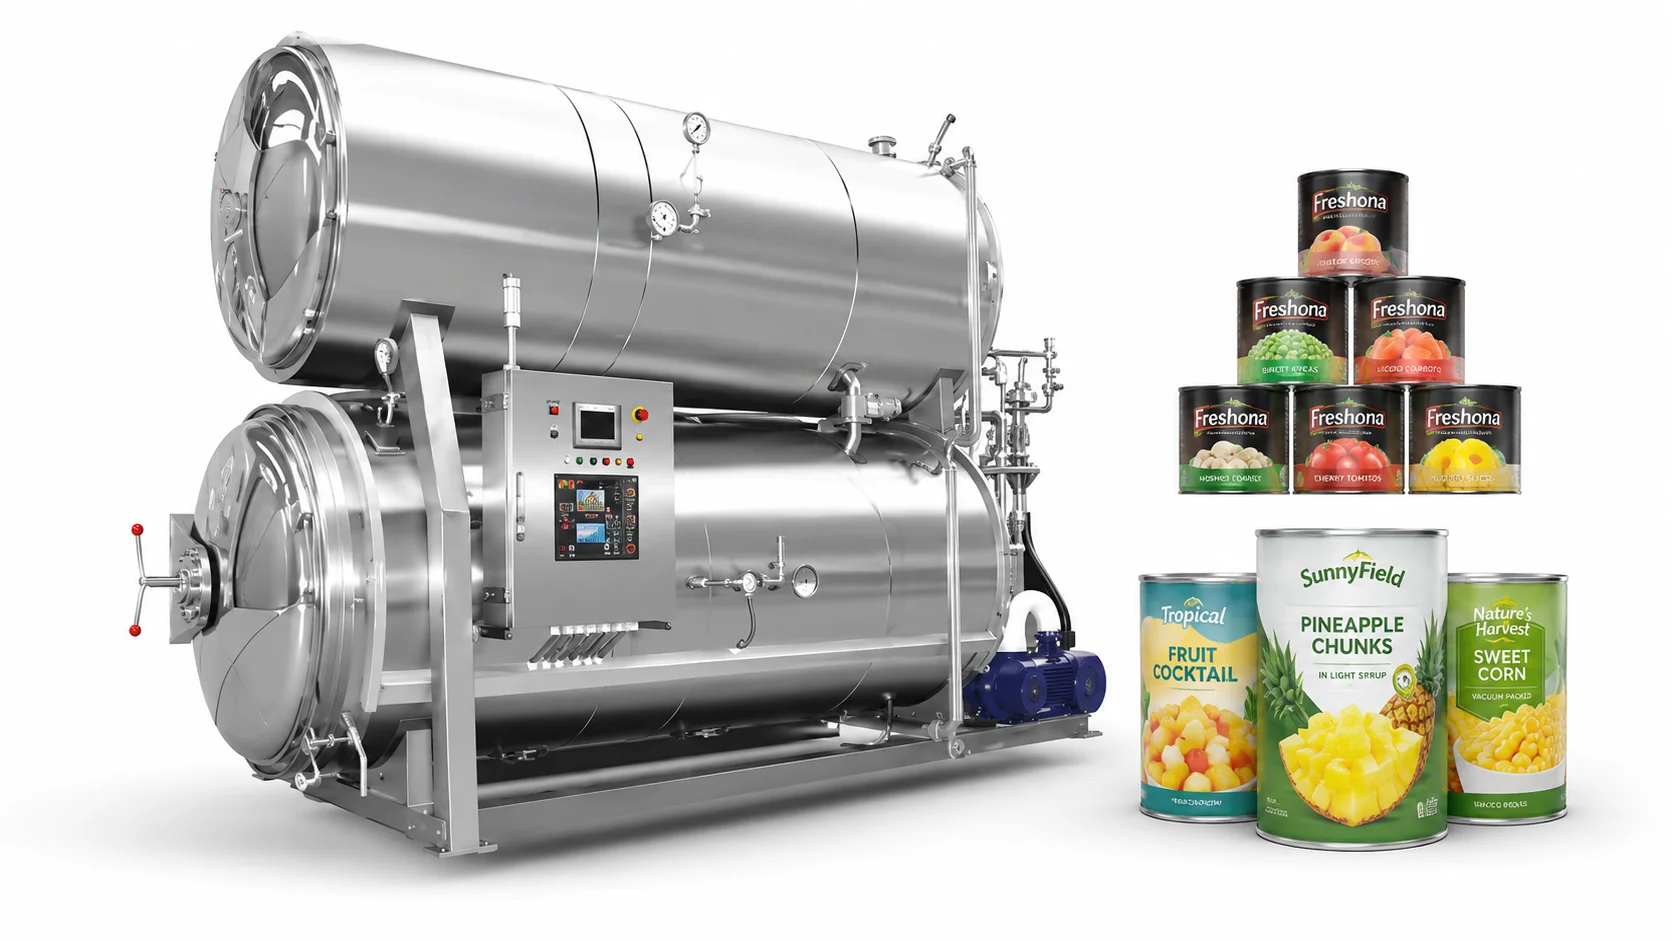
| Autoclave horizontal por lotes | Producción flexible con diferentes productos y tamaños de latas. | Patrón de carga y circulación |
| Retorta vertical | Lotes más pequeños o plantas con espacio limitado | Consistencia de carga |
| Retorta de vapor | Latas metálicas rígidas | Ventilación y distribución de vapor |
| Autoclave de inmersión en agua | Productos que requieren sobrepresión controlada | Temperatura y circulación del agua |
| Autoclave de pulverización de agua | Latas metálicas y envases autoadhesivos | Cobertura y flujo del rociado |
| Retorta rotatoria | Productos que se benefician de la agitación | Velocidad de rotación y espacio libre |
| Esterilizador hidrostático | Grandes líneas de producción continua | Velocidad de la cinta transportadora y temperatura de la zona |
Las autoclaves también requieren sensores de temperatura, instrumentos de registro, manómetros, temporizadores, controladores y sistemas de alarma. Estos instrumentos deben calibrarse a intervalos definidos.
El sistema de control debe registrar lo que realmente sucedió durante el proceso. Un punto de ajuste programado no es prueba de que se hayan alcanzado las condiciones requeridas.
5. Factores clave que afectan la eficacia de la esterilización
5.1 Acidez de los alimentos
El pH de los alimentos influye considerablemente en las condiciones de esterilización necesarias.
Los alimentos con alto contenido de ácido y acidificados tienen un pH de equilibrio de 4,6 o inferior. Su acidez limita el crecimiento de Clostridium botulinum. Estos alimentos a menudo se pueden procesar a 100 °C o menos.
Los alimentos de baja acidez tienen un pH superior a 4,6. Entre ellos se incluyen muchos productos cárnicos, mariscos, lácteos y vegetales. Estos alimentos normalmente requieren un procesamiento a presión superior a 100 °C.
La categoría de pH ayuda a definir el método de procesamiento, pero no proporciona un programa completo de tiempo-temperatura.
5.2 Consistencia del producto
Los líquidos normalmente se calientan por convección. El movimiento dentro del recipiente transporta el calor desde la pared hacia el centro.
Los sólidos densos y los productos gruesos se calientan principalmente por conducción. El calor se transmite lentamente a través de los alimentos, por lo que puede ser necesario un procesamiento más prolongado.
Las recetas deben mantenerse bajo control. Agregar almidón, cambiar el tamaño de las partículas, reducir el líquido o compactar más los sólidos puede alterar la penetración del calor.
5.3 Tamaño y forma del contenedor
Las latas grandes suelen calentarse más lentamente que las pequeñas porque el calor debe recorrer una mayor distancia para alcanzar el punto frío.
El diámetro, la altura, el material, el peso del llenado y el espacio libre también influyen en el calentamiento. Un nuevo tamaño de contenedor normalmente requiere una revisión del proceso por separado.
5.4 Temperatura inicial
Una temperatura inicial baja aumenta el tiempo necesario para que el producto alcance una temperatura de procesamiento eficaz.
En producción se debe utilizar la misma temperatura inicial mínima que se aplicó durante el desarrollo del proceso.
5.5 Carga en autoclave
El diseño de la cesta, las placas separadoras, la orientación del contenedor, la densidad de carga, el flujo de agua y la circulación del vapor afectan a la distribución de la temperatura.
La pantalla de la autoclave puede mostrar la temperatura correcta mientras que parte de la carga permanece más fría. Por ello, es fundamental probar conjuntamente el equipo y el sistema de carga.
6. Cómo los fabricantes validan un proceso de esterilización
6.1 Pruebas de distribución de calor
Una prueba de distribución de calor mide las temperaturas en diferentes puntos dentro de la autoclave.
El objetivo es identificar la zona más fría y confirmar que el calentamiento se mantiene uniforme en condiciones normales de producción. La prueba debe realizarse con las cestas, el patrón de carga, el sistema de circulación y los ajustes de funcionamiento previstos.
6.2 Pruebas de penetración de calor
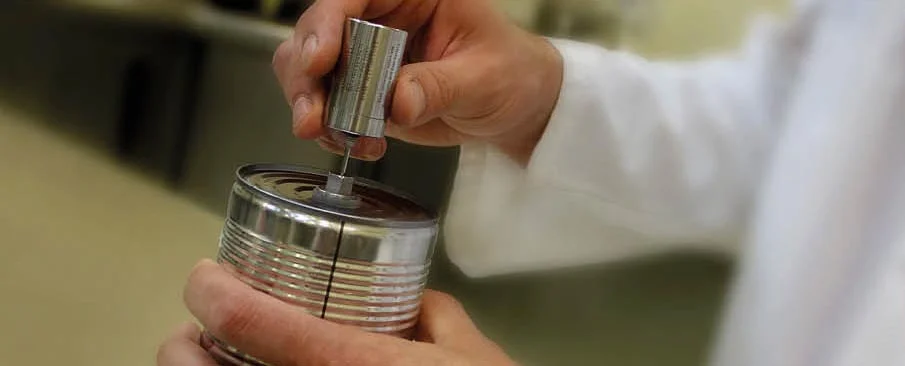
Una prueba de penetración de calor mide la temperatura del producto dentro de los recipientes seleccionados.
Los sensores de temperatura se colocan cerca del punto frío previsto. La prueba registra el comportamiento de calentamiento y enfriamiento y muestra la cantidad de tratamiento térmico que recibe el producto.
El resultado se aplica únicamente al producto, la formulación, el envase, el peso de llenado, la temperatura inicial, el patrón de carga y las condiciones de esterilización analizados.
6.3 Desarrollo de procesos programados
Un proceso programado define las condiciones mínimas de funcionamiento seguras para un producto enlatado específico.
Normalmente incluye la temperatura del proceso, el tiempo de procesamiento, la temperatura inicial, el tamaño del envase, la formulación del producto, el peso de llenado, el espacio libre y cualquier ajuste de agitación necesario.
Los procesos de envasado de alimentos con bajo contenido de ácido deben ser desarrollados o revisados por una autoridad calificada en procesos térmicos.
6.4 Monitoreo y calibración
Los operadores deben supervisar los parámetros especificados en el proceso programado.
Esto suele incluir la temperatura, el tiempo, la presión, la temperatura inicial, la circulación y la velocidad de rotación, cuando corresponda.
Los sensores de temperatura, los medidores, los temporizadores y los dispositivos de registro deben calibrarse. Los registros deben revisarse antes del lanzamiento del producto.
6.5 Pruebas de incubación
Las pruebas de incubación se utilizan para detectar el deterioro causado por un procesamiento inadecuado, fugas en los envases o contaminación posterior al procesamiento.
Por ejemplo, se pueden conservar latas seleccionadas a 37 °C durante 10 a 14 días para detectar el deterioro mesófilo, o a 55 °C durante cinco días para comprobar el deterioro termófilo. Tras la incubación, se examinan los envases para detectar hinchazón, fugas, pérdida de vacío, cambios de pH y otros signos de deterioro.
Las pruebas de incubación respaldan la verificación rutinaria del proceso, pero no reemplazan un proceso programado y validado, los estudios de penetración de calor, las comprobaciones de la integridad de los contenedores ni la revisión de los registros de producción.
6.6 Desviaciones del proceso
Se produce una desviación del proceso cuando no se cumple un límite requerido.
Los contenedores afectados deben ser identificados y retenidos. No deben ser liberados basándose únicamente en su apariencia, incubación o pruebas limitadas del producto. Una persona calificada debe evaluar la desviación y decidir si el producto puede ser reprocesado, liberado o rechazado.fuente)
7. Cómo elegir un sistema de esterilización de alimentos enlatados
La selección debe comenzar con el producto, no con la solución.
Un líquido ligero, una salsa espesa y un producto cárnico sólido no se calientan de la misma manera. El pH, la viscosidad, el tamaño de partícula y el comportamiento de transferencia de calor del producto determinan el tipo de proceso requerido. También debe tenerse en cuenta el envase. Las latas metálicas pueden procesarse mediante vapor, inmersión, pulverización o sistemas rotativos, mientras que los envases más sensibles a la presión suelen requerir sobrepresión controlada.
El volumen de producción también influye en la decisión. Los autoclaves por lotes son más fáciles de usar cuando una fábrica maneja varios productos, recetas o tamaños de latas. Los sistemas continuos son adecuados para series de producción largas con pocos cambios de formato. Ofrecen un mayor rendimiento, pero la velocidad de la línea y las paradas requieren un control estricto.
El equipo debe proporcionar una distribución de temperatura repetible con las cestas y el patrón de carga utilizados en la producción. También se deben revisar el consumo de agua y vapor, la recuperación de calor, el acceso para mantenimiento, la automatización y el almacenamiento de registros. Estos detalles operativos son importantes, pero se consideran después de la seguridad del proceso.
El sistema seleccionado debe ser capaz de seguir el proceso programado y validado. Una respuesta más compleja no garantiza la seguridad de un proceso inadecuado.
8. Conclusión
La esterilización de los alimentos enlatados depende de la temperatura que se alcanza en el interior del producto, no solo de la temperatura que se muestra en el esterilizador.
Un proceso seguro relaciona la formulación, el contenedor, la temperatura inicial, el método de carga, la penetración del calor, el control de la presión, el enfriamiento y la integridad de la costura. Cada parámetro debe mantenerse dentro de los límites utilizados durante la validación.
La réplica aplica el proceso. No reemplaza el desarrollo del proceso.
9. Preguntas frecuentes: Esterilización de alimentos enlatados
La esterilidad comercial se evalúa mediante la validación del proceso, los registros de producción, las comprobaciones de los envases, la incubación y el examen microbiológico.
Ninguna prueba individual del producto terminado puede demostrar que todas las latas son seguras. El control principal consiste en la correcta aplicación de un proceso programado y validado.
La penetración del calor describe la rapidez con la que el calor se transmite a través de los alimentos dentro de un recipiente sellado.
Una prueba de penetración de calor mide la temperatura del producto cerca de su punto de congelación. Los resultados se utilizan para determinar el tiempo de procesamiento y calcular la letalidad térmica.
El sistema HACCP es un sistema de seguridad alimentaria basado en el análisis de peligros, puntos de control, límites, seguimiento, acciones correctivas, verificación y registros.
En la producción de alimentos enlatados, puede abarcar la formulación, el llenado, el sellado, el procesamiento térmico, el enfriamiento y la manipulación de los envases.
Los alimentos con alto contenido de ácido suelen procesarse a una temperatura igual o inferior a 100 °C.
Los alimentos de baja acidez y larga duración normalmente requieren un procesamiento a presión superior a 100 °C. Muchos procesos se realizan a temperaturas cercanas a los 121 °C, pero la temperatura y el tiempo adecuados dependen del producto y del envase.
La presión dentro de una lata caliente permanece alta cuando comienza el enfriamiento.
Si la presión de esterilización disminuye demasiado rápido, el envase puede deformarse o perder la integridad de las costuras. La contrapresión controlada protege el envase mientras su temperatura y presión internas disminuyen.