A двухкомпонентная банка с едой Она состоит из одного металлического корпуса и одной отдельной крышки. Корпус включает боковую стенку и дно. Он вытянут из цельного куска металлического листа. Крышка крепится позже, после заполнения банки продуктами.
Это отличается от трехсоставной банки. У трехсоставной банки есть боковой шов. У двухсоставной банки его нет. Это устраняет одно из возможных мест протечки, а также меняет форму корпуса.
Для сравнения двух вариантов дизайна банок ознакомьтесь с нашим руководством: Консервные банки из 3 и 2 частей: что лучше для продуктов?.
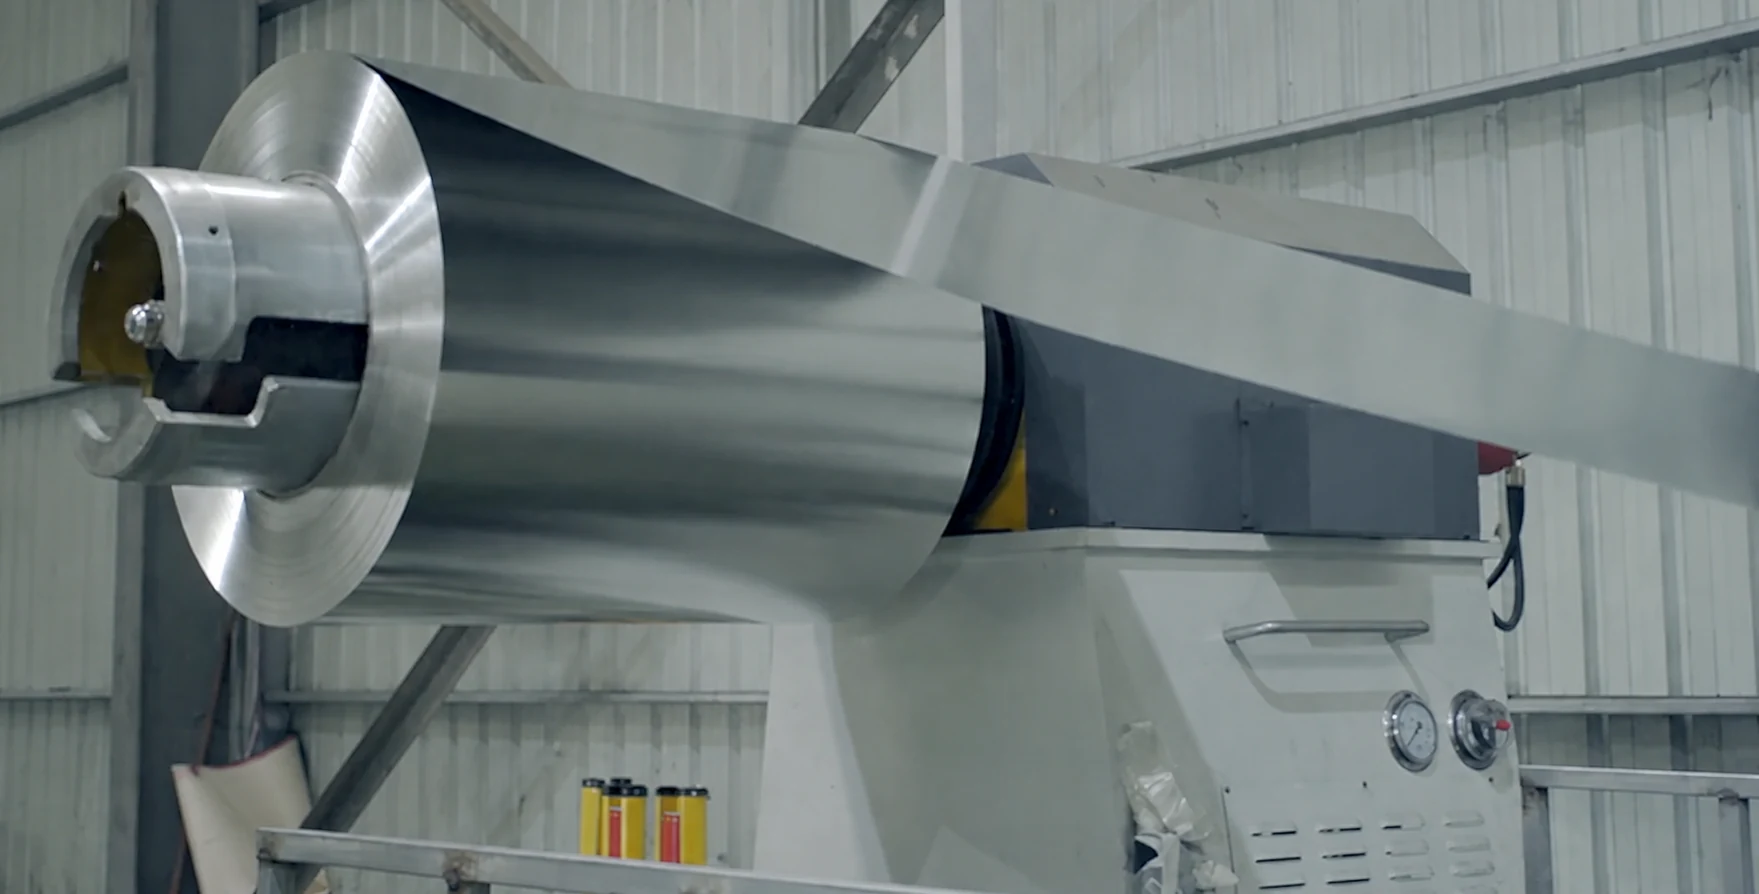
1. Подготовка сырья: выбор металлической рулонной стали.
Процесс начинается с металлической рулонной стали. Обычно используются жесть, беслуженая сталь и алюминий. Для изготовления пищевых банок материал должен быть пригоден для контакта с пищевыми продуктами и последующей стерилизации.
Катушка выбирается на основе нескольких основных требований:
- толщина
- темперамент или твердость
- качество поверхности
- эффективность покрытия
- формирование стабильности
Эти детали важны, потому что металл будет подвергаться вытяжке, растяжению, формовке, обрезке, покрытию, печати и герметизации. Если лист недостаточно стабилен, проблемы проявятся позже на этапах формовки или герметизации.
2. Процесс производства двухкомпонентных банок
Существует два основных способа производства двухкомпонентных консервных банок:
- банки DR
- банки для пьяных водителей
DR расшифровывается как «вытянутая банка». Она может быть изготовлена методом однократной вытяжки или методом вытяжки с последующей перевытяжкой. Однократно вытянутая банка обычно имеет небольшую высоту. Вытянутая с последующей перевытяжкой банка, часто называемая банкой DRD, может достигать большей высоты.
Аббревиатура DWI означает «вытянутая и проглаженная». В этом процессе корпус банки сначала вытягивается в чашеобразную форму, а затем проглаживается утюгом через несколько колец. Стенки становятся тоньше, а банка — выше.
Выбор зависит от формы банки, ее высоты, объема, материала, метода нанесения покрытия и конечного применения. Для банок меньшего размера и тары нестандартной формы часто используется DRD (Daily Rated Round). Для банок с прямыми стенками большего объема распространенным методом является DWI (Daily Wonderment Intensive Line).
Чтобы изучить различия между этими методами формования, прочтите Разница между глушителями DRD и DWI: подробное руководство..
2.1 Процесс производства DR-банков
Банки, изготовленные методом DR, формируются главным образом путем вытягивания металлического листа в требуемую форму корпуса. Этот процесс обычно используется для неглубоких или фигурных банок, где не требуется сглаживание стенок.
Процесс изготовления банок методом неглубокой вытяжки
Подготовка листов
Лист может быть предварительно покрыт или на него может быть нанесено предварительное покрытие перед формовкой.
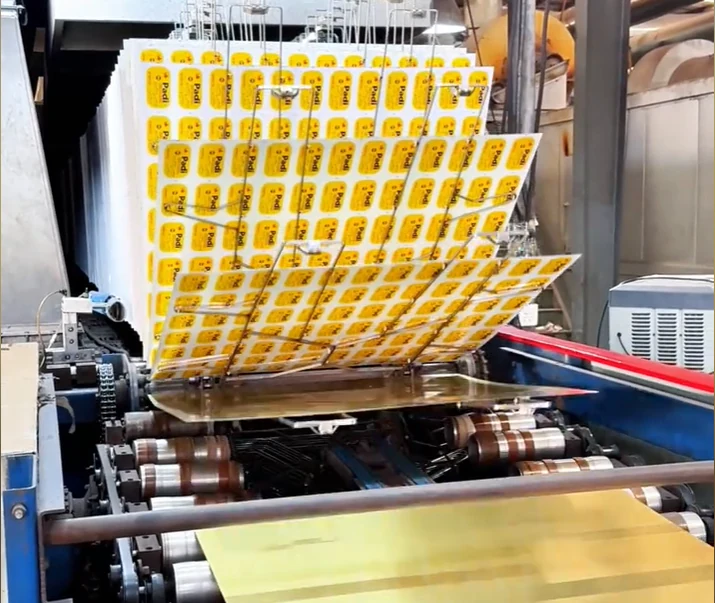
Рулон разматывается, выравнивается, обрезается, очищается, обезжиривается, промывается, подвергается химической обработке и сушится. После этой подготовки лист может быть подвергнут нанесению покрытия или печати.
Для нанесения покрытия на внутреннюю поверхность наносится как минимум один слой, а на внешнюю — еще один. Покрытие высушивается и запекается при высокой температуре.
Для печати краска переносится на каждый лист. Затем наносится прозрачный лак для защиты печатной поверхности. Лист снова запекается до полного затвердевания краски и покрытия. При необходимости можно также использовать белое базовое покрытие.
Печать на банках DR требует особого внимания. В процессе формовки стенка банки растягивается в вертикальном направлении и сжимается по окружности. Это может исказить напечатанное изображение. Для решения этой проблемы может потребоваться печать с искажением. Изображение предварительно искажается в противоположном направлении, чтобы после формовки оно выглядело правильно.
Заглушка
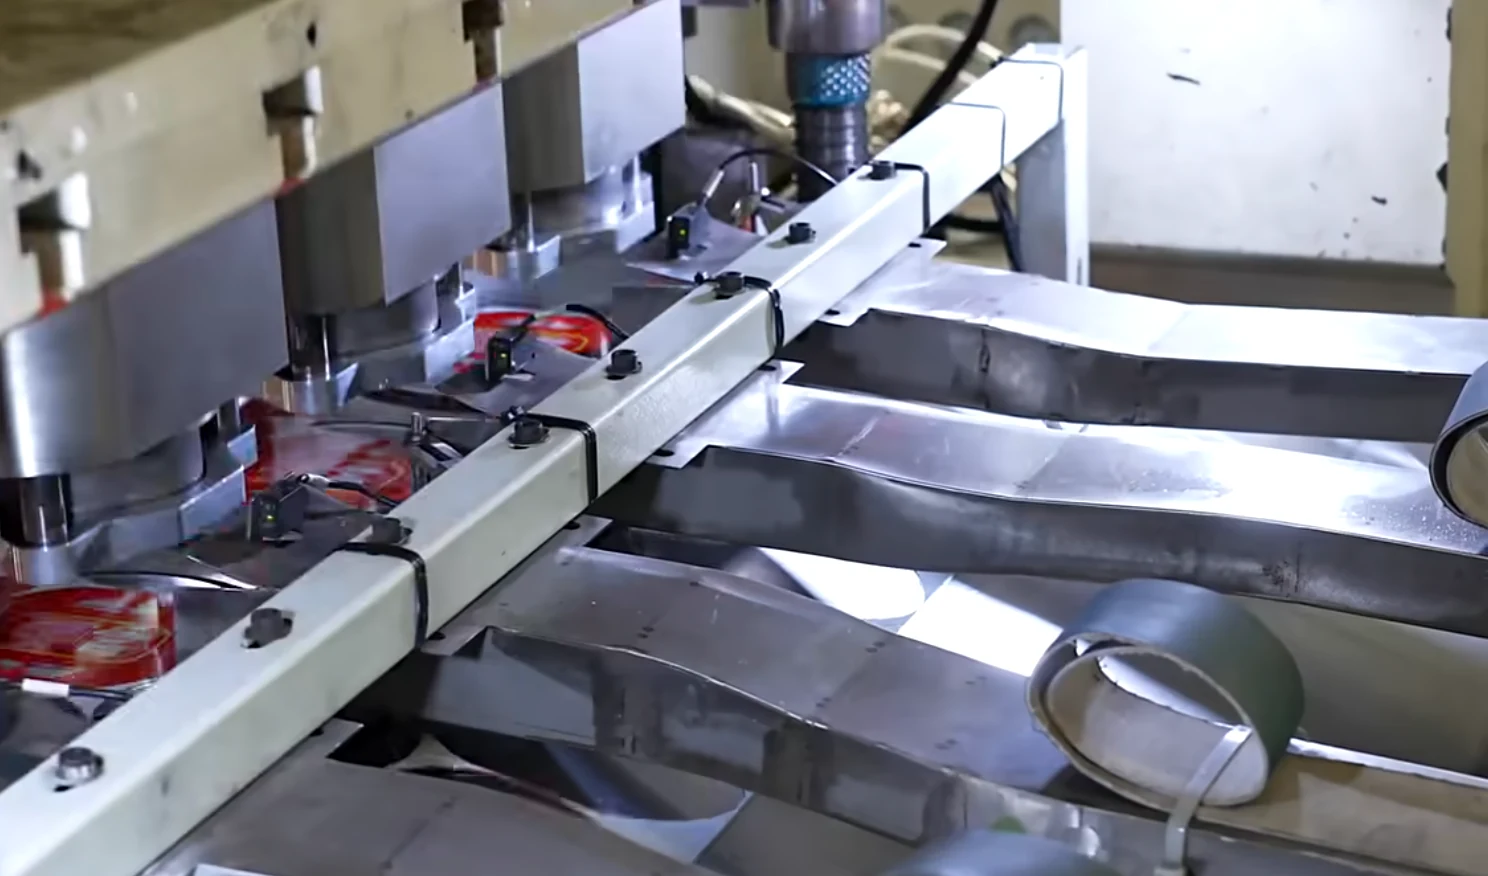
После нанесения покрытия или печати лист позиционируется и подается в печатную машину. Перед тем как лист попадет в штамп, можно использовать автоматическое позиционирование, сервоприводную подачу и роботизированную передачу.
Пресс разрезает лист на круглые заготовки или заготовки специальной формы. Эти заготовки являются исходными материалами для вытяжки.
Рисунок
Из заготовки формируется корпус банки.
Для изготовления неглубоко вытянутой банки достаточно одной операции вытяжки. Основной этап формования обычно выполняется в одной комбинированной матрице. Заготовка вдавливается в полость матрицы и приобретает неглубокое чашеобразное тело.
Формирование днища и фланцевание
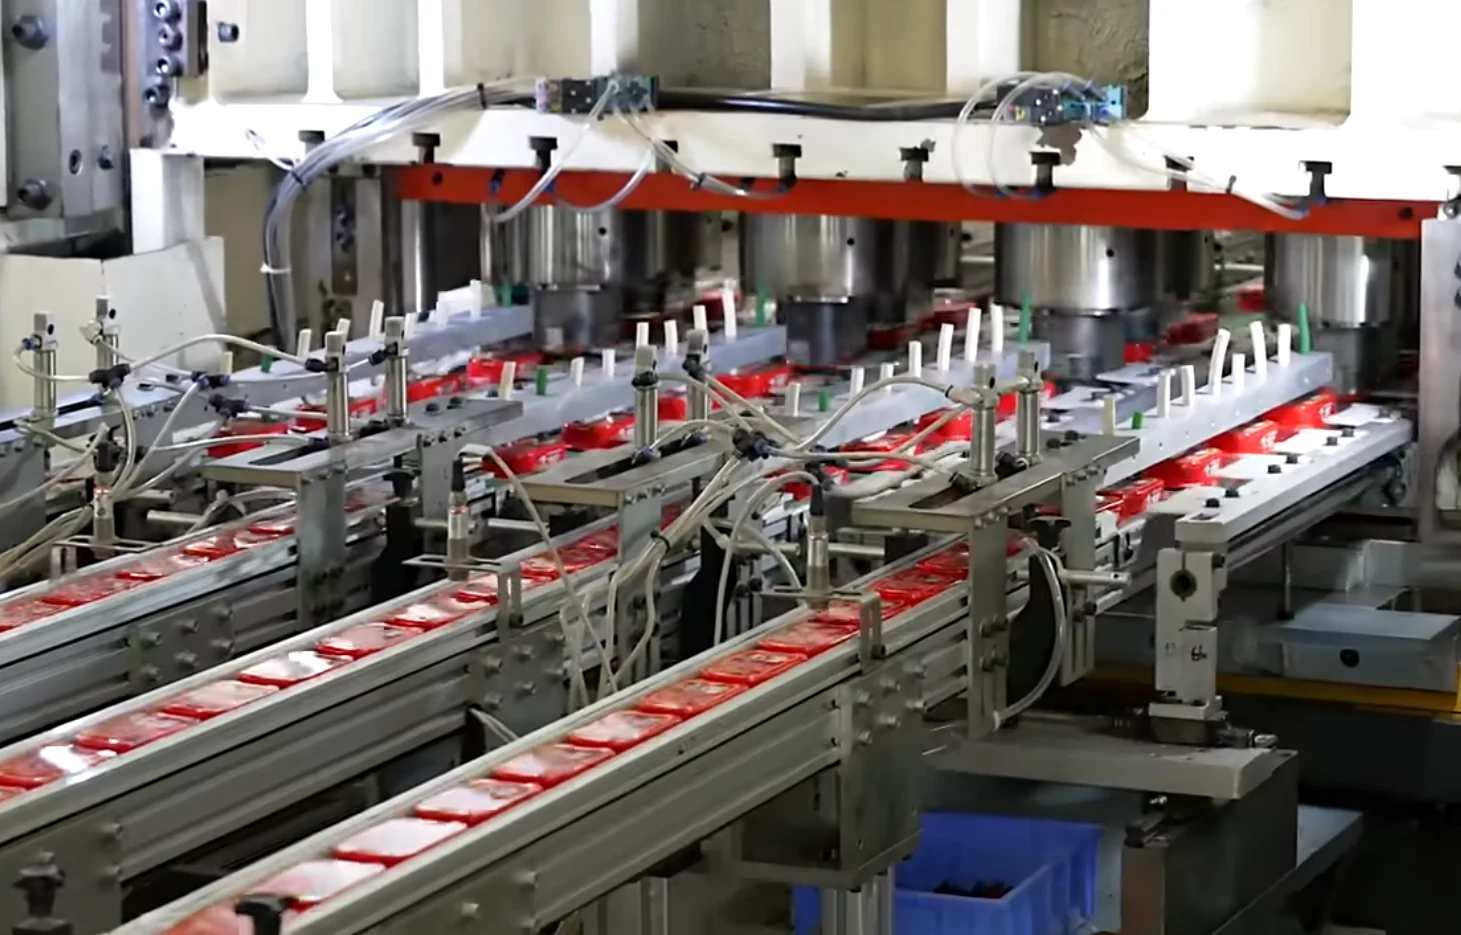
После формовки корпуса, дно приобретает определенный профиль. Это повышает устойчивость к давлению и позволяет использовать контейнеры в условиях штабелирования и стерилизации.
Фланцевание также выполняется перед запайкой. Открытый край корпуса банки загибается наружу под заданным углом и шириной. Этот фланец впоследствии становится крючком корпуса при двойной запайке с торцом банки.
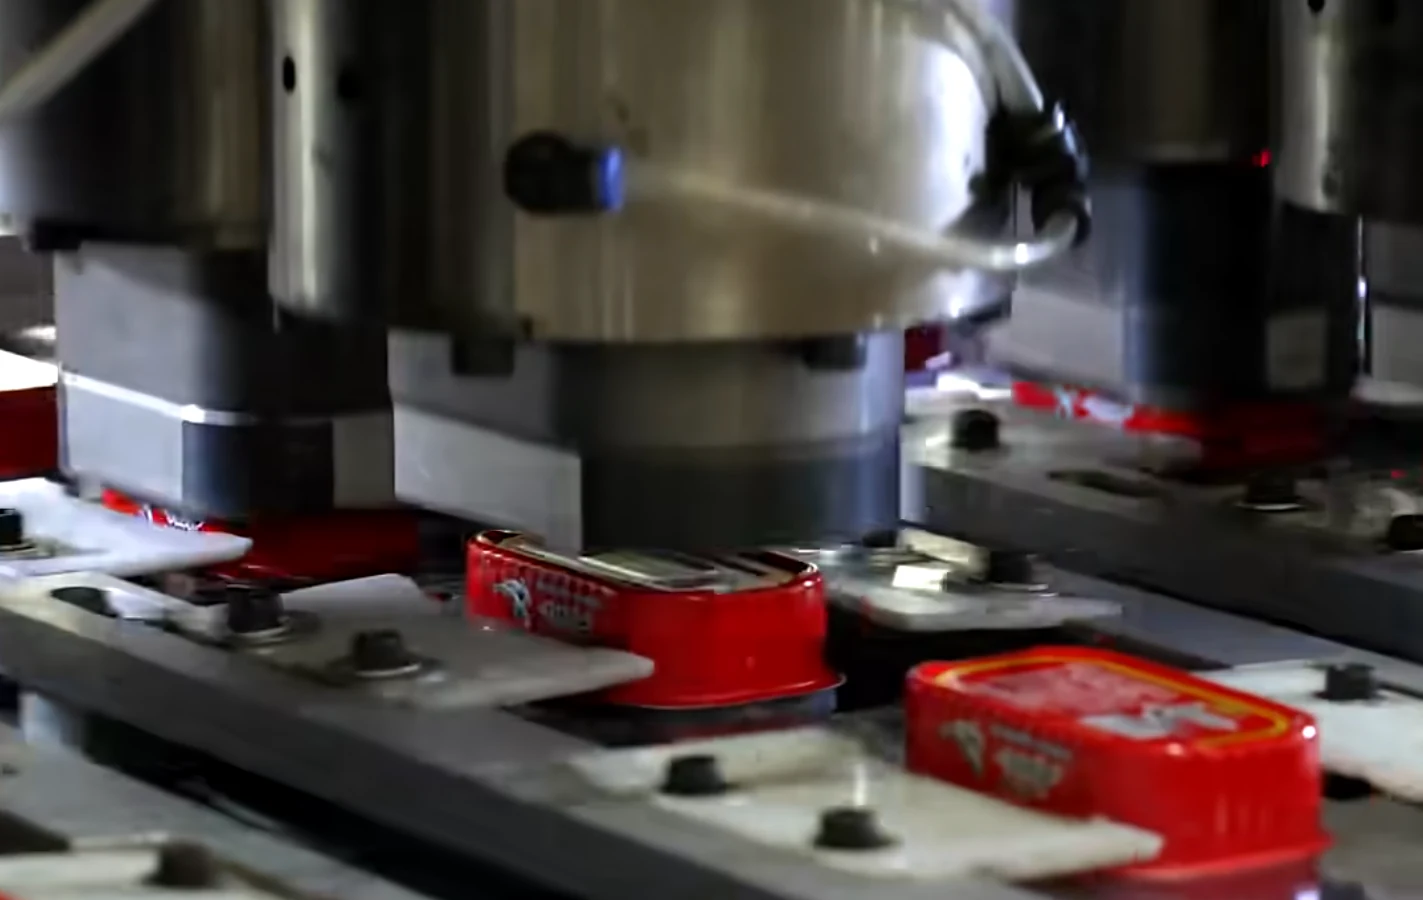
Обрезка
После изготовления фланца лишний материал по кромке обрезается. Это обеспечивает стабильность размера фланца.
Этот этап важен не только для внешнего вида. Если размеры фланца не контролируются, окончательный двойной шов может не обеспечить надлежащую герметизацию.
Проверка
Корпус банки проверяется перед упаковкой.
Типичные точки проверки включают:
- высота банки
- диаметр банки
- ширина фланца
- округлость рта
- царапины
- вмятины
- дефекты покрытия
- загрязнение
- адгезия покрытия
- покрытие
- риск образования микроотверстий
- качество фланца
- размер конца банки
- состояние герметизирующего состава
- прочность на давление
- производительность при штабелировании
- пригодность для стерилизации
Суть проста: точность формовки и целостность покрытия должны быть проверены до того, как банка попадет на линию розлива.
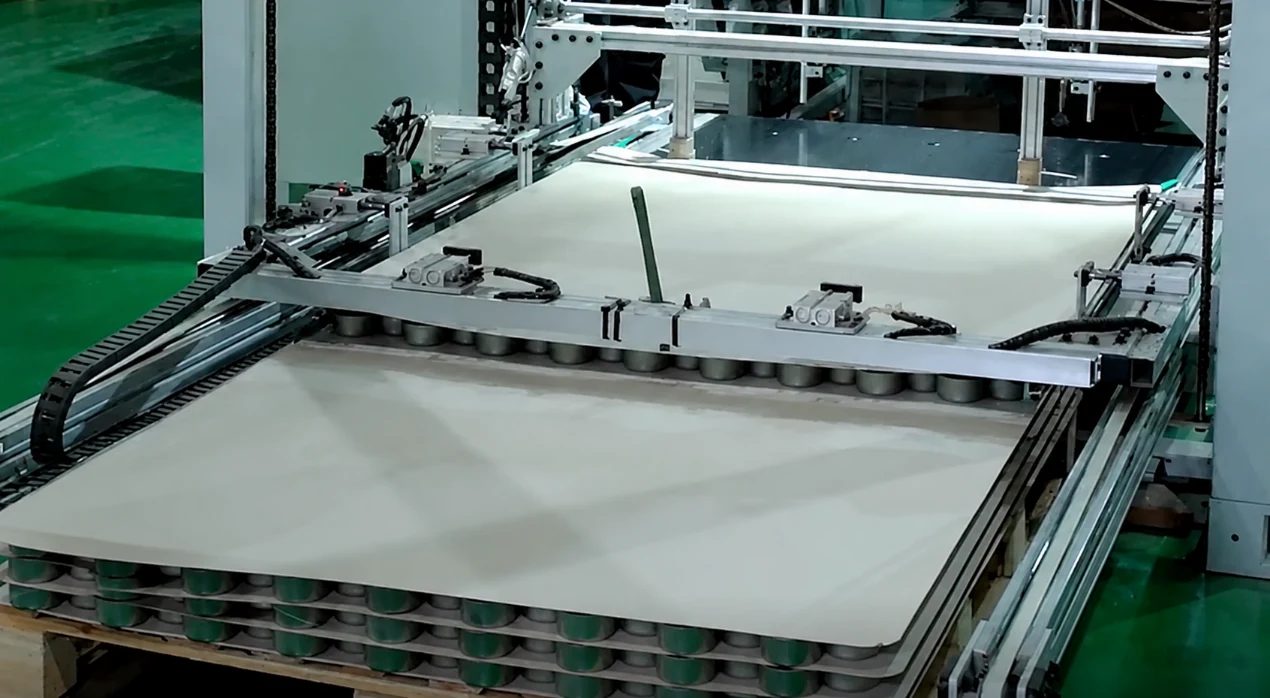
Упаковка
После проверки корпуса банок укладываются в стопки, упаковываются и защищаются от пыли. Дверцы банок упаковываются отдельно.
Обе части затем отправляются на завод по розливу пищевых продуктов. После заполнения продуктами, крышка банки соединяется с корпусом двойным швом. Это заключительный этап герметизации.
Процесс DRD: Рисование и перерисовка
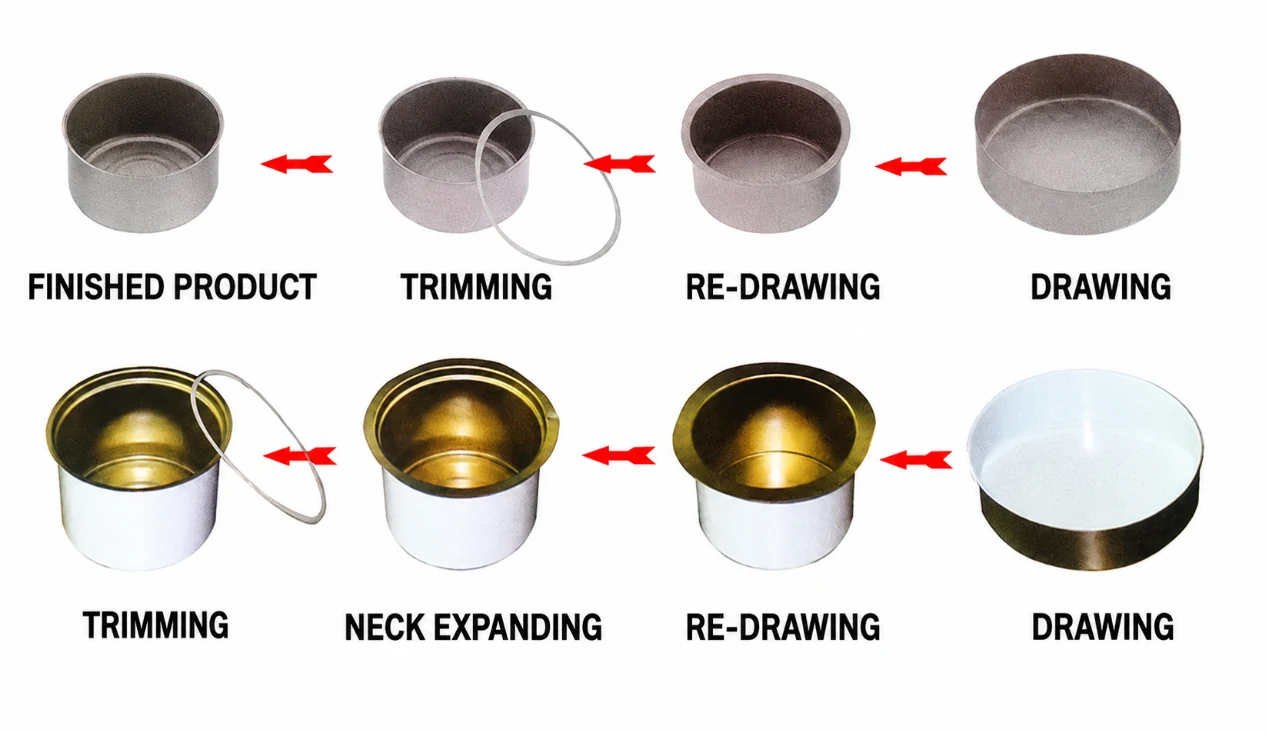
Банки DRD также широко используются для упаковки пищевых продуктов. Их можно изготавливать из алюминия или жести. В типичной конструкции банки DRD соотношение между максимальным диаметром и высотой обычно составляет примерно 1:1. Это тесно связано с пределом вытяжки материала и требуемой стабильностью формования в процессе производства.
Когда требуется более глубокая форма, одной вытяжки недостаточно. Металл необходимо формовать в несколько этапов.
Процесс DRD выполняется в следующей последовательности:
Подготовка листа → вырубка → первичная вырубка → повторная вырубка один или несколько раз → формовка основания и фланцевание → обрезка → контроль качества → упаковка
Вырубка и первичная вытяжка обычно выполняются в составном штампе. На этом этапе в результате получается неглубокое чашеобразное промежуточное тело.
Затем промежуточный корпус проходит один или несколько этапов перетяжки. Каждый этап перетяжки уменьшает диаметр и увеличивает высоту до тех пор, пока не будет достигнут требуемый размер корпуса банки.
На многих линиях перетяжка, формовка дна и фланцевание выполняются на многопозиционном прессе. Корпус банки перемещается поэтапно через каждую станцию.
Стоит отметить один редкий случай. Если отношение высоты вытяжки к диаметру превышает 1, деформация становится значительно больше. В большинстве стандартных банок для пищевых продуктов, изготовленных методом DRD, этого не происходит, но может случиться в некоторых специальных конструкциях. В этом случае предварительно нанесенные покрытия или печатные слои могут не выдержать напряжения при формовке. В таком случае обычно сначала формуется корпус банки, а затем наносится полное внутреннее покрытие и наружная печать.
2.2 Процесс DWI: вытяжка и шлифовка стенок
Банки для спиртного изготавливаются путем вытягивания листа в чашку, а затем истончения стенок с помощью гладильных колец. Стенки становятся тоньше, а корпус — выше.
Этот процесс часто используется, когда необходим корпус банки с прямыми стенками.
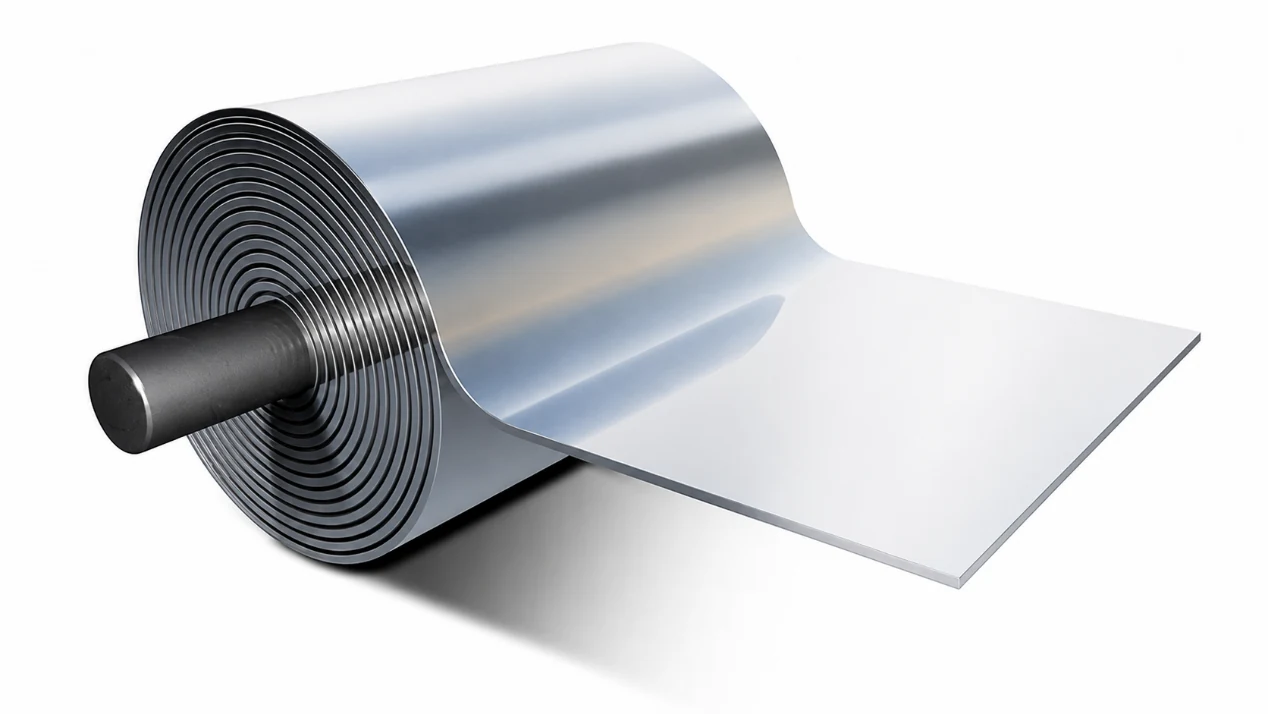
Размотка катушки
Процесс начинается с размотки рулона. Для этого обычно используют жесть.
Смазка
На металл наносится смазка. Это снижает трение во время волочения и гибки. Без достаточной смазки поверхность металла может быть повреждена, а процесс формования становится нестабильным.
Заготовка и первый чертеж
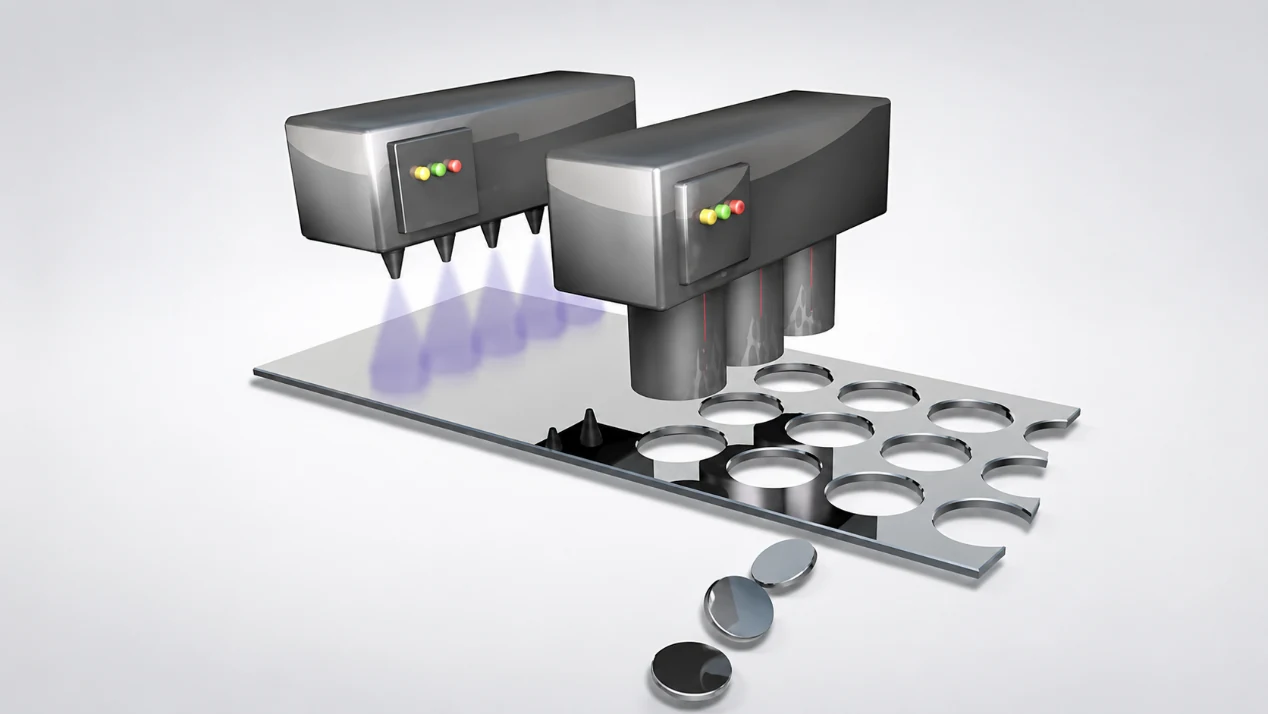
После смазки лист разрезается и непрерывно подается в пресс.
Пресс на высокой скорости формирует неглубокие чашки. Эти чашки служат исходной формой для последующей вытяжки и глажения стенок.
Перерисовка
Диаметр чашки изменяется в процессе перерисовки. Это приближает форму корпуса к расчетному внутреннему диаметру готовой банки.
Глажка стен
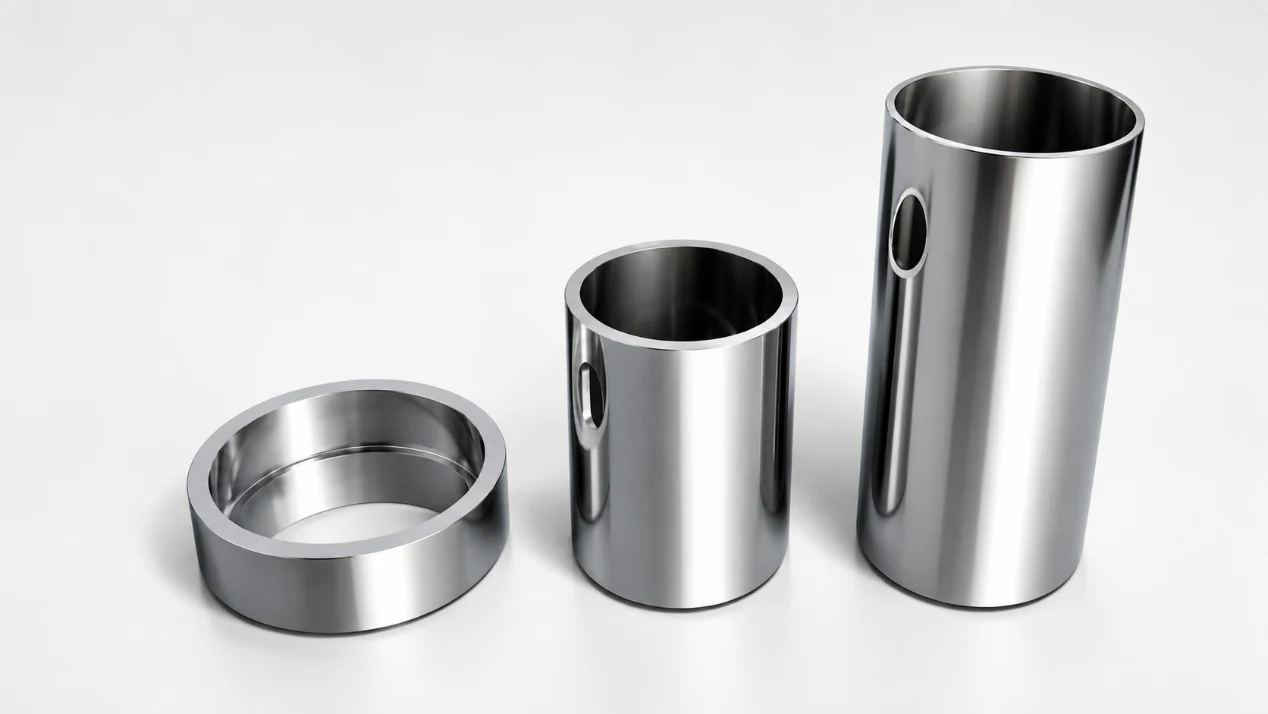
Затем вытянутая чашка проходит через ряд гладильных колец из карбида вольфрама.
Каждое кольцо сжимает стенку. Диаметр уменьшается, стенка становится тоньше, а банка — выше. В этом и заключается главное различие между DWI и DRD.
Толщина дна в основном сохраняется, в то время как боковые стенки уменьшаются. Это позволяет получить банку достаточной высоты без использования лишнего материала.
Формирование дна
Затем нижней части придается необходимая форма. Это повышает прочность и устойчивость к давлению.
Обрезка
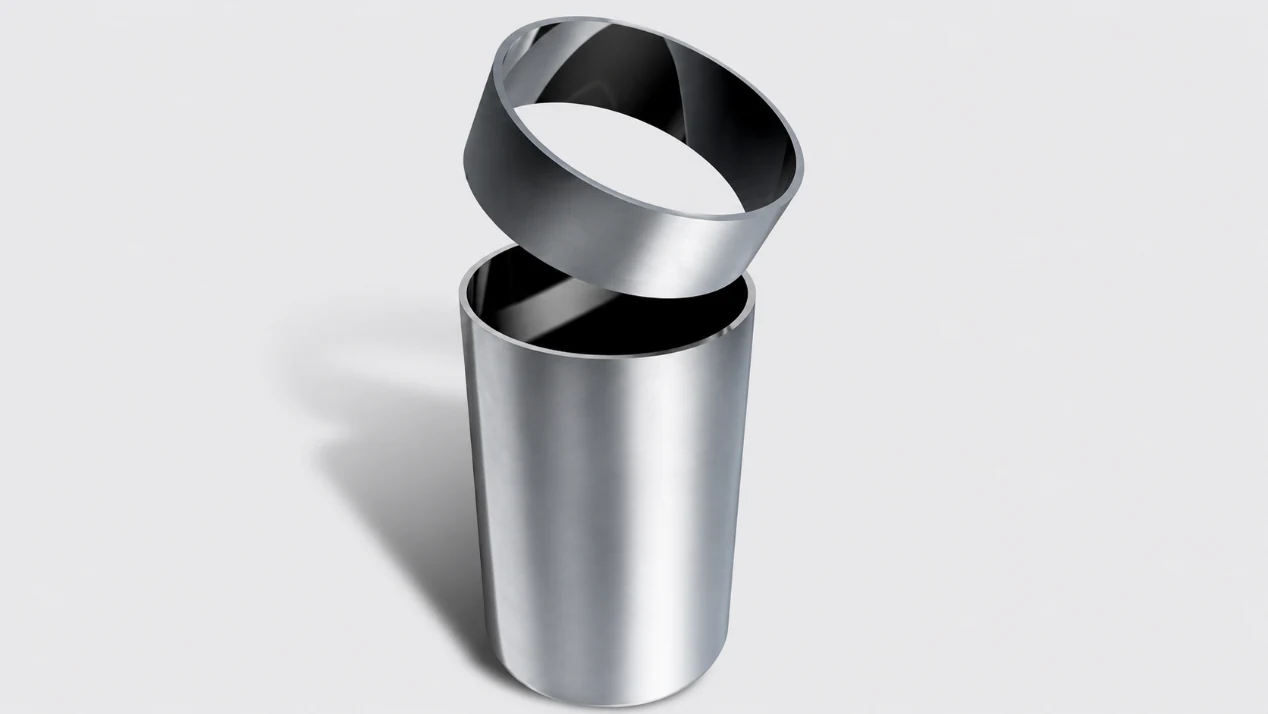
Корпус банки обрезается до заданной высоты. Это обеспечивает аккуратный и ровный край открытого конца.
Стирка
После обрезки оставшиеся отходы отправляются на переработку. Корпус банки промывают и сушат, чтобы удалить остатки смазки.
Этот этап очистки подготавливает поверхность к нанесению покрытия и печати. Если на поверхности останутся следы смазки, это может повлиять на адгезию покрытия.
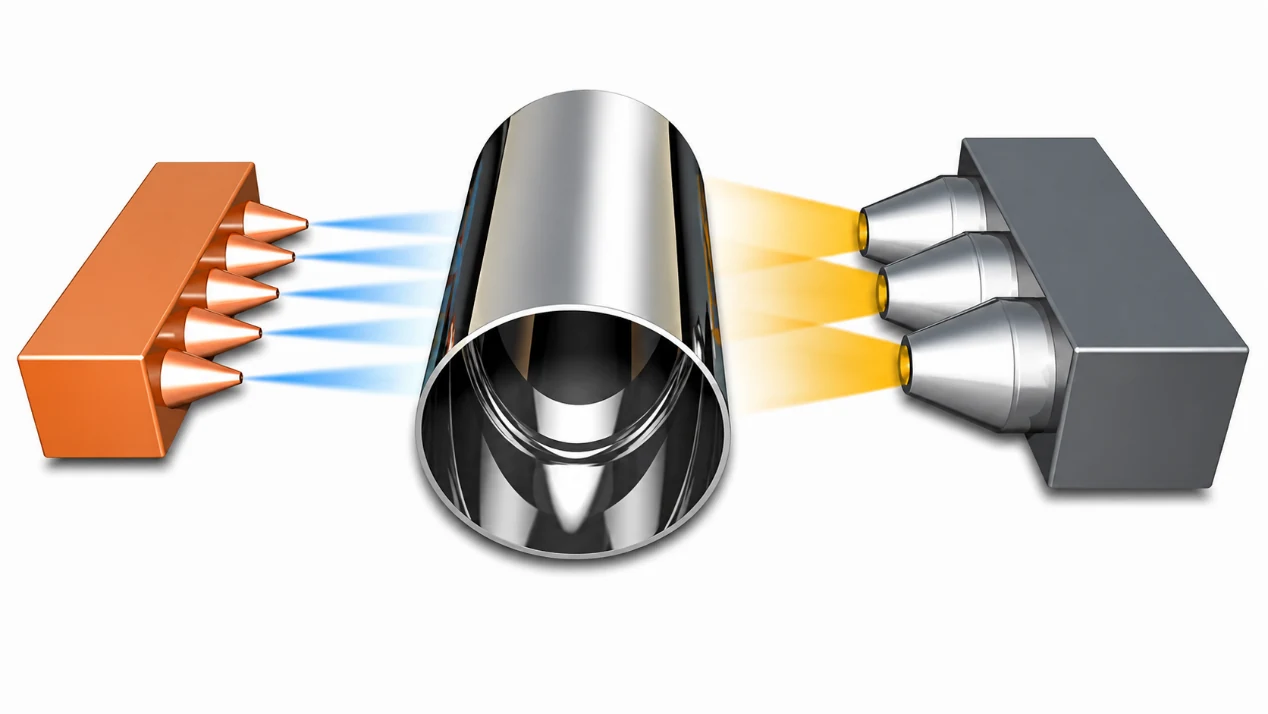
Наружное покрытие и печать
Внешняя поверхность покрывается прозрачным защитным слоем для предотвращения коррозии. Затем корпус банки высушивается в печи.
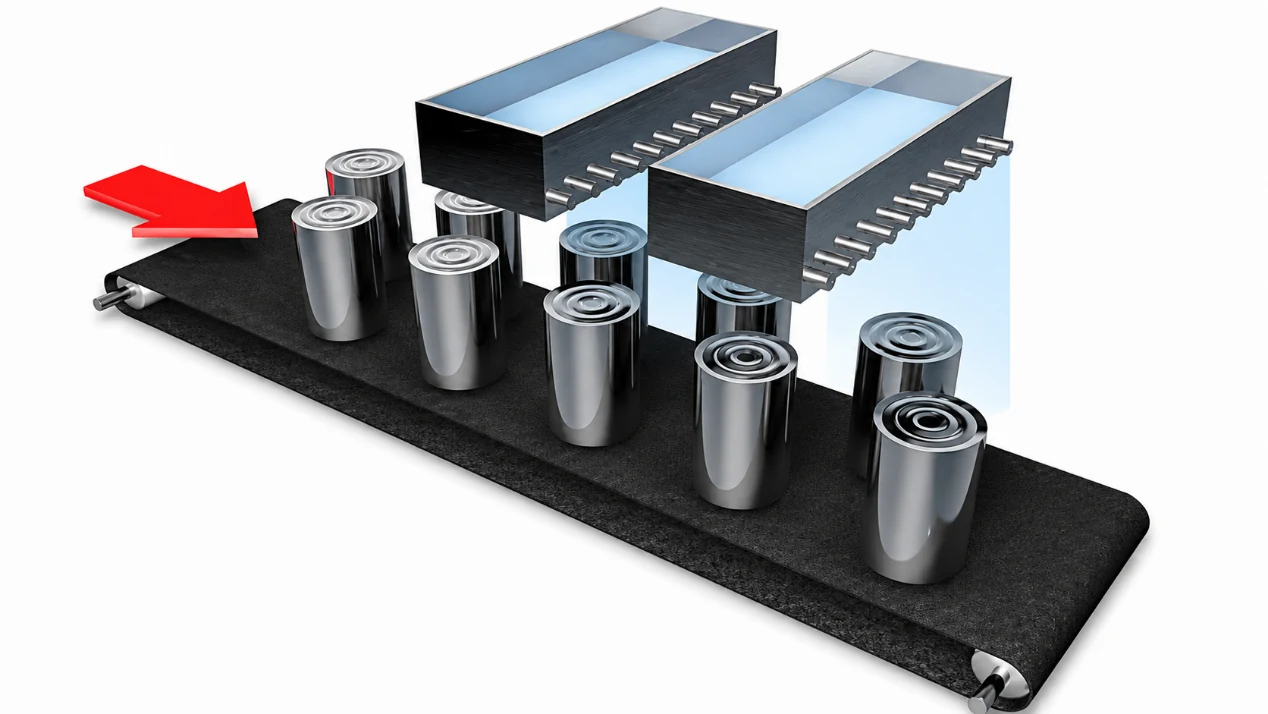
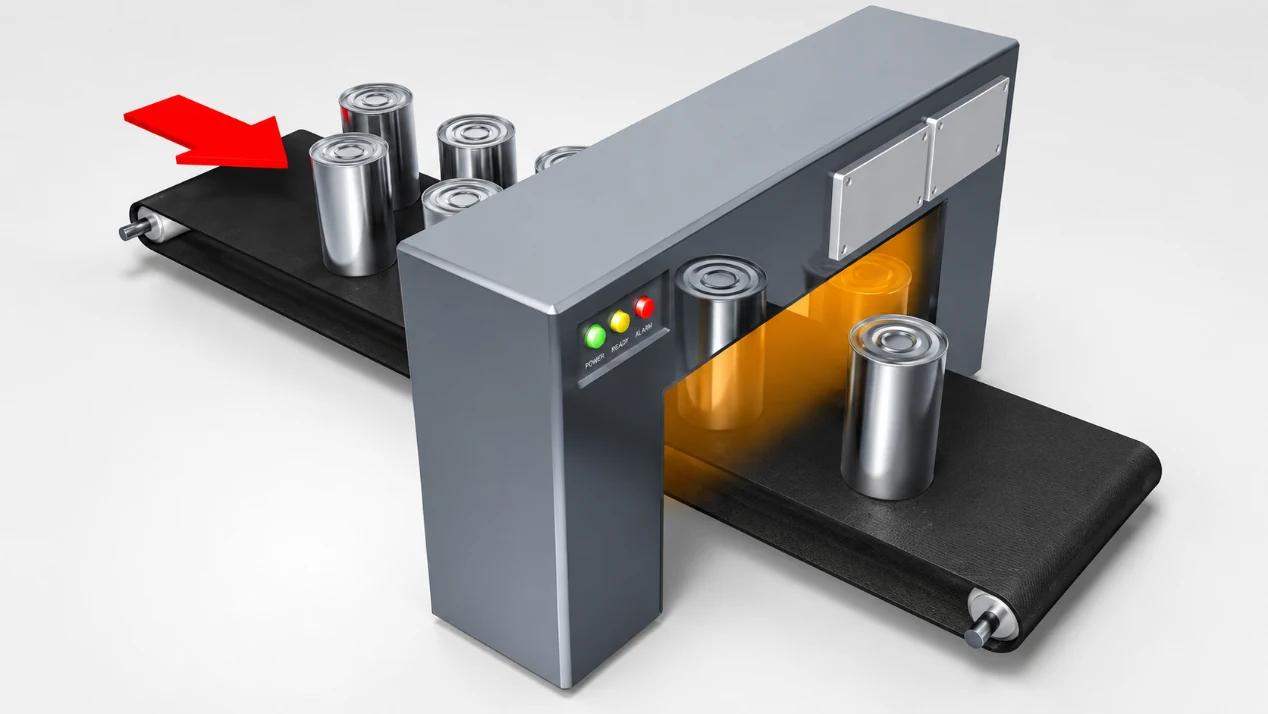
После этого печатная машина наносит краску на корпус банки. В зависимости от дизайна можно также использовать белую базовую краску.
(Шея)
Большинство двухкомпонентных консервных банок имеют прямую форму или слегка сужены к горлышку. Поэтому при производстве двухкомпонентных консервных банок с сужением горлышка часто не делают.
Фланцевое соединение
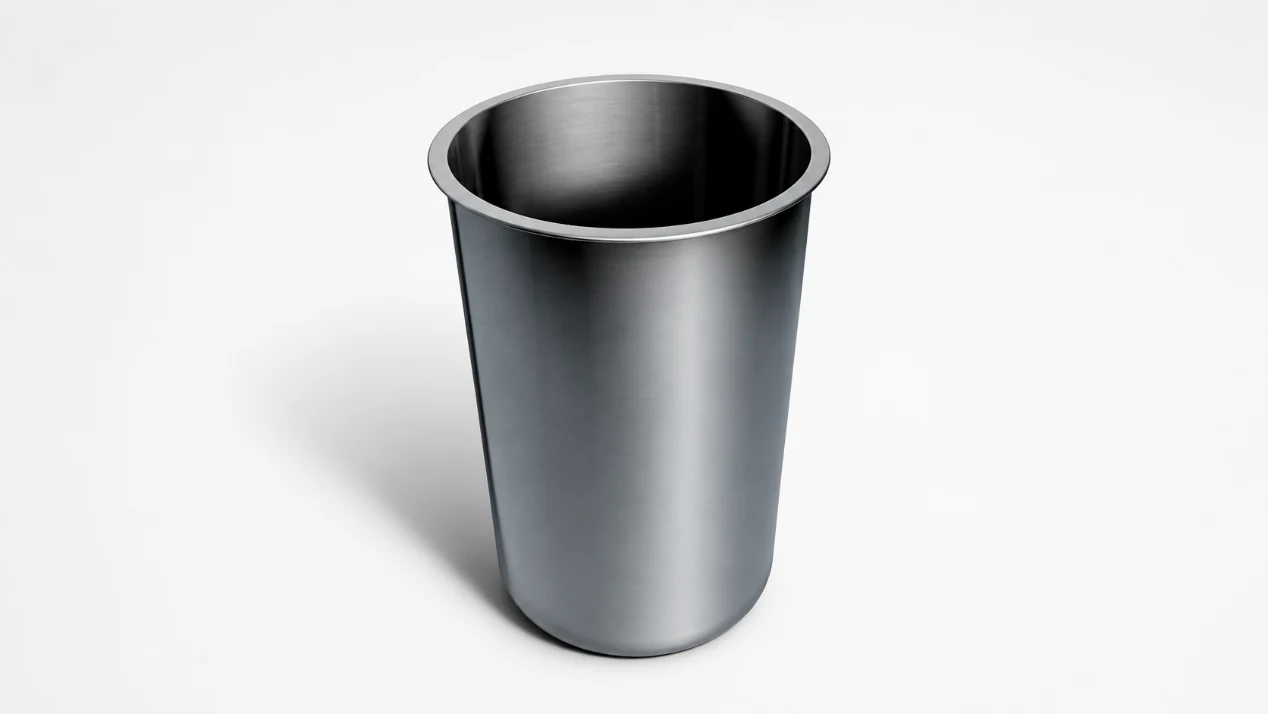
Верхний край корпуса банки имеет выступ наружу. Это подготавливает корпус к двойной герметизации после наполнения.
Фланец должен соответствовать торцу банки и требованиям к герметизации. Если фланец нестабилен, то и шов будет нестабильным.
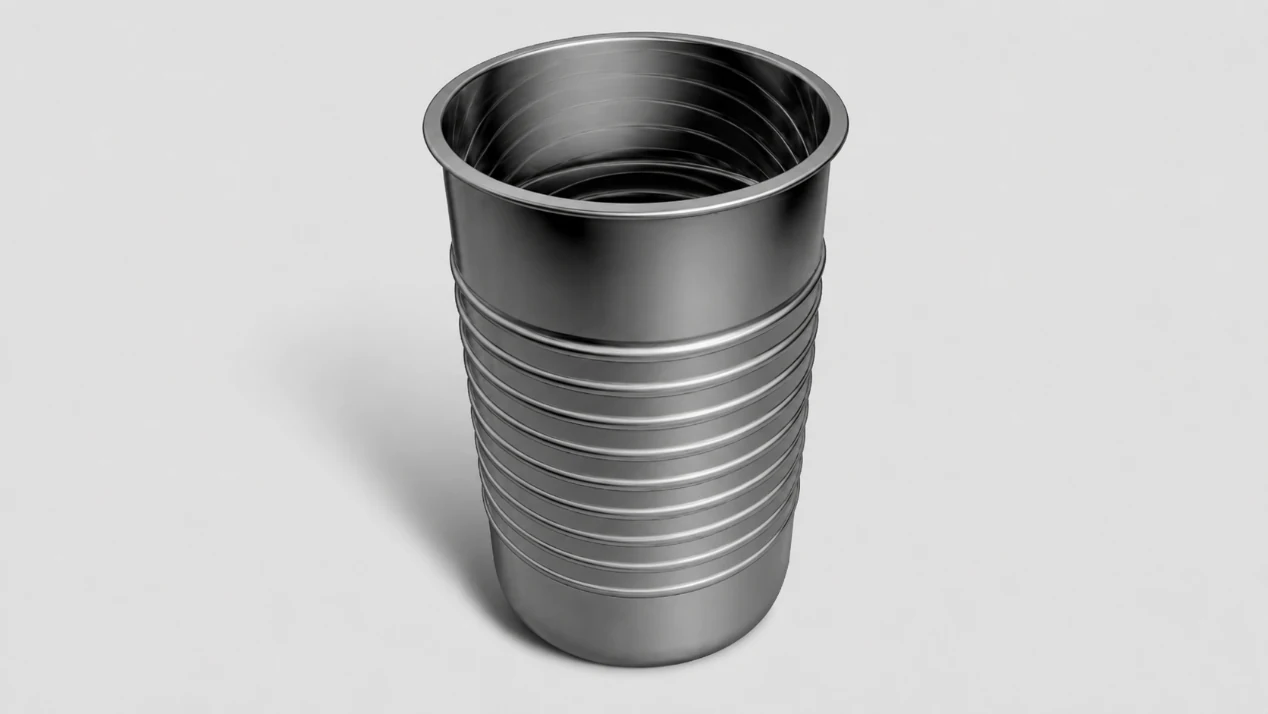
Бисероплетение
Затем корпус банки проходит через станок для нанесения бисера. На стенке формируются рельефные узоры из бисера.
Эти шарики повышают прочность корпуса и помогают банке противостоять деформации во время транспортировки, штабелирования, наполнения и стерилизации.
Проверка
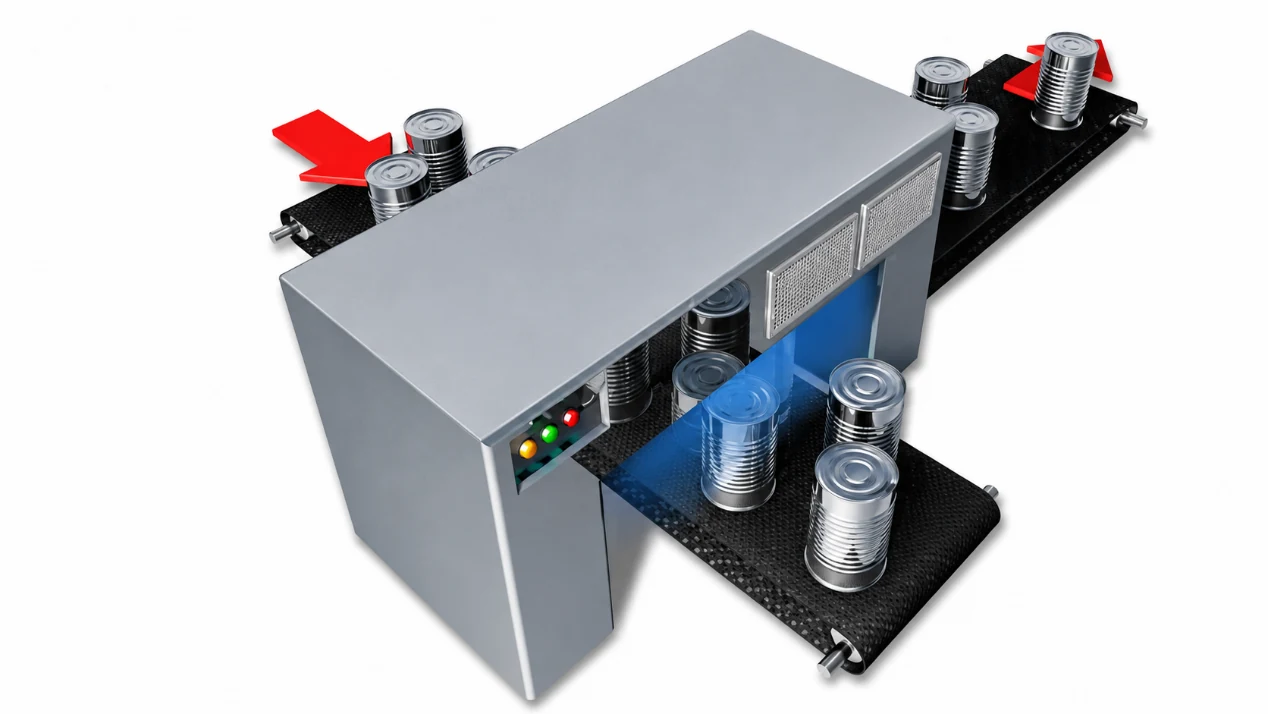
Контроль качества осуществляется на протяжении всей производственной линии. На заключительном этапе корпус банки также проверяется с помощью светового контрольного оборудования. Бракованные банки автоматически отбраковываются.
Эта проверка помогает выявить отверстия, трещины, дефекты формовки и другие проблемы, которые могут повлиять на герметичность или безопасность пищевых продуктов.
Внутреннее покрытие
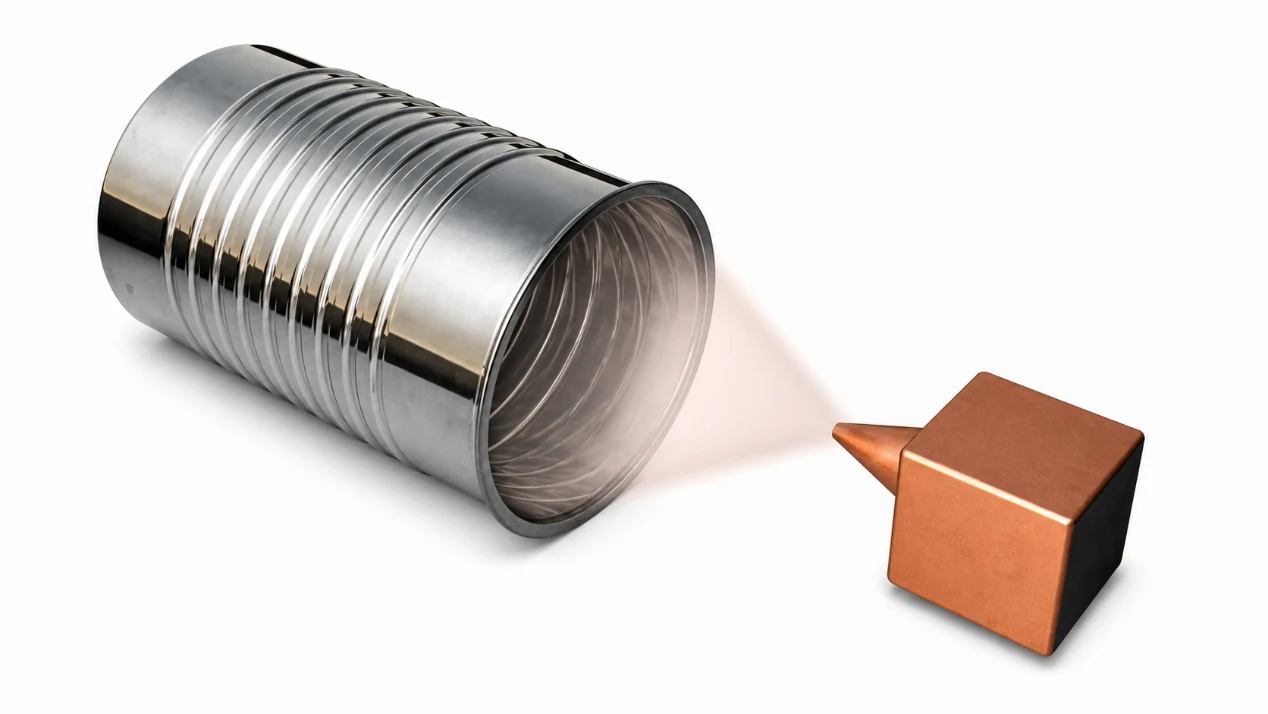
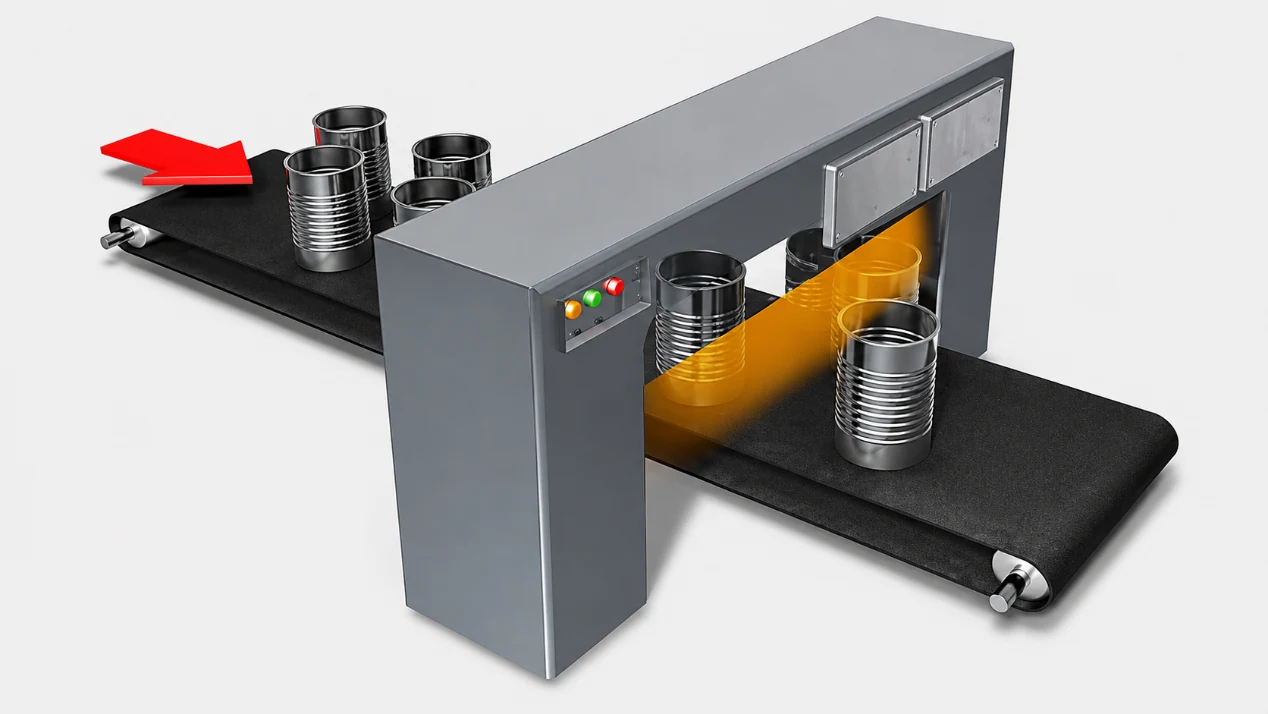
Внутренняя поверхность корпуса банки покрывается защитным слоем методом распыления. Затем банка проходит через печь для сушки и затвердевания покрытия.
Это внутреннее покрытие отделяет продукты от металлической поверхности и помогает защитить банку во время хранения.
Упаковка
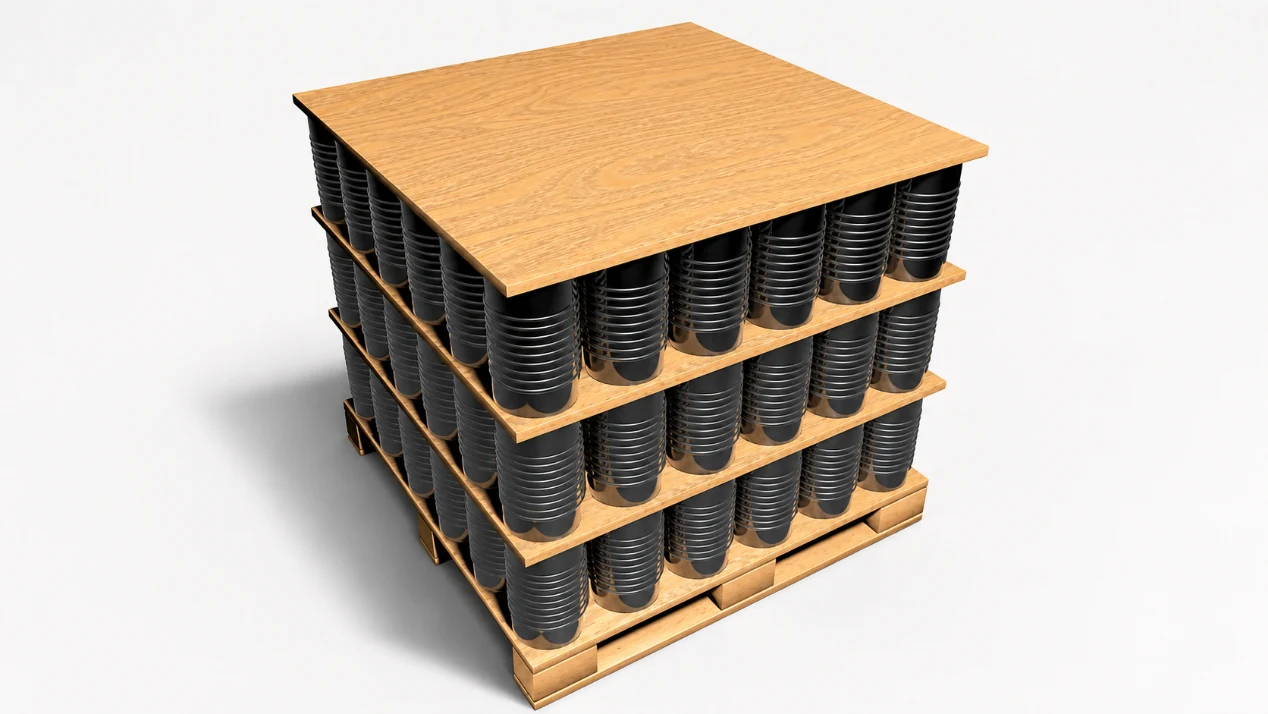
Готовые корпуса банок отправляются на склад, укладываются на поддоны и отгружаются на завод по розливу.
На заводе по розливу продуктовая упаковка заполняется в контейнер. Затем крышка контейнера сшивается двойным швом. Только после этого этапа двухкомпонентный продукт может быть упакован в герметичный пакет.
3. Заключение
Технология производства двухкомпонентных пищевых банок зависит от формы, высоты, материала и требований к формовке банки. Для изготовления банок с неглубокой вытяжкой используется более простой процесс вытяжки. Для банок DRD требуется многократная перевытяжка для получения более глубоких форм. Для банок DWI используется технология выравнивания стенок для получения более высоких и тонкостенных корпусов.
Во всех случаях ключевыми факторами являются контролируемое формование, стабильные характеристики покрытия, точное фланцевание и надежный контроль качества. Именно эти этапы определяют, можно ли безопасно герметизировать корпус банки после наполнения.
Чтобы узнать, как изготавливаются банки из трех частей, см. Процесс производства трехкомпонентных пищевых банок.