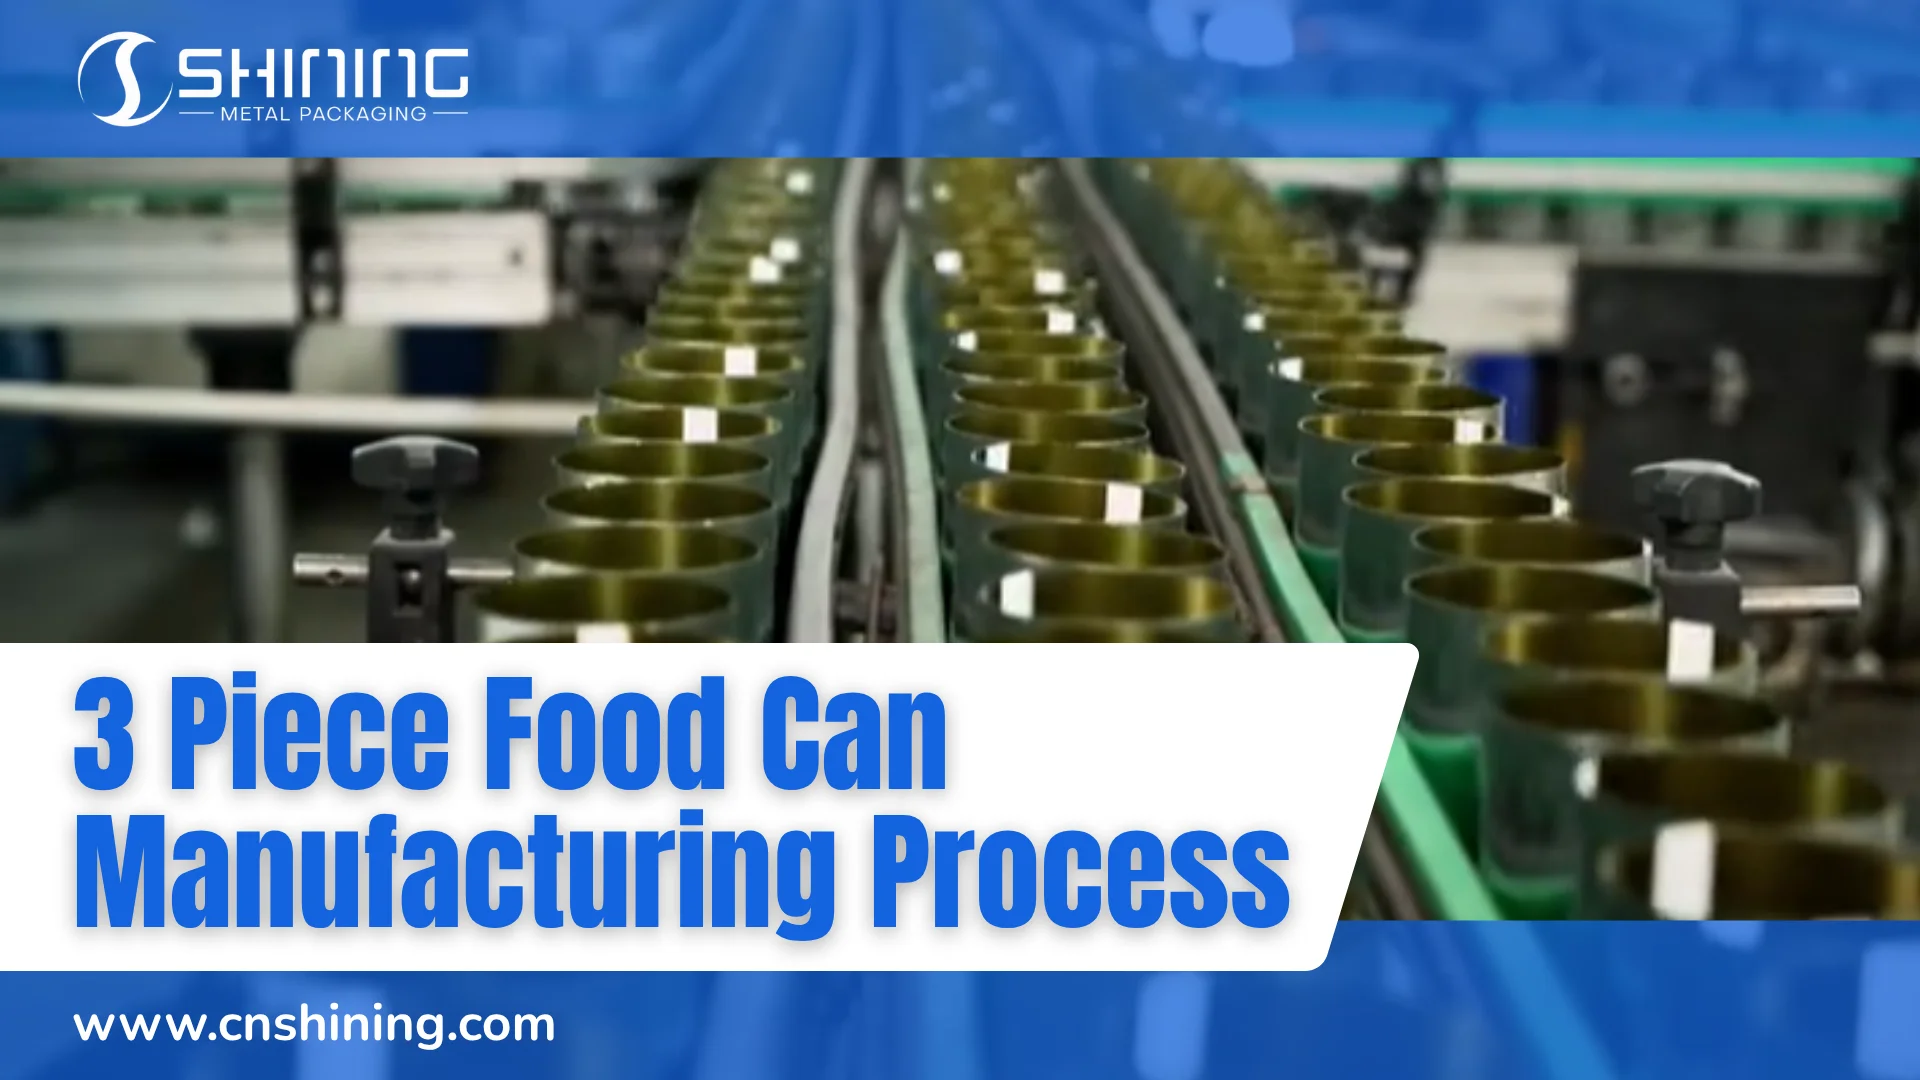
A трехкомпонентная банка с едой Конструкция состоит из трех основных частей: корпуса банки, верхней части и нижней части. Корпус изготавливается из плоского металлического листа, сформированного в цилиндр, сваренного по боковому шву, а затем подвергается финишной обработке: нанесению покрытия, формовке, запайке, контролю качества и упаковке.
На первый взгляд, процесс кажется простым. В процессе производства каждый этап имеет четкое назначение. Если какой-либо этап нестабилен, банка может потерять прочность, герметичность или коррозионную стойкость.
1. Подготовка сырья
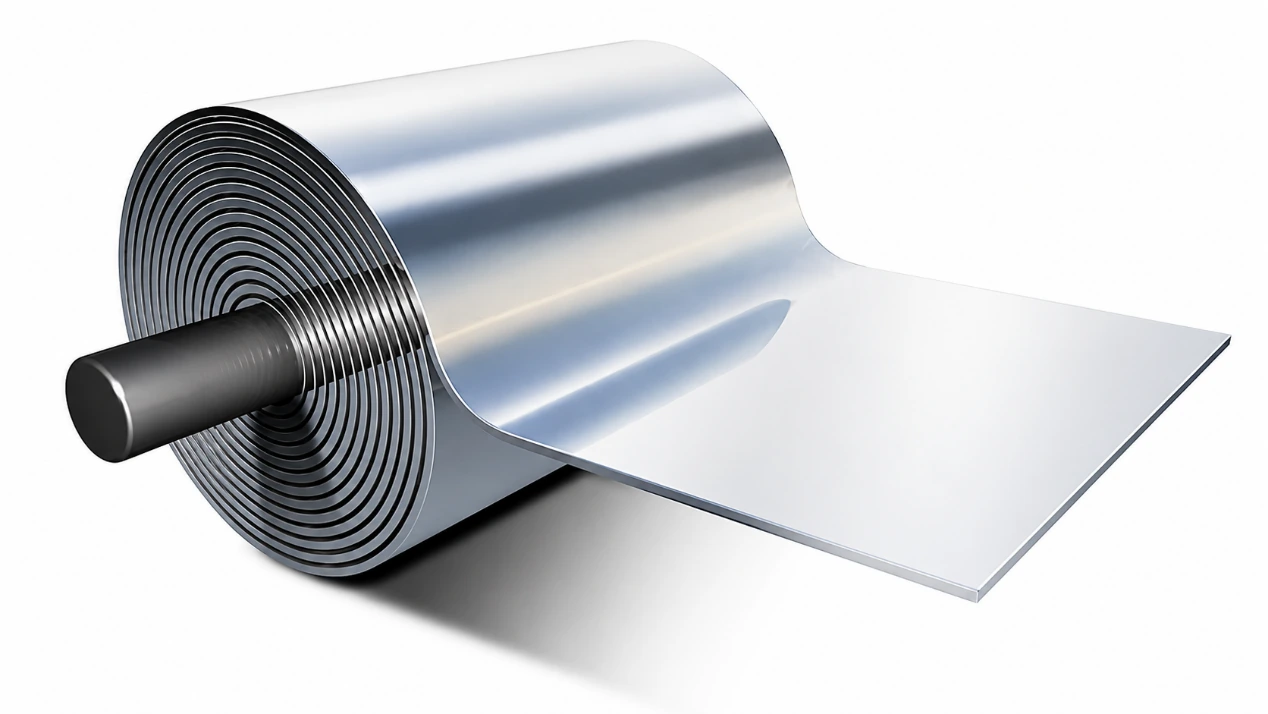
Процесс обычно начинается с листов или рулонов жести или стали без олова.
Материал должен соответствовать требованиям к упаковке пищевых продуктов. Это означает, что поверхность металла, толщина, совместимость с покрытием и формовочные свойства — все это необходимо контролировать до начала производства.
На данном этапе цель проста: использовать материал, который можно формовать, сваривать, покрывать и герметизировать без создания рисков при последующем заполнении и стерилизации.
2. Резка/продольная резка листового металла
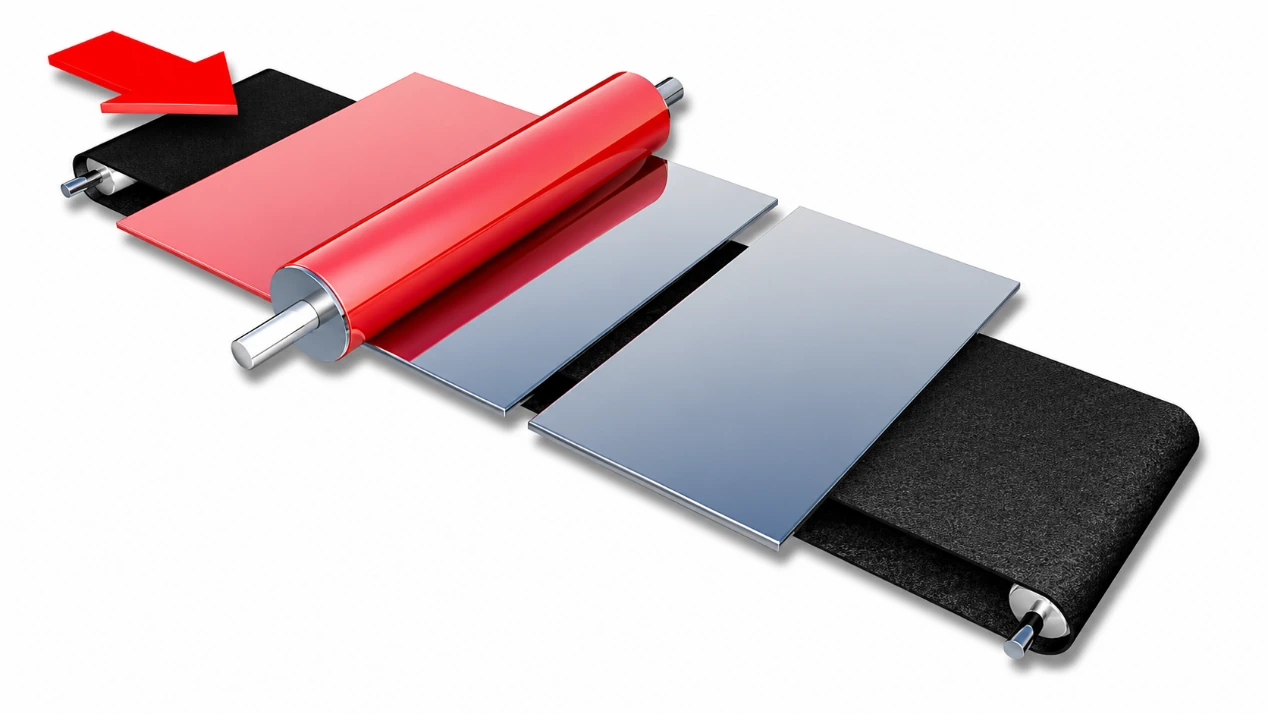
Сначала стальную рулонную массу разрезают на листы большего диаметра. Сторона, которая станет внутренней поверхностью готовой банки, покрывается... защитный слой.
Зачем нужно это покрытие? Потому что продукты внутри банки не должны вступать в прямую реакцию с металлом. Покрытие помогает защитить корпус банки от коррозии и способствует отделению продукта от стальной поверхности.
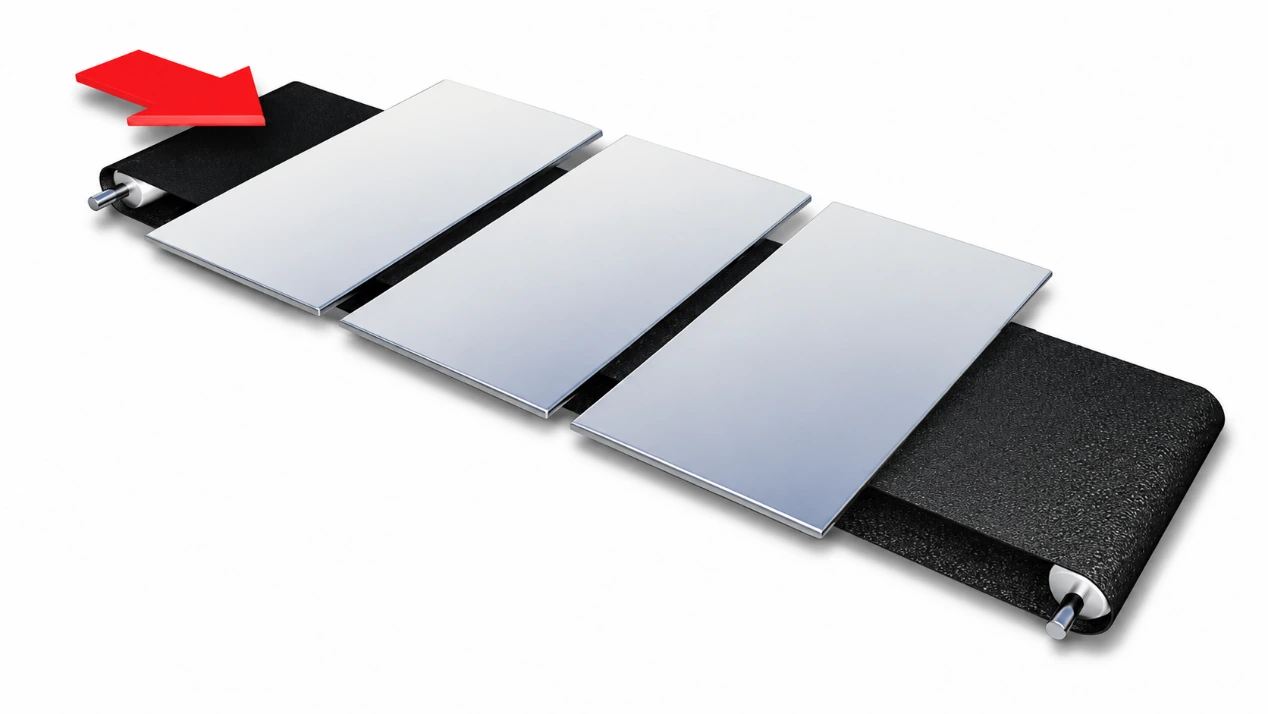
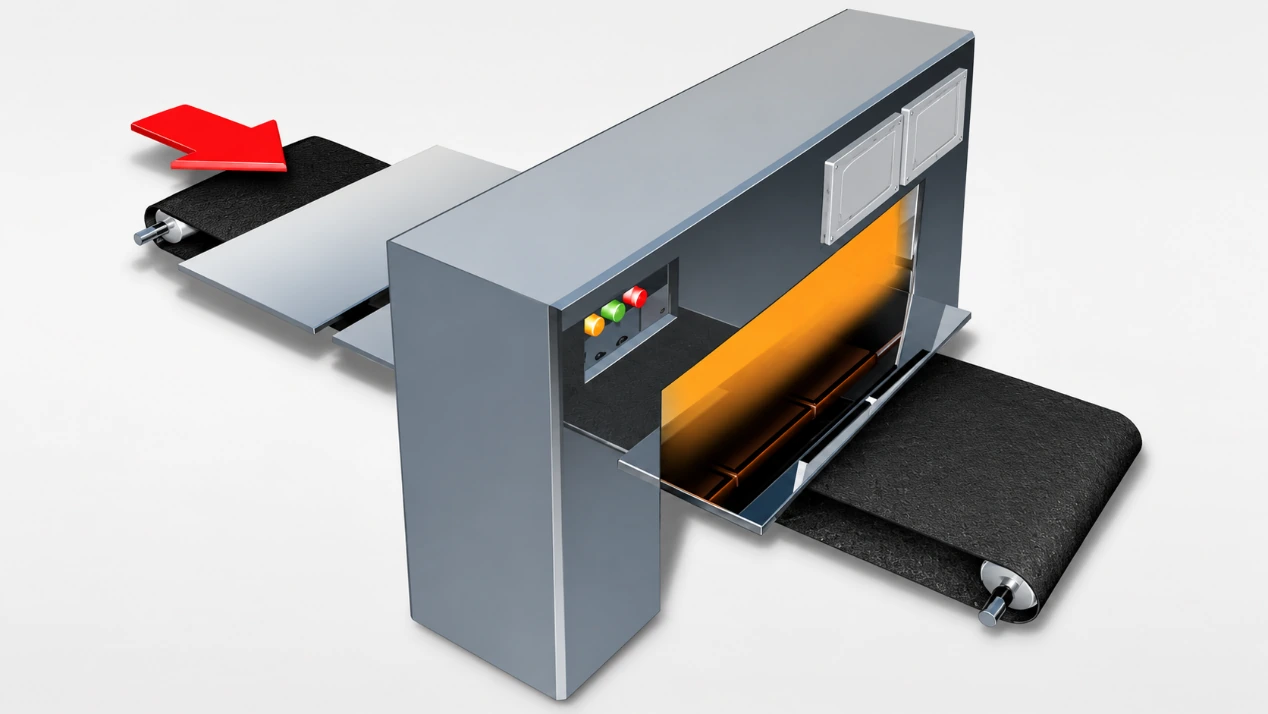
После нанесения покрытия листы сушат в печи. Затем их разрезают на более мелкие заготовки. Из каждой заготовки впоследствии изготавливается корпус банки.
Если требуется печатное оформление, на лист можно нанести узоры в соответствии с дизайном заказчика. Затем на декорированную поверхность наносится слой лака. Также на лист может быть нанесено и отверждено второе внутреннее защитное покрытие.
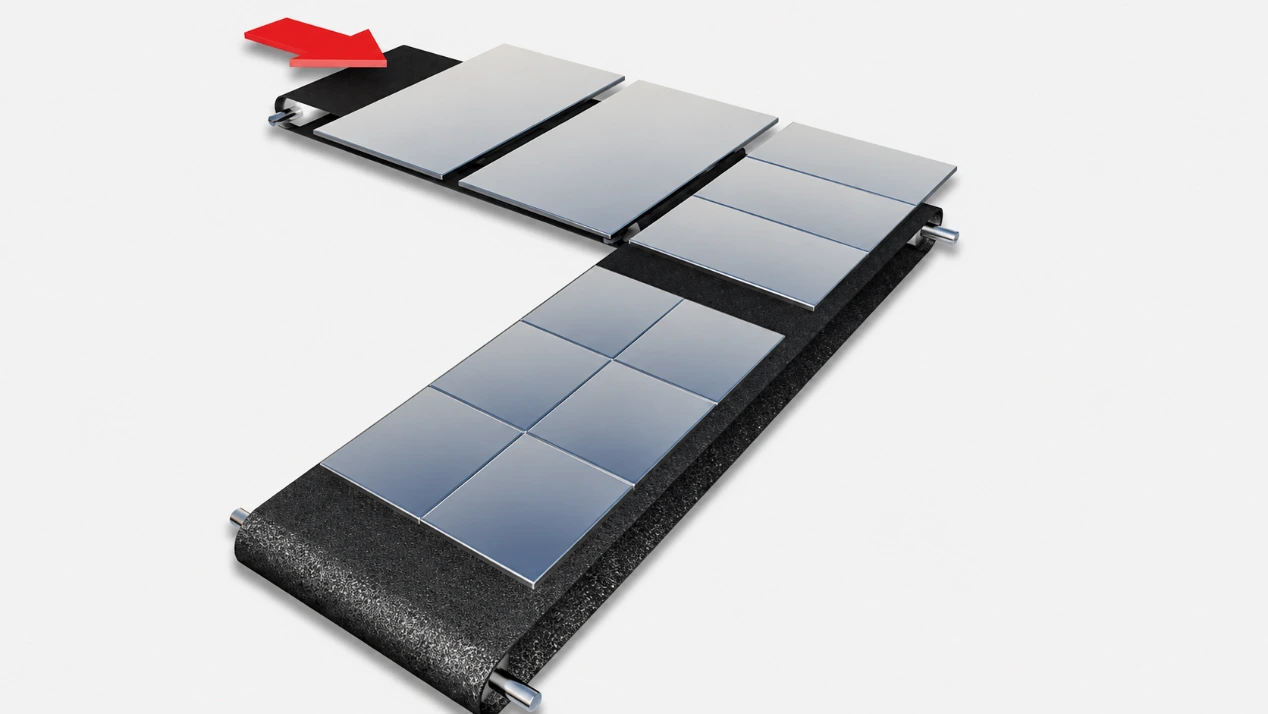
3. Кормление пустым телом
Вырезанные заготовки автоматически подаются в машину для формовки кузовов.
Перед формовкой каждая заготовка должна быть точно выровнена. Это может показаться мелочью, но это влияет на всю линию. Неправильная подача может привести к ошибкам формовки, нестабильному перекрытию или проблемам со сваркой.
Стабильная подача обеспечивает непрерывную работу линии, особенно в высокоскоростном производстве.
4. Формирование тела / Округление
Плоская прямоугольная заготовка прокатывается в цилиндрическую форму.
В процессе закругления два боковых края заготовки слегка перекрываются. Это перекрытие формирует основную форму корпуса банки перед сваркой.
На данном этапе корпус банки еще не герметизирован. Это всего лишь сформированный цилиндр, ожидающий сварки бокового шва.
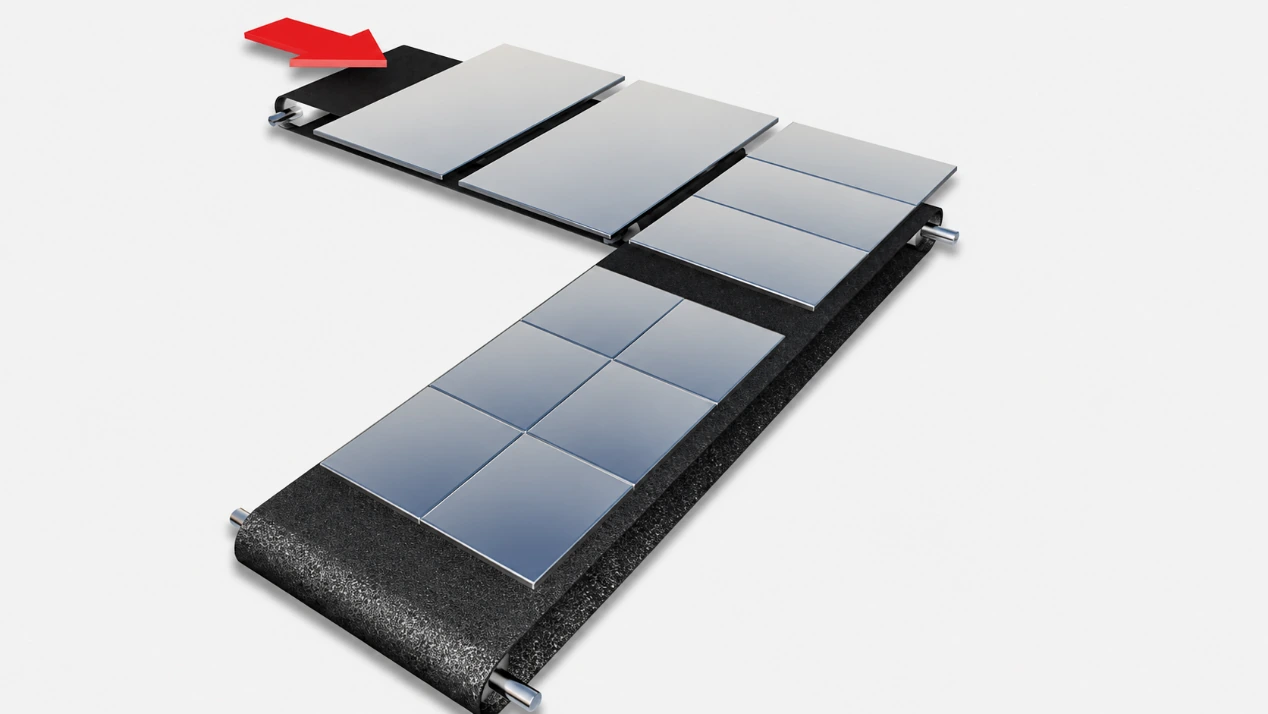
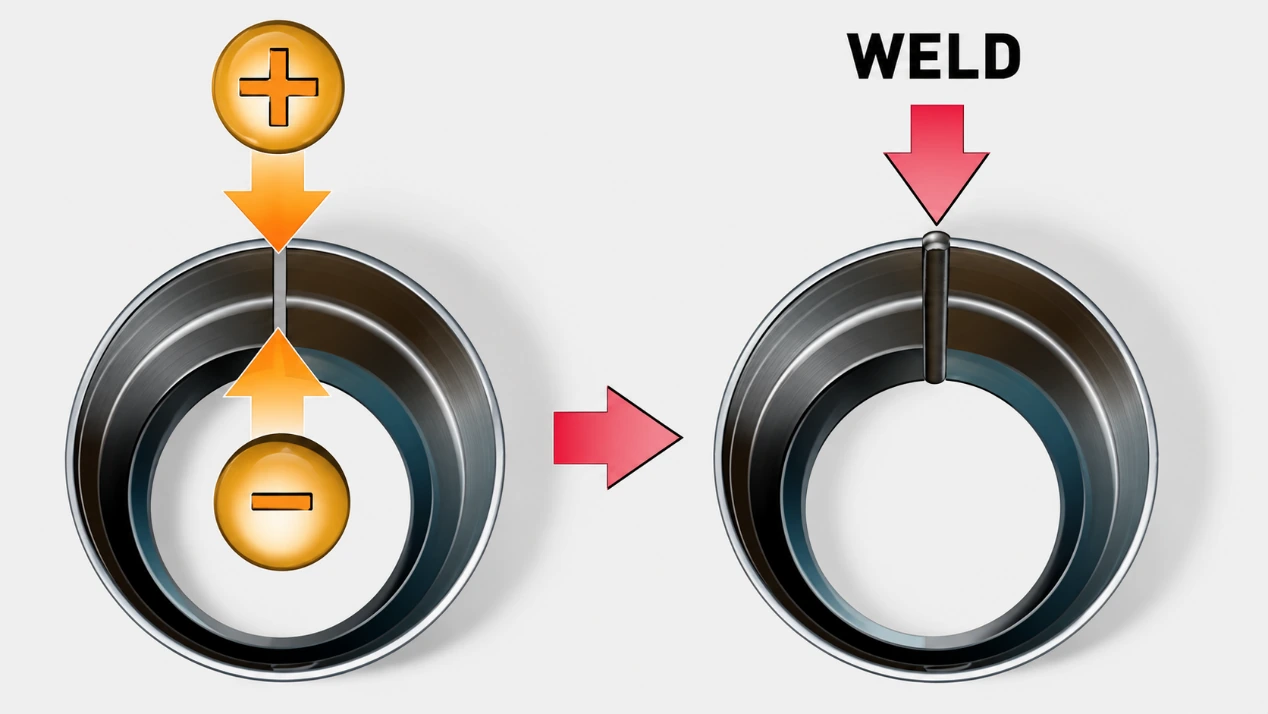
5. Сварка бокового шва
Края перекрывающихся сторон соединяются контактной сваркой.
Это создает вертикальный боковой шов корпуса банки. Шов должен быть прочным и плотным, поскольку он становится частью конечной упаковки для продуктов питания.
Современная сварка консервных банок использует медную проволоку в качестве промежуточного электрода. Это позволяет получить чистый и герметичный сварной шов без припоя. Припой был исключен из производства консервных банок несколько десятилетий назад по соображениям безопасности для здоровья.
В результате этого этапа получается сварной цилиндрический корпус банки.
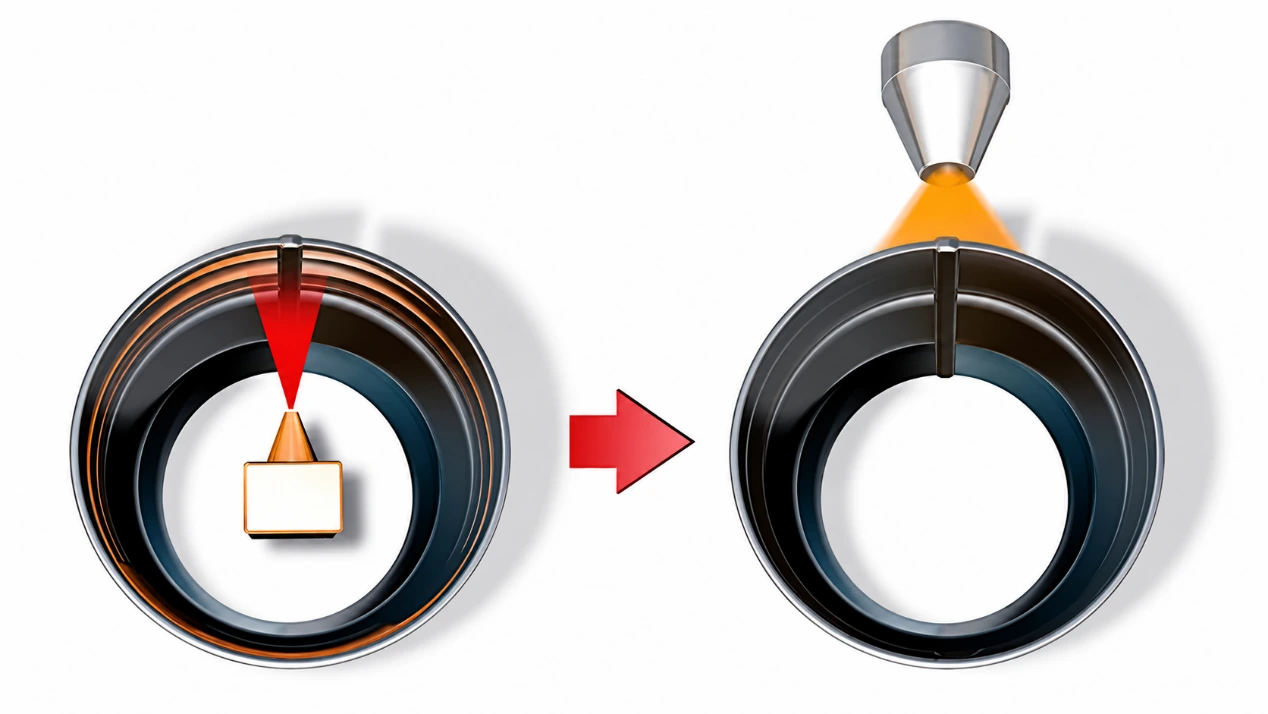
6. Покрытие сварного шва
После сварки в области шва остается открытый металл.
Этот открытый участок необходимо защитить. Защитное покрытие наносится на внутреннюю, внешнюю или обе стороны сварного шва.
Этот этап часто называют нанесением покрытия на боковые полосы или защитой сварного шва. Его задача проста: покрыть сварной шов, чтобы он не оставался уязвимым для коррозии или контакта с изделием.
7. Сушка/отверждение покрытия
Затем сварной шов с покрытием проходит сушку или отверждение.
Процесс отверждения способствует прочному сцеплению покрытия с металлической поверхностью. После отверждения покрытие образует защитный барьер над сварным швом.
Этот шаг нельзя пропускать. Незатвердевшее или плохо затвердевшее покрытие шва может не обеспечить надлежащую защиту сварного шва во время хранения, заполнения, стерилизации или транспортировки.
8. При необходимости: формирование горловины или придание формы.
Для некоторых конструкций банок требуется формирование горловины, придание формы или особый профиль корпуса.
Сужение горловины уменьшает диаметр на одном или обоих концах корпуса банки. Точный метод зависит от конструкции банки, типа используемой горловины и требований заказчика.
Не для каждой банки, состоящей из трех частей, этот шаг необходим. Он используется, если этого требует окончательный дизайн.
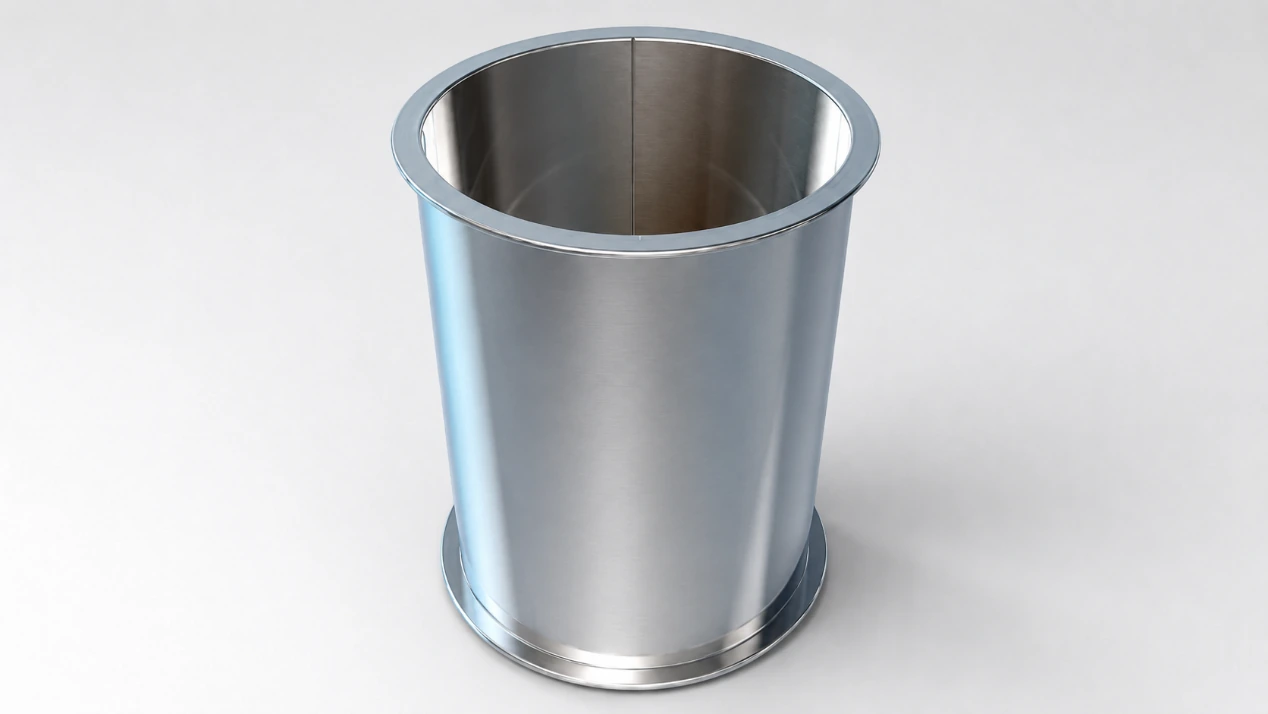
9. Фланцевая обработка
Верхний и нижний края корпуса банки имеют выступы наружу.
Это подготавливает корпус к двойной сварке с торцами банки. Хороший фланец обеспечивает стабильную кромку для работы при сварке торцов.
Если фланец неровный, потрескавшийся или неправильно сформирован, последующий шов может не обеспечить надлежащую герметизацию. Поэтому форму фланца необходимо контролировать до того, как банка переместится к месту соединения швов.
10. Шов нижней части
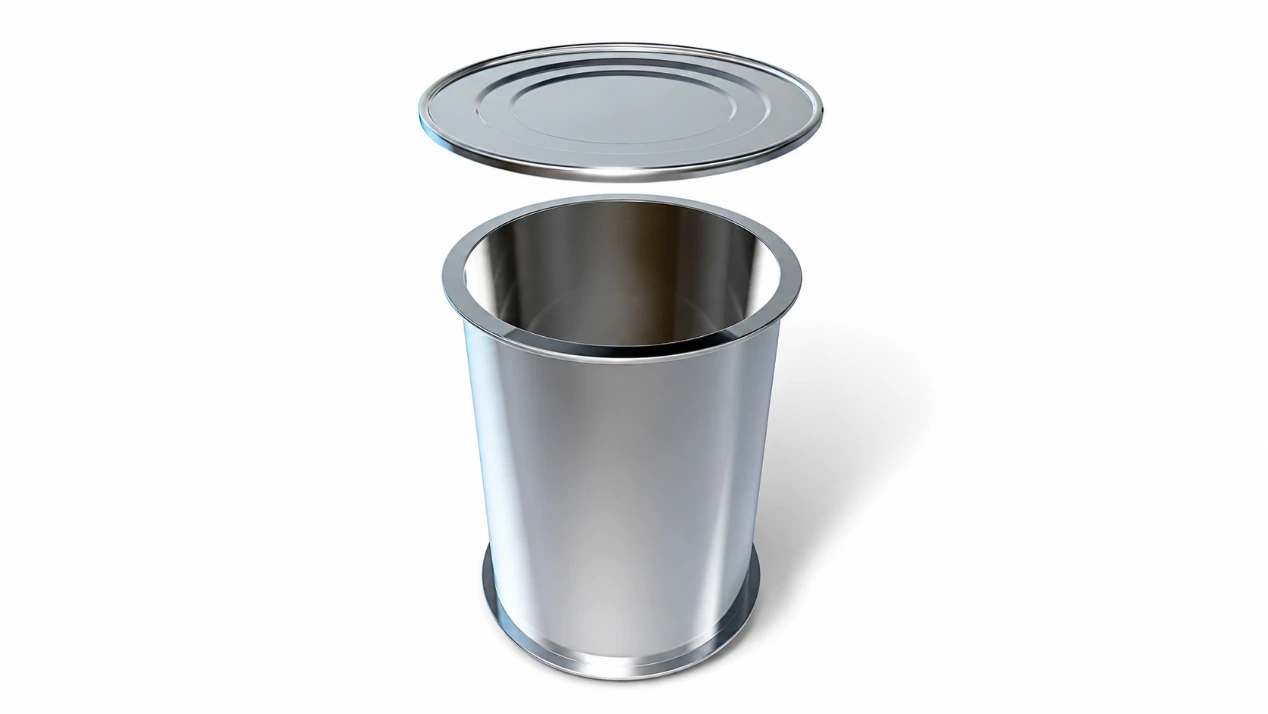
Один конец корпуса банки, обычно нижний, крепится двойным швом.
Двойной шов скрепляет нижний конец и корпус банки. Это создает герметичную конструкцию дна.
Верхняя часть обычно поставляется отдельно от разливочной машины. После того, как пищевой продукт разлит в банку, разливочная машина приваривает верхнюю часть к банке, чтобы закрыть ее.
Таким образом, на этапе производства банок пустая банка обычно покидает линию с уже заваренным нижним концом, в то время как верхний конец остается отдельным.
11. Бисероплетение
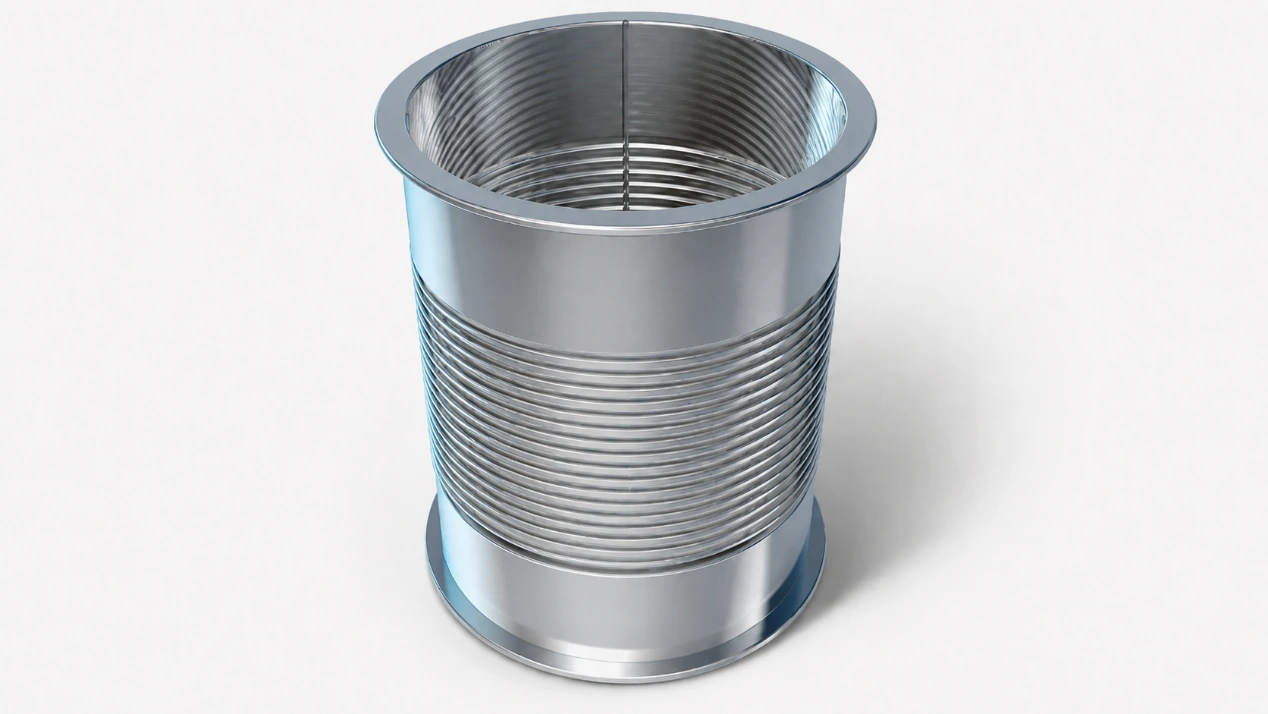
Гранулы вдавливаются в стенки корпуса банки.
Эти шарики повышают прочность тела и устойчивость к деформации. Консервы могут проходить этапы наполнения, стерилизации, транспортировки и штабелирования. Телу необходима достаточная жесткость, чтобы выдерживать эти условия.
Благодаря бисероплетению изделие сохраняет свою форму под внешним давлением и технологическими нагрузками.
12. Осмотр
Контроль качества проводится на протяжении всего производственного процесса.
Банка может выглядеть приемлемо снаружи, но этого недостаточно. Необходимо проверить сварной шов, покрытие, фланец, шов и форму корпуса.
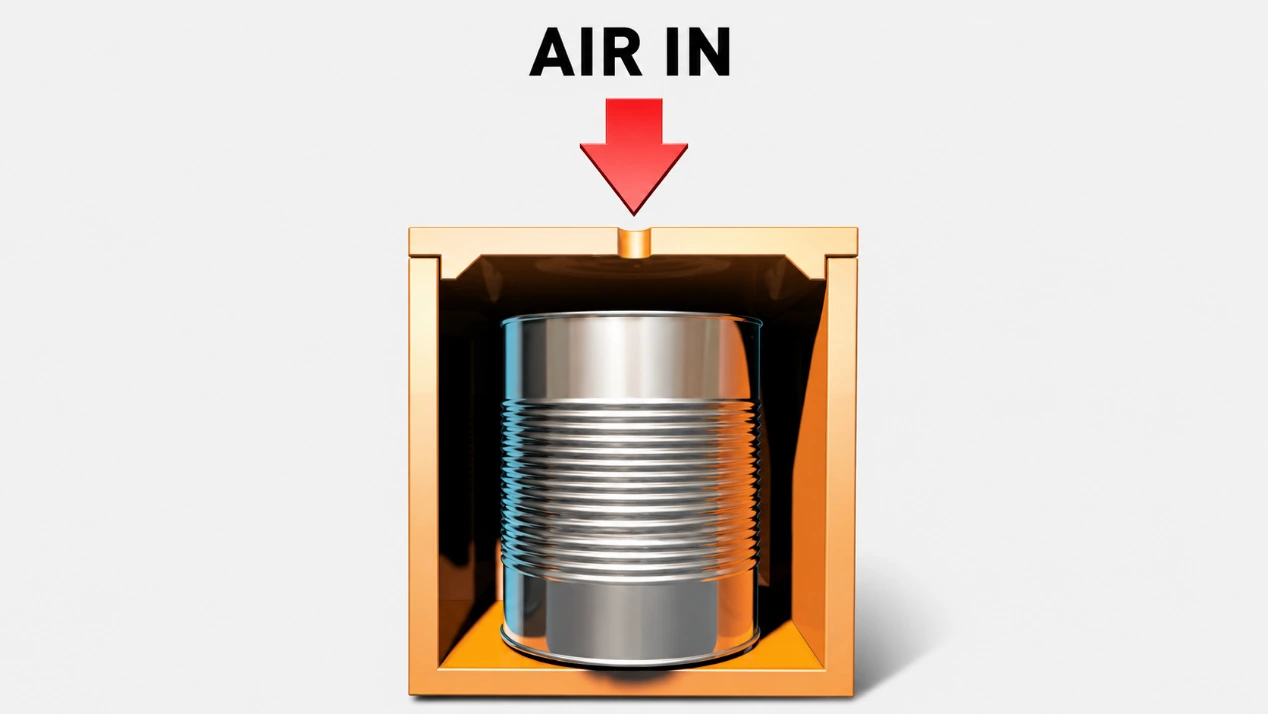
Каждый корпус банки проверяется на герметичность для выявления дефектов сварки, проблем со швами, микроотверстий или других нарушений герметизации. Только банки, прошедшие проверку на герметичность, переходят к следующему этапу.
Также проверяется наличие поверхностных дефектов, качество сварных швов, состояние покрытия, качество фланца и форма корпуса. На заключительном этапе банки проходят проверку на герметичность под давлением, что автоматически отбраковывает дефектные банки.
Это позволяет избежать попадания нестабильных банок в готовую партию перед упаковкой или розливом.
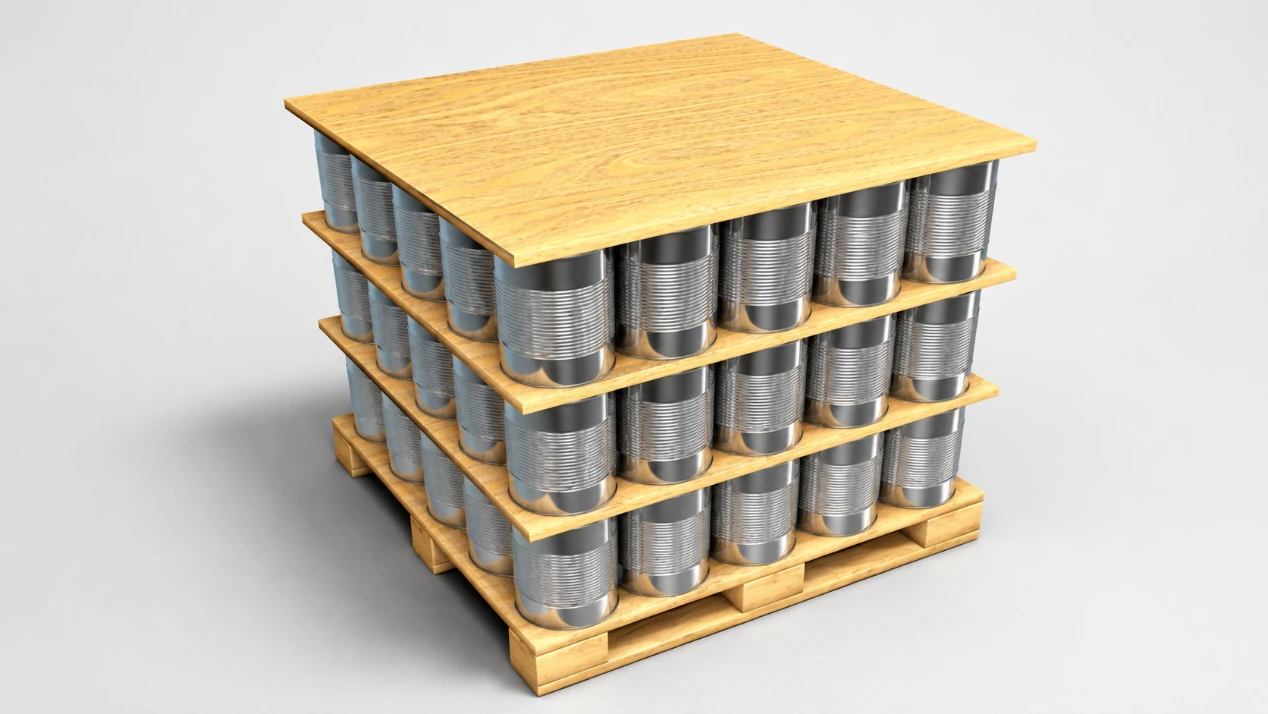
13. Упаковка и паллетирование
Отборные пустые банки пересчитываются, укладываются в стопки, размещаются на поддонах и упаковываются.
Упаковка защищает банки во время хранения и транспортировки. Пустые банки все еще могут быть повреждены из-за неправильного обращения, сжатия или загрязнения, поэтому укладка на поддоны и обертывание являются частью производственного процесса, а не просто этапом логистики.
После упаковки банки отправляются на завод по розливу пищевых продуктов.
14. Заключение
Консервная банка изготавливается из трех частей посредством контролируемой последовательности операций: формовки металла, сварки боковых швов, нанесения покрытия, отверждения, фланцевания, торцевой герметизации, обработки краев, контроля качества и упаковки.
Каждый этап напрямую влияет на конечный результат. Некачественная сварка может привести к протечкам. Слабое покрытие может подвергнуть металл коррозии. Неправильная фланцевая обработка или заделка швов могут повлиять на качество окончательной герметизации. Именно поэтому процесс проверяется на разных этапах, а не только в конце.
Цель проста: создать корпус пустой банки, достаточно прочный для наполнения, стерилизации, транспортировки и штабелирования, при этом обеспечивая безопасное отделение продуктов от металлической поверхности.
Хотите узнать о производстве двухкомпонентных банок? Ознакомьтесь с нашим руководством. Процесс изготовления двухкомпонентной пищевой банки.
Для сравнения обоих типов банок см. Консервные банки из 3 и 2 частей: что лучше для продуктов?