1. Einleitung
Konserven sind erst dann haltbar, wenn der versiegelte Behälter einer validierten Wärmebehandlung unterzogen wurde.
Dieses Verfahren wird als Sterilisation von Konserven bezeichnet. Die Lebensmittel werden in einen Behälter gefüllt, verschlossen, unter kontrollierten Bedingungen erhitzt und anschließend abgekühlt. Das Ziel ist… kommerzielle Sterilität, Es geht nicht um die Zerstörung aller Mikroorganismen. Kommerziell sterilisierte Lebensmittel enthalten keine Mikroorganismen, die unter normalen Lagerbedingungen wachsen können.
Sterilisation ist ein strengerer Eingriff als Pasteurisierung. Pasteurisierung tötet viele vegetative Mikroorganismen ab, zerstört aber möglicherweise nicht hitzebeständige Sporen. Säurearme Konserven müssen daher in der Regel bei Temperaturen über 100 °C unter Druck behandelt werden, da Sporen kochendes Wasser überleben können.
Das Verfahren schützt Verbraucher vor lebensmittelbedingten Erkrankungen, reduziert den Verderb und ermöglicht die Haltbarkeit des Produkts ohne Kühlung. Es muss außerdem die Produktqualität gewährleisten. Übermäßiges Erhitzen kann Textur, Farbe, Geschmack und Nährstoffe beeinträchtigen.
Die Retortentemperatur allein definiert keinen sicheren Prozess. Produkt-pH-Wert, Viskosität, Partikelgröße, Behälterabmessungen, Die Anfangstemperatur, die Aufheizzeit, der Druck und die Wärmedurchdringung beeinflussen das Ergebnis.
2. Hauptschritte des Sterilisationsprozesses von Konserven
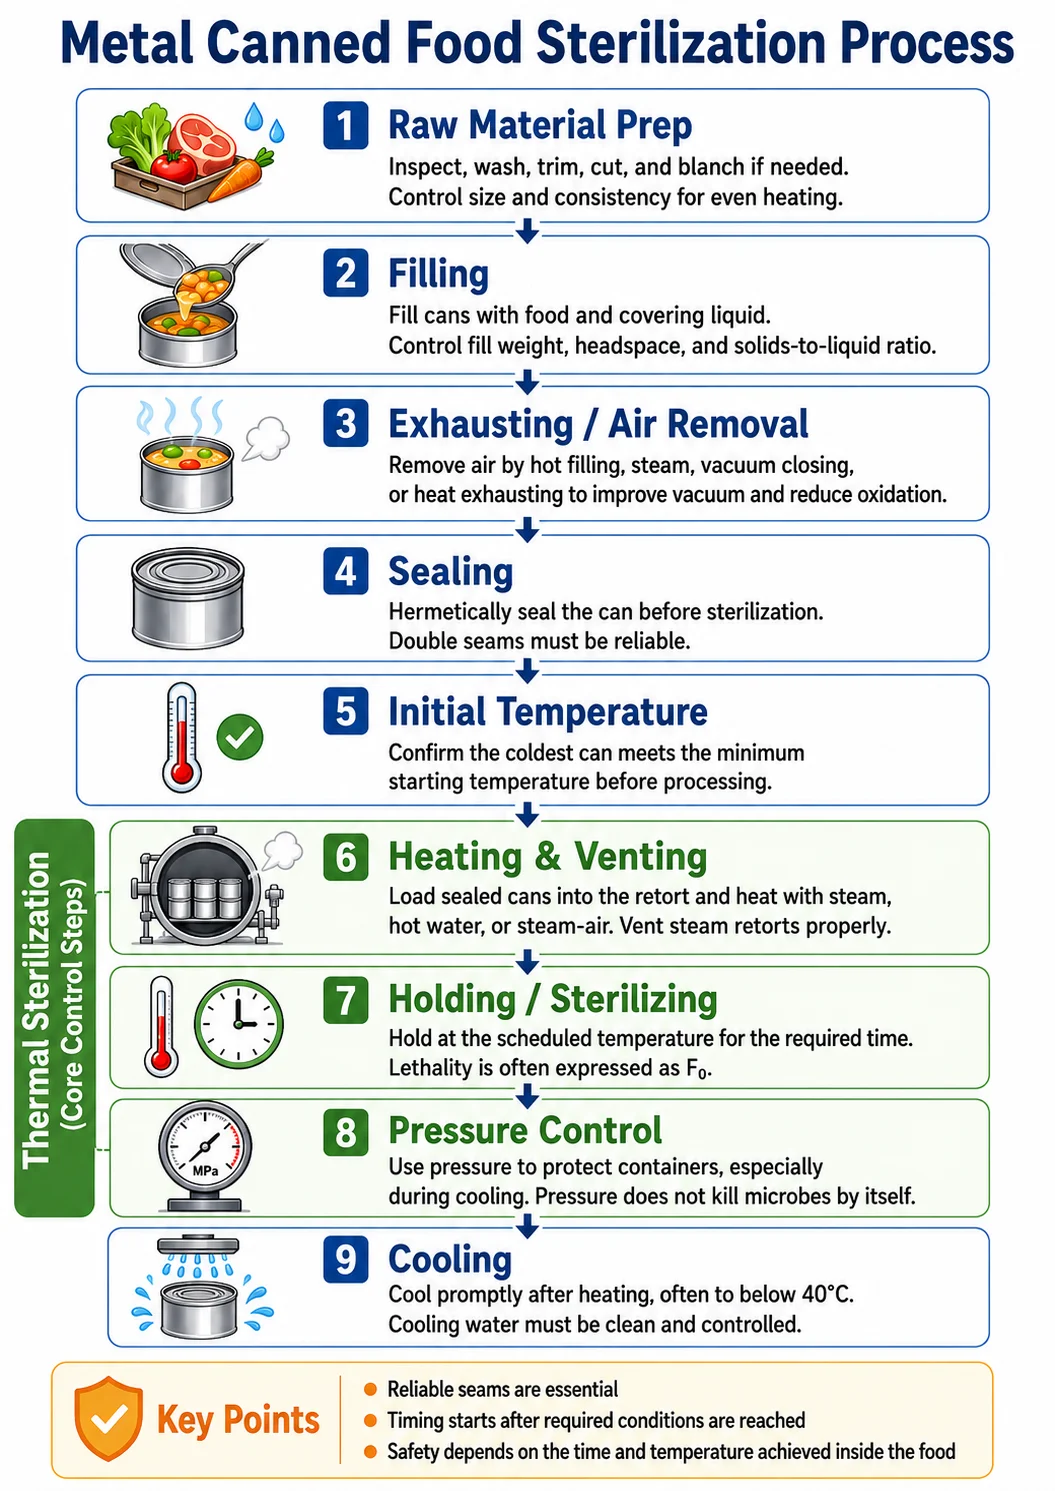
2.1 Rohmaterialvorbereitung
Die Rohstoffe werden geprüft, gewaschen, zugeschnitten, geschnitten und manchmal blanchiert, bevor sie verarbeitet werden. Füllung.
Die Stückgröße und die Produktkonsistenz sollten kontrolliert werden. Große Fleischstücke, dichtes Gemüse oder unerwartete Viskositätsänderungen können den Wärmeaustausch verlangsamen.
2.2 Befüllen der Behälter
Das Futter und die Deckflüssigkeit werden eingefüllt in Metalldosen oder andere geeignete Behälter.
Füllgewicht, Feststoff-Flüssigkeits-Verhältnis, Kopfraum und Produktverteilung müssen innerhalb der für die Entwicklung des thermischen Prozesses festgelegten Grenzen liegen. Überfüllung kann die Erwärmung verlangsamen und den Innendruck erhöhen.
2.3 Entlüftung und Luftabfuhr
Die Luft wird durch Heißabfüllung, Dampfeinspritzung, Vakuumversiegelung oder Wärmeabfuhr entfernt.
Dieser Schritt trägt dazu bei, nach dem Abkühlen ein geeignetes Vakuum zu erzeugen. Er reduziert außerdem die Oxidation und begrenzt übermäßigen Druck im Inneren des Behälters während des Erhitzens.Quelle)
2.4 Abdichtung
Der Behälter wird vor der Sterilisation hermetisch verschlossen.
Metalldosen verwenden normalerweise einen Doppelnaht. Die Nahtmaße müssen regelmäßig überprüft werden, da eine mangelhafte Naht das Eindringen von Mikroorganismen nach der Verarbeitung ermöglichen kann. Dieses Risiko ist besonders hoch, solange die Dosen noch feucht sind und abkühlen.
2.5 Thermische Sterilisation
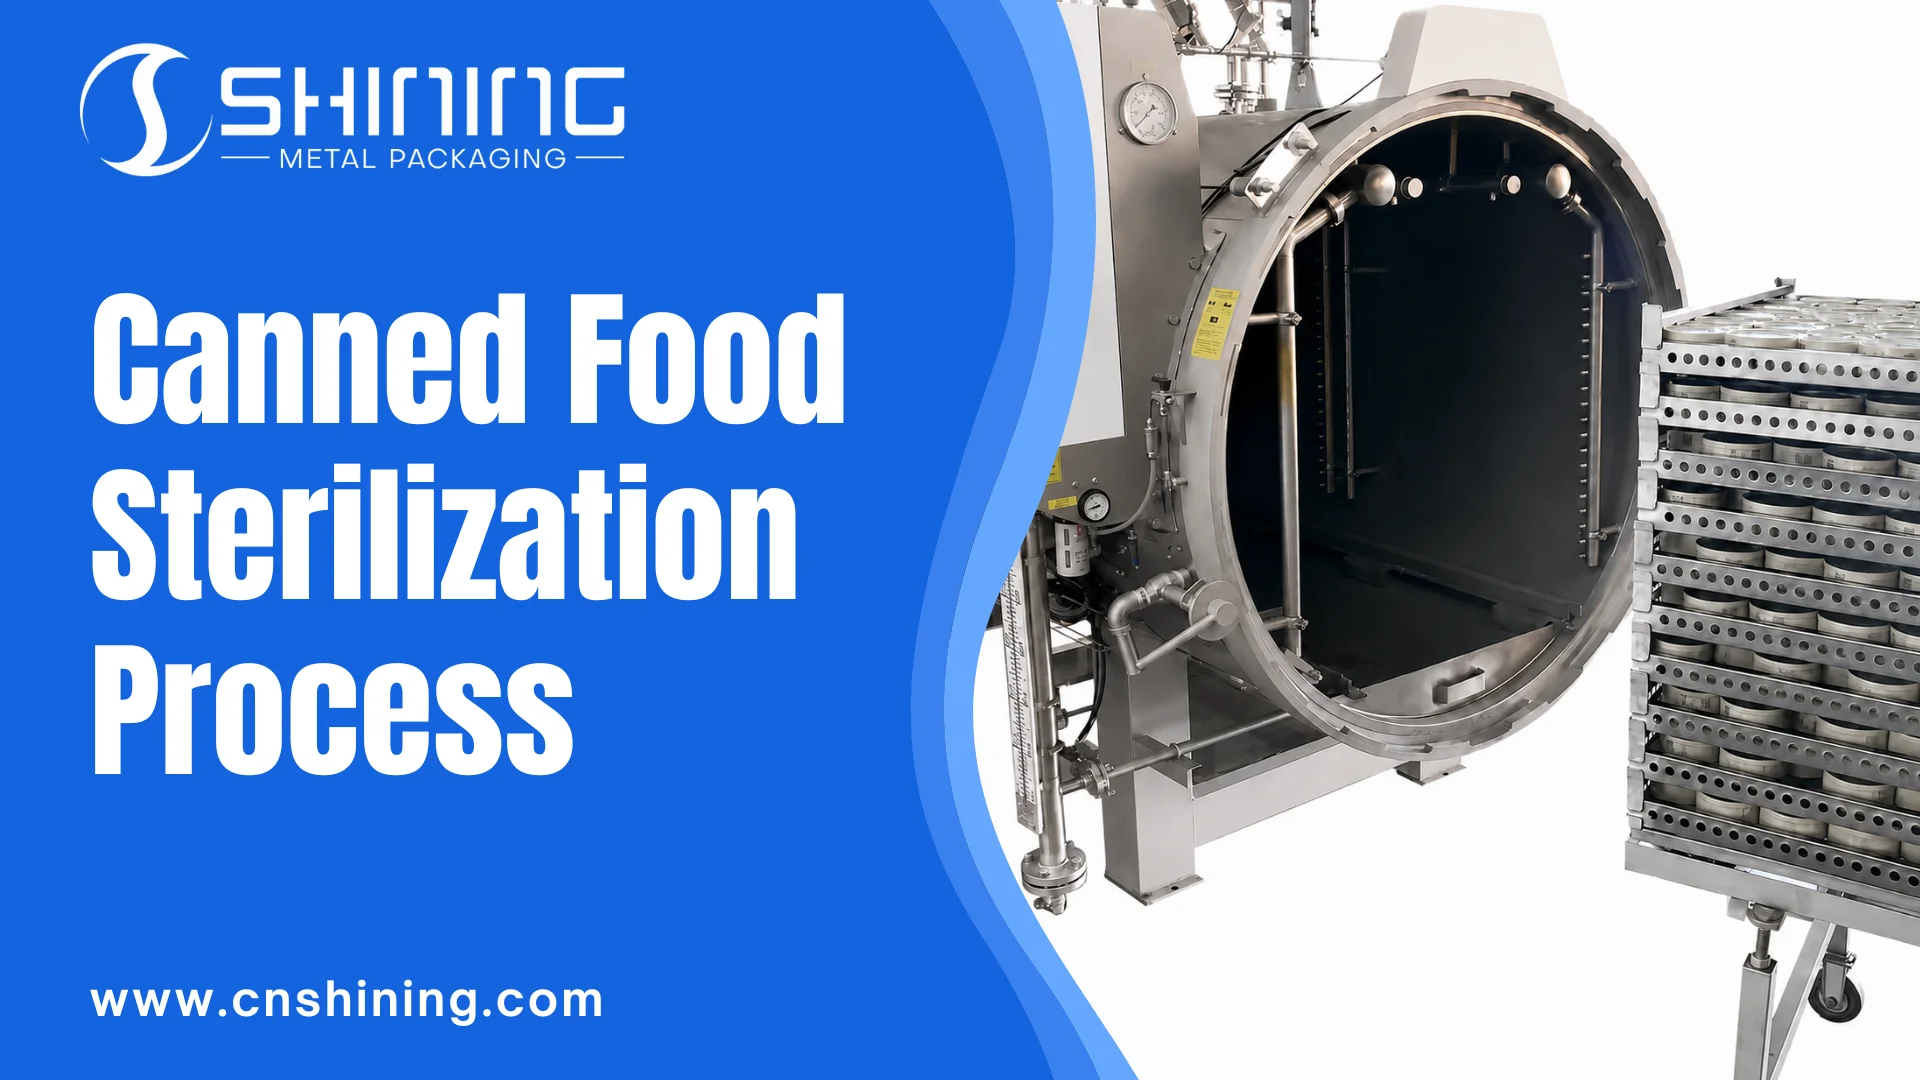
Die thermische Sterilisation ist der wichtigste Kontrollschritt. Versiegelte Behälter werden in eine Autoklaven gegeben und Dampf, heißem Wasser oder einem Dampf-Luft-Gemisch ausgesetzt.
Der Prozess umfasst üblicherweise Erhitzen, Warmhalten und Abkühlen. Die genaue Temperatur und Dauer hängen vom Lebensmittel und der Verpackung ab. Ein Verfahren, das für Suppe in einer kleinen Dose angewendet wird, lässt sich nicht ohne Weiteres auf Fleisch in einem größeren Behälter übertragen.
Anfangstemperatur des Produkts
Die Temperatur der kältesten Dose vor der Weiterverarbeitung muss den im Prozessablauf festgelegten Mindestwert erfüllen.
Kältere Produkte benötigen länger zum Erhitzen. Daher sollten heiß abgefüllte Produkte ohne unnötige Verzögerung sterilisiert werden. Die Ausgangstemperatur ist besonders wichtig für dichte Lebensmittel, die sich hauptsächlich durch Wärmeleitung erwärmen.
Heizung und Lüftung
Während der Aufheizphase wird die Temperatur der Retorte und ihrer Ladung durch Dampf oder heißes Wasser erhöht.
Dampfretorten müssen ordnungsgemäß entlüftet werden. Eingeschlossene Luft im Inneren des Behälters kann die Temperatur des Dampf-Luft-Gemisches senken und kalte Zonen erzeugen. Die Verarbeitungszeit sollte erst beginnen, wenn die Retorte die erforderlichen Bedingungen erreicht hat.
Haltezeit
Sobald die Prozesstemperatur erreicht ist, wird das Produkt für eine definierte Zeit gehalten.
Viele säurearme Lebensmittel werden bei etwa 121 °C verarbeitet, dies ist jedoch keine einheitliche Einstellung. Manche Produkte werden bei niedrigeren Temperaturen über einen längeren Zeitraum verarbeitet, andere bei höheren Temperaturen über einen kürzeren Zeitraum.
Der Prozess muss dem Punkt im Behälter, der sich am langsamsten erwärmt, ausreichend Wärme zuführen. Dieser Punkt kann sich in der Nähe des Zentrums befinden, seine genaue Lage hängt jedoch davon ab, wie das Produkt Wärme leitet.
Die Wärmebehandlung wird oft als eine F₀ Wert. F₀ stellt die äquivalente Verarbeitungszeit bei 121,1 °C dar. Sie wird aus dem gesamten Temperaturverlauf des Produkts und nicht nur aus der Retortentemperatur berechnet.
Druckregelung
Der Druck ermöglicht den Betrieb der Retorte oberhalb des Siedepunkts von Wasser. Er schützt den Behälter außerdem vor Verformung.
Druck allein führt nicht zur Abtötung von Mikroorganismen. Die Sicherheit ergibt sich aus der Zeit und der im Inneren des Lebensmittels erreichten Temperatur.
Beim Abkühlen ist die Druckkontrolle besonders wichtig. Der Dampf im Autoklaven kondensiert schnell, wenn kaltes Wasser einströmt. Der Außendruck kann sinken, während der Druck im Inneren des heißen Behälters hoch bleibt. Ohne Gegendruck können Dosen verformen, sich verformen, undicht werden oder Nahtschäden erleiden.
Kühlung
Die Container werden nach der erforderlichen Wärmebehandlung abgekühlt.
Die Abkühlung sollte schnell genug erfolgen, um den weiteren Garprozess zu stoppen und das Wachstum hitzetoleranter Organismen einzuschränken. Viele Produkte werden vor dem Verlassen des Autoklaven auf unter 40 °C abgekühlt.Quelle)
Das Kühlwasser muss sauber und kontrolliert sein. Ein beschädigter Behälter kann Wasser ansaugen, wenn der Innendruck sinkt.
3. Gängige Sterilisationsmethoden für Konserven
3.1 Dampfsterilisation
Dampfretorten nutzen gesättigten Dampf als Heizmedium.
Sie werden häufig für starre Metallbehälter verwendet, da Dampf Wärme effizient überträgt. Die wichtigste betriebliche Herausforderung ist die Luftentfernung. Eine unzureichende Entlüftung kann zu ungleichmäßigen Temperaturen im Inneren des Behälters führen.
3.2 Sterilisation durch Eintauchen in Wasser
Wassertauchretorten verarbeiten Behälter in zirkulierendem Heißwasser.
Die Behälter können vollständig oder teilweise eingetaucht werden. Temperatur und Druck lassen sich separat steuern, wodurch sich dieses Verfahren auch für Verpackungen eignet, die einen Überdruck erfordern.
Die Wasserzirkulation und die Temperaturhomogenität müssen während der gesamten Ladung überprüft werden.
3.3 Sterilisation mit Wassersprühnebel
Wassersprühretorten leiten erhitztes Wasser durch Düsen oder Verteilerplatten.
Das Prozesswasser wird üblicherweise über einen Wärmetauscher erhitzt und gekühlt. Druckluft dient zur Druckregelung.
Die Sprühabdeckung muss gleichmäßig bleiben. Verstopfte Düsen oder Änderungen in der Korbbeladung können die Wärmeverteilung beeinträchtigen.
3.4 Sterilisation im Rotationsautoklaven
Rotationsautoklaven bewegen oder drehen Behälter während der Verarbeitung.
Durch Rühren lässt sich die Wärmeübertragung in Suppen, Soßen, Milchprodukten und einigen partikelhaltigen Lebensmitteln verbessern. Schnelleres Erhitzen kann die Verarbeitungszeit verkürzen und ein Übergaren der Oberfläche verhindern.
Rotation verbessert nicht jedes Produkt. Ihre Wirkung hängt von der Viskosität, dem Kopfraum, der Behälterausrichtung und der Rotationsgeschwindigkeit ab.
3.5 Kontinuierliche Sterilisation
Kontinuierliche Sterilisatoren transportieren Behälter durch Heiz-, Halte- und Kühlabschnitte, ohne den Produktionsfluss zu unterbrechen.
Sie werden häufig für die Serienproduktion mit gleichbleibenden Behältergrößen und Rezepturen eingesetzt. Die Förderband- oder Rollengeschwindigkeit wird zu einem Prozessparameter, da sie bestimmt, wie lange jeder Behälter in der Heizzone verbleibt.
4. Ausrüstung, die beim Sterilisationsprozess von Konservendosen verwendet wird
| Ausrüstung | Typische Verwendung | Hauptkontrollpunkt |
|---|---|---|
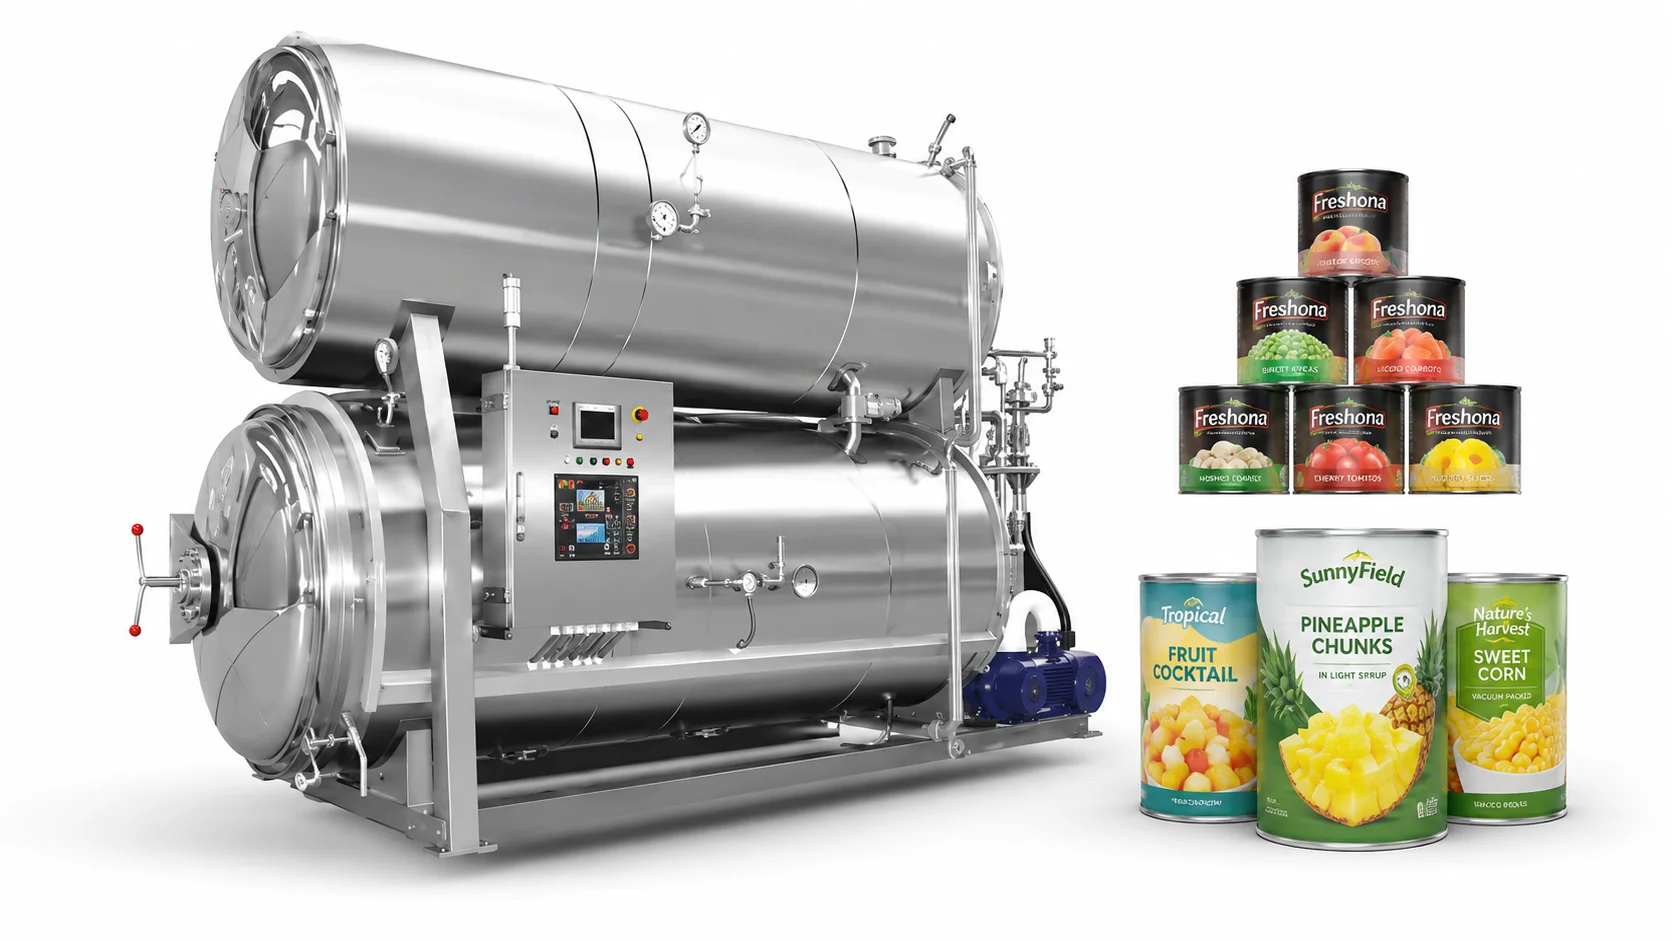
| Horizontale Chargenretorte | Flexible Produktion mit verschiedenen Produkten und Dosengrößen | Lastmuster und Zirkulation |
| Vertikale Retorte | Kleinere Chargen oder Anlagen mit begrenzter Stellfläche | Lastkonsistenz |
| Dampfretorte | Starre Metalldosen | Entlüftung und Dampfverteilung |
| Wasserimmersionsretorte | Produkte, die einen kontrollierten Überdruck erfordern | Wassertemperatur und Zirkulation |
| Wassersprühretorte | Metalldosen und druckempfindliche Verpackungen | Sprühabdeckung und Durchfluss |
| Rotationsretorte | Produkte, die von Bewegung profitieren | Rotationsgeschwindigkeit und Kopffreiheit |
| Hydrostatischer Sterilisator | Große, kontinuierliche Produktionslinien | Förderbandgeschwindigkeit und Zonentemperatur |
Retorten benötigen außerdem Temperatursensoren, Aufzeichnungsgeräte, Manometer, Zeitschaltuhren, Steuerungen und Alarmsysteme. Diese Instrumente müssen in festgelegten Abständen kalibriert werden.
Das Steuerungssystem sollte aufzeichnen, was tatsächlich während des Prozesses geschehen ist. Ein programmierter Sollwert ist kein Beweis dafür, dass die erforderlichen Bedingungen erreicht wurden.
5. Schlüsselfaktoren, die die Sterilisationswirksamkeit beeinflussen
5.1 Säuregehalt von Lebensmitteln
Der pH-Wert von Lebensmitteln hat einen starken Einfluss auf die erforderlichen Sterilisationsbedingungen.
Säurehaltige und angesäuerte Lebensmittel haben einen pH-Wert im Gleichgewicht von 4,6 oder darunter. Ihr Säuregehalt begrenzt das Wachstum von Clostridium botulinum. Diese Lebensmittel können oft bei oder unter 100°C verarbeitet werden.
Lebensmittel mit niedrigem Säuregehalt haben einen pH-Wert über 4,6. Dazu gehören viele Fleisch-, Fisch-, Milch- und Gemüseprodukte. Diese Lebensmittel müssen üblicherweise bei Temperaturen über 100 °C unter Druck verarbeitet werden.
Die pH-Kategorie hilft bei der Definition der Verarbeitungsmethode, liefert aber keinen vollständigen Zeit-Temperatur-Plan.
5.2 Produktkonsistenz
Flüssigkeiten erwärmen sich normalerweise durch Konvektion. Die Bewegung im Inneren des Behälters transportiert Wärme von der Wand zum Zentrum.
Dichte Feststoffe und dickflüssige Produkte erwärmen sich hauptsächlich durch Wärmeleitung. Da sich die Wärme langsam durch das Lebensmittel ausbreitet, kann eine längere Verarbeitungszeit erforderlich sein.
Die Rezepturen müssen kontrolliert bleiben. Die Zugabe von Stärke, die Änderung der Partikelgröße, die Reduzierung der Flüssigkeitsmenge oder das dichtere Verpacken der Feststoffe können die Wärmedurchdringung beeinflussen.
5.3 Behältergröße und -form
Große Dosen erwärmen sich in der Regel langsamer als kleine Dosen, da die Wärme einen längeren Weg zurücklegen muss, um den Kältepunkt zu erreichen.
Dosendurchmesser, Höhe, Material, Füllgewicht und Kopfraum beeinflussen ebenfalls die Erwärmung. Eine neue Behältergröße erfordert in der Regel eine separate Prozessüberprüfung.
5.4 Anfangstemperatur
Eine niedrige Anfangstemperatur verlängert die Zeit, die das Produkt benötigt, um eine effektive Verarbeitungstemperatur zu erreichen.
Bei der Produktion sollte die gleiche minimale Anfangstemperatur verwendet werden, die während der Prozessentwicklung angewendet wurde.
5.5 Retortenbeladung
Korbkonstruktion, Trennplatten, Behälterausrichtung, Beladungsdichte, Wasserdurchfluss und Dampfzirkulation beeinflussen die Temperaturverteilung.
Die Anzeige einer Retorte kann die korrekte Temperatur anzeigen, während ein Teil der Ladung kälter bleibt. Deshalb müssen Gerät und Ladungsanordnung gemeinsam geprüft werden.
6. Wie Hersteller einen Sterilisationsprozess validieren
6.1 Wärmeverteilungsprüfungen
Bei einem Wärmeverteilungstest werden die Temperaturen an verschiedenen Stellen im Inneren der Retorte gemessen.
Ziel ist es, den kältesten Bereich zu identifizieren und sicherzustellen, dass die Erwärmung unter normalen Produktionsbedingungen gleichmäßig bleibt. Der Test sollte mit den vorgesehenen Körben, dem vorgesehenen Beladungsmuster, dem vorgesehenen Zirkulationssystem und den vorgesehenen Betriebseinstellungen durchgeführt werden.
6.2 Wärmedurchdringungsprüfungen
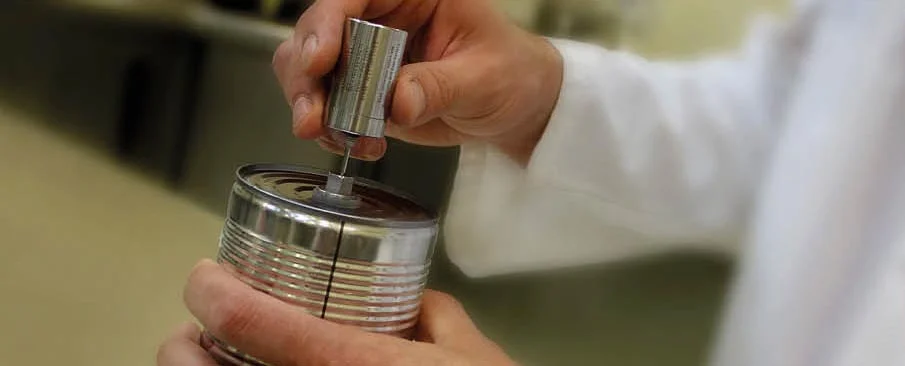
Bei einem Wärmedurchdringungstest wird die Produkttemperatur im Inneren ausgewählter Behälter gemessen.
Temperatursensoren werden in der Nähe des erwarteten Kältepunkts platziert. Der Test erfasst das Erwärmungs- und Abkühlungsverhalten und zeigt, welche Wärmebehandlung das Produkt erfährt.
Das Ergebnis gilt nur für das getestete Produkt, die Rezeptur, den Behälter, das Füllgewicht, die Anfangstemperatur, das Beladungsmuster und die Retortenbedingungen.
6.3 Geplante Prozessentwicklung
Ein terminierter Prozess definiert die minimalen sicheren Betriebsbedingungen für ein bestimmtes Konservenprodukt.
Normalerweise umfasst dies die Prozesstemperatur, die Verarbeitungszeit, die Anfangstemperatur, die Behältergröße, die Produktrezeptur, das Füllgewicht, den Kopfraum und alle erforderlichen Rühreinstellungen.
Die Verfahren zur Herstellung von säurearmen Konserven sollten von einer qualifizierten Stelle für thermische Verfahren entwickelt oder überprüft werden.
6.4 Überwachung und Kalibrierung
Die Bediener müssen die im geplanten Prozess genannten Parameter überwachen.
Dies umfasst üblicherweise Temperatur, Zeit, Druck, Anfangstemperatur, Zirkulation und gegebenenfalls Drehzahl.
Temperatursensoren, Messgeräte, Zeitschaltuhren und Aufzeichnungsgeräte müssen kalibriert werden. Die Aufzeichnungen sollten vor der Produktfreigabe überprüft werden.
6.5 Inkubationstest
Inkubationstests werden eingesetzt, um Verderb aufgrund unzureichender Verarbeitung, Behälterleckage oder Kontamination nach der Verarbeitung zu erkennen.
Beispielsweise können ausgewählte Dosen 10 bis 14 Tage lang bei 37 °C gelagert werden, um mesophilen Verderb festzustellen, oder fünf Tage lang bei 55 °C, um thermophilen Verderb zu prüfen. Nach der Inkubation werden die Behälter auf Schwellungen, Undichtigkeiten, Vakuumverlust, pH-Wert-Änderungen und andere Anzeichen von Verderb untersucht.
Inkubationstests unterstützen die routinemäßige Prozessverifizierung, ersetzen aber weder einen validierten planmäßigen Prozess, noch Wärmedurchdringungsstudien, Behälterintegritätsprüfungen oder die Überprüfung von Produktionsaufzeichnungen.
6.6 Prozessabweichungen
Eine Prozessabweichung liegt vor, wenn ein vorgegebener Grenzwert nicht eingehalten wird.
Betroffene Behälter müssen identifiziert und zurückgehalten werden. Sie dürfen nicht allein aufgrund ihres Aussehens, der Inkubationszeit oder begrenzter Produkttests freigegeben werden. Eine qualifizierte Person muss die Abweichung bewerten und entscheiden, ob das Produkt wiederaufbereitet, freigegeben oder zurückgewiesen werden kann.Quelle)
7. Wie man ein Sterilisationssystem für Konserven auswählt
Die Auswahl sollte beim Produkt und nicht bei der Retorte beginnen.
Eine dünnflüssige Flüssigkeit, eine dickflüssige Soße und ein festes Fleischprodukt erhitzen sich nicht auf dieselbe Weise. pH-Wert, Viskosität, Partikelgröße und Wärmeleitverhalten des Produkts bestimmen das erforderliche Verfahren. Auch der Behälter muss berücksichtigt werden. Metalldosen können in Dampf-, Tauch-, Sprüh- oder Rotationssystemen verarbeitet werden, während druckempfindlichere Verpackungen in der Regel einen kontrollierten Überdruck benötigen.
Das Produktionsvolumen beeinflusst die Entscheidung ebenfalls. Chargenretorten sind einfacher zu handhaben, wenn ein Betrieb mehrere Produkte, Rezepturen oder Dosengrößen verarbeitet. Kontinuierliche Systeme eignen sich für lange Produktionsläufe mit wenigen Umrüstungen. Sie bieten einen höheren Durchsatz, erfordern jedoch eine genaue Überwachung der Liniengeschwindigkeit und die Vermeidung von Stillständen.
Die Anlage muss eine reproduzierbare Temperaturverteilung gewährleisten, die mit den tatsächlich in der Produktion verwendeten Körben und Beladungsmustern übereinstimmt. Wasserverbrauch, Dampfverbrauch, Wärmerückgewinnung, Wartungszugang, Automatisierung und Datenspeicherung sollten ebenfalls überprüft werden. Diese Betriebsdetails sind wichtig, haben aber Vorrang vor der Prozesssicherheit.
Das ausgewählte System muss den validierten Zeitplan einhalten können. Eine komplexere Retorte macht einen ungeeigneten Prozess nicht sicherer.
8. Schlussfolgerung
Bei der Sterilisation von Konserven kommt es nicht nur auf die auf dem Autoklaven angezeigte Temperatur an, sondern auch auf die im Inneren des Produkts erreichte Temperatur.
Ein sicherer Prozess verbindet die Rezeptur, den Behälter, die Anfangstemperatur, die Beladungsmethode, die Wärmedurchdringung, die Druckregelung, die Kühlung und die Nahtdichtigkeit. Jeder Parameter muss innerhalb der während der Validierung festgelegten Grenzen bleiben.
Die Retorte wendet den Prozess an. Sie ersetzt nicht die Prozessentwicklung.
9. Häufig gestellte Fragen: Sterilisation von Konserven
Die kommerzielle Sterilität wird durch Prozessvalidierung, Produktionsaufzeichnungen, Behälterprüfungen, Inkubation und mikrobiologische Untersuchungen beurteilt.
Kein einzelner Endprodukttest kann die Sicherheit jeder einzelnen Dose beweisen. Die wichtigste Kontrollmaßnahme ist die korrekte Anwendung eines validierten, planmäßigen Prozesses.
Die Wärmedurchdringung beschreibt, wie schnell Wärme durch Lebensmittel in einem verschlossenen Behälter dringt.
Bei einem Wärmedurchgangstest wird die Produkttemperatur nahe ihrem Kältepunkt gemessen. Die Ergebnisse dienen zur Festlegung der Verarbeitungszeit und zur Berechnung der thermischen Letalität.
HACCP ist ein Lebensmittelsicherheitssystem, das auf Gefahrenanalyse, Kontrollpunkten, Grenzwerten, Überwachung, Korrekturmaßnahmen, Verifizierung und Aufzeichnungen basiert.
Bei der Herstellung von Konserven kann dies die Rezeptur, Abfüllung, Versiegelung, Wärmebehandlung, Kühlung und die Handhabung der Behälter umfassen.
Lebensmittel mit hohem Säuregehalt werden häufig bei oder unter 100 °C verarbeitet.
Haltbare Lebensmittel mit niedrigem Säuregehalt erfordern normalerweise eine Druckbehandlung bei über 100 °C. Viele Verfahren arbeiten bei etwa 121 °C, aber die richtige Temperatur und Zeit hängen vom Produkt und vom Behälter ab.
Der Druck im Inneren einer heißen Dose bleibt auch beim Abkühlen hoch.
Wenn der Druck im Autoklaven zu schnell abfällt, kann sich der Behälter verformen oder die Nahtdichtigkeit verlieren. Ein kontrollierter Gegendruck schützt die Verpackung, während Temperatur und Druck im Inneren sinken.