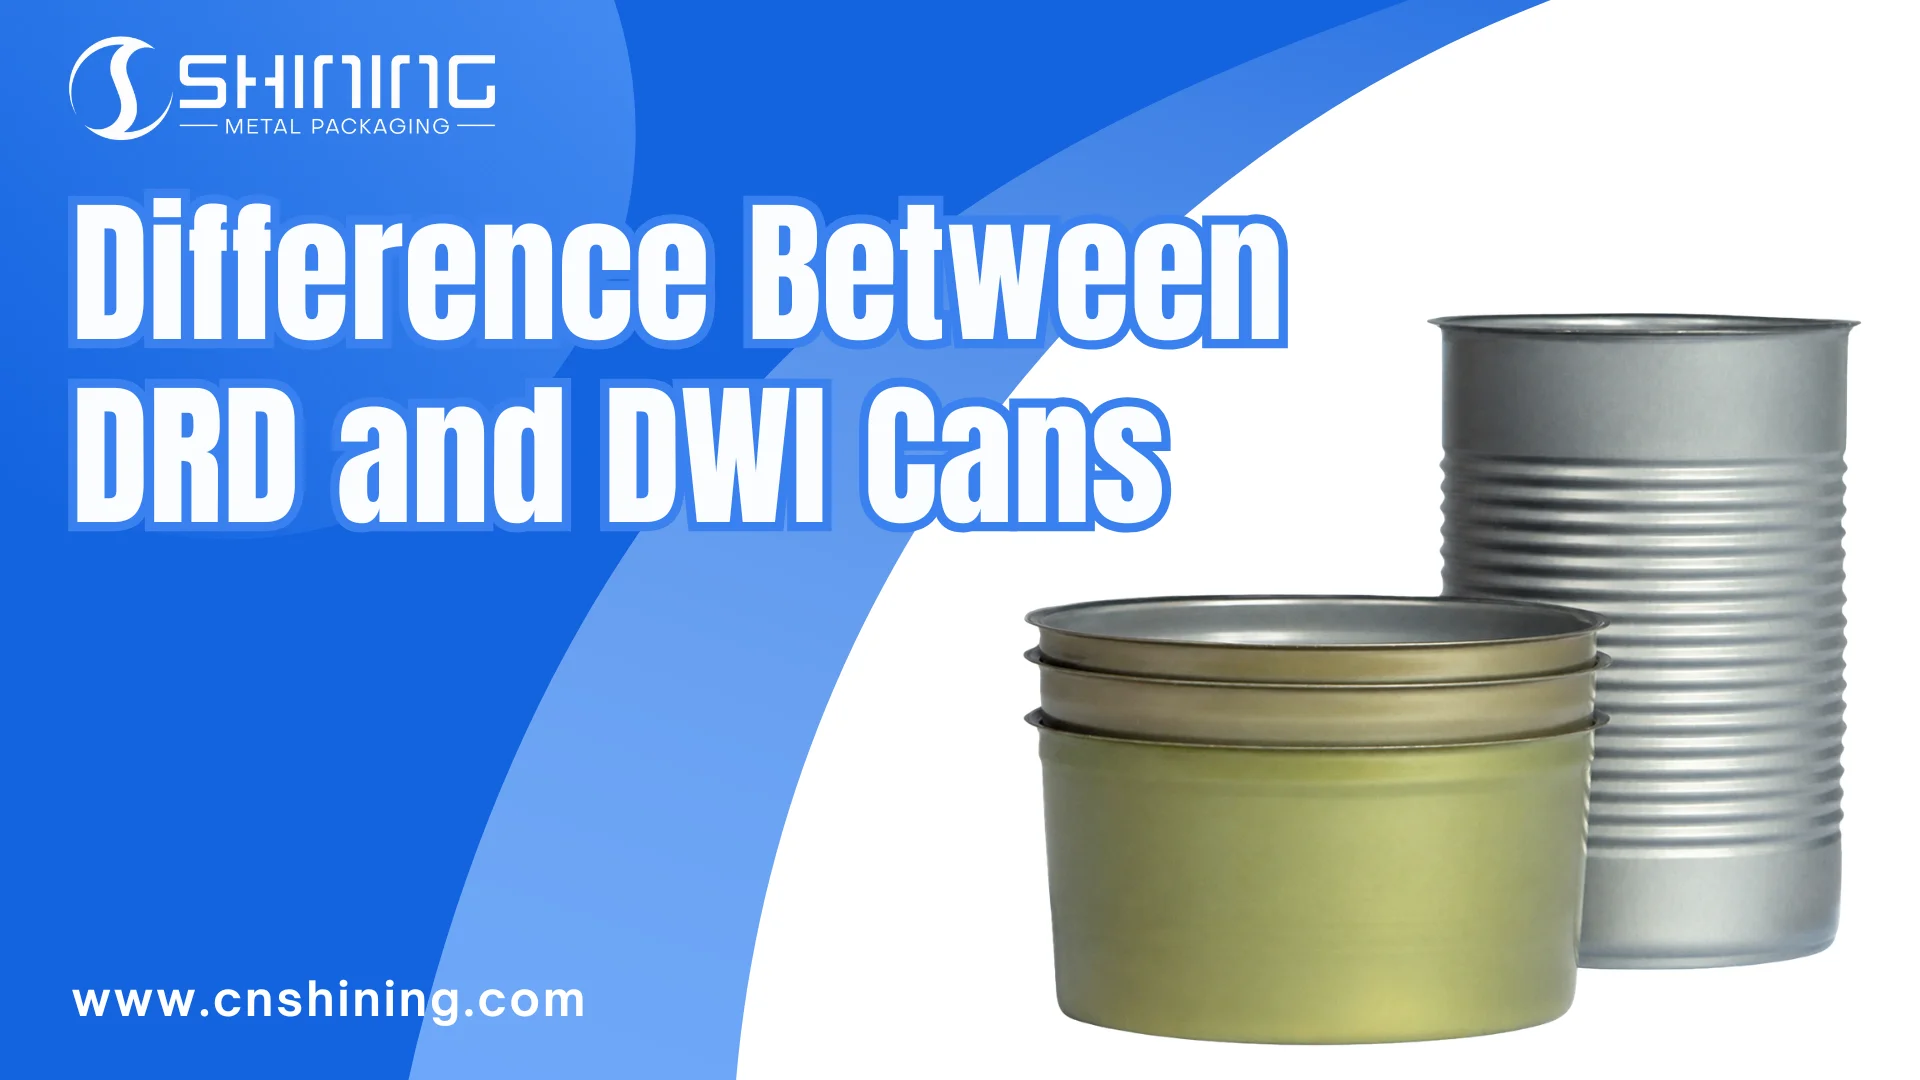
DRD- und DWI-Dosen sind beides zweiteilige Konservendosen, werden aber nicht auf die gleiche Weise hergestellt.
A zweiteilige Dose Die Dose besteht aus einem einteiligen Korpus und einem separaten Ende. Der Korpus umfasst die Seitenwand und den Boden, sodass keine geschweißte Seitennaht vorhanden ist. Diese Konstruktion reduziert eine mögliche Leckagestelle im Vergleich zu einer dreiteiligen, geschweißten Dose.
Der eigentliche Unterschied liegt im Formgebungsprozess.
DRD-Dosen werden durch Ziehen und Nachzeichnen hergestellt.
DWI-Dosen werden durch Ziehen und Wandbügeln hergestellt.
Das klingt nach einem geringfügigen Verfahrensunterschied. In der Produktion beeinflusst er jedoch Wandstärke, Formflexibilität, Materialeinsatz, Druckverfahren, Liniengeschwindigkeit und Kosten.
1. Was sind DRD-Dosen?
DRD bedeutet Zeichnen, Neuzeichnen.
Eine DRD-Dose wird hergestellt, indem ein Metallrohling in eine Becherform gezogen und anschließend ein- oder mehrmals nachgezogen wird, bis die gewünschte Tiefe und der gewünschte Durchmesser erreicht sind.
Entscheidend ist, dass DRD-Dosen nicht hauptsächlich durch Wanddickenreduzierung mittels Wandglättung hergestellt werden. Die Form entsteht durch Ziehen und Nachziehen.
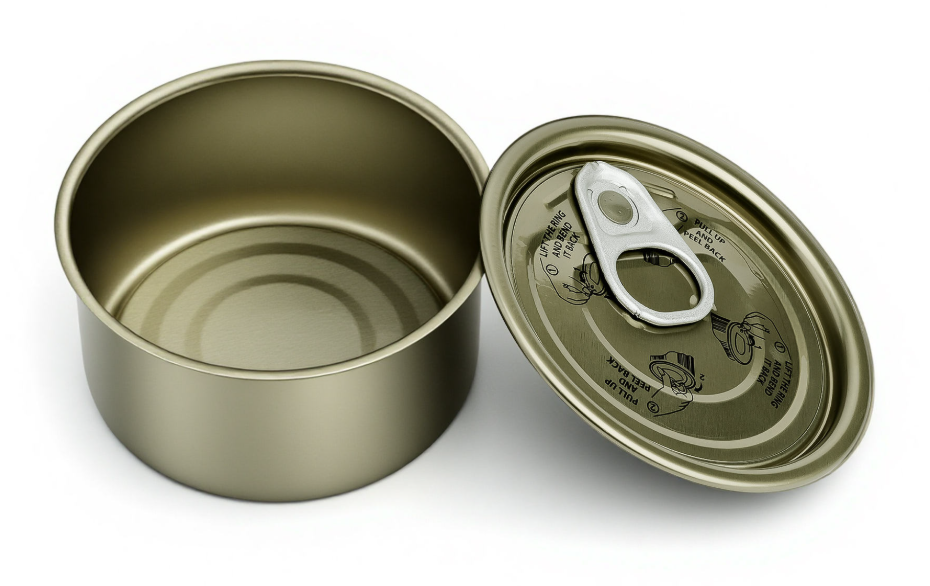
Dadurch eignet sich DRD für flache, kompakte und speziell geformte Dosen. Es wird häufig eingesetzt, wenn die Dosenform kein einfacher, standardisierter Zylinder mit hohem Volumen ist.
DRD-Dosen können aus Weißblech, zinnfreiem Stahl oder Aluminium hergestellt werden. Der Deckel bzw. die Öffnungsbefestigung kann je nach Produkt und Dichtungsanforderung ebenfalls aus Weißblech, zinnfreiem Stahl oder Aluminium gefertigt sein.
1.1 Wie DRD-Dosen hergestellt werden
Der Prozess beginnt üblicherweise mit einem beschichteten oder unbeschichteten Metallblech.
Das Blech wird in Zuschnitte geschnitten. Jeder Zuschnitt wird zu einer flachen Mulde geformt. Diese Mulde wird dann ein- oder mehrmals nachgeformt, um den Durchmesser zu verringern und die Höhe zu erhöhen.
Anschließend wird der Boden geformt, die offene Kante gebördelt und beschnitten, und der Dosenkörper wird geprüft.
Beim Formgebungsprozess presst ein Stempel das Metall in die gewünschte Form. Je nach Komplexität des Dosendesigns können weitere Formgebungsschritte erforderlich sein, bevor der Dosenkörper fertiggestellt ist.
Bei einigen einfachen DRD-Dosen kann vor dem Formen ein Vordruck oder eine Vorbeschichtung erfolgen. Bei tieferen oder komplexeren Formen müssen Beschichtung und Druck gegebenenfalls angepasst werden, da das Ziehen die Oberfläche verformen kann.
1.2 Hauptvorteile von DRD-Dosen
DRD-Dosen sind dann nützlich, wenn es auf Formflexibilität ankommt.
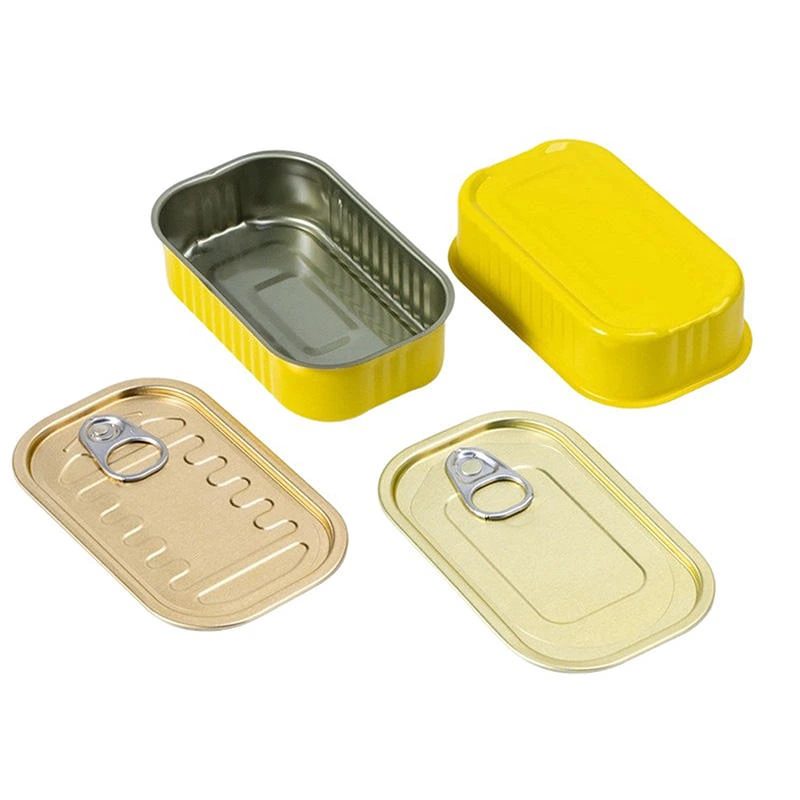
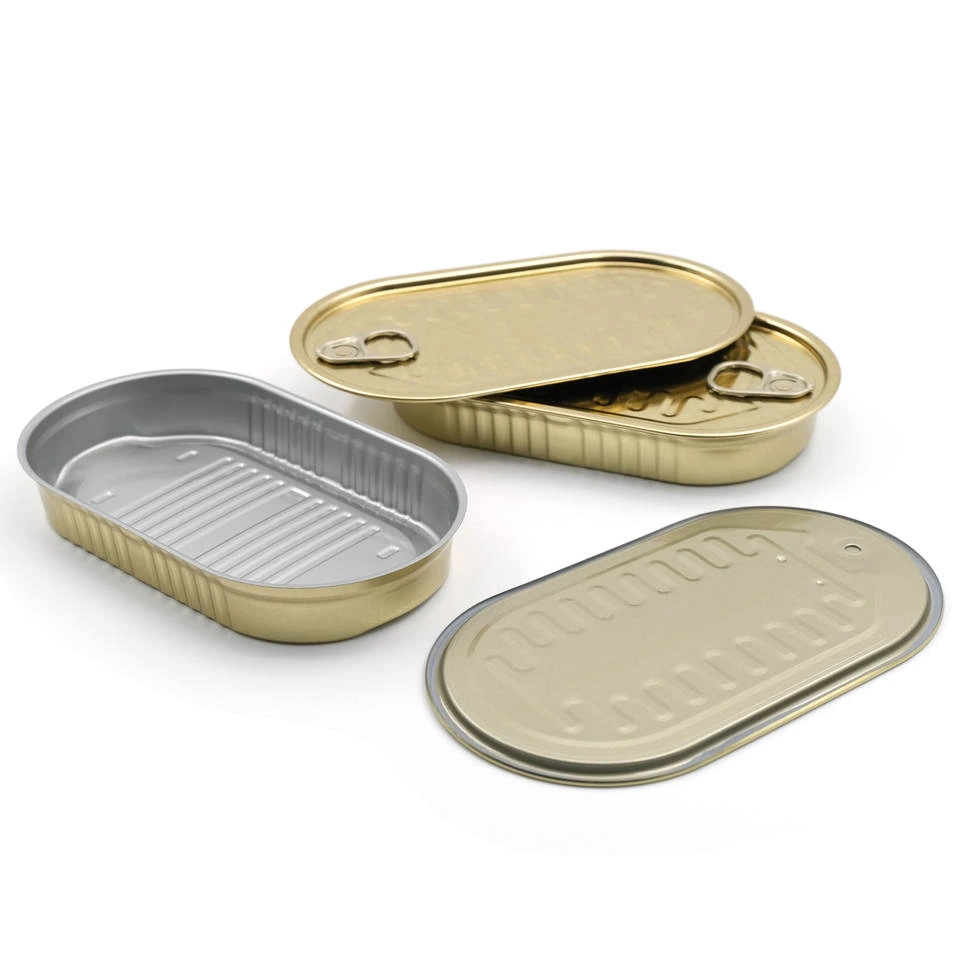
Sie lassen sich in runde, rechteckige, ovale, schalenförmige, konische oder andere kompakte Formen bringen. Sie eignen sich auch für die Kleinserienfertigung, bei der eine Hochgeschwindigkeits-DWI-Anlage möglicherweise nicht die beste Lösung darstellt.
Ein weiterer praktischer Vorteil ist die Flexibilität bei der Dekoration. In vielen DRD-Anwendungen ist der Direktdruck einfacher zu handhaben als die DWI-Produktion, wobei die endgültige Entscheidung jedoch weiterhin von der Dosenform und der Formtiefe abhängt.
1.3 Häufige Anwendungsbereiche von DRD-Dosen
DRD-Dosen werden häufig verwendet für:
- Meeresfrüchtekonserven
- Fischkonserven
- Thunfischdosen
- Einzelportionsdosen für Tierfutter
- Kleine Konservendosen
- schalenförmige Dosen
- Rechteckige oder speziell geformte Dosen
Die grundlegende Beurteilung ist einfach: Wenn die Verpackung eine spezielle Form oder ein kleineres Format benötigt, lässt sich DRD in der Regel leichter rechtfertigen.
2. Was sind DWI-Dosen?
DWI bedeutet Drawn and Wall-Ironed (gezogen und gebügelt).
Ein DWI-Behälter wird zunächst in eine Form gezogen. Anschließend wird die Form durch Bügelringe geführt. Diese Ringe verringern die Wandstärke und erhöhen die Höhe des Behälters.
Dies ist das Hauptmerkmal von Fahren unter Alkoholeinfluss.
Der Boden behält einen größeren Teil seiner ursprünglichen Dicke, während die Seitenwand dünner wird. Dadurch erhält die Dose einen höheren Korpus mit besserer Materialausnutzung.
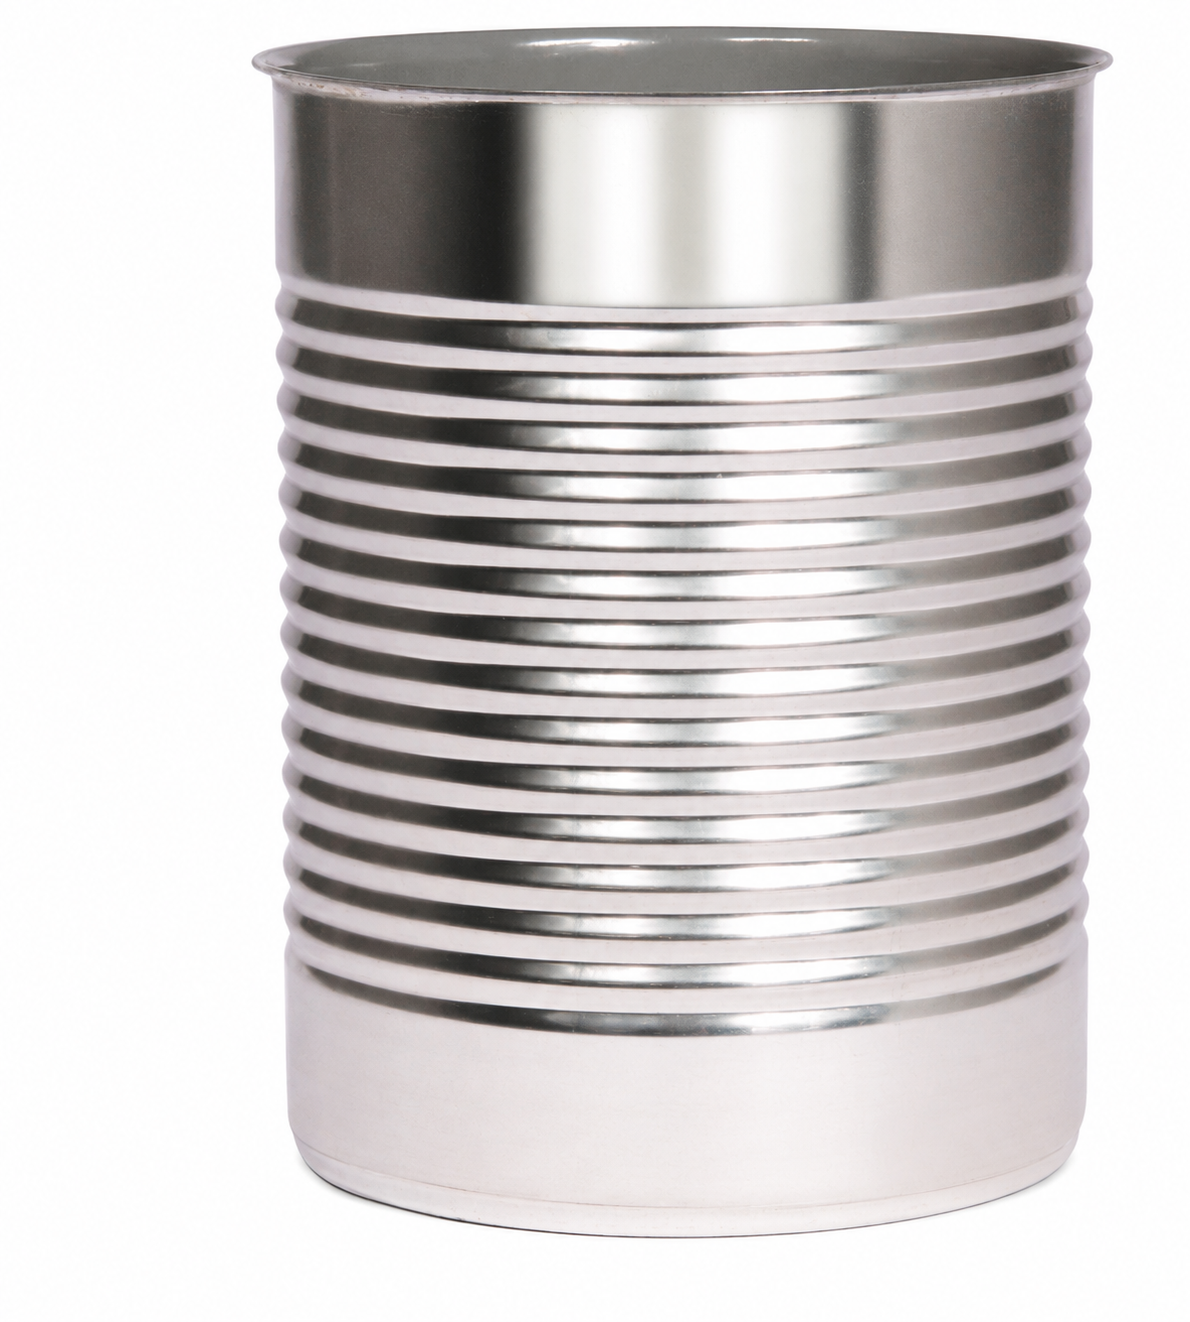
DWI wird üblicherweise für Dosen mit geraden Wänden oder Standard-Lebensmittelkonservendosen verwendet. Es ist besonders sinnvoll, wenn die Dosengröße konstant und das Produktionsvolumen hoch ist.
Bei Konservendosen besteht der Korpus üblicherweise aus Weißblech. Der Deckel oder die leicht zu öffnende Seite kann aus Weißblech, zinnfreiem Stahl oder Aluminium gefertigt sein.
2.1 Wie Alkohol-Autoinjektoren hergestellt werden
Der Prozess beginnt üblicherweise mit einer Weißblechspule.
Das Metall wird geschmiert, geschnitten und zu flachen Mulden gezogen. Diese Mulden werden anschließend erneut gezogen und durch Bügelringe gepresst. Beim Bügeln wird die Seitenwand dünner und der Dosenkörper höher.
Nach der Formgebung wird die Dose beschnitten, gewaschen, beschichtet, bedruckt, gebördelt, mit einer Wulst versehen, innen besprüht, eingebrannt, geprüft und verpackt.
Das Verfahren reagiert empfindlicher auf Materialkonsistenz und Schmierung als ein einfaches Ziehverfahren. Bei instabiler Blechdicke, Oberflächenqualität oder Schmierung können schnell Wandglättungsfehler auftreten.
Für einen genaueren Einblick in die Produktion siehe unsere Herstellungsprozess für 2-teilige Konservendosen Führung.
2.2 Hauptvorteile von DWI-Dosen
DWI-Dosen sind bei der Massenproduktion sehr robust.
Der Hauptvorteil liegt in der Materialeffizienz. Da die Seitenwand dünner gebügelt wird, kann für den Dosenkörper weniger Metall verwendet werden, ohne dass die erforderliche Höhe und Stabilität verloren gehen.
DWI funktioniert auch gut, wenn das Produkt Standarddosenabmessungen verwendet. Sobald die Linie stabil ist, ist der Prozess schnell und wiederholbar.
Ein weiterer Vorteil ist die nahtlose Karosserie. Da Boden und Wände aus einem einzigen Metallstück geformt sind, gibt es keine geschweißten Seitennähte an der Karosserie.
2.3 Häufige Anwendungsbereiche von Dosen zur Bekämpfung von Trunkenheit am Steuer
DWI-Dosen werden häufig verwendet für:
- Standard-Lebensmittelkonserven
- Nassfutterdosen
- Gemüse
- Bohnen
- Suppen
- Fertiggerichte
- Tierfutter in Standardgrößen
- Andere Lebensmittel mit hohem Volumen
Das Zweikomponenten-Verfahren wird häufig mit Getränkedosen in Verbindung gebracht, ist aber nicht auf Getränke beschränkt. Auch bei standardisierten Lebensmitteln kann es sich um ein praktisches Verfahren zur Herstellung von zweiteiligen Dosen handeln.
3. DRD- vs. DWI-Dosen: Wichtigste Unterschiede
| Vergleichspunkt | DRD-Dosen | DWI Dosen |
|---|---|---|
| Vollständiger Name | Neu zeichnen | Gezeichnet und an der Wand gebügelt |
| Hauptformgebungsverfahren | Zeichnen und Überzeichnen | Zeichnen, Nachzeichnen und Bügeln der Wände |
| Wandstärke | Normalerweise nicht aggressiv ausgedünnt | Die Seitenwand ist dünner gebügelt. |
| Am besten geeignet für | Sonderformen, kleinere Dosen, geringere Produktionsmengen | Standarddosen, Massenproduktion |
| Formflexibilität | Höher | Untere |
| Körpergröße | Üblicherweise mäßig, mit einem maximalen Durchmesser-Höhen-Verhältnis typischerweise von etwa 1:1 | Kann größer sein |
| Kann in vielen Fällen den Direktdruck unterstützen. | Im Allgemeinen weniger geeignet für die Vorformung des Direktdrucks | |
| Typische Produkte | Meeresfrüchte, Fisch, Tierfutter, Dosen in Sonderformen | Nassfutter, Gemüse, Suppen, Bohnen, Tierfutter |
| Kostenlogik | Besser geeignet für Spezialformate oder Formate mit geringerem Volumen. | Besser geeignet für die Effizienz großer Mengen. |
| Materialeffizienz | Gut | Größerer Vorteil bei dünnwandiger Ausführung |
| Kann Körpermaterial | Weißblech, zinnfreier Stahl oder Aluminium | Üblicherweise Weißblech |
| Material für Deckel / leicht zu öffnendes Ende | Weißblech, zinnfreier Stahl oder Aluminium | Weißblech, zinnfreier Stahl oder Aluminium |
4. Wie man die richtige Lebensmittelverpackung auswählt
Die richtige Wahl hängt von der Produktform, dem Füllvolumen und der erwarteten Ausbringungsmenge ab., Beschichtungsanforderungen, und das Hauptrisiko, das Sie kontrollieren möchten. Wählen Sie DRD oder DWI nicht allein aufgrund des Namens der Dose. Gehen Sie vom Produkt und den Produktionsbedingungen aus.
4.1 DRD anwenden, wenn Formflexibilität wichtig ist
DRD ist in der Regel die bessere Wahl, wenn die Dose flach, kompakt oder speziell geformt sein muss.
Dies umfasst Meeresfrüchte-Konserven, Fischkonserven, Thunfischkonserven, Einzelportionsdosen für Tierfutter, schalenförmige Dosen und andere Spezialverpackungsformen für Lebensmittel.
DRD ist auch dann sinnvoll, wenn das Produktionsvolumen nicht extrem hoch ist. Bei diesen Produkten kann Flexibilität wichtiger sein als die maximale Liniengeschwindigkeit.
Wenn die Verpackung einen Direktdruck oder ein individuelleres Erscheinungsbild erfordert, kann DRD einfacher zu handhaben sein. Die Formtiefe muss jedoch weiterhin überprüft werden, da das Ziehen die bedruckte Oberfläche dehnen oder verzerren kann.
4.2 DWI anwenden, wenn Volumen und Materialeffizienz wichtig sind
DWI ist in der Regel die bessere Wahl für Standard-Lebensmittelkonserven, die in großen Mengen hergestellt werden.
Es eignet sich für Produkte wie Gemüse, Bohnen, Suppen, Fertiggerichte, Nassfutter für Haustiere und andere standardisierte Nassfutter.
Der Hauptgrund ist einfach. DWI kann einen höheren Dosenkörper mit dünnerer Seitenwand herstellen, wodurch sich bei einem stabilen Prozess ein klarer Vorteil in puncto Materialeffizienz ergibt.
DWI eignet sich besonders gut, wenn Dosendurchmesser, -höhe und Produktformat über lange Produktionsläufe hinweg konstant bleiben. Bei häufigen Produktänderungen oder wenn eine spezielle Form erforderlich ist, tritt dieser Vorteil jedoch in den Hintergrund.
5. Einige praktische Hinweise
DRD- und DWI-Dosen sind beides zweiteilige Dosen, sollten aber nicht als austauschbare Optionen betrachtet werden.
DRD ist nicht einfach nur eine “kleine DWI-Dose”. Es handelt sich um ein anderes Formgebungsverfahren. Es eignet sich besser für geformte, flache, kompakte oder Dosen mit geringerem Volumen.
DWI wird nicht nur für Getränkedosen verwendet. Es kommt auch bei Lebensmittelkonserven zum Einsatz, wenn das Produktformat standardisiert ist und das Produktionsvolumen hoch genug ist, um den Aufwand zu rechtfertigen.
Zweiteilige Dosen sind auch nicht immer besser als dreiteilige. Bei einer zweiteiligen Dose entfällt die verschweißte Seitennaht, aber dreiteilige Dosen eignen sich nach wie vor gut für viele Lebensmittel, Trockenprodukte, Pulver, Nahrungsergänzungsmittel und flexible Größenanforderungen.
Die bessere Frage ist nicht, welche Dose besser ist.
Die bessere Frage lautet: Welchen Zweck soll die Dose für das Produkt erfüllen?
Wenn das Produkt Formflexibilität erfordert, ist DRD in der Regel der praktischere Weg.
Wenn das Produkt eine hohe Durchsatzleistung in einem Standardformat erfordert, ist DWI in der Regel die leistungsstärkere Option.