Una lata de carne esterilizable forma parte del sistema de procesamiento térmico, no es solo un recipiente.
Debe permanecer sellado y estable durante el llenado, el sellado, la esterilización, el enfriamiento, el transporte y el almacenamiento. Sus dimensiones y forma también influyen en cómo se transmite el calor a través del producto.
La carne enlatada abarca productos con texturas muy diversas, desde fiambres densos hasta pollo en caldo y platos preparados con carne, pasta o salsa. La mayoría de los productos cárnicos de larga duración se clasifican como alimentos enlatados de baja acidez, pero “baja acidez” es una clasificación reglamentaria. No significa simplemente alto contenido proteico.
El objetivo es la esterilidad comercial, no la esterilidad absoluta. Por lo tanto, el producto, el envase, el cierre y el proceso térmico programado deben evaluarse como un sistema integral.
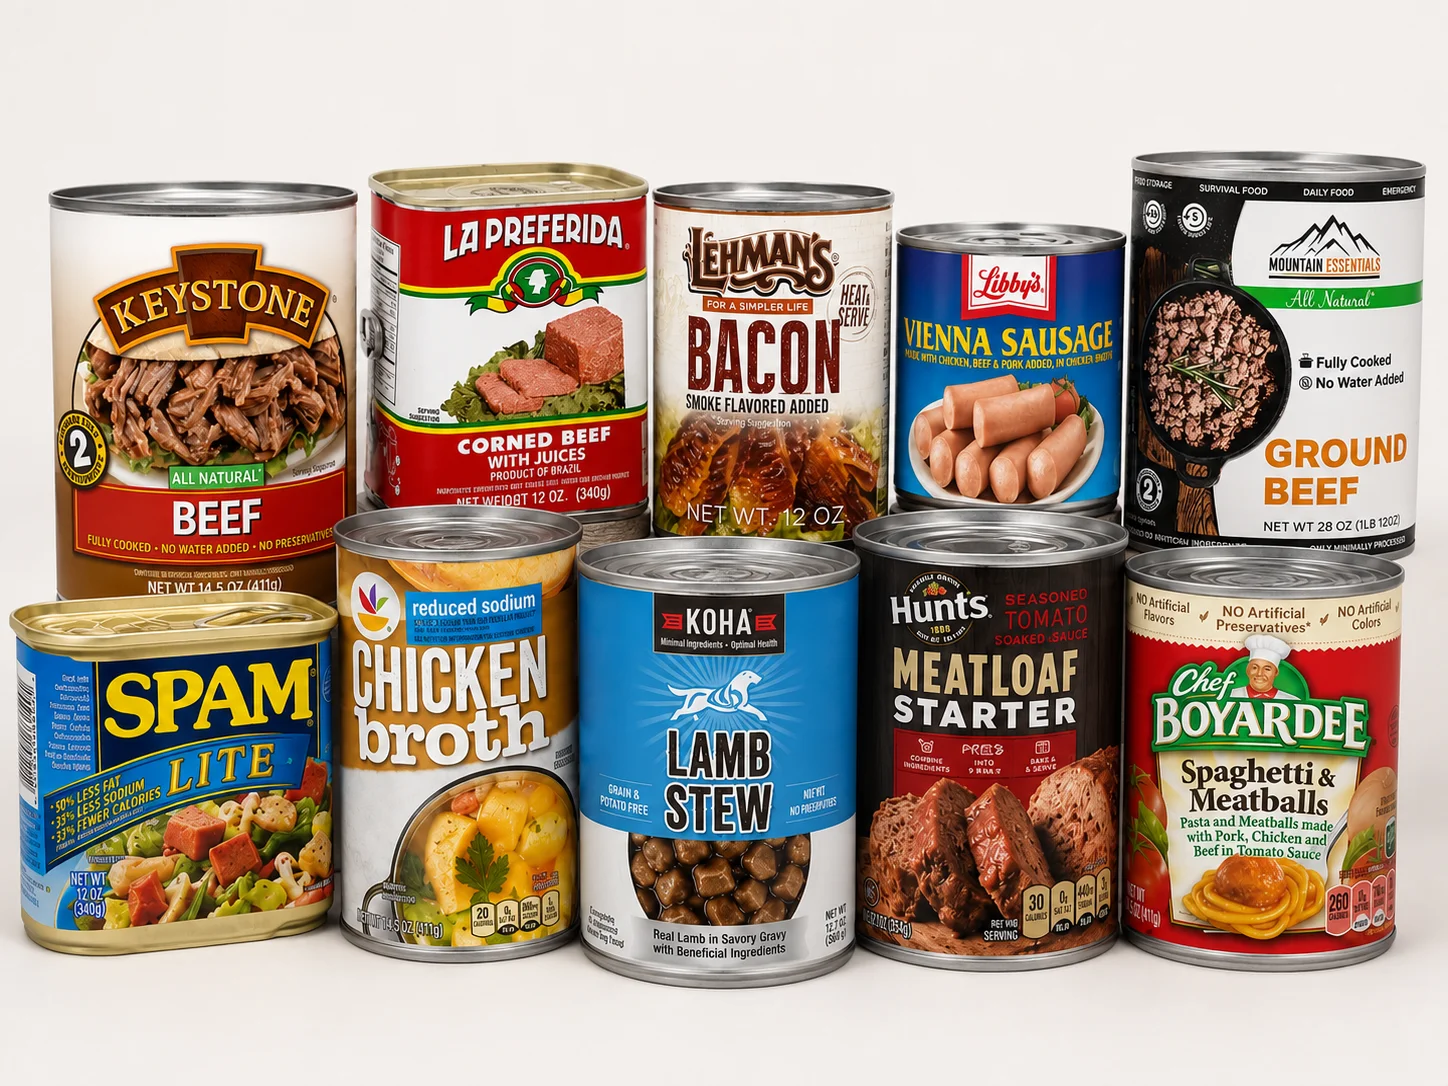
1. Comience con la estructura del producto.
La estructura del producto determina cómo se transmite el calor a través de la lata.
1.1 Productos cárnicos densos y homogéneos
Algunos ejemplos son:
- Carne enlatada
- Carne picada
- pastel de carne
- Productos tipo paté
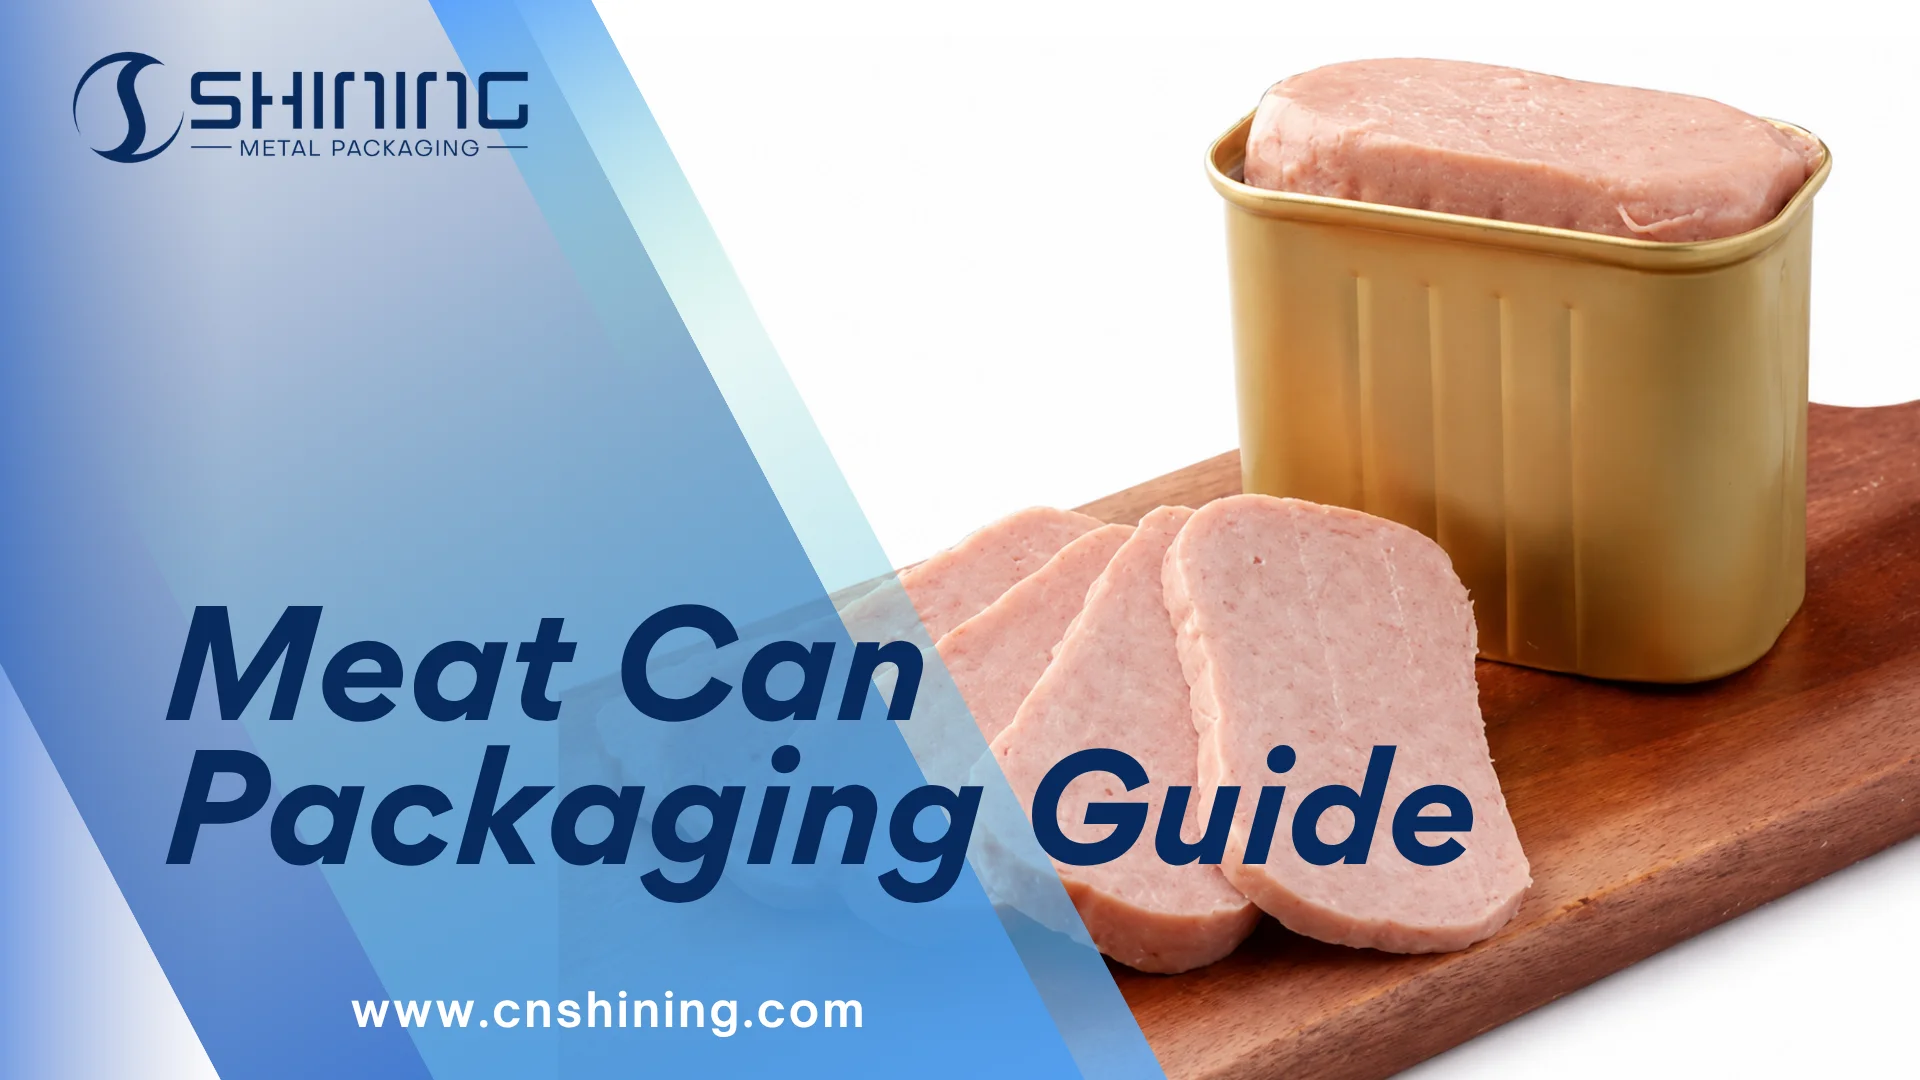
- Carne enlatada estilo SPAM
- Algunos productos de carne en conserva
Estos productos normalmente se calientan principalmente por conducción. El centro del envase puede calentarse lentamente, especialmente cuando el producto está muy lleno.
Peso de llenado, temperatura inicial, densidad, grasa, almidón, hidrocoloides, aire atrapado y dimensiones de la lata Todos estos factores pueden afectar la penetración del calor. Una formulación que se endurece durante el proceso de esterilización puede no calentarse de la misma manera que el producto de prueba original.
Las latas rectangulares son comunes para la carne en conserva y el fiambre. Su forma facilita la presentación y el corte del producto, pero es necesario tener en cuenta las esquinas, los paneles planos y el grosor del producto durante el diseño del envase.
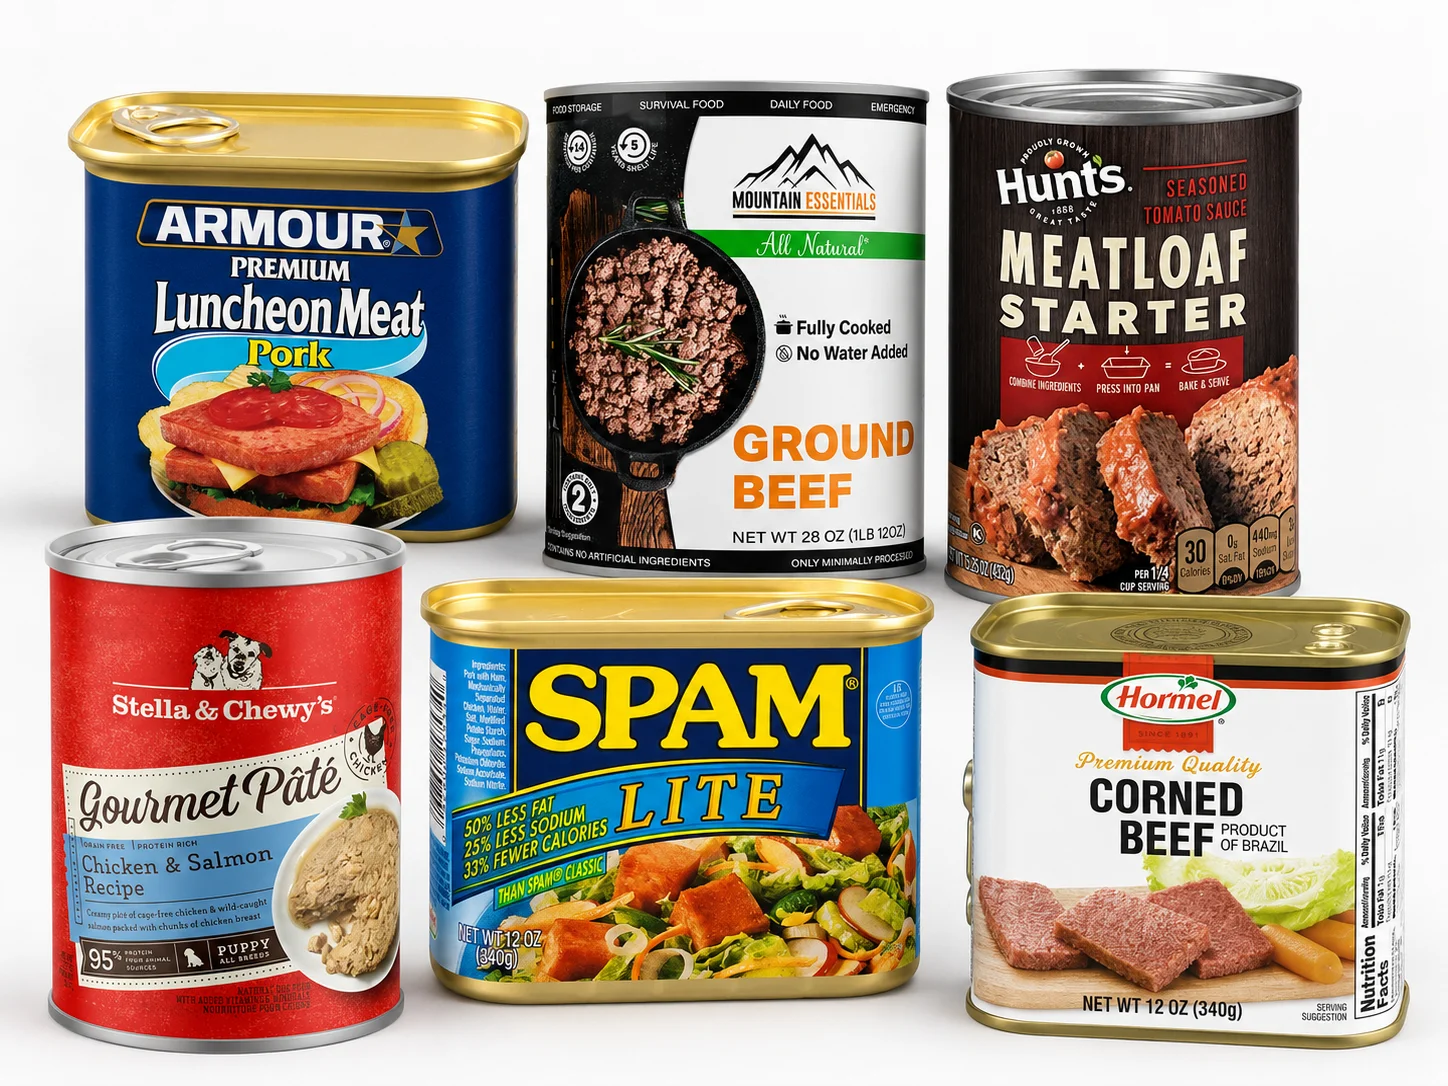
1.2 Trozos de carne en caldo, salsa o jugo de carne.
Algunos ejemplos son:
- Pollo en caldo
- Carne de res en salsa
- Trozos de cerdo
- Estofado de cordero
- Pavo en caldo
- Rosbif con jugo
Estos productos pueden calentarse mediante una combinación de conducción y convección. El líquido puede circular, mientras que los trozos de carne se calientan más lentamente.
El resultado depende del tamaño de los trozos de carne, la proporción sólido-líquido, el peso escurrido, la viscosidad de la salsa, la sedimentación y la posición de los sólidos. Un caldo ligero puede circular bien. Una salsa espesa puede dificultar su circulación.
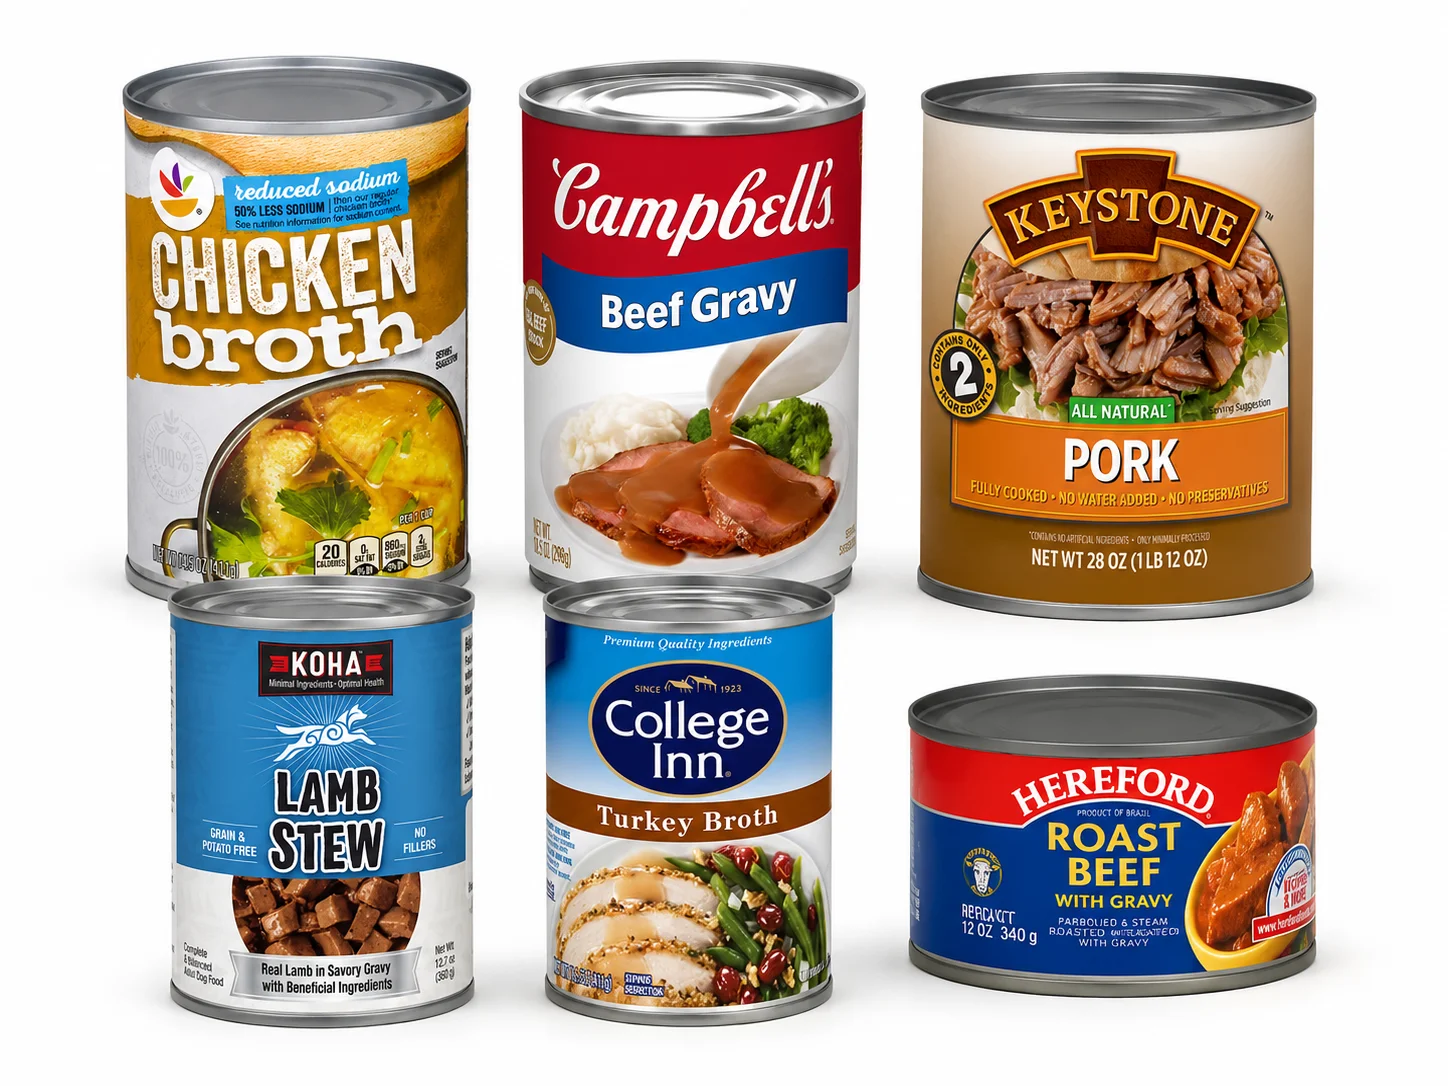
1.3 Comidas preparadas con múltiples componentes
Algunos ejemplos son:
- Espaguetis con albóndigas
- Carne con pasta
- Guisos de carne y verduras
- Carne en salsa espesa de tomate.
Estos productos son menos predecibles porque varios componentes afectan la transferencia de calor al mismo tiempo.
El tamaño de las albóndigas, la hidratación de la pasta, la viscosidad de la salsa, el contenido de almidón, los sólidos totales y la disposición de las capas del producto pueden modificar el patrón de calentamiento. Incluso el tiempo de reposo antes de la esterilización puede afectar la viscosidad y la absorción de agua.
La lata puede seguir siendo la misma, aunque cambie el proceso requerido.
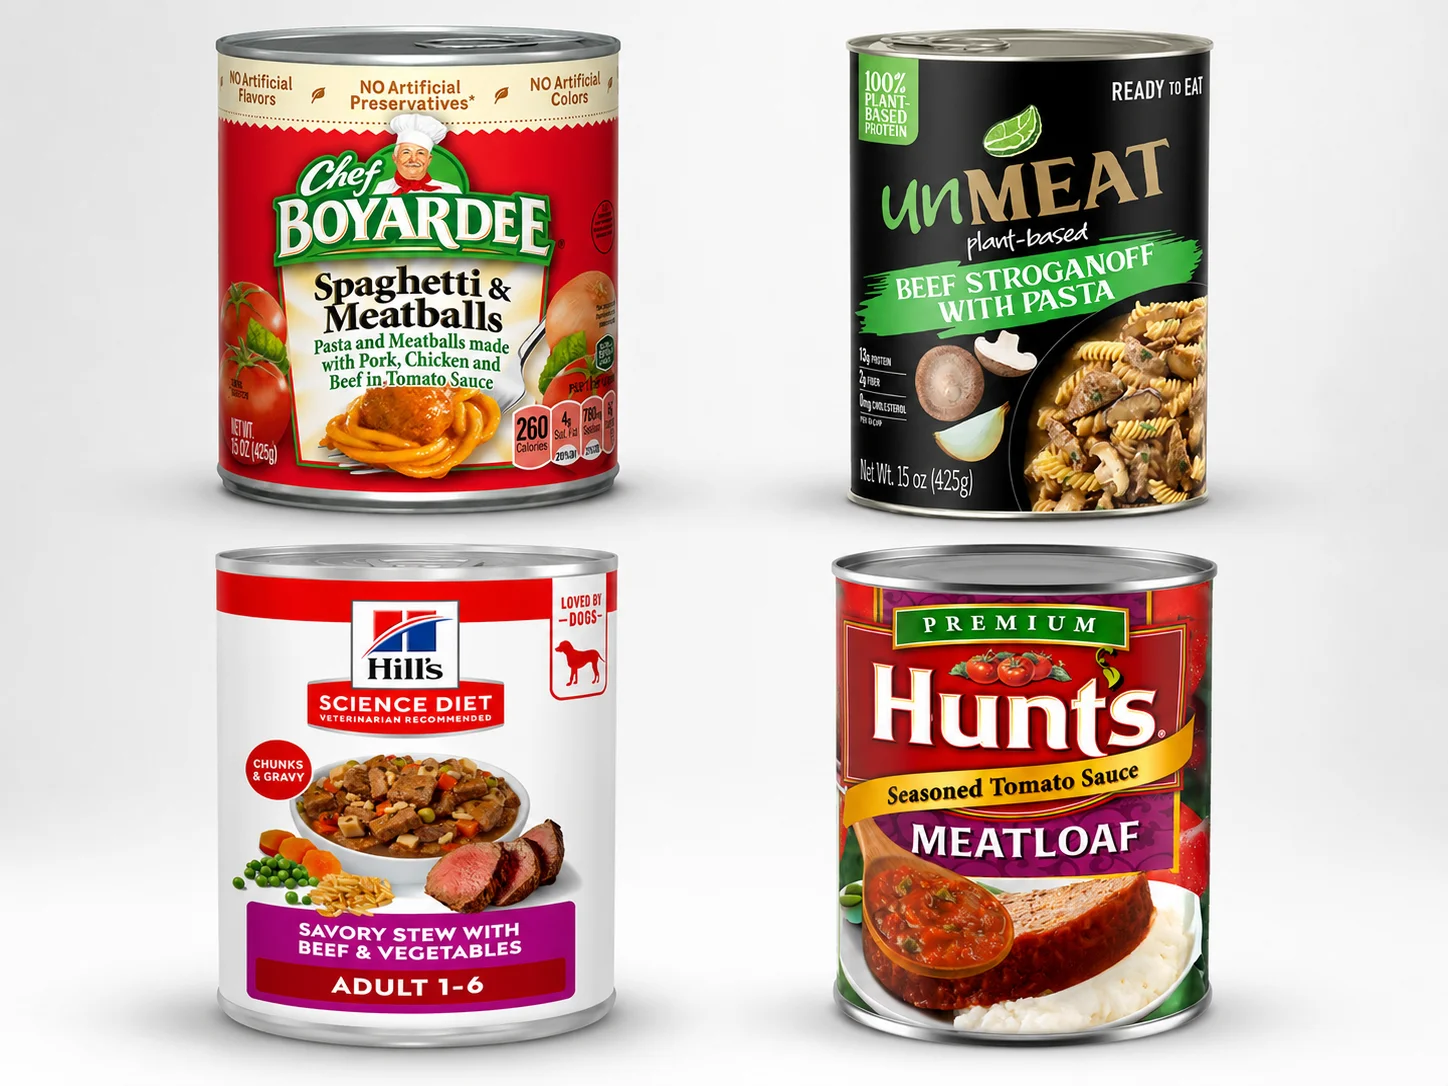
2. ¿Lata de dos o tres piezas?
La elección entre un lata de dos piezas y de tres piezas Depende de las dimensiones requeridas, el volumen de producción, el sistema de apertura, las herramientas y las condiciones de la autoclave.
2.1 Latas de tres piezas
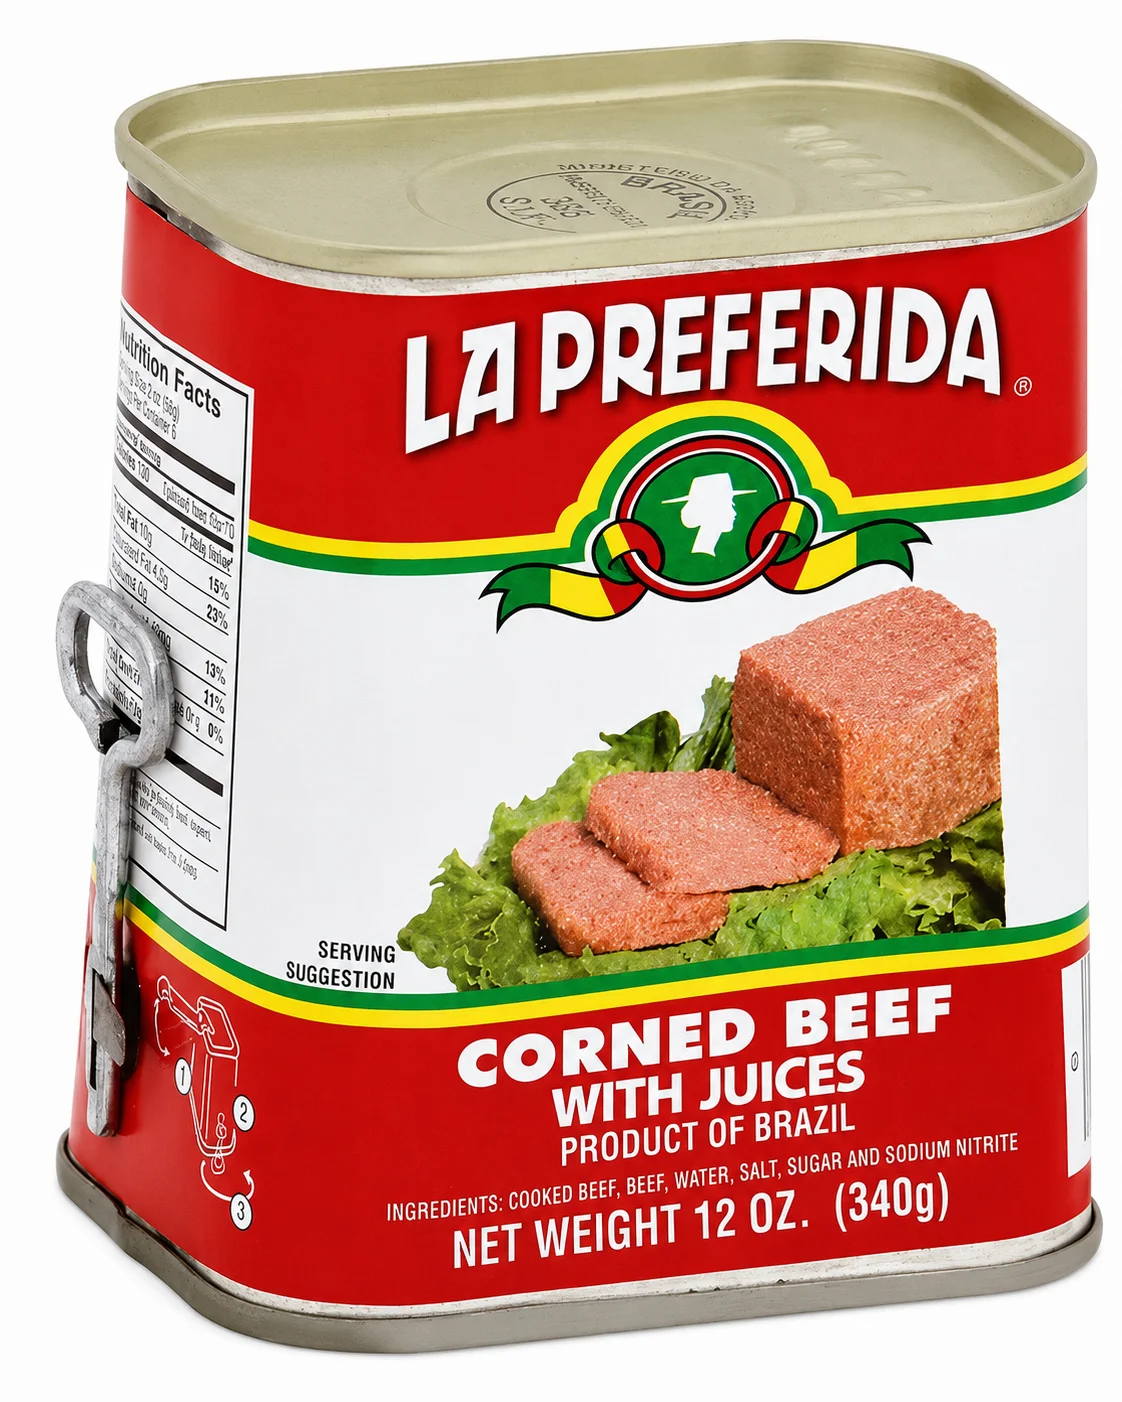
Una lata de tres piezas consta de un cuerpo soldado, un extremo inferior y un extremo superior.
Debido a que el cuerpo está formado por una lámina plana, esta estructura ofrece flexibilidad en la altura y la capacidad de la lata. Las latas tradicionales rectangulares o cónicas para carne en conserva suelen ser de tres piezas, a veces con tapas de fácil apertura o con llave.
La soldadura lateral, el revestimiento de reparación, el revestimiento de la carrocería y ambas costuras dobles deben resistir el proceso de retorta.
2.2 Latas de dos piezas
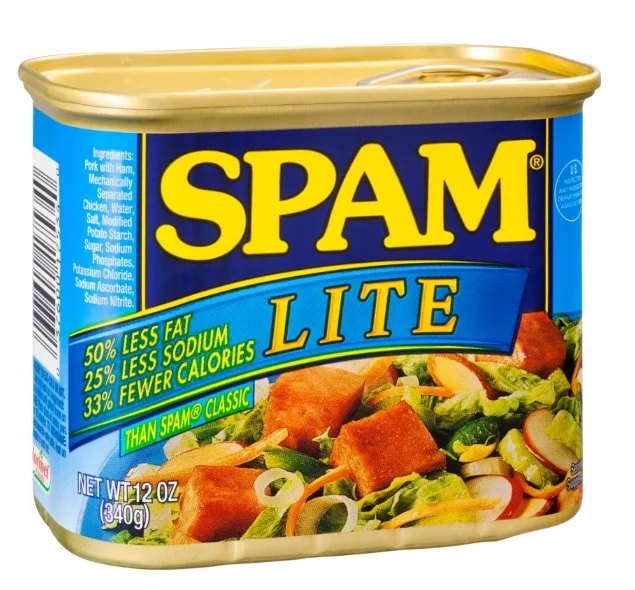
Una lata de dos piezas tiene un cuerpo y una base integrados, con un extremo separado que se añade después de llenarla.
Las latas de embutición superficial y las de doble capa (DRD) pueden fabricarse en formas redondas, rectangulares, cónicas, abombadas y otras formas predefinidas. Las latas rectangulares para fiambres suelen fabricarse mediante embutición en dos piezas. El cuerpo sin costura elimina la soldadura lateral y la doble costura inferior.
Las principales consideraciones son la profundidad de embutición, la conformabilidad del material, el rendimiento del recubrimiento, el coste de las herramientas, el volumen de producción y las condiciones de esterilización.
3. Seleccione el sistema de apertura con la lata
El sistema de apertura debe seleccionarse junto con el diseño del cuerpo y los extremos.
Los extremos estándar, de fácil apertura y de apertura con llave responden de manera diferente durante la esterilización. Por lo tanto, es necesario controlar la profundidad de la incisión, la resistencia de la pestaña, la cobertura del recubrimiento y el rendimiento de apertura posterior a la esterilización.
Los sistemas de apertura con llave son comunes en algunas latas tradicionales de fiambre y carne en conserva. La ranura y la tira de apertura deben permanecer intactas durante el procesamiento y abrirse limpiamente durante su uso.
El sistema de apertura forma parte del paquete completo del envase esterilizable, no es una característica que se añade después de haber seleccionado el cuerpo del envase.
4. Esterilidad comercial y proceso térmico programado
No existe un programa de esterilización universal para la carne enlatada.
El proceso programado debe establecerse para una combinación definida de producto, formulación, peso de llenado, envase, cierre y sistema de esterilización. Una instrucción fija como “procesar toda la carne enlatada a 121 °C durante un tiempo determinado” omite las variables que controlan la penetración del calor.
Un trozo de carne más grande puede calentarse más lentamente. El almidón adicional puede reducir el movimiento interno. Un mayor peso de llenado puede modificar tanto la transferencia de calor como la presión interna. Cambiar las dimensiones de la lata también puede alterar el punto de calentamiento más lento.
El proceso debe ser establecido o revisado por una autoridad de procesamiento calificada para el producto y el embalaje en cuestión.fuente)
4.1 Resistencia de la lata y presión de autoclave
El grosor del metal por sí solo no define la resistencia de la lata.
Durante el calentamiento, el producto, el aire residual y el vapor de agua se expanden, aumentando la presión dentro del envase. Durante el enfriamiento a presión, la presión externa puede llegar a ser temporalmente mayor que la interna.
Si el perfil de presión no se ajusta al envase, la lata puede sufrir deformaciones, pandeo, distorsión en los extremos, daños por rayaduras o tensión en las costuras.
Las latas rectangulares y cónicas requieren especial atención a la rigidez de los paneles planos, los radios de las esquinas y la concentración de tensiones localizadas. La lata terminada también debe soportar el apilamiento, la manipulación en cestas de esterilización, el transporte en palés y las cargas de almacén.
4.2 Validar el paquete rellenado
Los cálculos y las pruebas de latas vacías pueden servir para examinar una especificación, pero no pueden aprobar el paquete completo.
La validación debe utilizar la formulación real, el peso máximo de llenado permitido, la máquina de sellado de producción, el ciclo de esterilización, el método de enfriamiento y las condiciones de distribución. Según el proyecto, las pruebas pueden incluir resistencia a la presión, carga axial, fugas, rotura de la costura, caída, vibración, recubrimiento, corrosión y ensayos de ciclo completo de esterilización.
Las muestras llenas de agua pueden no representar el comportamiento de un producto cárnico denso, una salsa espesa, aire atrapado, grasa, almidón o partículas sólidas.
La lata debe estar homologada según las condiciones reales de llenado, sellado, esterilización, enfriamiento y transporte del cliente.
5. La integridad de la doble costura es primordial.
Un proceso térmico exitoso no puede compensar un sello hermético defectuoso.
Si la costura presenta fugas durante el enfriamiento o la manipulación, pueden entrar microorganismos tras el proceso de esterilización. Por lo tanto, es fundamental controlar la integridad de la costura durante todo el proceso de producción.
Las medidas típicas de las costuras incluyen el ancho, el grosor, el gancho del cuerpo, el gancho de la cubierta, la superposición, el avellanado, la tensión y la distribución del compuesto. Las mediciones deben estar respaldadas por una inspección visual y un desmontaje destructivo.fuente)
Los defectos como costuras falsas, pliegues, cortes superpuestos, puntos muertos, rizos dañados, arrugas excesivas y superposición insuficiente deben tratarse como problemas de equipo o de proceso, no como variaciones cosméticas.
La frecuencia de las inspecciones debe ajustarse a la normativa aplicable y al procedimiento de control documentado de la planta. La frecuencia utilizada en un país no debe presentarse como una norma global.
6. Adapta el recubrimiento interno a la receta.
“La frase ”apto para carne” no es suficiente para definir un recubrimiento interno.
Los productos cárnicos pueden contener proteínas que contienen azufre, sal, nitritos, grasas, especias, ácidos orgánicos, almidón o salsa de tomate. Cada formulación crea un ambiente diferente dentro de la lata.
Un producto de pollo simple en caldo puede no necesitar el mismo recubrimiento que un producto de carne curada o una comida a base de tomate. Oxígeno del espacio de cabeza, condiciones de esterilización, duración, y la temperatura de almacenamiento también pueden afectar el comportamiento frente a la corrosión.
El recubrimiento debe mantener la adherencia y la cobertura después del conformado, el rebordeado, el sellado y el retortado. Las esquinas, los cordones, los rebordes, las ranuras y las zonas de soldadura reparadas merecen especial atención, ya que el recubrimiento se estira o se ve afectado mecánicamente en estas zonas.
Algunos productos pueden requerir resistencia a las manchas de azufre. Otros pueden exigir mayor resistencia a los ácidos, las grasas o la corrosión.
El recubrimiento debe seleccionarse de la receta original y confirmarse mediante pruebas de envasado.
7. Un proceso de selección práctico
Comience con la estructura del producto, el peso máximo de llenado, la temperatura inicial, la pieza sólida más grande, la proporción de líquido y la viscosidad.
A continuación, seleccione un tamaño y forma de lata que faciliten el llenado, el calentamiento, la apertura, el apilamiento y el transporte. Compare las opciones de dos y tres piezas en función de los límites de conformado, la configuración de la costura, el recubrimiento, las herramientas y el volumen de producción.
Compare el diseño propuesto del envase con la presión de esterilización y el perfil de enfriamiento reales. Realice pruebas de sellado y ciclos completos de esterilización en equipos de producción estándar.
El proceso térmico solo puede finalizarse una vez que se hayan definido el producto, el llenado, el envase, el cierre y el sistema de esterilización.
Una lata de carne esterilizable está lista cuando el envase completo, una vez lleno, funciona de manera fiable en las condiciones reales de producción y distribución.