1. Introduction
Les aliments en conserve ne deviennent stables à température ambiante qu'après que le contenant scellé ait subi un traitement thermique validé.
Ce traitement est connu sous le nom de stérilisation des conserves. Les aliments sont placés dans un récipient, scellés, chauffés dans des conditions contrôlées, puis refroidis. L'objectif est stérilité commerciale, Il ne s'agit pas de détruire tous les micro-organismes. Les aliments stériles commercialisés ne contiennent aucun micro-organisme capable de se développer dans des conditions normales de stockage.
La stérilisation est plus radicale que la pasteurisation. La pasteurisation élimine de nombreux micro-organismes végétatifs, mais peut ne pas détruire les spores thermorésistantes. Les conserves peu acides nécessitent généralement un traitement sous pression à des températures supérieures à 100 °C, car les spores peuvent survivre à l'ébullition.
Ce procédé protège les consommateurs contre les intoxications alimentaires, réduit la détérioration et permet au produit de se conserver sans réfrigération. Il doit également préserver sa qualité. Un chauffage excessif peut altérer sa texture, sa couleur, sa saveur et ses nutriments.
La température de l'autoclave ne suffit pas à elle seule à garantir la sécurité du procédé. Le pH du produit, sa viscosité, la granulométrie, dimensions du conteneur, La température initiale, la durée de chauffage, la pression et la pénétration de la chaleur influent toutes sur le résultat.
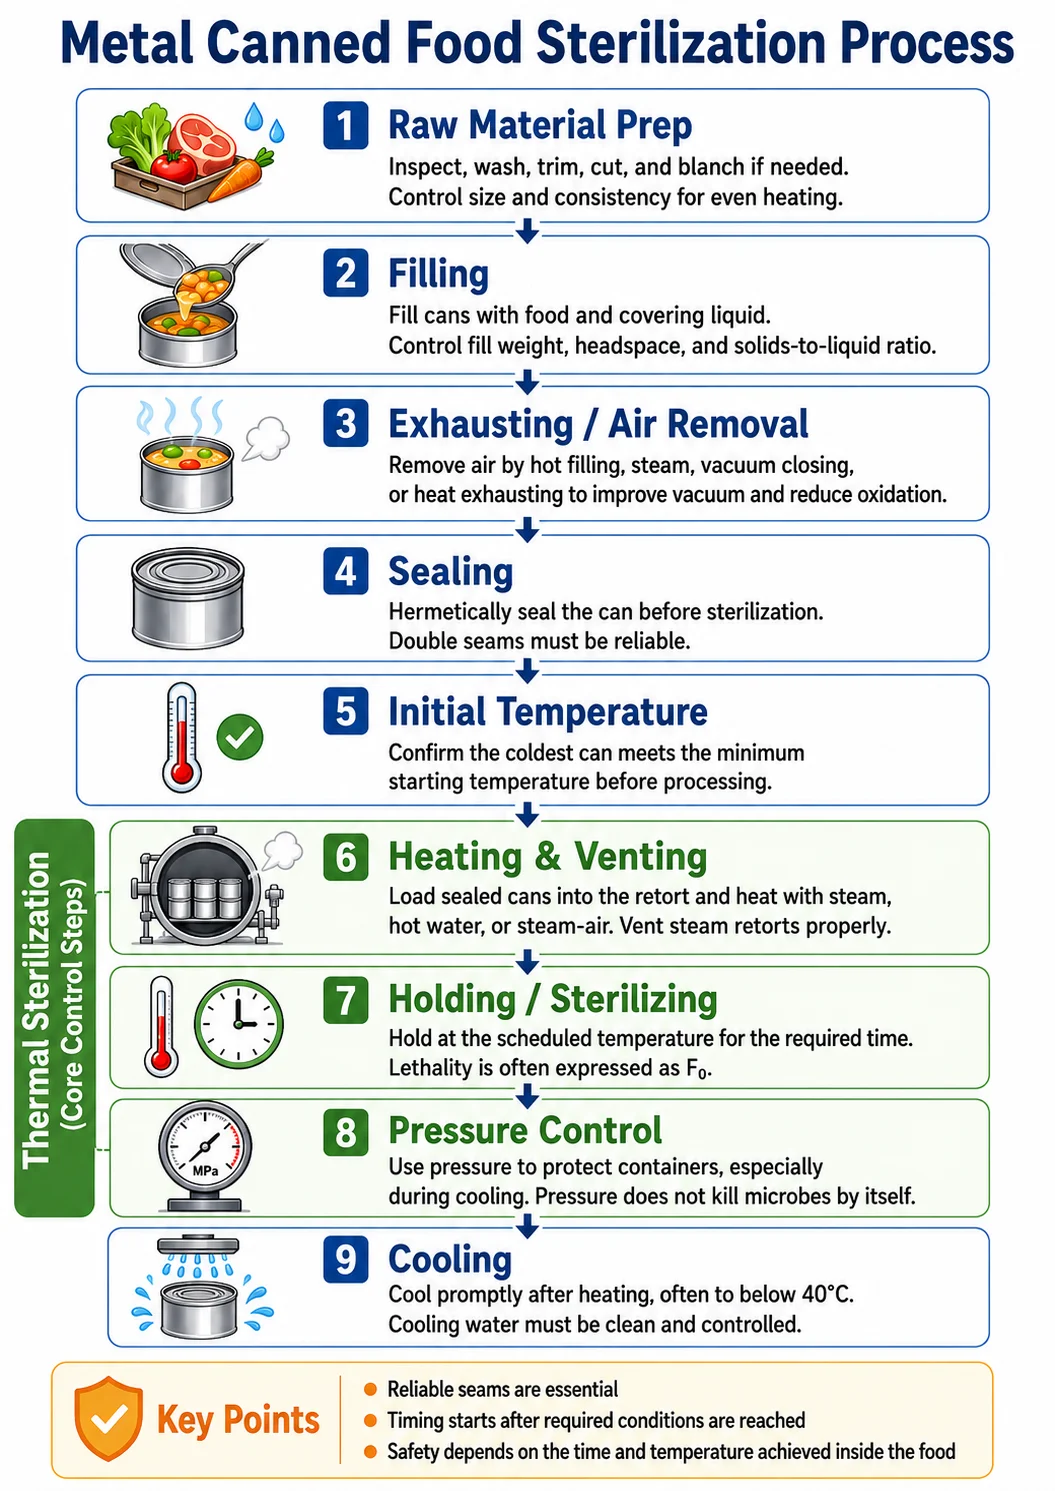
2. Principales étapes du processus de stérilisation des conserves
2.1 Préparation des matières premières
Les matières premières sont inspectées, lavées, parées, coupées et parfois blanchies avant d'être utilisées. remplissage.
La taille des morceaux et la consistance du produit doivent être maîtrisées. Les gros morceaux de viande, les légumes denses ou les variations de viscosité inattendues peuvent ralentir le transfert de chaleur.
2.2 Remplissage des récipients
Les aliments et le liquide de couverture sont versés dans boîtes métalliques ou d'autres récipients appropriés.
Le poids de remplissage, le rapport solide/liquide, l'espace libre et la distribution du produit doivent rester dans les limites définies pour la mise au point du procédé thermique. Un remplissage excessif peut ralentir le chauffage et augmenter la pression interne.
2.3 Évacuation et extraction de l'air
L'air est éliminé par remplissage à chaud, injection de vapeur, fermeture sous vide ou évacuation de la chaleur.
Cette étape permet de créer un vide adéquat après refroidissement. Elle réduit également l'oxydation et limite la pression excessive à l'intérieur du récipient pendant le chauffage.source)
2.4 Étanchéité
Le récipient est scellé hermétiquement avant la stérilisation.
Les boîtes métalliques utilisent généralement un couture double. Les dimensions des soudures doivent être vérifiées régulièrement, car une soudure défectueuse peut permettre aux micro-organismes de pénétrer après transformation. Ce risque est particulièrement élevé lorsque les boîtes sont humides et en cours de refroidissement.
2.5 Stérilisation thermique
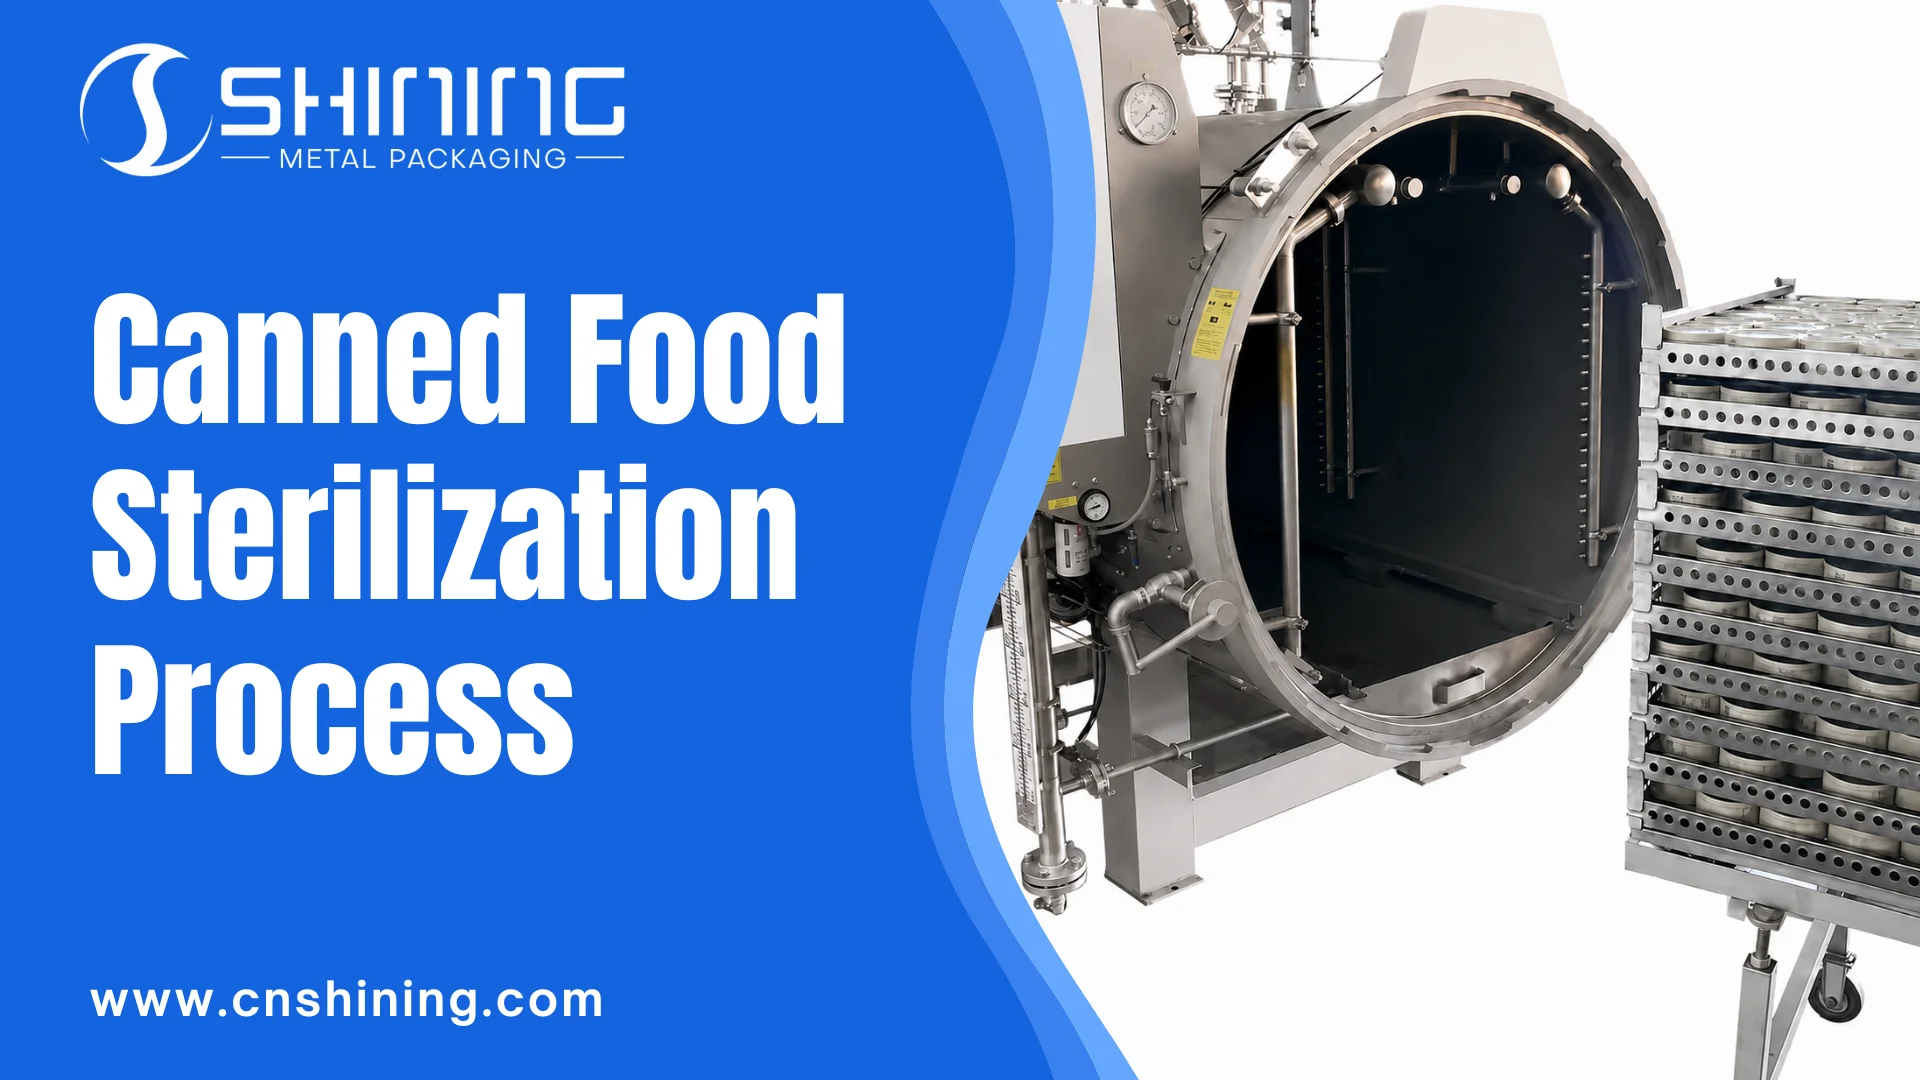
La stérilisation thermique est l'étape de contrôle principale. Les récipients scellés sont placés dans un autoclave et exposés à la vapeur, à l'eau chaude ou à un mélange vapeur-air.
Le procédé comprend généralement le chauffage, le maintien au chaud et le refroidissement. La température et la durée exactes dépendent de l'aliment et de son emballage. Un procédé utilisé pour la soupe en petite boîte ne peut être appliqué directement à la viande dans un récipient plus grand.
Température initiale du produit
La température de la boîte la plus froide avant traitement doit respecter la température minimale spécifiée dans le processus prévu.
Un produit froid met plus de temps à chauffer. C'est pourquoi les produits chauds doivent être stérilisés sans délai. La température initiale est particulièrement importante pour les aliments denses qui chauffent principalement par conduction.
Chauffage et ventilation
Durant la phase de chauffage, la vapeur ou l'eau chaude augmente la température de la cornue et de sa charge.
Les autoclaves à vapeur doivent être correctement ventilés. L'air emprisonné à l'intérieur de la cuve peut abaisser la température du mélange vapeur-air et créer des zones froides. Le traitement ne doit pas commencer tant que l'autoclave n'a pas atteint les conditions requises.
Temps de maintien
Une fois la température de traitement atteinte, le produit est maintenu à cette température pendant une période définie.
De nombreux aliments peu acides sont transformés à une température proche de 121 °C, mais ce n'est pas une règle absolue. Certains produits sont traités à des températures plus basses pendant une durée plus longue, tandis que d'autres le sont à des températures plus élevées pendant une durée plus courte.
Le procédé doit fournir suffisamment de chaleur au point le plus lent à chauffer à l'intérieur du récipient. Ce point peut se situer près du centre, mais son emplacement exact dépend de la façon dont le produit transmet la chaleur.
Le traitement thermique est souvent exprimé comme un F₀ valeur. F₀ représente le temps de traitement équivalent à 121,1 °C. Il est calculé à partir de l'historique complet de la température du produit et non de la seule température de l'autoclave.
Contrôle de la pression
La pression permet à l'autoclave de fonctionner au-dessus du point d'ébullition de l'eau. Elle protège également le récipient de toute déformation.
La pression en elle-même n'entraîne pas la destruction des micro-organismes. La sécurité alimentaire dépend du temps et de la température atteints à l'intérieur des aliments.
Lors du refroidissement, la maîtrise de la pression est primordiale. La vapeur présente dans l'autoclave se condense rapidement au contact de l'eau froide. La pression extérieure peut chuter tandis que la pression à l'intérieur du récipient chaud reste élevée. Sans contre-pression, les boîtes de conserve risquent de se déformer, de se fissurer, de fuir ou de présenter des dommages au niveau des soudures.
Refroidissement
Les conteneurs sont refroidis une fois le traitement thermique requis effectué.
Le refroidissement doit être suffisamment rapide pour stopper la cuisson et limiter la prolifération de micro-organismes thermorésistants. De nombreux produits sont refroidis à moins de 40 °C avant de quitter l'autoclave.source)
L'eau de refroidissement doit être propre et sa pression contrôlée. Un conteneur endommagé peut aspirer de l'eau vers l'intérieur lorsque sa pression interne diminue.
3. Méthodes courantes de stérilisation des aliments en conserve
3.1 Stérilisation à la vapeur
Les cornues à vapeur utilisent de la vapeur saturée comme fluide caloporteur.
Elles sont largement utilisées pour les boîtes métalliques rigides car la vapeur y transfère efficacement la chaleur. Le principal point à surveiller lors de leur utilisation est l'évacuation de l'air. Une mauvaise ventilation peut entraîner des températures inégales à l'intérieur du récipient.
3.2 Stérilisation par immersion dans l'eau
Les autoclaves à immersion dans l'eau traitent les récipients dans de l'eau chaude en circulation.
Les conteneurs peuvent être totalement ou partiellement immergés. La température et la pression peuvent être contrôlées séparément, ce qui rend cette méthode adaptée aux emballages nécessitant une surpression.
La circulation de l'eau et l'uniformité de la température doivent être vérifiées tout au long du cycle de charge.
3.3 Stérilisation par pulvérisation d'eau
Les autoclaves à pulvérisation d'eau font circuler de l'eau chaude à travers des buses ou des plaques de distribution.
L'eau de process est généralement chauffée et refroidie par un échangeur de chaleur. De l'air comprimé est utilisé pour réguler la pression.
La couverture de pulvérisation doit rester uniforme. Des buses obstruées ou des variations dans le chargement du panier peuvent affecter la répartition de la chaleur.
3.4 Stérilisation par autoclave rotatif
Les autoclaves rotatifs déplacent ou font tourner les conteneurs pendant le traitement.
L'agitation peut améliorer le transfert de chaleur dans les soupes, les sauces, les produits laitiers et certains aliments contenant des particules. Un chauffage plus rapide peut réduire le temps de préparation et limiter la surcuisson en surface.
La rotation n'améliore pas tous les produits. Son effet dépend de la viscosité, de l'espace libre, de l'orientation du récipient et de la vitesse de rotation.
3.5 Stérilisation continue
Les stérilisateurs continus font passer les conteneurs à travers les sections de chauffage, de maintien et de refroidissement sans interrompre le flux de production.
Elles sont couramment utilisées pour la production à grand volume avec des contenants de tailles et de recettes stables. La vitesse du convoyeur ou du rouleau devient un paramètre de procédé car elle détermine la durée de séjour de chaque contenant dans la zone de chauffage.
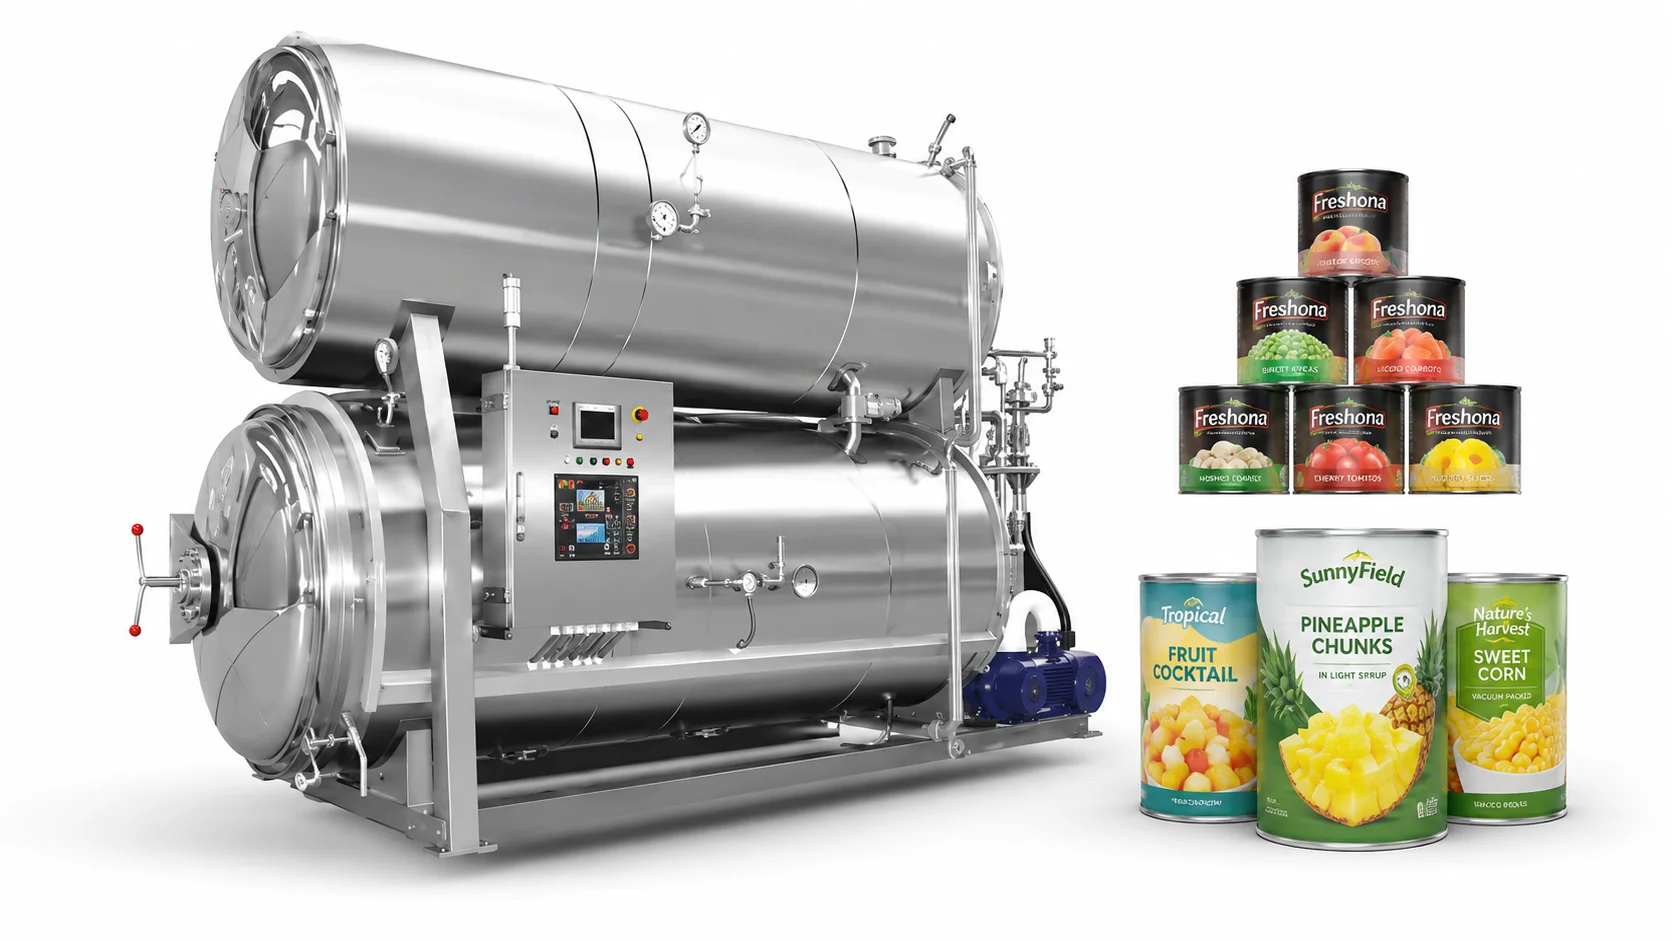
4. Équipement utilisé dans le processus de stérilisation des conserves
| Équipement | Utilisation typique | Point de contrôle principal |
|---|---|---|
| autoclave horizontal à lots | Production flexible avec différents produits et formats de boîtes | Modèle de charge et circulation |
| cornue verticale | Des lots plus petits ou des usines avec un espace au sol limité | Cohérence de la charge |
| cornue à vapeur | Boîtes métalliques rigides | Ventilation et distribution de vapeur |
| cornue à immersion dans l'eau | Produits nécessitant une surpression contrôlée | Température et circulation de l'eau |
| cornue à pulvérisation d'eau | Boîtes métalliques et emballages sensibles à la pression | Couverture et débit de pulvérisation |
| autoclave rotatif | Produits qui bénéficient d'une agitation | vitesse de rotation et espace libre |
| stérilisateur hydrostatique | Grandes lignes de production en continu | Vitesse du convoyeur et température de la zone |
Les autoclaves nécessitent également des capteurs de température, des instruments d'enregistrement, des manomètres, des minuteries, des régulateurs et des systèmes d'alarme. Ces instruments doivent être étalonnés à intervalles réguliers.
Le système de contrôle doit enregistrer le déroulement réel du processus. Une consigne programmée ne prouve pas que les conditions requises ont été atteintes.
5. Facteurs clés qui affectent l'efficacité de la stérilisation
5.1 Acidité des aliments
Le pH des aliments influe fortement sur les conditions de stérilisation requises.
Les aliments acides et acidifiés ont un pH d'équilibre de 4,6 ou moins. Leur acidité limite la croissance des bactéries. Clostridium botulinum. Ces aliments peuvent souvent être transformés à une température égale ou inférieure à 100 °C.
Les aliments peu acides ont un pH supérieur à 4,6. Ils comprennent de nombreux produits carnés, fruits de mer, produits laitiers et végétaux. Ces aliments nécessitent généralement un traitement sous pression à plus de 100 °C.
La catégorie pH aide à définir la méthode de traitement, mais elle ne fournit pas un programme complet temps-température.
5.2 Cohérence du produit
Les liquides chauffent généralement par convection. Le mouvement à l'intérieur du récipient transporte la chaleur des parois vers le centre.
Les aliments denses et épais chauffent principalement par conduction. La chaleur se propageant lentement à travers les aliments, un temps de cuisson plus long peut être nécessaire.
Il est essentiel de maîtriser parfaitement les recettes. L'ajout d'amidon, la modification de la granulométrie, la réduction du liquide ou un tassement plus important des ingrédients solides peuvent influencer la pénétration de la chaleur.
5.3 Taille et forme du contenant
Les grandes boîtes de conserve chauffent généralement plus lentement que les petites, car la chaleur doit parcourir une plus grande distance pour atteindre le point froid.
Le diamètre, la hauteur, le matériau, le poids de remplissage et l'espace libre de la boîte influent également sur le chauffage. Un nouveau format de contenant nécessite généralement une analyse de processus distincte.
5.4 Température initiale
Une température initiale basse augmente le temps nécessaire pour que le produit atteigne une température de traitement efficace.
La production doit utiliser la même température initiale minimale que celle appliquée lors du développement du procédé.
5.5 Chargement de l'autoclave
La conception du panier, les plaques de séparation, l'orientation du conteneur, la densité de charge, le débit d'eau et la circulation de vapeur influent sur la répartition de la température.
L'affichage d'une autoclave peut indiquer la température correcte alors qu'une partie du chargement reste plus froide. C'est pourquoi l'équipement et la configuration de chargement doivent être testés ensemble.
6. Comment les fabricants valident un processus de stérilisation
6.1 Tests de répartition de la chaleur
Un test de répartition de la chaleur mesure les températures à différents endroits à l'intérieur de la cornue.
L'objectif est d'identifier la zone la plus froide et de vérifier que le chauffage reste uniforme dans des conditions de production normales. Le test doit être réalisé avec les paniers, le schéma de chargement, le système de circulation et les paramètres de fonctionnement prévus.
6.2 Tests de pénétration de la chaleur
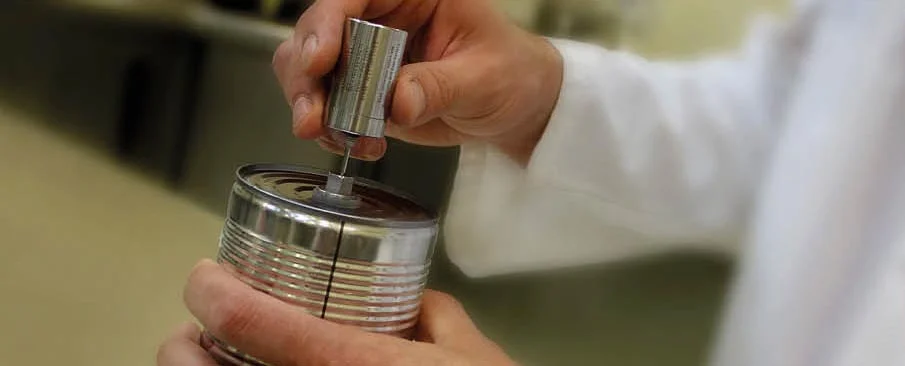
Un test de pénétration de la chaleur mesure la température du produit à l'intérieur de conteneurs sélectionnés.
Des capteurs de température sont placés à proximité du point froid prévu. Le test enregistre le comportement du produit en chauffage et en refroidissement et indique le niveau de traitement thermique qu'il subit.
Le résultat s'applique uniquement au produit testé, à sa formulation, à son contenant, à son poids de remplissage, à sa température initiale, à son schéma de chargement et aux conditions de stérilisation.
6.3 Développement de processus planifié
Un processus planifié définit les conditions minimales de fonctionnement sûres pour un produit en conserve spécifique.
Il comprend généralement la température du procédé, la durée du procédé, la température initiale, la taille du récipient, la formulation du produit, le poids de remplissage, l'espace de tête et tous les paramètres d'agitation requis.
Les procédés de mise en conserve des aliments à faible acidité doivent être développés ou examinés par une autorité qualifiée en matière de procédés thermiques.
6.4 Surveillance et étalonnage
Les opérateurs doivent surveiller les paramètres mentionnés dans le processus planifié.
Cela inclut généralement la température, le temps, la pression, la température initiale, la circulation et la vitesse de rotation, le cas échéant.
Les capteurs de température, les jauges, les minuteries et les appareils d'enregistrement doivent être étalonnés. Les enregistrements doivent être vérifiés avant la mise sur le marché du produit.
6.5 Tests d'incubation
Les tests d'incubation permettent de détecter les altérations dues à un traitement inadéquat, à des fuites de contenants ou à une contamination post-traitement.
Par exemple, certaines conserves peuvent être maintenues à 37 °C pendant 10 à 14 jours pour détecter une altération mésophile, ou à 55 °C pendant cinq jours pour vérifier une altération thermophile. Après incubation, les contenants sont examinés afin de déceler tout gonflement, fuite, perte de vide, variation de pH et autres signes d'altération.
Les tests d'incubation contribuent à la vérification de routine des processus, mais ne remplacent pas un processus planifié validé, des études de pénétration de la chaleur, des contrôles d'intégrité des conteneurs ou un examen des dossiers de production.
6.6 Écarts de processus
Un écart de processus se produit lorsqu'une limite requise n'est pas respectée.
Les conteneurs concernés doivent être identifiés et mis en quarantaine. Leur libération ne doit pas se fonder uniquement sur l'apparence, l'incubation ou des tests de produit limités. Une personne qualifiée doit évaluer l'écart et décider si le produit peut être retraité, libéré ou rejeté.source)
7. Comment choisir un système de stérilisation pour conserves alimentaires
La sélection doit commencer par le produit plutôt que par l'autoclave.
Un liquide fluide, une sauce épaisse et un produit carné solide ne réagissent pas de la même manière à la chaleur. Le pH, la viscosité, la granulométrie et le comportement de transfert thermique du produit déterminent le type de procédé requis. Le contenant doit également être pris en compte. Les boîtes métalliques peuvent être traitées à la vapeur, par immersion, par pulvérisation ou par des systèmes rotatifs, tandis que les emballages plus sensibles à la pression nécessitent généralement une surpression contrôlée.
Le volume de production influe également sur le choix. Les autoclaves à lots sont plus faciles à utiliser lorsqu'une usine traite plusieurs produits, recettes ou formats de boîtes. Les systèmes continus conviennent aux longues séries de production avec peu de changements de format. Ils offrent un débit plus élevé, mais la vitesse de la ligne et les arrêts nécessitent une surveillance étroite.
L'équipement doit garantir une répartition homogène de la température, en fonction des paniers et du mode de chargement utilisés en production. La consommation d'eau et de vapeur, la récupération de chaleur, l'accessibilité pour la maintenance, l'automatisation et l'archivage des données doivent également être examinés. Ces aspects opérationnels sont importants, mais ils viennent après la sécurité des procédés.
Le système sélectionné doit pouvoir suivre le processus planifié et validé. Une autoclave plus complexe ne garantit pas la sécurité d'un processus inadapté.
8. Conclusion
La stérilisation des conserves dépend de la température atteinte à l'intérieur du produit, et non seulement de la température affichée sur l'autoclave.
Un procédé sûr repose sur la formulation, le contenant, la température initiale, la méthode de chargement, la pénétration de la chaleur, le contrôle de la pression, le refroidissement et l'intégrité du joint. Chaque paramètre doit rester dans les limites définies lors de la validation.
L'autoclave met en œuvre le procédé. Il ne remplace pas le développement du procédé.
9. FAQ : Stérilisation des conserves
La stérilité commerciale est évaluée par la validation des procédés, les registres de production, les contrôles des contenants, l'incubation et l'examen microbiologique.
Aucun test réalisé sur un produit fini ne peut garantir la sécurité de chaque boîte. Le principal moyen de contrôle repose sur l'application rigoureuse d'un processus validé et planifié.
La pénétration de la chaleur décrit la vitesse à laquelle la chaleur se propage à travers les aliments contenus dans un récipient hermétique.
Un test de pénétration thermique mesure la température du produit à proximité de son point de congélation. Les résultats servent à déterminer le temps de traitement et à calculer la létalité thermique.
Le système HACCP est un système de sécurité alimentaire basé sur l'analyse des dangers, les points de contrôle, les limites, la surveillance, les actions correctives, la vérification et l'enregistrement des données.
Dans la production d'aliments en conserve, cela peut inclure la formulation, le remplissage, le scellage, le traitement thermique, le refroidissement et la manutention des contenants.
Les aliments à forte acidité sont souvent transformés à une température égale ou inférieure à 100 °C.
Les aliments peu acides et à longue conservation nécessitent généralement un traitement sous pression à plus de 100 °C. De nombreux procédés fonctionnent aux alentours de 121 °C, mais la température et la durée optimales dépendent du produit et du contenant.
La pression à l'intérieur d'une canette chaude reste élevée lorsque le refroidissement commence.
Si la pression de l'autoclave chute trop rapidement, le contenant risque de se déformer ou de se rompre au niveau de la soudure. Une contre-pression contrôlée protège l'emballage pendant la diminution de sa température et de sa pression internes.